
Gdy jedna maszyna zatrzymuje całą linię, problemem nie jest już pojedyncza usterka, lecz organizacja pracy całego zakładu. Utrzymanie ruchu w zakładzie produkcyjnym obejmuje dziś nie tylko naprawy, ale też planowanie przeglądów, diagnostykę, gospodarkę częściami i analizę przyczyn awarii. Poniżej pokazuję, jak połączyć te elementy, aby ograniczyć przestoje, bezpiecznie eksploatować maszyny i rozsądnie wykorzystywać dane.
Sprawna produkcja zaczyna się od dobrze zaplanowanej techniki
- Cel UR to wysoka dostępność maszyn, bezpieczeństwo i niski koszt całego cyklu eksploatacji.
- Strategię konserwacji trzeba dobrać do krytyczności urządzenia, a nie stosować jeden schemat dla całego parku maszynowego.
- Mechanika, szczególnie smarowanie, ustawienie wałów, łożyska i napędy, często decyduje o liczbie drobnych przestojów.
- MTBF, MTTR, OEE i dostępność pozwalają ocenić, czy działania techniczne rzeczywiście przynoszą efekt.
- CMMS i czujniki pomagają dopiero wtedy, gdy zakład ma uporządkowane dane, procedury i odpowiedzialność za zadania.
Co naprawdę obejmuje utrzymanie ruchu
Najprościej mówiąc, chodzi o zapewnienie, żeby maszyny, instalacje i wyposażenie pomocnicze działały bezpiecznie, przewidywalnie i zgodnie z wymaganiami produkcji. W praktyce zespół techniczny zajmuje się zarówno awarią przenośnika, jak i kontrolą oleju w przekładni, wymianą uszczelnienia czy przygotowaniem części zamiennych na planowany postój.
Zakres prac zwykle obejmuje konserwację, naprawy, remonty, modernizacje, pomiary, diagnostykę oraz dokumentowanie historii urządzeń. Dobrze zorganizowany dział nie czeka wyłącznie na zgłoszenie problemu. Analizuje, dlaczego awaria powstała i co zmienić, aby nie wróciła po kilku dniach.
Nie tylko reagowanie na awarie
W małym zakładzie technik często łączy kilka ról, natomiast w większym przedsiębiorstwie zadania mogą być podzielone między mechaników, automatyków, elektryków, planistę i kierownika UR. Sam podział stanowisk nie gwarantuje jednak skuteczności. Liczy się jasna informacja, kto przyjmuje zgłoszenie, kto ocenia pilność, kto wykonuje pracę i kto zatwierdza ponowne uruchomienie.
Za stan maszyny nie powinien odpowiadać wyłącznie mechanik. Operator, który jako pierwszy słyszy nietypowy hałas albo zauważa wyciek, jest ważnym źródłem informacji. Z mojego punktu widzenia krótka, rzeczowa informacja z hali bywa cenniejsza niż rozbudowany raport napisany kilka dni po zdarzeniu.
Krytyczność urządzenia zmienia priorytety
Nie każda maszyna wymaga takiego samego poziomu zabezpieczenia. Przestój urządzenia, które zatrzymuje całą linię, może kosztować znacznie więcej niż awaria lokalnego stanowiska, dlatego warto oznaczyć urządzenia jako krytyczne, ważne i pomocnicze.
Przy ocenie uwzględniam przede wszystkim wpływ awarii na bezpieczeństwo, jakość, terminowość produkcji, środowisko oraz możliwość szybkiego zastąpienia maszyny. Taka klasyfikacja pomaga ustalić częstotliwość przeglądów, poziom zapasu części i czas reakcji.
Dobierz strategię do maszyny i ryzyka
W praktyce zakład korzysta z kilku metod jednocześnie. Próba wdrożenia jednego modelu dla wszystkich urządzeń zwykle kończy się albo nadmierną liczbą przeglądów, albo zbyt późną reakcją na zużycie.
| Strategia | Na czym polega | Kiedy ma sens | Główne ograniczenie |
|---|---|---|---|
| Reaktywna | Naprawa po wystąpieniu awarii | Urządzenia tanie, łatwe do zastąpienia i niekrytyczne | Ryzyko kosztownego, nagłego przestoju |
| Prewencyjna | Przeglądy i wymiany według czasu lub liczby cykli | Elementy o znanym zużyciu, takie jak oleje, filtry i pasy | Można wymienić sprawną część zbyt wcześnie |
| Predykcyjna | Reakcja na sygnały świadczące o pogarszającym się stanie | Silniki, łożyska, przekładnie i urządzenia o dużej krytyczności | Wymaga pomiarów, danych i kompetencji |
| Autonomiczna | Operator wykonuje podstawowe kontrole i czyszczenie | Codzienna obserwacja, smarowanie i szybkie wykrywanie odchyleń | Nie zastępuje specjalistycznej diagnostyki |
Konserwacja prewencyjna jest dobrym punktem wyjścia, ale nie powinna oznaczać bezrefleksyjnego wymieniania części co miesiąc. Harmonogram trzeba oprzeć na dokumentacji producenta, warunkach pracy, liczbie cykli i historii usterek. Maszyna pracująca w pyle, wilgoci albo przy dużych przeciążeniach zużywa się inaczej niż identyczne urządzenie w stabilnych warunkach.
Diagnostyka predykcyjna może wykorzystywać analizę drgań, temperatury, prądu silnika, jakości oleju lub ciśnienia. Nie oznacza to jednak, że każdy zakład potrzebuje od razu rozbudowanej platformy z algorytmami sztucznej inteligencji. Czasem regularny pomiar drgań i dobrze prowadzona karta kontroli daje większą korzyść niż drogie rozwiązanie, którego nikt nie potrafi poprawnie interpretować.
Mechanika maszyn decyduje o wielu przestojach
W obszarze mechaniki najwięcej problemów często zaczyna się od drobnego zaniedbania. Niewłaściwe smarowanie, zbyt mocno napięty pas albo niewspółosiowość wałów nie muszą zatrzymać urządzenia od razu, ale stopniowo zwiększają temperaturę, drgania i zużycie podzespołów.
Smarowanie bez zgadywania
Środek smarny trzeba dobierać według rodzaju łożyska, temperatury, obciążenia, prędkości i zaleceń producenta. Zbyt mała ilość powoduje tarcie i przegrzewanie, lecz nadmiar smaru również szkodzi, bo zwiększa opory ruchu i temperaturę.
Praktyczny standard powinien określać punkt smarowania, rodzaj preparatu, ilość, częstotliwość i osobę odpowiedzialną. Dobrze sprawdza się oznaczenie punktów na maszynie oraz prosty zapis wykonanej czynności. Sama informacja „nasmarowano” jest za mało dokładna, jeśli nie wiadomo czym i kiedy to zrobiono.
Łożyska, wały i napędy
W przypadku łożysk warto obserwować temperaturę, hałas, luz i drgania. Jeśli nowe łożysko szybko ulega uszkodzeniu, przyczyną nie musi być jego jakość. Często problemem jest niewspółosiowość, niewłaściwy montaż, zabrudzenie albo nadmierne napięcie elementu napędowego.
Pasy, łańcuchy, sprzęgła i przekładnie wymagają kontroli ustawienia oraz naciągu. W mojej ocenie prawidłowa geometria napędu jest niedoceniana, bo jej wpływ nie zawsze widać podczas krótkiego postoju. Dopiero po wielu godzinach pracy pojawiają się podwyższone drgania, nierówne zużycie i powtarzające się awarie.
Nie ignoruj małych sygnałów
Wyciek oleju, metaliczny odgłos, zapach przegrzanego tworzywa czy ślady pyłu przy uszczelnieniu powinny trafić do rejestru usterek. Nie każda obserwacja wymaga natychmiastowego zatrzymania maszyny, ale każda powinna mieć określony priorytet i termin sprawdzenia.
Dobrym rozwiązaniem jest prosta skala pilności. Usterka zagrażająca ludziom lub mogąca uszkodzić kolejne elementy wymaga natychmiastowej reakcji. Odchylenie wpływające na jakość produktu powinno być zaplanowane szybko, a drobne zużycie można połączyć z najbliższym postojem.
Jak zbudować rytm pracy, który ogranicza przestoje
Najlepszy system nie polega na tym, że technicy są cały czas zajęci. Chodzi o to, aby praca była zaplanowana, widoczna i możliwa do rozliczenia. W przeciwnym razie pilne zgłoszenia wypierają przeglądy, a zakład stale porusza się od jednej awarii do następnej.
Od zgłoszenia do zamknięcia zadania
- Zgłoszenie powinno zawierać lokalizację, objaw, czas wystąpienia i wpływ na produkcję.
- Ocena priorytetu określa, czy problem wymaga natychmiastowej reakcji, czy można go zaplanować.
- Przygotowanie pracy obejmuje części, narzędzia, instrukcję, ludzi i bezpieczne okno serwisowe.
- Wykonanie powinno zakończyć się testem funkcjonalnym oraz przekazaniem maszyny operatorowi.
- Analiza odpowiada na pytanie, czy usunięto przyczynę, czy tylko objaw.
- Zamknięcie wymaga uzupełnienia historii urządzenia i ewentualnej aktualizacji planu przeglądów.
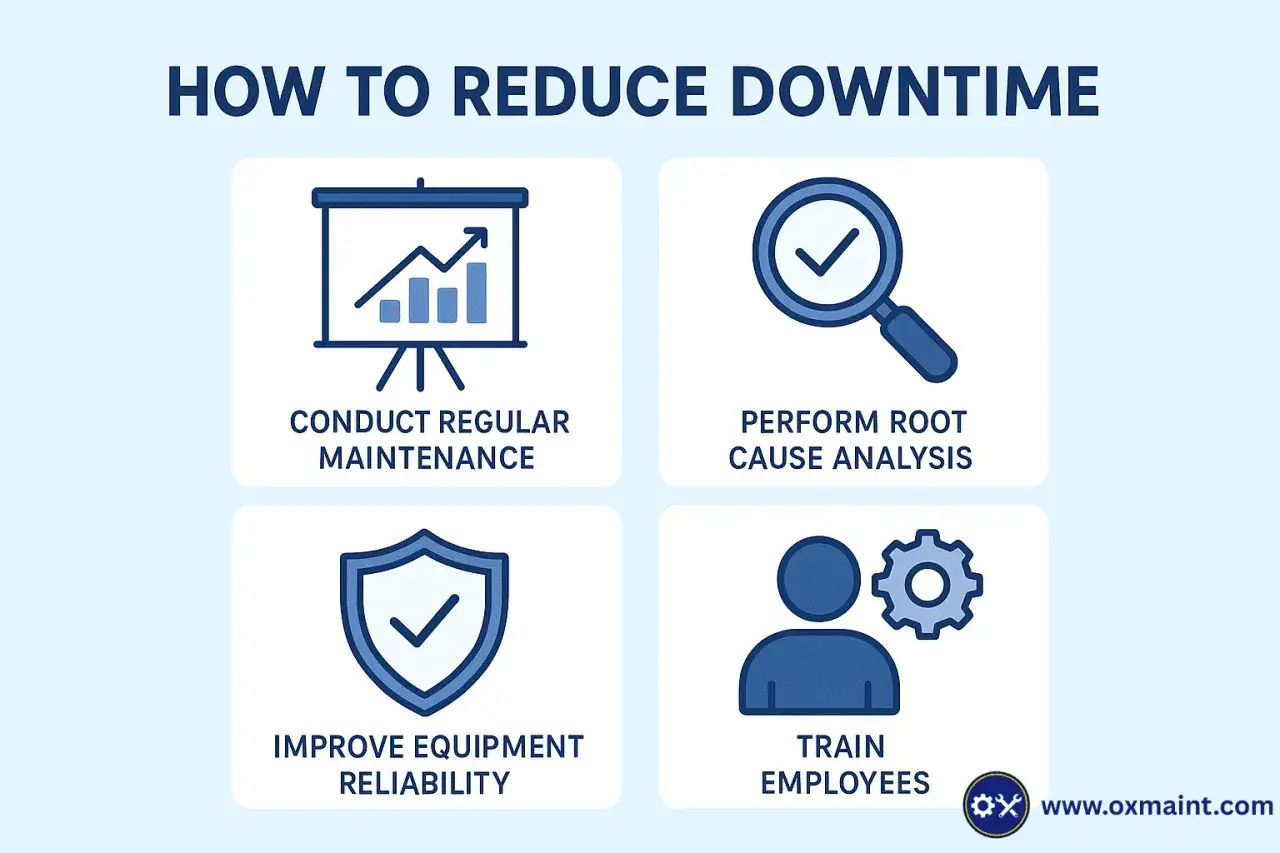
Przy powtarzających się awariach korzystam z analizy RCA, czyli ustalania rzeczywistej przyczyny problemu. Wymiana pękniętego pasa może przywrócić produkcję, ale nie rozwiąże sprawy, jeśli pas pęka dlatego, że wały są źle ustawione.
Bezpieczeństwo przed szybkością
Przed pracą trzeba odłączyć wszystkie źródła energii, zabezpieczyć je przed przypadkowym uruchomieniem i sprawdzić brak energii resztkowej. Dotyczy to nie tylko zasilania elektrycznego, ale też pneumatyki, hydrauliki, grawitacji, sprężyn i rozpędzonych elementów.
Presja na szybkie uruchomienie linii nie może zmieniać zasad bezpieczeństwa. Najkrótsza naprawa to ta, po której nie trzeba wracać do tej samej maszyny i która nie naraża pracowników na dodatkowe ryzyko.
Części zamienne i przekazanie zmiany
Magazyn części powinien opierać się na krytyczności, czasie dostawy i prawdopodobieństwie awarii. Nie ma sensu utrzymywać dużego zapasu każdego elementu, ale brak taniego łożyska, uszczelnienia lub bezpiecznika może zatrzymać produkcję na wiele godzin.
Na przekazaniu zmiany trzeba zapisać nie tylko wykonane naprawy, ale też objawy, które pozostały do obserwacji. Taka praktyka ogranicza sytuacje, w których kolejna osoba zaczyna diagnozę od zera.
Jak mierzyć efekty bez tworzenia zbędnych raportów
Dane mają pomagać w podejmowaniu decyzji, a nie tylko wypełniać arkusze. Na początek wystarczą cztery wskaźniki, pod warunkiem że są liczone według tych samych zasad i odnoszą się do konkretnych urządzeń.
| Wskaźnik | Co pokazuje | Jak interpretować |
|---|---|---|
| MTBF | Średni czas między awariami | Wyższa wartość zwykle oznacza większą niezawodność |
| MTTR | Średni czas naprawy | Niższa wartość wskazuje sprawniejszą reakcję i lepsze przygotowanie |
| Dostępność | Udział czasu, w którym maszyna jest gotowa do pracy | Uwzględnia przestoje i czas planowanej eksploatacji |
| OEE | Połączenie dostępności, wydajności i jakości | Pokazuje, ile potencjału maszyny faktycznie trafia do dobrych wyrobów |
Przykładowo, jeśli urządzenie pracowało 720 godzin i miało 6 awarii, a łączny czas napraw wyniósł 18 godzin, średni czas między awariami wynosi około 120 godzin, a średni czas naprawy około 3 godzin. Sama liczba nie mówi jeszcze, co robić, ale porównanie jej miesiąc do miesiąca pokazuje kierunek zmian.
OEE warto rozbijać na trzy składniki, bo niski wynik może wynikać z różnych problemów. Gdy dostępność jest dobra, ale spada wydajność, przyczyną może być zużycie mechaniczne, złe ustawienie parametrów albo częste krótkie zatrzymania. Wtedy sama redukcja dużych awarii nie wystarczy.
Przeczytaj również: Przekładnie zębate - jak dobrać przełożenie i uniknąć zużycia
CMMS i czujniki jako wsparcie
System CMMS służy do ewidencji maszyn, planowania zleceń, kontroli części i zapisywania historii prac. Nie zastąpi jednak wiedzy technika. Jeśli zgłoszenia są niepełne, nazwy urządzeń niespójne, a awarie zamykane bez opisu przyczyny, system tylko cyfrowo porządkuje bałagan.
Przy wdrożeniu zacząłbym od kilku urządzeń krytycznych, kompletnej kartoteki i prostych zleceń. Dopiero później dodawałbym czujniki temperatury, drgań czy poboru prądu. Najpierw jakość danych, potem automatyzacja to zasada, która oszczędza wiele pieniędzy i rozczarowań.
Jak zacząć poprawę w małym lub średnim zakładzie
Nie trzeba od razu kupować rozbudowanego systemu ani wymieniać całego parku maszynowego. W pierwszych 30 dniach warto spisać urządzenia, oznaczyć ich krytyczność, zebrać historię awarii i ustalić podstawowe standardy kontroli. To zwykle ujawnia kilka problemów, które wcześniej ginęły w codziennym pośpiechu.
W kolejnym etapie można uporządkować harmonogram przeglądów, wyznaczyć minimalne zapasy części i wprowadzić krótkie odprawy między produkcją a techniką. Po około 90 dniach należy porównać liczbę awarii, MTTR, czas przestojów i realizację przeglądów z okresem wyjściowym.
Największą różnicę robi konsekwencja. Lepiej mieć prostą listę codziennej kontroli, regularne smarowanie i rzetelny zapis awarii niż kosztowne narzędzie używane tylko częściowo. Dobrze poukładane utrzymanie ruchu nie eliminuje wszystkich usterek, ale sprawia, że zakład szybciej je wykrywa, bezpieczniej usuwa i rzadziej naprawia ten sam problem.
