Gdy frez zaczyna piszczeć, nóż się grzeje albo powierzchnia wychodzi poszarpana, problem często nie leży w samej maszynie, lecz w złym zestawieniu obrotów, posuwu i głębokości wejścia w materiał. Dobrze dobrane parametry skrawania pomagają uzyskać czystą powierzchnię, wydłużyć życie narzędzia i uniknąć przeciążenia obrabiarki. Poniżej pokazuję, jak czytać te wartości, obliczać je i korygować w zależności od materiału, narzędzia oraz sztywności całego układu.
Trzy liczby decydują o przebiegu obróbki
- Prędkość skrawania Vc wpływa przede wszystkim na temperaturę i trwałość ostrza.
- Posuw f lub fz decyduje o grubości wióra, wydajności i jakości powierzchni.
- Głębokość ap oraz szerokość ae określają obciążenie narzędzia podczas jednego przejścia.
- Materiał obrabiany, geometria ostrza i chłodzenie zmieniają bezpieczny zakres pracy.
- Sztywność maszyny i mocowanie mogą wymusić obniżenie wartości katalogowych nawet o kilkadziesiąt procent.
Co obejmują parametry obróbki skrawaniem
W najprostszym ujęciu trzeba ustalić trzy podstawowe wartości: prędkość skrawania, posuw oraz głębokość skrawania. We frezowaniu dochodzi jeszcze szerokość skrawania, oznaczana zwykle jako ae, czyli część średnicy frezu pracująca w materiale.
| Parametr | Oznaczenie | Jednostka | Na co wpływa |
|---|---|---|---|
| Prędkość skrawania | Vc | m/min | Temperatura, zużycie ostrza, wydajność |
| Prędkość obrotowa | n | obr./min | Rzeczywista szybkość obrotu wrzeciona |
| Posuw na obrót | f | mm/obr. | Grubość wióra przy toczeniu i wierceniu |
| Posuw na ostrze | fz | mm/ząb | Obciążenie pojedynczej krawędzi frezu |
| Głębokość osiowa | ap | mm | Grubość warstwy usuwanej w osi narzędzia |
| Szerokość promieniowa | ae | mm lub % średnicy | Powierzchnia kontaktu frezu z materiałem |
Nie traktuję tych wartości jako niezależnych pokręteł. Zmiana średnicy narzędzia zmienia obroty, liczba ostrzy wpływa na posuw, a zwiększenie ap lub ae podnosi siłę skrawania. Dlatego ta sama liczba wpisana do sterownika może być bezpieczna dla krótkiego frezu zamocowanego sztywno, ale ryzykowna przy długim wysięgu.
Jak obliczyć obroty i posuw
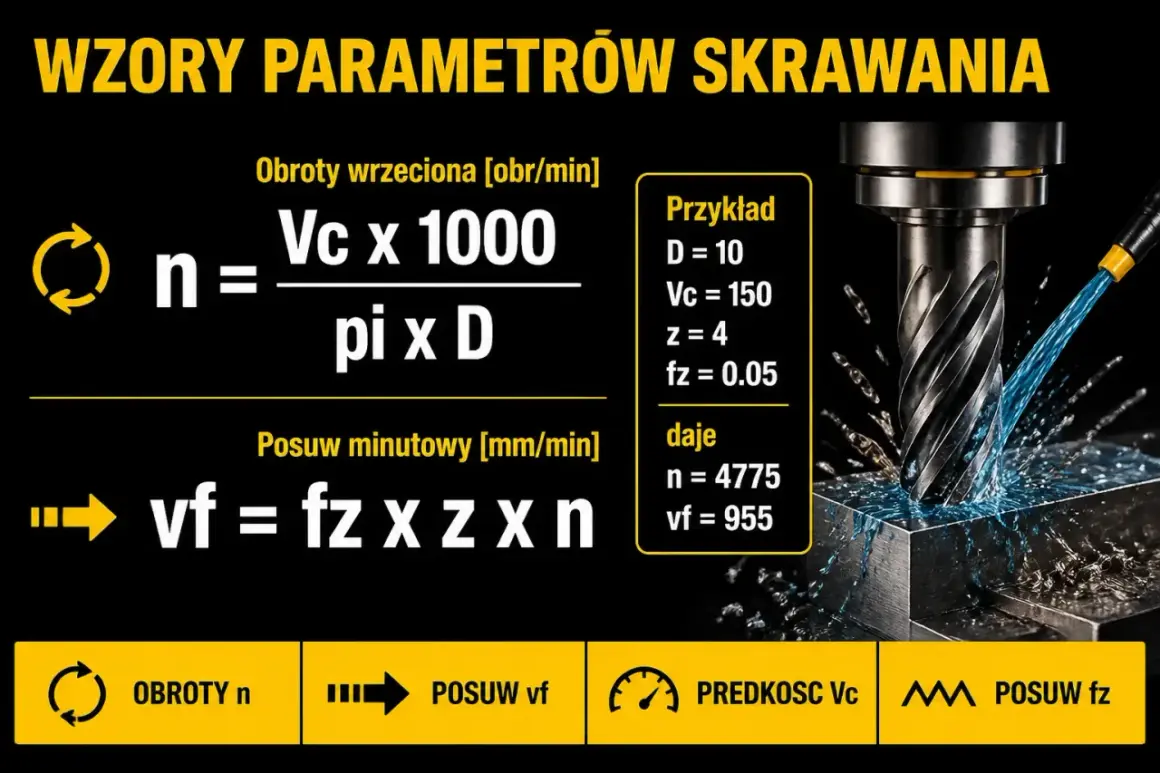
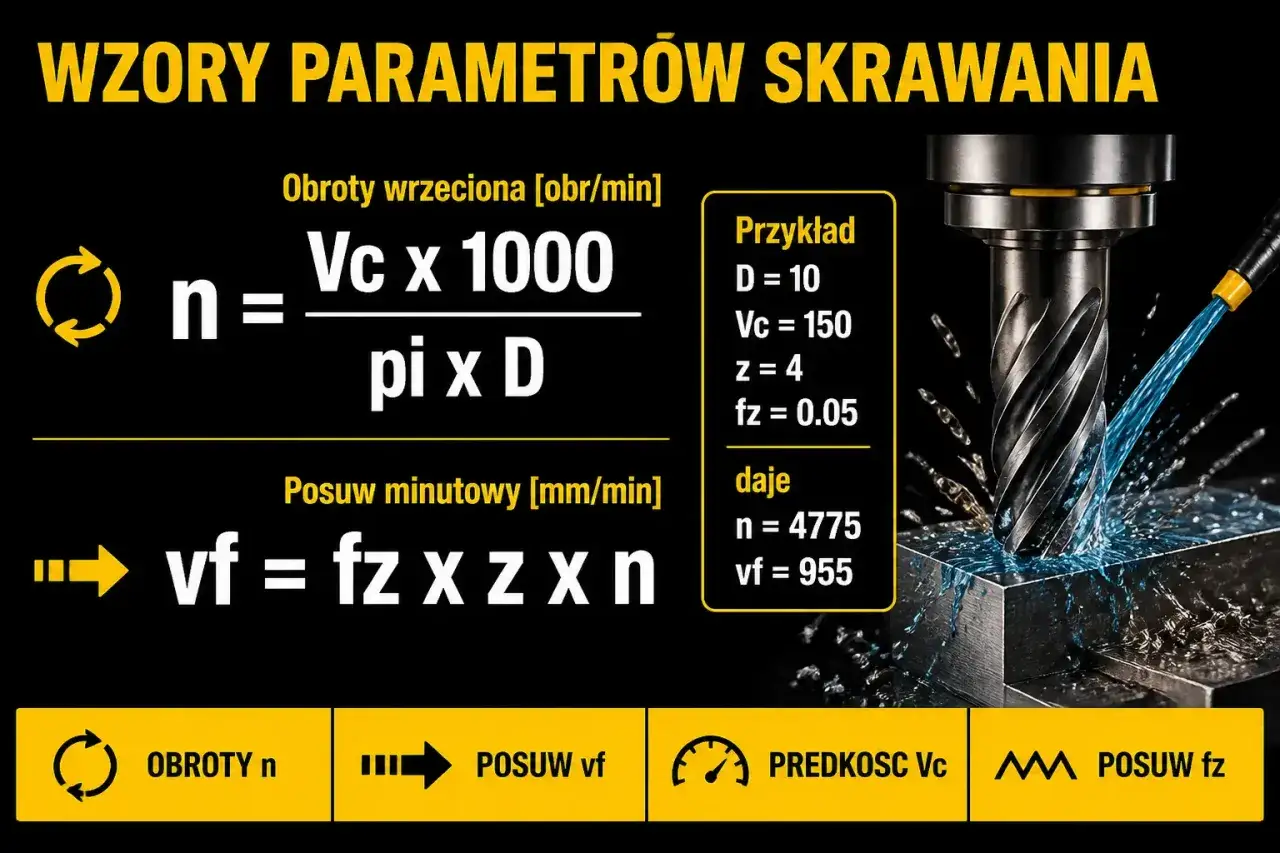
Punktem wyjścia jest zwykle katalogowa prędkość skrawania Vc. Obroty wrzeciona obliczam ze wzoru n = 1000 × Vc / π × D, gdzie D oznacza średnicę narzędzia w milimetrach. W praktyce można użyć uproszczenia n = 318 × Vc / D.
Dla frezowania posuw minutowy wynika z liczby ostrzy i posuwu na ząb. Stosuję wzór Vf = fz × z × n, gdzie z to liczba ostrzy. Przy toczeniu posuw oblicza się prościej: Vf = f × n.
Przykład dla frezowania
Załóżmy frez węglikowy o średnicy 10 mm, cztery ostrza, Vc równe 120 m/min i fz na poziomie 0,04 mm/ząb. Otrzymujemy około 3820 obr./min oraz posuw około 611 mm/min.
Jeżeli obrabiarka może pracować najwyżej z prędkością 3000 obr./min, nie zostawiam tej samej wartości posuwu. Przy tych samych 0,04 mm/ząb trzeba zejść do około 480 mm/min. W przeciwnym razie każde ostrze dostanie zbyt duży ładunek materiału.
Przykład dla toczenia
Przy toczeniu wałka o średnicy 30 mm i Vc wynoszącym 120 m/min obroty wyniosą około 1270 obr./min. Dla posuwu 0,15 mm/obr. prędkość liniowa będzie bliska 190 mm/min.
To tylko punkt startowy, a nie uniwersalna recepta. Producent płytki może zalecać inną prędkość dla stali konstrukcyjnej, nierdzewnej i aluminium, nawet gdy średnica przedmiotu pozostaje taka sama.
Materiał i narzędzie zmieniają bezpieczne ustawienia
Najpierw rozpoznaję materiał obrabiany, a dopiero później wybieram wartości z tabeli. Aluminium zwykle pozwala na wyższą prędkość skrawania niż stal, natomiast stal nierdzewna wymaga ostrożniejszego podejścia ze względu na umacnianie się warstwy wierzchniej i tendencję do przegrzewania.
| Materiał | Typowa tendencja | Na co uważać |
|---|---|---|
| Aluminium | Wyższe Vc, często większy posuw | Przyklejanie wiórów do ostrza i zapychanie rowków |
| Stal konstrukcyjna | Umiarkowane Vc i stabilny posuw | Drgania przy zbyt dużym ap lub długim wysięgu |
| Stal nierdzewna | Niższe Vc, pewny kontakt ostrza z materiałem | Umacnianie materiału przy zatrzymywaniu posuwu |
| Żeliwo | Umiarkowane Vc, często obróbka na sucho | Pył ścierny i szybkie zużycie krawędzi |
| Tworzywa | Duże różnice zależnie od rodzaju tworzywa | Topienie materiału przy zbyt wysokiej temperaturze |
Znaczenie ma również materiał ostrza. Frez HSS pracuje zwykle wolniej niż frez węglikowy, ale bywa bardziej odporny na przypadkowe uderzenia i mniej kosztowny. Narzędzie z węglika spiekanego pozwala mocno podnieść wydajność, jednak wymaga sztywnego zamocowania i stabilnej maszyny.
Nie pomijam geometrii. Liczba ostrzy, kąt helisy, powłoka, promień naroża i kąt natarcia wpływają na to, jak narzędzie odprowadza wiór i jak reaguje na konkretny materiał. Tabela na opakowaniu frezu jest lepszym punktem startowym niż przypadkowa wartość znaleziona dla narzędzia o podobnej średnicy.
Jak dobrać wartości do rodzaju operacji
Obróbka zgrubna
Przy zgrubnym usuwaniu materiału liczy się przede wszystkim objętość zdejmowanego wióra i stabilność procesu. Ustawiam większe ap lub ae, ale zostawiam naddatek na wykończenie, zwykle około 0,2-0,5 mm na stronę, zależnie od wymaganej dokładności i wielkości detalu.
Jeżeli pojawiają się drgania, najpierw ograniczam głębokość lub szerokość wejścia w materiał. Samo zmniejszenie posuwu nie zawsze pomaga, bo zbyt mały posuw może sprawić, że ostrze zacznie trzeć zamiast skrawać.
Obróbka wykańczająca
W wykańczaniu zmniejszam przekrój wióra i koncentruję się na jakości powierzchni oraz wymiarze. Typowy przejazd ma mniejsze ap, mniejsze ae albo mniejszy posuw na ostrze, ale nie należy automatycznie redukować wszystkich wartości do minimum.
Przy zbyt małym fz ostrze może nie tworzyć regularnego wióra. Wtedy na powierzchni pojawia się tarcie, narost i smugi, mimo że maszyna pracuje pozornie lekko.
Przeczytaj również: Czym wypolerować plastik, by go nie uszkodzić?
Wiercenie i toczenie
Wiercenie jest szczególnie wrażliwe na odprowadzanie wióra. Przy głębokich otworach potrzebne mogą być cykle łamania wióra, chłodzenie przez narzędzie albo okresowe wycofanie wiertła. Samo podniesienie obrotów rzadko rozwiązuje problem, a często tylko zwiększa temperaturę.
Przy toczeniu trzeba pamiętać, że podczas zmniejszania średnicy zmienia się prędkość obwodowa. Dlatego w nowoczesnych tokarkach przydatna jest stała prędkość skrawania, która automatycznie koryguje obroty wraz ze zmianą średnicy.
W drugiej części doboru przydaje się także rozróżnienie między toczeniem wzdłużnym, planowaniem i nacinaniem rowków. Każda z tych operacji obciąża ostrze inaczej, dlatego nie przenoszę bezpośrednio ustawień z jednego zabiegu do drugiego.
Co korygować, gdy obróbka nie przebiega dobrze
Objawy na detalu i narzędziu często mówią więcej niż sama tabela. Zanim zmienię ustawienia, sprawdzam wysięg narzędzia, bicie oprawki, mocowanie materiału i stan krawędzi. Bardzo często źródłem problemu jest właśnie luźne zamocowanie albo zużyte ostrze, a nie błędny wzór.
| Objaw | Prawdopodobna przyczyna | Pierwsza korekta |
|---|---|---|
| Głośne piszczenie i fale na powierzchni | Drgania, zbyt duże ae lub długi wysięg | Zmniejsz ae, skróć narzędzie i popraw mocowanie |
| Niebieskie przebarwienie ostrza | Za wysoka temperatura lub zbyt duże Vc | Obniż Vc i popraw chłodzenie |
| Stępienie bez wyraźnego wióra | Za mały fz lub f | Zwiększ posuw w granicach zaleceń producenta |
| Wykruszenia naroża | Uderzenia, bicie, zbyt duże ap lub przerwana krawędź | Zmniejsz obciążenie i sprawdź sztywność układu |
| Wiór długi i trudny do odprowadzenia | Niewłaściwy posuw, geometria lub chłodzenie | Skoryguj fz i zastosuj łamacz wióra |
Przy drganiach zwykle zaczynam od zmniejszenia ae o 20-30%, a dopiero później redukuję posuw. To często zachowuje lepszą produktywność niż mocne ograniczenie wszystkich parametrów naraz. Przy niestabilnym detalu rozsądniej jest zejść z głębokością, skrócić wysięg i wykonać kilka lżejszych przejść.
Chłodzenie też wymaga dopasowania. Strumień powinien trafiać w strefę skrawania, a nie tylko ochładzać powierzchnię obok narzędzia. Przy żeliwie często lepiej pracować na sucho i zadbać o odciąg pyłu, podczas gdy przy głębokim wierceniu w stali dobre chłodzenie może decydować o bezpiecznym odprowadzeniu wióra.
Prosty schemat doboru przed uruchomieniem maszyny
- Rozpoznaj materiał i jego twardość, jeśli jest znana.
- Wybierz narzędzie, sprawdzając średnicę, liczbę ostrzy, powłokę i zalecenia producenta.
- Ustal Vc z katalogu, a następnie oblicz obroty dla rzeczywistej średnicy roboczej.
- Oblicz posuw z fz dla frezowania albo f dla toczenia.
- Dobierz ap i ae do rodzaju operacji, sztywności maszyny oraz długości wysięgu.
- Wykonaj próbne przejście i obserwuj wiór, dźwięk, temperaturę oraz powierzchnię.
- Koryguj pojedynczo, zmieniając jedną wartość naraz, aby wiedzieć, co rzeczywiście poprawiło proces.
Takie podejście jest bezpieczniejsze niż kopiowanie gotowych ustawień. Dwa frezy o tej samej średnicy mogą mieć inną geometrię, różną liczbę ostrzy i odmienne zalecenia, a dwie maszyny o tej samej mocy mogą zupełnie inaczej reagować na obciążenie.
Przy pierwszej próbie zaczynam od środka zakresu producenta, nie od jego górnej granicy. Gdy wiór jest regularny, powierzchnia stabilna, a silnik nie traci obrotów, zwiększam wydajność małymi krokami, zwykle po 5-10%.
Największą oszczędność daje stabilny proces
Dobre ustawienia nie oznaczają zawsze najwyższych obrotów i największego posuwu. Liczy się równowaga między czasem obróbki, trwałością narzędzia, jakością powierzchni i ryzykiem uszkodzenia detalu.
Jeżeli mam wybrać jedną rzecz, od której warto zacząć, jest nią sztywność układu. Krótsze narzędzie, pewne mocowanie i prawidłowo ustawiona oprawka często pozwalają uzyskać większą wydajność niż samo podnoszenie prędkości obrotowej.
Najlepszy rezultat daje połączenie danych katalogowych z obserwacją procesu. Wzory wyznaczają punkt startowy, ale dopiero wiór, dźwięk maszyny i stan powierzchni pokazują, czy ustawienia rzeczywiście pasują do konkretnego materiału i konkretnej obrabiarki.