Dobrze zaplanowana budowa kabiny lakierniczej zaczyna się od ustalenia, co i jak często będzie malowane, a dopiero później od wyboru płyt czy wentylatora. W tym artykule pokazuję, jak dobrać konstrukcję, materiały, filtry, podłogę, oświetlenie i ogrzewanie oraz gdzie kończy się rozsądna adaptacja warsztatu, a zaczyna instalacja wymagająca projektu i odbioru.
O jakości kabiny decyduje cały układ, nie sama komora
- Materiały powinny być gładkie, łatwe do mycia i odporne na działanie farb oraz rozpuszczalników.
- Przepływ powietrza musi usuwać mgłę lakierniczą bez tworzenia zawirowań i martwych stref.
- Filtracja obejmuje zwykle nawiew, sufit, podłogę lub ścianę wyciągową oraz wyrzutnię.
- Wentylatory i elektryka wymagają doboru do stref zagrożenia wybuchem, a nie tylko do wydajności.
- Koszt kompletnej kabiny samochodowej może wynosić od około 50 000 do ponad 100 000 zł netto, bez wszystkich prac budowlanych.
Zacznij od procesu, nie od samej obudowy
Najpierw określam rodzaj materiału, rozmiar elementów i sposób nanoszenia powłoki. Innych warunków wymaga lakierowanie samochodu, innych frontów meblowych, a jeszcze innych malowanie proszkowe, przy którym odzysk proszku i czyszczenie kabiny mają duże znaczenie.
| Rodzaj stanowiska | Najlepsze zastosowanie | Najważniejsza cecha |
|---|---|---|
| Kabina zamknięta | Samochody, duże elementy, regularna praca | Kontrolowany przepływ powietrza i temperatura |
| Ściana lakiernicza | Mniejsze elementy i prace jednostronne | Niższy koszt, ale mniejsza kontrola nad całym otoczeniem |
| Kabina proszkowa | Elementy metalowe malowane proszkowo | Odpylanie, filtracja patronowa i możliwość odzysku proszku |
| Kabina bezpyłowa | Wykończenie wymagające bardzo czystego powietrza | Równomierny przepływ i dokładniejsza filtracja |
W warsztacie samochodowym często spotyka się kabinę o wymiarach około 7 × 4 m. Przy wysokości 2,8 m daje to mniej więcej 78 m³ objętości roboczej. Dla przepływu 16 000 m³/h powietrze jest wymieniane ponad 200 razy w ciągu godziny, ale ta liczba sama w sobie nie gwarantuje dobrego efektu. Liczy się również kierunek strumienia, opory filtrów i brak turbulencji.
Przy małej skali pracy ściana wyciągowa może być rozsądnym kompromisem. Nie zastąpi jednak pełnej kabiny, gdy potrzebuję stabilnej temperatury, ograniczenia zapylenia i bezpiecznego suszenia. Namiot czy garaż z przypadkowym wentylatorem nie powinien być traktowany jako zamiennik profesjonalnego stanowiska do natrysku lakierów rozpuszczalnikowych.
Materiały i obróbka mają znaczenie większe, niż się wydaje
Komora powinna mieć ściany o możliwie gładkiej powierzchni, bez trudno dostępnych zakamarków, na których osiada pył i mgła lakiernicza. Najczęściej stosuje się panele warstwowe z rdzeniem izolacyjnym albo panele z blachy stalowej i niezależnej izolacji.
Ściany, sufit i konstrukcja nośna
Stal ocynkowana dobrze sprawdza się w konstrukcji ram oraz kanałach wentylacyjnych, ponieważ jest odporna na korozję i łatwa w obróbce. W miejscach narażonych na częste mycie lub agresywne środki chemiczne lepsza może być stal nierdzewna, choć jej cena i obróbka są wyraźnie droższe.
Profile można ciąć, wiercić, giąć i spawać, ale po spawaniu trzeba zabezpieczyć uszkodzone powłoki antykorozyjne. Krawędzie blach powinny być pozbawione ostrych zadziorów, a połączenia uszczelnione materiałem odpornym na temperaturę, rozpuszczalniki i okresowe czyszczenie.
Do izolacji stosuje się materiały o potwierdzonej odporności ogniowej, najczęściej rozwiązania mineralne lub gotowe panele przeznaczone do tego typu instalacji. Styropian, zwykła pianka montażowa i surowe płyty OSB nie są uniwersalnymi materiałami do wnętrza kabiny, szczególnie gdy mogą mieć kontakt z mgłą lakierniczą albo źródłem ciepła.
Podłoga i obróbka strefy wyciągowej
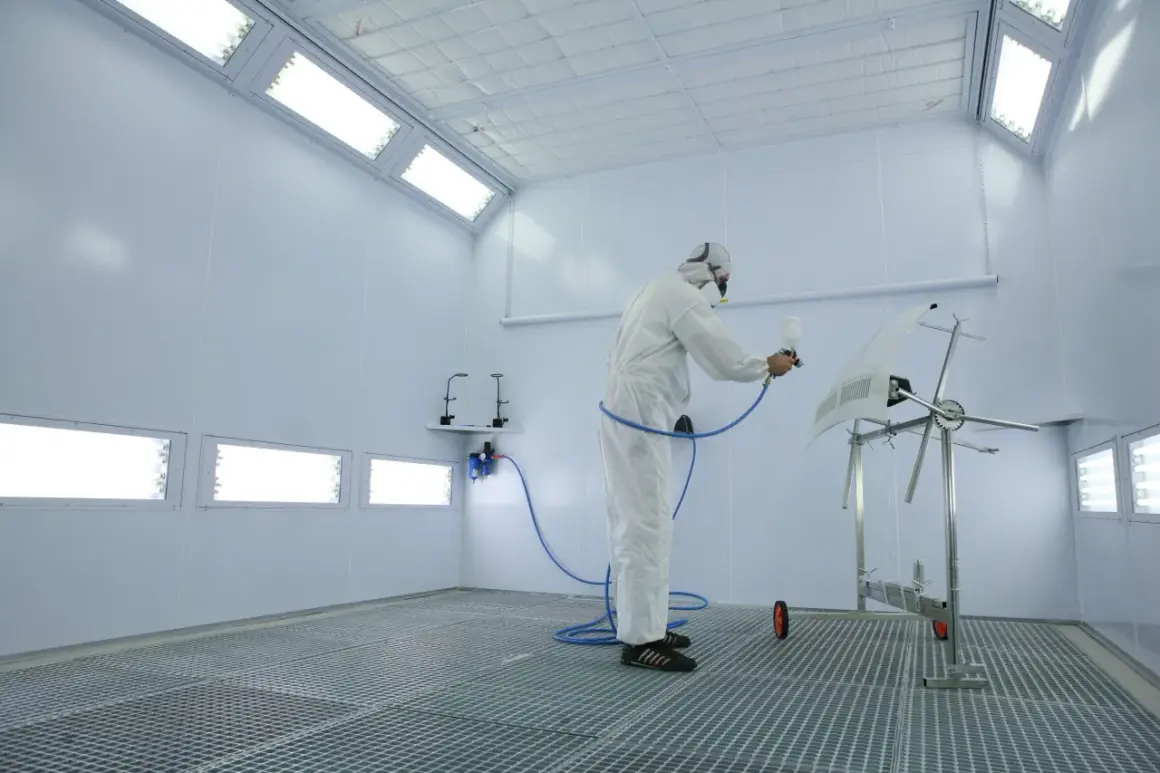
W kabinie samochodowej stosuje się podłogę na ruszcie, pod którą znajduje się przestrzeń wyciągowa i filtry. Kraty powinny przenosić obciążenie pojazdu, mieć stabilne podparcie i pozwalać na bezpieczne wyjmowanie elementów filtracyjnych.
W mniejszych stanowiskach można zastosować wyciąg przez ścianę. Taki układ jest prostszy, lecz wymaga odpowiedniego rozmieszczenia filtrów, aby operator nie stał między pistoletem a odciągiem. Z mojego punktu widzenia właśnie ten błąd pojawia się najczęściej. Sama duża wydajność wentylatora nie naprawi źle ustawionej geometrii kabiny.
Uszczelnienia i wykończenie powierzchni
Wszystkie szczeliny, przepusty kablowe i połączenia paneli trzeba zaplanować tak, aby nie zasysały niekontrolowanego powietrza. Nieszczelności powodują spadek wydajności, zasysanie pyłu z hali i trudne do przewidzenia zawirowania.
Wnętrze powinno być jasne, gładkie i łatwe do odkurzania. Nie chodzi o efekt wizualny, tylko o ograniczenie osiadania pyłu oraz łatwe zauważenie zabrudzeń przed rozpoczęciem pracy.
Powietrze decyduje o jakości i bezpieczeństwie
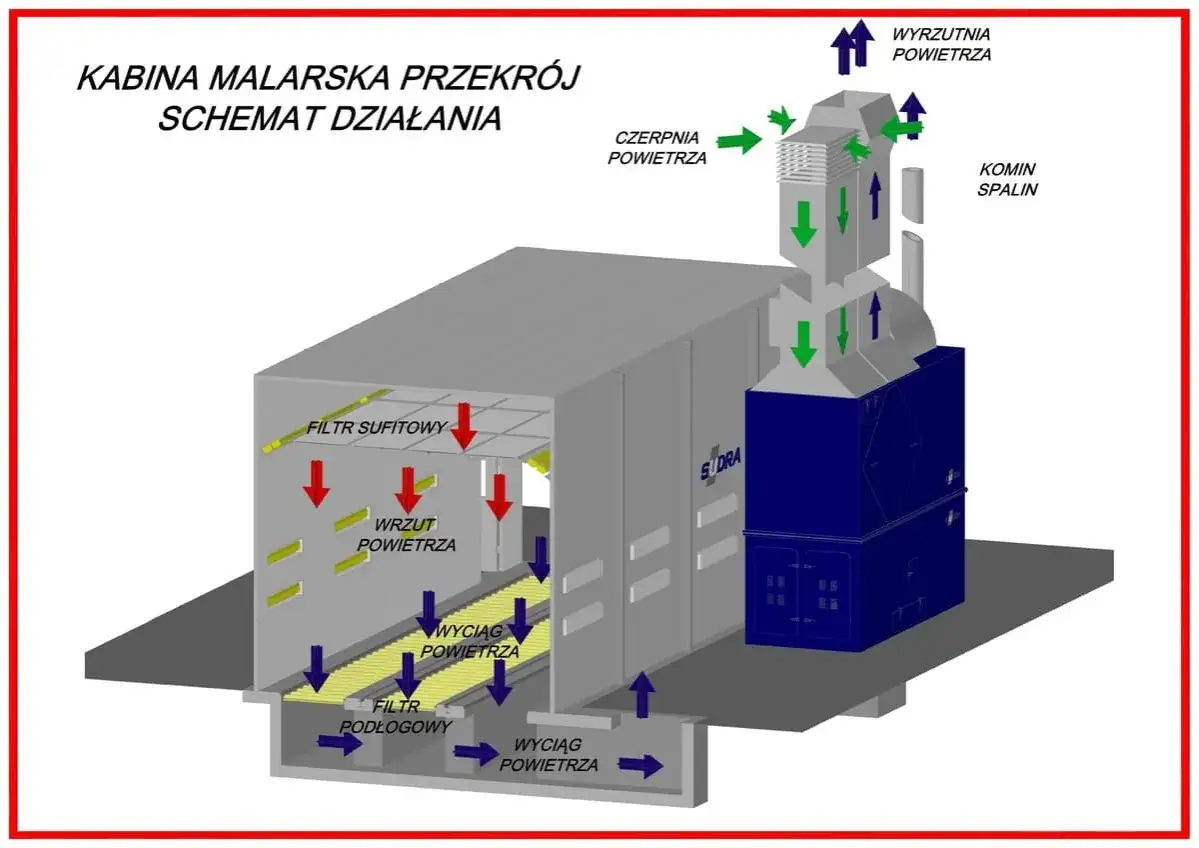
Najprostszy schemat wygląda tak: czerpnia pobiera powietrze, filtr wstępny zatrzymuje większe zanieczyszczenia, wentylator nawiewowy tłoczy je przez nagrzewnicę do plenum, a filtr sufitowy rozprowadza je równomiernie po komorze. Powietrze przechodzi nad lakierowanym elementem, zabiera mgłę i trafia przez filtr podłogowy lub ścianę wyciągową do kanału wyrzutowego.
W materiałach szkoleniowych dla lakierników często podaje się prędkość przepływu w strefie pracy rzędu 0,25-0,30 m/s przy przepływie pionowym. To punkt odniesienia, a nie wartość, którą można bezrefleksyjnie zastosować do każdej kabiny. Ostateczny dobór zależy od wymiarów, rodzaju farby, układu wyciągu i wymagań producenta urządzenia.
Filtry powinny tworzyć cały łańcuch
- Filtr wstępny chroni wentylator i ogranicza napływ pyłu z zewnątrz.
- Filtr sufitowy oczyszcza nawiew do strefy roboczej.
- Filtr podłogowy lub ścienny zatrzymuje mgłę lakierniczą, często z użyciem mat typu Paint Stop.
- Filtr końcowy ogranicza emisję cząstek i może zawierać węgiel aktywny do redukcji części zapachów.
Oznaczenia G4, M5 czy klasy według ISO 16890 pomagają opisać właściwości materiału filtracyjnego, ale nie są zamiennikiem projektu całego układu. Zatkany filtr zwiększa opory, zmienia przepływ i może doprowadzić do nadciśnienia albo spadku skuteczności wyciągu. Manometr różnicowy lub elektroniczny pomiar spadku ciśnienia ułatwia określenie momentu wymiany.
Przeczytaj również: Z czego składa się mosiądz i jak wybrać właściwy gatunek?
Nawiew, wyciąg i ogrzewanie
Kabina może pracować z pełnym wyrzutem powietrza albo z częściową recyrkulacją w fazie suszenia. Recyrkulacja pozwala ograniczyć straty energii, lecz wymaga skutecznej filtracji, automatyki i zabezpieczeń. Nie powinno się samodzielnie przerabiać układu tak, aby powietrze z fazy lakierowania wracało do hali lub nagrzewnicy.
Stosuje się nagrzewnice olejowe, gazowe, elektryczne oraz wodne. Przy palniku gazowym lub olejowym spaliny muszą być odseparowane od powietrza procesowego przez wymiennik ciepła. Źródło ciepła nie może tworzyć źródła zapłonu dla par rozpuszczalników, a temperatura suszenia musi odpowiadać technologii użytego lakieru.
Podłoga, drzwi, światło i elektryka tworzą system
Drzwi powinny zapewniać szczelność, swobodny transport elementów i możliwość szybkiego opuszczenia kabiny. W kabinie samochodowej potrzebna jest brama o wymiarach dopasowanych do pojazdu, a w mniejszym stanowisku wystarczą drzwi serwisowe i robocze.
Oświetlenie montuje się tak, aby nie tworzyło cieni na powierzchni lakierowanej. Najbezpieczniejsze są oprawy umieszczone za gładkimi, łatwymi do czyszczenia przeszkleniami lub rozwiązania przeznaczone do pracy w danej strefie. Zwykła oprawa warsztatowa zawieszona nad pistoletem może być niewłaściwa z powodu pyłu, oparów i ryzyka iskrzenia.
W instalacji trzeba uwzględnić uziemienie konstrukcji, ochronę przed elektrycznością statyczną, wyłączniki awaryjne, blokady drzwi oraz sterowanie wentylatorami. Urządzenia pracujące w strefie zagrożenia wybuchem dobiera się według oceny ryzyka i klasyfikacji stref, a nie na podstawie samej informacji, że silnik jest „mocny”.
Dyrektywa ATEX obejmuje urządzenia przeznaczone do pracy w atmosferze potencjalnie wybuchowej, czyli także w środowisku, w którym mogą pojawić się palne pary, mgły lub pyły. W polskich warunkach projekt powinien uwzględniać ocenę zagrożenia wybuchem, dokumentację techniczną, ochronę przeciwpożarową oraz wymagania dotyczące emisji.
Maska, rękawice i kombinezon są potrzebne, ale środki ochrony osobistej nie zastępują sprawnej wentylacji. Dotyczy to zwłaszcza lakierów zawierających rozpuszczalniki i produktów dwuskładnikowych, przy których trzeba bezwzględnie stosować się do karty charakterystyki.
Jak wygląda montaż i odbiór gotowej kabiny
Montaż zaczyna się od sprawdzenia posadzki, wysokości hali, nośności konstrukcji oraz możliwości wyprowadzenia czerpni i wyrzutni. Kanały nie powinny być prowadzone przypadkowo, z nadmiarem kolan i przewężeń, bo każdy taki element zwiększa opory przepływu.
- Projekt i dobór parametrów obejmują wymiary, rodzaj farb, wymagany przepływ, temperaturę i sposób filtracji.
- Przygotowanie podłoża obejmuje fundament, podstawę stalową albo wzmocnioną posadzkę z odpowiednim odpływem powietrza.
- Montaż komory polega na ustawieniu ram, paneli, drzwi, plenum i rusztu podłogowego.
- Wykonanie wentylacji obejmuje czerpnię, filtry, wentylatory, nagrzewnicę, kanały oraz wyrzutnię.
- Instalacja sterowania łączy wentylację, ogrzewanie, oświetlenie, czujniki temperatury i zabezpieczenia.
- Rozruch powinien obejmować pomiar przepływu, kontrolę kierunku powietrza, sprawdzenie ciśnienia i test wszystkich blokad.
Po uruchomieniu nie wystarczy sprawdzić, czy wentylator się obraca. Trzeba zmierzyć przepływ w kilku punktach, obejrzeć zachowanie dymu testowego lub podobnej metody kontrolnej i sprawdzić, czy drzwi nie otwierają się samoczynnie od nadciśnienia. Regulacja po montażu często decyduje o tym, czy kabina działa zgodnie z założeniami.
W przypadku instalacji przemysłowej formalności mogą obejmować zgłoszenia budowlane, uzgodnienia pożarowe, dokumentację ATEX i kwestie środowiskowe. Ich zakres zależy od lokalizacji, rodzaju obiektu, wydajności instalacji i używanych materiałów. Dlatego kabiny zasilanej gazem, olejem lub przeznaczonej do regularnego lakierowania nie projektowałbym samodzielnie na podstawie internetowego schematu.
Ile kosztuje wykonanie takiego stanowiska
Cena zależy głównie od wymiarów, sposobu filtracji, ogrzewania, podstawy, automatyki i zakresu montażu. W ofertach dostępnych w Polsce w 2026 roku prosta ściana lakiernicza z wentylatorem i filtrami może kosztować około 13 000 zł brutto, natomiast kompletne kabiny samochodowe zaczynają się mniej więcej od 50 000 zł netto.
| Rozwiązanie | Orientacyjny poziom ceny | O czym trzeba pamiętać |
|---|---|---|
| Ściana lakiernicza | Około 13 000 zł brutto i więcej | Zwykle bez pełnej kontroli temperatury i czystości w całym pomieszczeniu |
| Kabina podstawowa | Około 50 000-60 000 zł netto | Wyposażenie i montaż mogą być ograniczone |
| Kabina standardowa | Około 90 000-110 000 zł netto | Lepsza automatyka, większa komora i pełniejsza konfiguracja |
| Kabina z montażem i adaptacją hali | Powyżej 100 000 zł netto | Dochodzi podstawa, kanały, transport, przyłącza i odbiór |
Najczęściej pomijane koszty to kanały wentylacyjne, podstawa z kratami, wyprowadzenie wyrzutni ponad dach, instalacja elektryczna, zabezpieczenia przeciwpożarowe i późniejsza wymiana filtrów. Przy porównywaniu ofert sprawdzam przede wszystkim, co dokładnie obejmuje cena, bo sama kwota za komorę może nie uwzględniać elementów koniecznych do legalnego uruchomienia.
Najdroższy błąd to oszczędność na przepływie
Jeżeli kabina ma służyć do sporadycznego malowania małych elementów, ściana wyciągowa może być ekonomicznie uzasadniona. Przy regularnej pracy, lakierowaniu samochodów i suszeniu lepiej od razu zaplanować pełną kabinę z właściwym nawiewem, filtracją i automatyką.
Najwięcej problemów powodują zwykle nie same panele, lecz źle dobrany wentylator, brak pomiarów, zbyt rzadko wymieniane filtry i przypadkowe ogrzewanie. Dobra kabina prowadzi powietrze przewidywalną drogą, chroni operatora przed oparami i pozwala powtarzalnie uzyskać właściwą powłokę. Jeśli projekt nie odpowiada jednocześnie za jakość lakierowania, bezpieczeństwo i obsługę serwisową, nie jest jeszcze kompletnym projektem.