
Gdy wiertło ślizga się po gładkiej blasze, zaczyna dymić albo po kilku sekundach traci ostrość, problemem zwykle nie jest sama wiertarka, lecz zła technika. Wiercenie w stali nierdzewnej wymaga odpowiedniego wiertła, niskich obrotów, zdecydowanego docisku i chłodzenia. Pokażę, jak dobrać narzędzie, ustawić parametry, wykonać otwór krok po kroku i uniknąć miejscowego utwardzenia materiału.
Ostry otwór w nierdzewce zależy od kilku prostych decyzji
- Wiertło HSS-Co jest najbezpieczniejszym wyborem do większości otworów.
- Przy wiertle o średnicy 6 mm zacznij od około 400-600 obr./min.
- Stosuj olej do skrawania lub emulsję, ponieważ sama praca na sucho szybko przegrzewa ostrze.
- Utrzymuj stały, mocny docisk. Lekkie głaskanie powierzchni hartuje ją od tarcia.
- Do cienkiej blachy często lepsze będzie wiertło stopniowane niż kilka zwykłych wierteł.
Dlaczego nierdzewka tak łatwo niszczy wiertła
Stal nierdzewnanie zawsze jest wyjątkowo twarda, ale potrafi być bardzo wymagająca w obróbce. Jej powierzchnia słabo odprowadza ciepło, a część gatunków, zwłaszcza popularne stale austenityczne 304 i 316, umacnia się podczas tarcia i zbyt małego posuwu. Wtedy wiertło nie skrawa już świeżego materiału, tylko próbuje przebić cienką, utwardzoną warstwę.
Z mojego doświadczenia wynika, że najwięcej wierteł ginie nie przez zbyt duży docisk, lecz przez jego brak. Wiertło wiruje, poleruje dno otworu i podnosi temperaturę. Charakterystyczne sygnały to piszczenie, drobny pył zamiast wióra oraz niebieskie lub fioletowe przebarwienia.
Trzeba też pamiętać, że „nierdzewka” nie oznacza jednego materiału. Blacha z gatunku 304, kwasoodporna 316, stal ferrytyczna czy element hartowany mogą wymagać innych parametrów. Gdy nie znam gatunku, zaczynam od ustawień konserwatywnych i obserwuję wiór, zamiast ślepo trzymać się jednej tabeli.
Jakie wiertło wybrać do grubości i rodzaju otworu
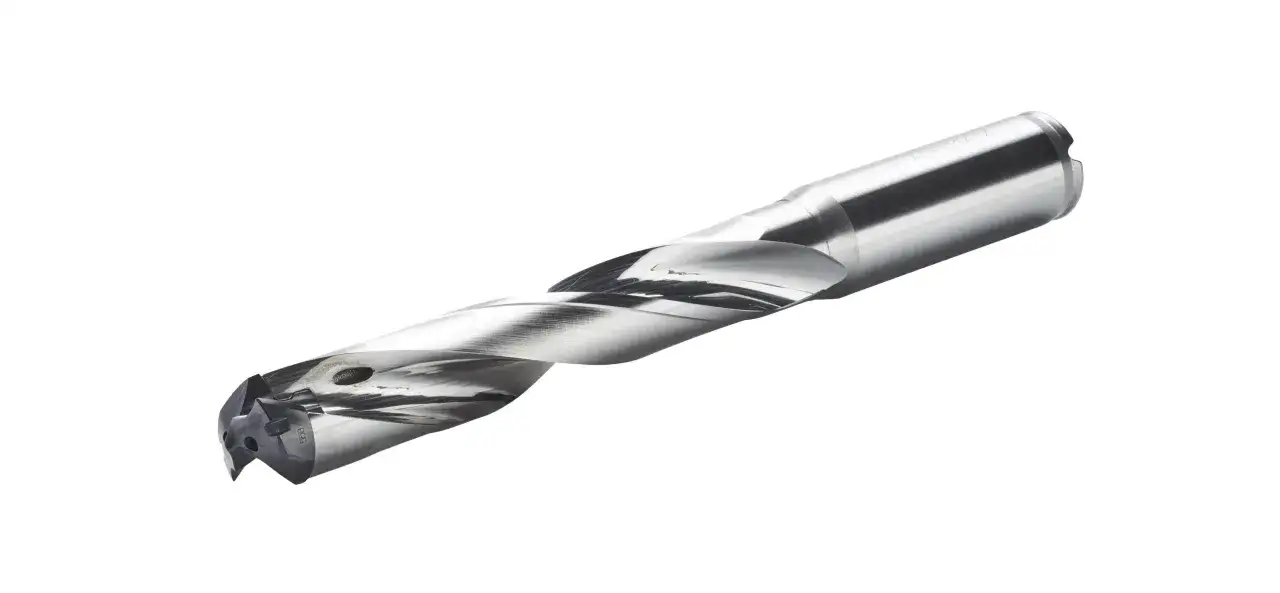
Do pojedynczych otworów w profilu, płaskowniku czy blasze najczęściej wybieram wiertło kręte HSS-Co. Dodatek kobaltu poprawia odporność narzędzia na temperaturę, ale nie zwalnia z chłodzenia. Wiertła z geometrią 135 stopni, jeśli producent ją przewidział, łatwiej rozpoczynają pracę i mniej uciekają na gładkiej powierzchni.
| Rodzaj narzędzia | Najlepsze zastosowanie | Ograniczenia |
|---|---|---|
| HSS-Co | Otwory od kilku do kilkunastu milimetrów w blasze i profilu | Wymaga niskich obrotów, chłodzenia i stabilnego prowadzenia |
| Wiertło stopniowane HSS-Co | Cienka blacha i otwory o większej średnicy, zwykle od około 4 do 30 mm | Nie nadaje się do grubych płyt, ponieważ kolejne stopnie szybko tracą kontakt z materiałem |
| Otwornica do nierdzewki | Duże otwory w cienkiej blasze, obudowie lub panelu | Potrzebuje bardzo stabilnego prowadzenia i dobrego odprowadzania ciepła |
| Wiertło koronowe lub trepanacyjne | Grubszy materiał i duże średnice w wiertarce stołowej lub obrabiarce | Źle znosi bicie, luźny detal i pracę przypadkową wiertarką ręczną |
Zwykłe wiertło HSS do stali może wykonać jeden otwór, ale traktuję to raczej jako rozwiązanie awaryjne. Przy kilku otworach różnica w trwałości jest wyraźna, szczególnie gdy używa się taniego, tępego kompletu o nieznanej geometrii. Powłoka na wiertle nie naprawi złej techniki, dlatego najpierw patrzę na materiał, średnicę i sztywność stanowiska.
Do bardzo małych średnic trzeba zachować szczególną ostrożność. Cienkie wiertło łatwo złamać, gdy detal drży albo otwór jest wiercony pod kątem. Przy średnicach powyżej około 12-15 mm w grubym materiale rozsądniej rozważyć otwór wstępny i narzędzie koronowe, zamiast zmuszać duże wiertło kręte do pracy ponad jego możliwości.
Jak ustawić obroty, docisk i chłodzenie
Najważniejsza zasada jest prosta: większa średnica oznacza mniejsze obroty. Dla wierteł HSS-Co w popularnej stali nierdzewnej 304 można przyjąć prędkość skrawania około 8-12 m/min, ale jest to punkt startowy, a nie uniwersalna recepta. Wiertarka ręczna, gatunek stali, głębokość otworu i sposób chłodzenia mogą wymagać dalszego zmniejszenia prędkości.
| Średnica wiertła | Praktyczny zakres startowy | Co obserwować |
|---|---|---|
| 3 mm | 900-1200 obr./min | Ostrze nie może ślizgać się po powierzchni |
| 5 mm | 500-700 obr./min | Wiór powinien być ciągły, nie pylisty |
| 6 mm | 400-600 obr./min | Nie dopuszczaj do niebieskiego przebarwienia ostrza |
| 8 mm | 300-450 obr./min | Wiór powinien swobodnie wychodzić rowkami |
| 10 mm | 250-350 obr./min | Przy grubym materiale rób krótkie cykle |
| 12 mm | 200-300 obr./min | Szczególnie ważna jest sztywność i ustawienie osi |
Jeśli chcesz policzyć obroty dokładniej, użyj wzoru n = Vc × 1000 / π × D, gdzie Vc oznacza prędkość skrawania, a D średnicę wiertła w milimetrach. W warunkach domowych nie musisz jednak liczyć wszystkiego co do jednego obrotu. Lepiej ustawić nieco mniej i zapewnić dobre skrawanie niż kręcić za szybko.
Docisk powinien być zdecydowany, ale równy. Wiertło ma realnie zdejmować materiał, nie tylko pocierać jego powierzchnię. Gdy czujesz, że ostrze przestaje „gryźć”, nie zwiększaj obrotów. Zatrzymaj pracę, dodaj chłodziwo i sprawdź, czy wiertło nie jest już stępione.
Najlepiej sprawdza się olej do wiercenia i gwintowania albo odpowiednia emulsja. Preparat nanieś na miejsce otworu i uzupełniaj go w trakcie pracy. Uniwersalny środek penetrujący może pomóc przy jednym awaryjnym otworze, ale nie zastąpi oleju skrawającego, gdy wiercisz serię otworów lub pracujesz w grubej stali.
Jak wykonać otwór krok po kroku
Przygotuj detal i stanowisko
Najpierw unieruchom element zaciskiem albo imadłem. Luźna blacha potrafi szarpać przy przebiciu, a obracający się detal jest zagrożeniem dla dłoni i łatwo niszczy powierzchnię. Pod cienką blachę podkładam kawałek drewna lub tworzywa, dzięki czemu materiał mniej się ugina, a wiertło nie wyrywa dużego fragmentu przy wyjściu.
Miejsce otworu zaznacz dokładnie, a powierzchnię możesz zabezpieczyć taśmą malarską. Przy cienkiej blasze delikatne punktowanie pomaga rozpocząć pracę, lecz nie uderzaj punktakiem wielokrotnie i z dużą siłą. Głębokie wgniatanie może miejscowo utwardzić stal. Przy większej precyzji korzystam z szablonu, krótkiego wiertła prowadzącego albo wiertła z końcówką samocentrującą.
Przeczytaj również: Stal węglowa - właściwości, rodzaje i zastosowanie
Rozpocznij bez pośpiechu
- Ustaw wiertarkę na tryb bez udaru i wybierz pierwszy bieg.
- Nałóż olej na punkt wiercenia oraz końcówkę narzędzia.
- Ustaw wiertło prostopadle do powierzchni i rozpocznij pracę przy niskich obrotach.
- Dociskaj tak, aby ostrza stale skrawały materiał, ale nie wyginaj wiertła na boki.
- Przy głębokim otworze co pewien czas wycofaj wiertło, usuń wióry i dodaj chłodziwo.
- Przed przebiciem zmniejsz nacisk, aby ograniczyć wyrwanie materiału i zakleszczenie narzędzia.
Przy otworze większym niż około 6-8 mm często wykonuję otwór prowadzący, ale nie przesadzam z jego małą średnicą. Zbyt cienkie wiertło może się złamać, a bardzo duży skok średnicy przeciąża główne ostrze. Dla otworu 10 mm rozsądny punkt wyjścia to pilot 3-4 mm, o ile producent większego wiertła nie podaje innej procedury.
Po wierceniu usuń ostre krawędzie gratownikiem, pogłębiaczem lub większym wiertłem użytym ręcznie przy minimalnym nacisku. Nie przesuwaj dłonią po krawędzi otworu, nawet jeśli wygląda na gładką. Zadzior po nierdzewce jest ostry i trudny do zauważenia, zwłaszcza na cienkiej blasze.
Najczęstsze błędy i szybka diagnoza
| Objaw | Prawdopodobna przyczyna | Co zmienić |
|---|---|---|
| Wiertło robi się niebieskie | Za wysokie obroty albo brak chłodzenia | Zmniejsz prędkość, dodaj olej i rób krótsze cykle |
| Powstaje tylko drobny pył | Za mały docisk, tępe ostrze lub ślizganie | Zwiększ stabilny nacisk, sprawdź ostrość i ustawienie osi |
| Wiertło piszczy i nie zagłębia się | Powierzchnia została miejscowo utwardzona | Nie kontynuuj tarcia. Zmień punkt, użyj ostrego narzędzia i popraw parametry |
| Otwór jest poszarpany | Drgania, cienka blacha lub zbyt duży nacisk przy wyjściu | Podeprzyj detal, zmniejsz nacisk przed przebiciem i usuń zadziory |
| Wiertło klinuje się przy wyjściu | Brak podparcia albo zbyt gwałtowne przebicie | Zamocuj materiał i zwolnij posuw pod koniec otworu |
Najgorsze połączenie to wysokie obroty, lekki docisk i wiercenie na sucho. Taki zestaw może zniszczyć nawet dobre wiertło w kilkanaście sekund. Często widzę też próbę „ratowania” tępego narzędzia coraz mocniejszym dociskiem. To zwykle kończy się przegrzaniem, złamaniem ostrza albo zakleszczeniem wiertła.
Nie używaj udaru, nawet jeśli detal jest gruby. Udar poprawia pracę w murze, ale przy metalu zwiększa ryzyko uszkodzenia krawędzi, wybicia otworu i utraty kontroli nad narzędziem. Przy większej liczbie otworów lepsza będzie wiertarka stołowa, ponieważ zapewnia prostopadłe prowadzenie i powtarzalny docisk.
Podczas pracy załóż okulary ochronne, a przy długich wiórach także odzież, która nie ma luźnych fragmentów. Wiórów nie usuwaj palcami. Zamiataj je pędzlem po zatrzymaniu wrzeciona, ponieważ świeżo odcięte kawałki stali potrafią być bardzo ostre.
Co warto sprawdzić przed kolejnym otworem
Dobrym testem parametrów jest wygląd wióra. Ciągły, srebrzysty i umiarkowanie ciepły wiór zwykle oznacza, że ostrze skrawa prawidłowo. Pył, czarne ślady, dym lub intensywne przebarwienie są sygnałem, by przerwać pracę i zmienić obroty, docisk albo chłodzenie.
Jeśli masz do wykonania tylko jeden otwór w cienkiej blasze, nie potrzebujesz całego wyposażenia warsztatu. Wystarczy ostre wiertło HSS-Co, stabilny zacisk, olej do skrawania i wiertarka z regulacją obrotów. Przy serii otworów szybko zwróci się lepsze narzędzie, podparcie detalu i powtarzalne ustawienie, bo właśnie te trzy rzeczy najbardziej ograniczają straty czasu i wierteł.
Moja praktyczna zasada brzmi: nierdzewkę trzeba skrawać, a nie polerować. Gdy wiertło ma właściwą geometrię, pracuje wolno, otrzymuje chłodziwo i jest prowadzone bez bicia, wykonanie czystego otworu przestaje być walką z materiałem.
