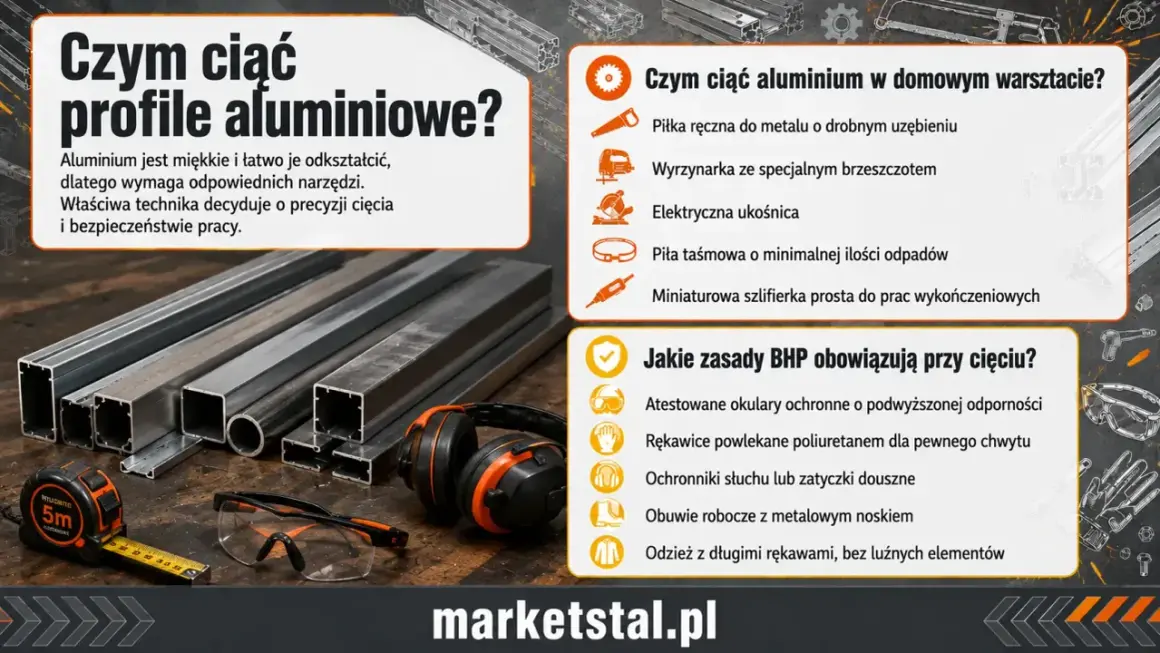
Dobór odpowiedzi na pytanie, czym ciąć profile aluminiowe, zależy przede wszystkim od grubości ścianki, wymaganej dokładności i liczby elementów. W praktyce inaczej podejdę do pojedynczego kątownika, inaczej do cienkiego profilu meblowego, a jeszcze inaczej do serii identycznych odcinków. Poniżej pokazuję konkretne narzędzia, właściwe brzeszczoty i sposób pracy, który ogranicza zadziory, odkształcenia oraz krzywe krawędzie.
Najlepsze narzędzie zależy od profilu i oczekiwanej dokładności
- Piła ukosowa z tarczą do metali nieżelaznych daje najczystsze i najbardziej powtarzalne cięcia.
- Wyrzynarka sprawdza się przy cienkich ściankach i krótkich cięciach, ale wymaga stabilnego prowadzenia.
- Piła ręczna do metalu jest tania i bezpieczna przy pojedynczych elementach, choć pracuje wolno.
- Szlifierka kątowa nadaje się głównie do prac awaryjnych i terenowych, ponieważ łatwiej nią uszkodzić krawędź.
- O jakości decydują przede wszystkim unieruchomienie profilu, ostra tarcza i spokojne prowadzenie.
Najlepszy wybór do dokładnego cięcia to piła ukosowa
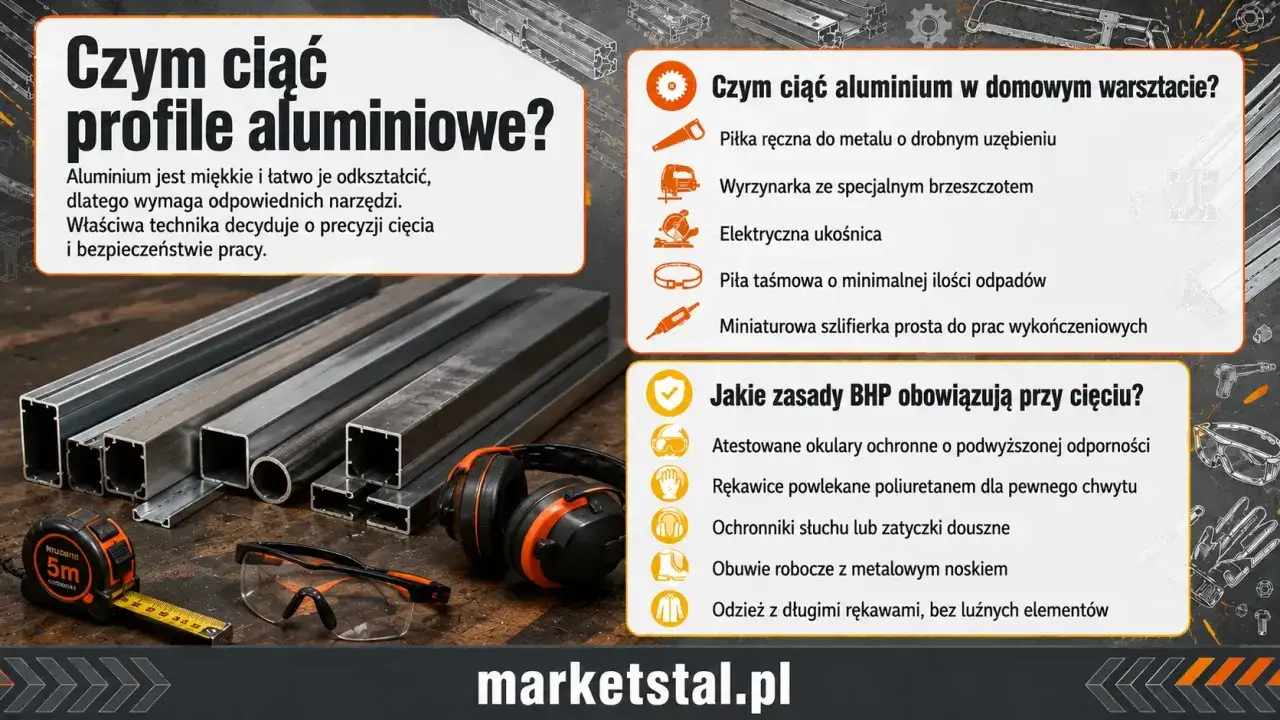
Jeżeli zależy mi na prostopadłej krawędzi, powtarzalnych wymiarach i estetycznym wykończeniu, wybieram ukośnicę z tarczą z zębami z węglika spiekanego przeznaczoną do aluminium. Takie narzędzie dobrze radzi sobie z profilami zamkniętymi, kątownikami, rurami i elementami systemów montażowych.
Do małych i średnich profili często stosuje się tarcze z większą liczbą drobnych zębów, na przykład 60-80 zębów, ale ostateczny wybór musi odpowiadać średnicy tarczy oraz zaleceniom producenta. Zbyt agresywna geometria może szarpać cienką ściankę, a zbyt drobne uzębienie będzie wolniej odprowadzać wióry i może powodować ich przyklejanie.
Piła ukosowa ma jeszcze jedną przewagę. Pozwala łatwo ustawić cięcia pod kątem 45 stopni, co ma znaczenie przy ramach, listwach i konstrukcjach łączonych na narożnik. Przy większej liczbie takich samych elementów dokładam ogranicznik długości. Dzięki temu nie mierzę każdego profilu od początku i unikam różnic, które później wychodzą przy składaniu konstrukcji.
Jaką tarczę wybrać
Szukam oznaczenia wskazującego na zastosowanie do aluminium lub metali nieżelaznych. Tarcza powinna być ostra, czysta i odpowiednia do obrotów pilarki. Nie używam przypadkowej tarczy do drewna tylko dlatego, że ma podobną średnicę. Liczy się nie tylko liczba zębów, lecz także ich kąt natarcia, szerokość rzazu i sposób odprowadzania wiórów.
Przy profilach anodowanych zabezpieczam powierzchnię taśmą malarską w miejscu podparcia, a element układam tak, aby nie przesuwał się podczas opuszczania głowicy. Taśma nie zastąpi zacisku, ale ogranicza drobne zarysowania i ułatwia zaznaczenie linii cięcia.
Wyrzynarka i piła ręczna wystarczą przy lżejszych pracach
Do kilku cienkościennych profili nie zawsze potrzebuję dużej pilarki. Wyrzynarka z brzeszczotem do aluminium dobrze sprawdza się przy krótkich cięciach, dopasowywaniu listew i pracy w miejscu, gdzie trudno ustawić ukośnicę. Wybieram brzeszczot drobnozębny, zwykle około 18-24 TPI, czyli zębów na cal, oraz wyłączam ruch wahadłowy, jeśli model go posiada.
Stopę wyrzynarki prowadzę powoli i bez mocnego dociskania. Aluminium jest miękkie, ale właśnie dlatego łatwo je zarysować albo zdeformować. Przy bardzo cienkich ściankach podkładam profil drewnianym klockiem lub zaciskam go między miękkimi przekładkami. Dzięki temu ścianka nie drga i nie zostaje poszarpana przez zęby.
Piła ręczna do metalu pozostaje rozsądną opcją przy pojedynczym cięciu. Jest wolniejsza, lecz daje dobrą kontrolę i nie powoduje iskier typowych dla szlifierki. Warto użyć brzeszczotu bimetalicznego, który lepiej znosi kontakt z aluminium niż najtańsze ostrze ze stali węglowej.
Ręczne cięcie ma jednak ograniczenie. Przy długim profilu lub kilku identycznych odcinkach łatwo zmęczyć rękę i odchylić ostrze od linii. Dlatego po zaznaczeniu wymiaru korzystam z prowadnicy, kątownika albo prostego przyrządu, zamiast próbować utrzymać kierunek wyłącznie wzrokiem.
Szlifierka kątowa działa, ale traktuję ją jako rozwiązanie awaryjne
Profile aluminiowe można przeciąć szlifierką, jednak nie jest to mój pierwszy wybór. Narzędzie jest szybkie i mobilne, lecz trudniej nim utrzymać kąt, a cienka tarcza może zostawić poszarpaną krawędź, zadziory i ślady przegrzania. Przy elementach widocznych po montażu poprawki pilnikiem bywają dłuższe niż samo cięcie.
Do takiej pracy używam wyłącznie tarczy dopuszczonej do aluminium lub innych metali nieżelaznych. Zwykła tarcza korundowa do stali może się zapychać miękkim materiałem. Powstający narost zwiększa tarcie, temperaturę i ryzyko szarpnięcia narzędzia.
Profil musi być mocno zamocowany w imadle albo zacisku, z podparciem możliwie blisko miejsca cięcia. Prowadzę tarczę spokojnie, bez wciskania jej na siłę. Nie używam tarcz do drewna ani improwizowanych ostrzy, ponieważ ich geometria i sposób pracy nie są przeznaczone do takiego zastosowania.
Szlifierka ma sens przy cięciu montażowym, naprawie na zewnątrz albo wtedy, gdy dokładność co do milimetra nie jest najważniejsza. Jeśli krawędź będzie częścią widocznej ramy, wybieram piłę i zostawiam sobie tylko niewielką obróbkę wykańczającą.
Porównanie metod cięcia profili aluminiowych
| Metoda | Najlepsze zastosowanie | Jakość krawędzi | Najważniejsze ograniczenie |
|---|---|---|---|
| Piła ukosowa | Ramki, profile zamknięte, serie identycznych odcinków | Bardzo dobra | Wymaga właściwej tarczy i stabilnego stanowiska |
| Wyrzynarka | Cienkie ścianki, krótkie cięcia, praca w trudno dostępnym miejscu | Dobra po oczyszczeniu | Trudniej zachować idealną prostopadłość |
| Piła ręczna | Pojedyncze cięcia i drobne prace warsztatowe | Dobra przy spokojnym prowadzeniu | Mała wydajność i ryzyko zmęczenia |
| Szlifierka kątowa | Szybkie cięcia terenowe i awaryjne | Średnia | Zadziory, iskry, pył i większa trudność kontroli |
Gdy potrzebuję wielu identycznych elementów, liczy się nie tylko samo narzędzie, ale też sposób organizacji pracy. Ogranicznik, zacisk i powtarzalny punkt odniesienia często poprawiają wynik bardziej niż zakup mocniejszej pilarki.
Technika cięcia decyduje o krawędzi i wymiarze
Przed uruchomieniem narzędzia sprawdzam, czy profil jest prosty, czysty i podparty w kilku miejscach. Mierzę od tej samej krawędzi, zaznaczam cienką linię i uwzględniam szerokość rzazu. Przy docinaniu ram zostawiam też margines na późniejsze dopasowanie, zamiast próbować od razu trafić w wymiar z dokładnością do ułamka milimetra.
Bezpieczne przygotowanie profilu
- Unieruchom profil w imadle lub zaciskiem z miękkimi nakładkami.
- Podeprzyj długi element po obu stronach miejsca cięcia.
- Sprawdź, czy ostrze jest przeznaczone do aluminium i ma odpowiednie obroty.
- Załóż okulary ochronne oraz ochronniki słuchu przy pracy elektronarzędziem.
- Usuń luźne przedmioty ze stołu i nie trzymaj dłoni w linii pracy tarczy.
Nie zaciskam profilu bezpośrednio na dekoracyjnej powierzchni, bo szczęki imadła mogą zostawić trwałe odciski. Przy delikatnych elementach stosuję cienkie nakładki z tworzywa albo drewna, ale pilnuję, aby nie znalazły się w zasięgu ostrza.
Jak ograniczyć drgania i wyrwania
Najczęstszy błąd polega na tym, że profil leży tylko na końcach i zaczyna pracować pod naciskiem ostrza. Wtedy cienka ścianka może się wygiąć, a zęby wyrwą fragment materiału przy wyjściu z cięcia. Pomaga dodatkowe podparcie oraz delikatne tempo posuwu.
Przy pilarkach tarczowych pozwalam, aby ostrze wykonywało pracę własnym tempem. Nadmierny nacisk zwiększa temperaturę i sprzyja przyklejaniu wiórów do zębów. Jeśli cięcie zaczyna pachnieć przypalonym metalem, krawędź ciemnieje albo tarcza wyraźnie zwalnia, przerywam pracę i sprawdzam stan ostrza.
Przeczytaj również: LinuxCNC od podstaw - komputer, konfiguracja i bezpieczeństwo
Wykończenie po przecięciu
Po cięciu usuwam zadziory pilnikiem płaskim lub półokrągłym, zależnie od kształtu profilu. Przy małych nierównościach wystarcza drobny papier ścierny albo włóknina ścierna. Nie zaokrąglam krawędzi bez potrzeby, ponieważ przy łączeniu profili może to pogorszyć dopasowanie.
W profilach przeznaczonych do wsuwania łączników sprawdzam także wnętrze kanału. Nawet mały opiłek może utrudnić wsunięcie nakrętki, zaś pozornie niewielki zadzior potrafi uszkodzić przewód lub uszczelkę. Po oczyszczeniu przedmuchuję element z dala od twarzy i usuwam wióry odkurzaczem warsztatowym.
Kiedy lepiej zlecić cięcie zakładowi
Jeśli potrzebuję kilkudziesięciu lub kilkuset jednakowych odcinków, domowy warsztat szybko przestaje być najbardziej opłacalnym rozwiązaniem. Zakład dysponujący piłą do profili może zapewnić lepszą powtarzalność, krótszy czas pracy i gotowe cięcie pod konkretnym kątem.
Zlecenie ma szczególny sens przy profilach drogich, anodowanych, malowanych proszkowo albo przeznaczonych do widocznej konstrukcji. Jedna krzywo docięta sztuka może zepsuć montaż całej ramy, a poprawianie kilku milimetrów na gotowej konstrukcji jest zwykle trudniejsze niż precyzyjne przygotowanie elementów na początku.
Laser, piła automatyczna czy centrum obróbcze są uzasadnione głównie przy większej serii albo nietypowym kształcie. Do prostego cięcia pojedynczego profilu byłby to przerost formy nad treścią, ale przy produkcji seryjnej powtarzalność i ograniczenie odpadów mogą szybko zrekompensować koszt usługi.
Dobry rezultat zaczyna się przed włączeniem narzędzia
Do okazjonalnego cięcia wystarczy piła ręczna lub wyrzynarka z właściwym brzeszczotem. Przy ramach, kątach i większej liczbie elementów wybrałbym piłę ukosową z tarczą do aluminium, ponieważ daje najlepszą kontrolę nad geometrią. Szlifierkę zostawiłbym do zadań awaryjnych, gdzie szybkość jest ważniejsza niż idealna krawędź.
Największą różnicę robią proste rzeczy: pewne mocowanie, ostre ostrze, właściwe podparcie i spokojny posuw. Samo elektronarzędzie nie naprawi źle wyznaczonego wymiaru ani profilu, który przesuwa się podczas cięcia. Dlatego przed pierwszym ruchem tarczy sprawdzam ustawienie, a po cięciu zawsze usuwam zadziory i kontroluję wymiar na gotowym elemencie.