
Gdy po cięciu, spawaniu albo usuwaniu rdzy metal nadal ma ostre krawędzie, ślady narzędzia i nierówną powierzchnię, dobrze dobrane szlifowanie robi największą różnicę. W tym artykule pokazuję, jak dobrać szlifierkę, tarczę i gradację, jak prowadzić narzędzie oraz czym różni się obróbka stali, nierdzewki i aluminium.
Dobry efekt zaczyna się od właściwego ścierniwa i spokojnej pracy
- Gradacja P24-P60 służy głównie do szybkiego usuwania spawów, rdzy i dużych nierówności.
- P80-P240 sprawdza się przy wyrównywaniu powierzchni i przygotowaniu jej pod malowanie.
- Stal nierdzewna wymaga osobnych materiałów ściernych, aby uniknąć zanieczyszczeń i późniejszej korozji.
- Aluminium łatwo się zapycha, dlatego potrzebuje lekkiego nacisku, czystego ścierniwa i odpowiedniej tarczy.
- Osłona, okulary i kontrola obrotów są tak samo ważne jak technika prowadzenia narzędzia.
Co naprawdę daje obróbka ścierna metalu
Szlifowanie metalu nie polega wyłącznie na zdzieraniu materiału. W zależności od użytego narzędzia może usunąć spaw, rdzę, zadziory, farbę albo ślady po cięciu, ale może też przygotować powierzchnię pod lakier, polerowanie lub dalsze spasowanie elementów.
Ja rozdzielam ten proces na trzy cele. Pierwszy to obróbka zgrubna, w której liczy się szybkie zebranie nadmiaru. Drugi to wyrównanie powierzchni. Trzeci daje efekt dekoracyjny, na przykład satynowe wykończenie stali nierdzewnej.
Najczęstszy błąd polega na próbie osiągnięcia wszystkich tych efektów jedną tarczą. Tarcza do zdzierania spawu zostawi głębokie ślady, a drobny krążek wykończeniowy będzie się niepotrzebnie męczył przy dużej nierówności. Najlepszy rezultat daje praca etapami, z przechodzeniem na coraz delikatniejsze materiały.
Jak dobrać szlifierkę i materiał ścierny
Do większości prac warsztatowych wystarczy szlifierka kątowa 125 mm. Model o mocy około 800-1200 W dobrze radzi sobie z obróbką krawędzi, spawów i mniejszych konstrukcji. Większa szlifierka 230 mm zbiera materiał szybciej, ale jest cięższa i wymaga wyraźnie lepszej kontroli.
Przy elementach płaskich wygodniejsza bywa szlifierka taśmowa albo mimośrodowa. Do małych detali, otworów i trudno dostępnych miejsc używam szlifierki prostej z trzpieniami lub kamieniami. Szlifierka stołowa sprawdza się przy ostrzeniu i obróbce krótkich elementów, ale nie zastąpi narzędzia prowadzonego po dużej powierzchni.
| Materiał ścierny | Najlepsze zastosowanie | Ograniczenie |
|---|---|---|
| Tarcza do szlifowania | Szybkie usuwanie dużych nierówności i obróbka spawów | Zostawia głębokie rysy i łatwo przegrzewa cienką blachę |
| Tarcza lamelkowa | Wyrównywanie, fazowanie krawędzi i łagodniejsze usuwanie spawu | Zużywa się szybciej przy bardzo ciężkiej pracy |
| Krążek fibrowy | Równe szlifowanie płaszczyzn i przygotowanie pod dalszą obróbkę | Wymaga talerza podporowego i właściwego chłodzenia przerwami |
| Włóknina ścierna | Satynowanie, matowienie i usuwanie lekkich przebarwień | Nie usunie głębokiego spawu ani dużego ubytku |
| Szczotka druciana | Usuwanie luźnej rdzy, farby i zabrudzeń | Nie wyrównuje powierzchni i może wbijać drut w miękki materiał |
| Pas ścierny | Duże, płaskie elementy oraz powtarzalne wykończenie | Potrzebuje stabilnego prowadzenia i odpowiedniego naciągu |
W przypadku stali zwykle zaczynam od ziarna z elektrokorundu. Przy stali nierdzewnej lepiej sprawdzają się produkty z ziarnem cyrkonowym lub ceramicznym, szczególnie gdy trzeba usunąć spaw i jednocześnie ograniczyć przegrzewanie. Materiały ścierne oznaczone jako przeznaczone do INOX powinny być używane wyłącznie do tego celu.
Nie montuję tarczy tylko dlatego, że pasuje średnicą. Sprawdzam jej maksymalną prędkość obrotową, średnicę, grubość i przeznaczenie. Tarcza do cięcia nie służy do szlifowania bokiem, a materiał ścierny przeznaczony do aluminium nie powinien być automatycznie traktowany jako uniwersalny.
Gradacja decyduje o szybkości i wyglądzie powierzchni
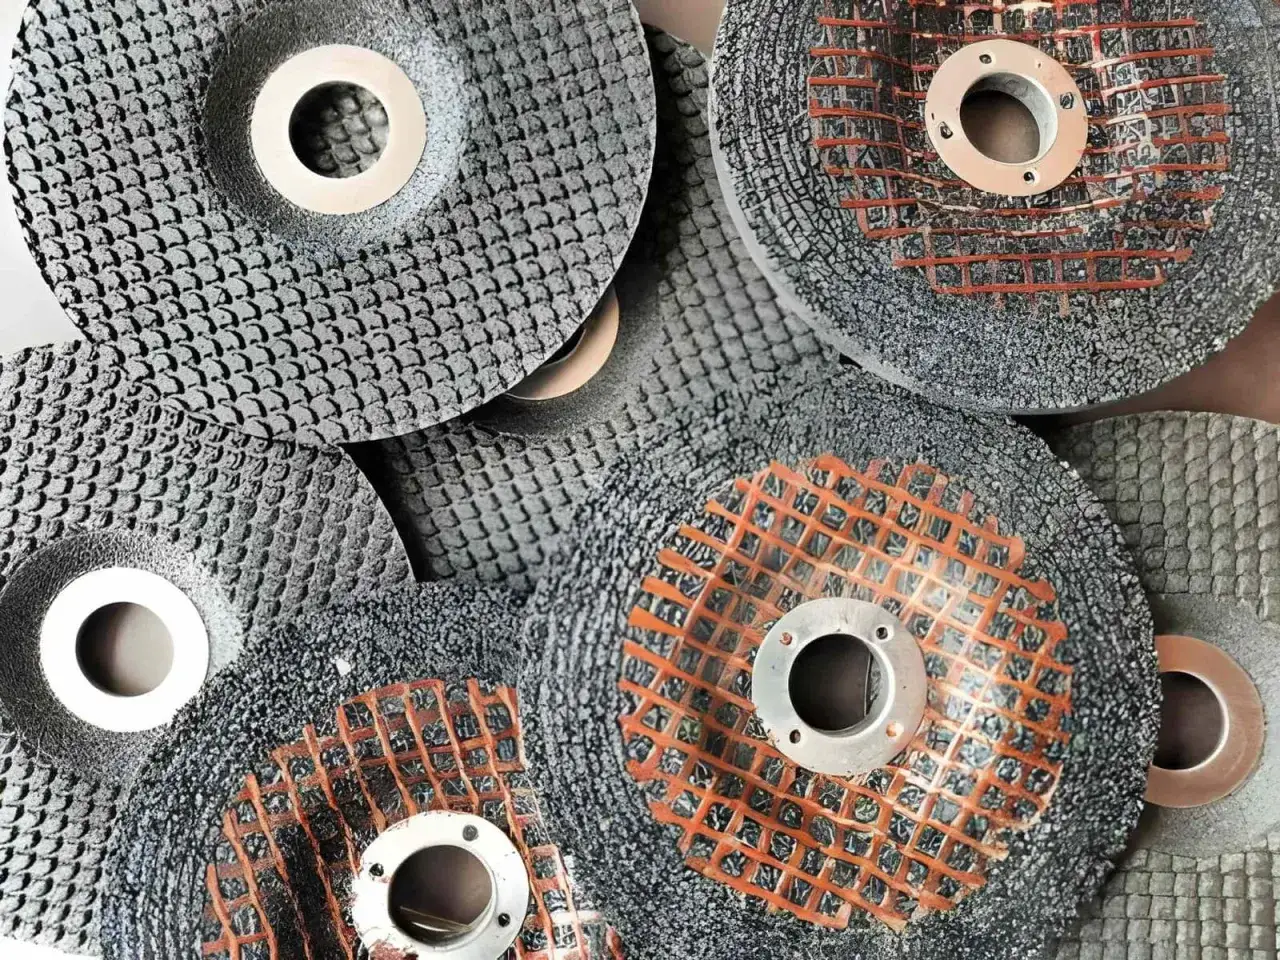
Numer gradacji mówi, jak duże jest ziarno ścierne. Im niższy numer, tym bardziej agresywna praca i szybsze usuwanie materiału. Wyższa gradacja zbiera mniej, ale pozostawia płytsze rysy, dlatego nadaje się do wygładzania i wykończenia.
| Etap pracy | Praktyczny zakres | Typowe zadanie |
|---|---|---|
| Zgrubny | P24-P60 | Spawy, grube zadziory, rdza i nierówności po cięciu |
| Wyrównujący | P80-P120 | Usuwanie śladów po agresywnym zdzieraniu |
| Przygotowanie pod powłokę | P150-P240 | Matowienie i przygotowanie pod podkład lub farbę |
| Wykończeniowy | P320-P600 | Gładka, satynowa powierzchnia i przygotowanie do polerowania |
To są zakresy startowe, a nie sztywna recepta. Jeżeli zaczynam od P40, nie przechodzę od razu na P400. Rysa po grubym ziarnie jest zbyt głęboka, aby drobny materiał usunął ją szybko. Zwykle przechodzę przez P80, P120, P180 lub P240, zależnie od oczekiwanego efektu.
Jak prowadzić narzędzie
Przed rozpoczęciem mocuję detal tak, aby nie przesuwał się pod naciskiem. Narzędzie prowadzę płynnymi ruchami, bez zatrzymywania tarczy w jednym punkcie. Przy płaskiej powierzchni delikatnie zmieniam kierunek przejazdu, żeby nie zrobić pojedynczego zagłębienia.
Do szlifowania płaszczyzny nie dociskam krawędzi tarczy punktowo. Większa powierzchnia kontaktu daje lepszą kontrolę, a umiarkowany nacisk ogranicza ryzyko przypalenia metalu. Jeżeli tarcza nie zbiera, najpierw sprawdzam jej stan i gradację, zamiast odruchowo zwiększać siłę.
Kiedy potrzebne jest chłodzenie
Przerwy w pracy często wystarczają przy cienkiej blasze, drobnych elementach i obróbce wykończeniowej. Niebieskie, fioletowe lub brunatne przebarwienia są sygnałem, że powierzchnia została przegrzana. W takim przypadku sam późniejszy drobny szlif nie zawsze przywróci właściwy wygląd.
Szlifowanie na mokro stosuję tylko wtedy, gdy narzędzie, materiał ścierny i cały proces są do tego przeznaczone. Woda w pobliżu przypadkowej szlifierki elektrycznej to ryzyko porażenia i uszkodzenia urządzenia, więc nie traktuję jej jako prostego sposobu na chłodzenie.
Różne metale wymagają innego podejścia
Stal konstrukcyjna
Przy stali czarnej można pracować dość agresywnie, zwłaszcza przy usuwaniu spawów i rdzy. Do zgrubnego etapu wybieram zwykle P24-P60 albo tarczę lamelkową o podobnej agresywności, a potem przechodzę na P80-P240.
Jeżeli element będzie malowany, nie próbuję uzyskać lustrzanej powierzchni. Ważniejsze jest usunięcie luźnej korozji, odtłuszczenie i uzyskanie równomiernego, lekko matowego podłoża. Zbyt gładka powierzchnia może pogorszyć przyczepność powłoki, jeśli producent farby wymaga mechanicznego zmatowienia.
Stal nierdzewna
Nierdzewka szybko pokazuje każdy błąd. Przegrzanie tworzy przebarwienia, a przypadkowe użycie ścierniwa po stali węglowej może przenieść cząstki żelaza i stać się początkiem korozji powierzchniowej.
Do tego materiału wybieram osobne tarcze, pasy i szczotki oznaczone jako INOX. Pracuję lżejszym naciskiem, utrzymuję stały kierunek ruchu przy wykończeniu szczotkowanym i nie wracam później przypadkowo grubą tarczą w gotową powierzchnię. Przy spawach zaczynam od P40-P80, a do satyny przechodzę zwykle przez P120-P240 i włókninę.
Aluminium
Aluminium jest miękkie i łatwo zapycha ścierniwo. Zatkana tarcza zaczyna ślizgać się po powierzchni, rośnie temperatura, a operator często zwiększa nacisk. To prosta droga do nierówności i wtopionych zabrudzeń.
Stosuję ścierniwo przeznaczone do metali nieżelaznych, lekki nacisk i częste czyszczenie materiału. Na początku rozsądny jest zakres P120-P240, a dopiero po sprawdzeniu efektu można przejść na drobniejsze ziarno. Przy delikatnych elementach lepiej wykonać próbę na niewidocznym fragmencie niż od razu wejść w powierzchnię grubą tarczą.
Przeczytaj również: Stal węglowa - właściwości, rodzaje i zastosowanie
Żeliwo, miedź i mosiądz
Żeliwo daje dużo pyłu, dlatego priorytetem jest odciąg lub dobra wentylacja i ochrona dróg oddechowych. Materiał jest kruchy, więc przy cienkich krawędziach nie stosuję gwałtownego docisku.
Miedź i mosiądz są miękkie, a ich powierzchnia szybko łapie rysy. W ich przypadku zaczynam możliwie drobno, zwykle od P180-P240, i unikam długiego zatrzymywania narzędzia w jednym miejscu. Do dekoracyjnych elementów liczy się nie tylko gładkość, ale też powtarzalny kierunek śladu.
Bezpieczeństwo i błędy, które psują efekt
Przed uruchomieniem sprawdzam osłonę, przewód, mocowanie tarczy i stan kołnierzy. Tarcza nie może być pęknięta, wyszczerbiona ani wilgotna. Zgodnie z podstawowymi zaleceniami bezpieczeństwa dla narzędzi ściernych używam okularów lub przyłbicy, ochronników słuchu i ochrony dróg oddechowych dobranej do zapylenia.
Nie pracuję w luźnej odzieży, a rękawice używam tylko wtedy, gdy nie zwiększają ryzyka wciągnięcia przez obracające się elementy. Przy szlifierce stołowej podtrzymkę ustawiam blisko ściernicy, zwykle nie dalej niż 2 mm, i korzystam z przezroczystego ekranu ochronnego.
- Nie zdejmuję osłony tylko po to, aby uzyskać lepszy dostęp do detalu.
- Nie przekraczam obrotów podanych na tarczy i nie wciskam jej na siłę na wrzeciono.
- Nie używam tarczy do cięcia do szlifowania boczną powierzchnią.
- Nie kieruję iskier na przewody, rozpuszczalniki, drewno ani inne materiały łatwopalne.
- Nie mieszam materiałów ściernych do stali czarnej i nierdzewnej.
- Nie oceniam temperatury gołą ręką, nawet gdy detal wygląda na niegroźny.
Najczęściej widzę trzy błędy. Pierwszy to zbyt mocny nacisk, drugi to używanie jednej gradacji od początku do końca, a trzeci to brak czyszczenia powierzchni między etapami. Po każdym przejściu usuwam pył i sprawdzam, czy zostały jeszcze rysy z poprzedniego, grubszego ziarna.
Jeżeli praca wytwarza dużo pyłu, stosuję odciąg i półmaskę filtrującą co najmniej klasy odpowiadającej zagrożeniu, na przykład P2 lub P3, zgodnie z instrukcją producenta. Samo otwarcie drzwi nie zawsze wystarczy, szczególnie przy żeliwie, starej farbie i elementach z nieznaną powłoką.
Jak ocenić powierzchnię przed zakończeniem pracy
Gotowy element oglądam pod światło z kilku kierunków. Powierzchnia może wyglądać dobrze z góry, a pod kątem nadal pokazywać głębokie rowki, przegrzane miejsca lub niewyrównany fragment przy spawie.
Przesuwam po niej czystą dłonią dopiero po usunięciu ostrych zadziorów i upewnieniu się, że detal nie jest gorący. Równa faktura i brak nagłych przejść są ważniejsze niż efekt osiągnięty bardzo szybko.
Przed malowaniem odtłuszczam metal środkiem odpowiednim do danego materiału i usuwam pył. Przed polerowaniem kończę pracę taką gradacją, jakiej wymaga pasta lub system polerski. Jeżeli planuję spawanie, nie wygładzam bez potrzeby całej powierzchni, tylko przygotowuję strefę złącza i usuwam zanieczyszczenia.
Najpraktyczniejsza zasada brzmi prosto: najpierw usuń tylko tyle materiału, ile trzeba, potem stopniowo poprawiaj fakturę. Kontrola temperatury, właściwy materiał ścierny i cierpliwe przechodzenie przez gradacje dają zwykle lepszy efekt niż mocniejsza szlifierka i większy docisk.
Mały zestaw, który wystarcza w większości prac
Do domowego lub przyzakładowego warsztatu nie trzeba od razu kupować całej gamy osprzętu. Na początek rozsądny zestaw obejmuje szlifierkę kątową 125 mm, tarczę do zgrubnego szlifowania, tarczę lamelkową P60 lub P80, kilka krążków P120-P240, włókninę wykończeniową oraz osobny komplet do nierdzewki.
Jeśli często obrabiam duże płaszczyzny, dokładam szlifierkę taśmową albo mimośrodową. Jeśli dominują spawy, krawędzie i naprawy konstrukcji, większą różnicę zrobi dobry dobór tarczy i stabilne mocowanie detalu niż kolejny elektronarzędziowy gadżet. Właśnie te dwa elementy najczęściej decydują o jakości, tempie i bezpieczeństwie pracy.
