Dobór odpowiedzi na pytanie, czym ciąć aluminium, zależy przede wszystkim od grubości materiału, jego kształtu i oczekiwanej jakości krawędzi. Innego narzędzia użyję do skrócenia cienkiego kątownika, innego do wycięcia otworu w blasze, a jeszcze innego do seryjnego cięcia profili. Poniżej znajdziesz praktyczne porównanie metod, dobór osprzętu, technikę pracy i błędy, przez które aluminium zaczyna się topić, szarpać albo klinować tarczę.
Najlepsze narzędzie zależy od grubości i dokładności cięcia
- Piła tarczowa lub ukośnica najlepiej sprawdzi się przy prostych, równych cięciach profili i płaskowników.
- Wyrzynarka jest wygodniejsza przy cienkiej blasze, łukach i wycinaniu otworów.
- Brzeszczot z drobnym uzębieniem ogranicza szarpanie cienkiego aluminium.
- Tarcza TCT do metali nieżelaznych daje czystą krawędź, ale musi mieć właściwą średnicę i dopuszczalne obroty.
- Stabilne zamocowanie materiału jest równie ważne jak sama maszyna.
Najpierw dopasuj metodę do kształtu i grubości aluminium
Aluminium jest miękkie, ale to nie znaczy, że można obrabiać je dowolnym ostrzem. Materiał łatwo przykleja się do zębów, nagrzewa i wygina, dlatego o efekcie decydują geometria ostrza, liczba zębów i odprowadzanie wióra. Sam fakt, że tarcza lub brzeszczot „tnie metal”, nie wystarcza.
| Element i zadanie | Najlepszy wybór | Efekt i ograniczenia |
|---|---|---|
| Cienka blacha do około 2-3 mm | Wyrzynarka z brzeszczotem do aluminium lub metali nieżelaznych | Możliwość cięcia po łuku, ale krawędź może wymagać opiłowania |
| Profil, kątownik lub płaskownik | Piła ukośnica albo pilarka tarczowa z tarczą TCT | Równe cięcie pod kątem 90° lub 45° |
| Mały element i pojedyncze cięcie | Piła ręczna z drobnym brzeszczotem bimetalicznym | Niska cena i dobra kontrola, lecz praca trwa dłużej |
| Gruby profil i szybkie skracanie | Piła szablasta z brzeszczotem bimetalicznym | Szybko, ale z większą ilością drgań i mniej estetyczną krawędzią |
| Wiele identycznych elementów | Piła taśmowa lub ukośnica z ogranicznikiem długości | Powtarzalność i wydajność, opłacalne głównie w większym warsztacie |
Do prostego cięcia profilu najczęściej wybrałbym ukośnicę z odpowiednią tarczą. Przy pojedynczej poprawce nie ma jednak sensu kupować specjalistycznej maszyny. Dobrze napięta piła ręczna albo wyrzynarka z nowym brzeszczotem poradzą sobie z typowym profilem dekoracyjnym czy cienką blachą.
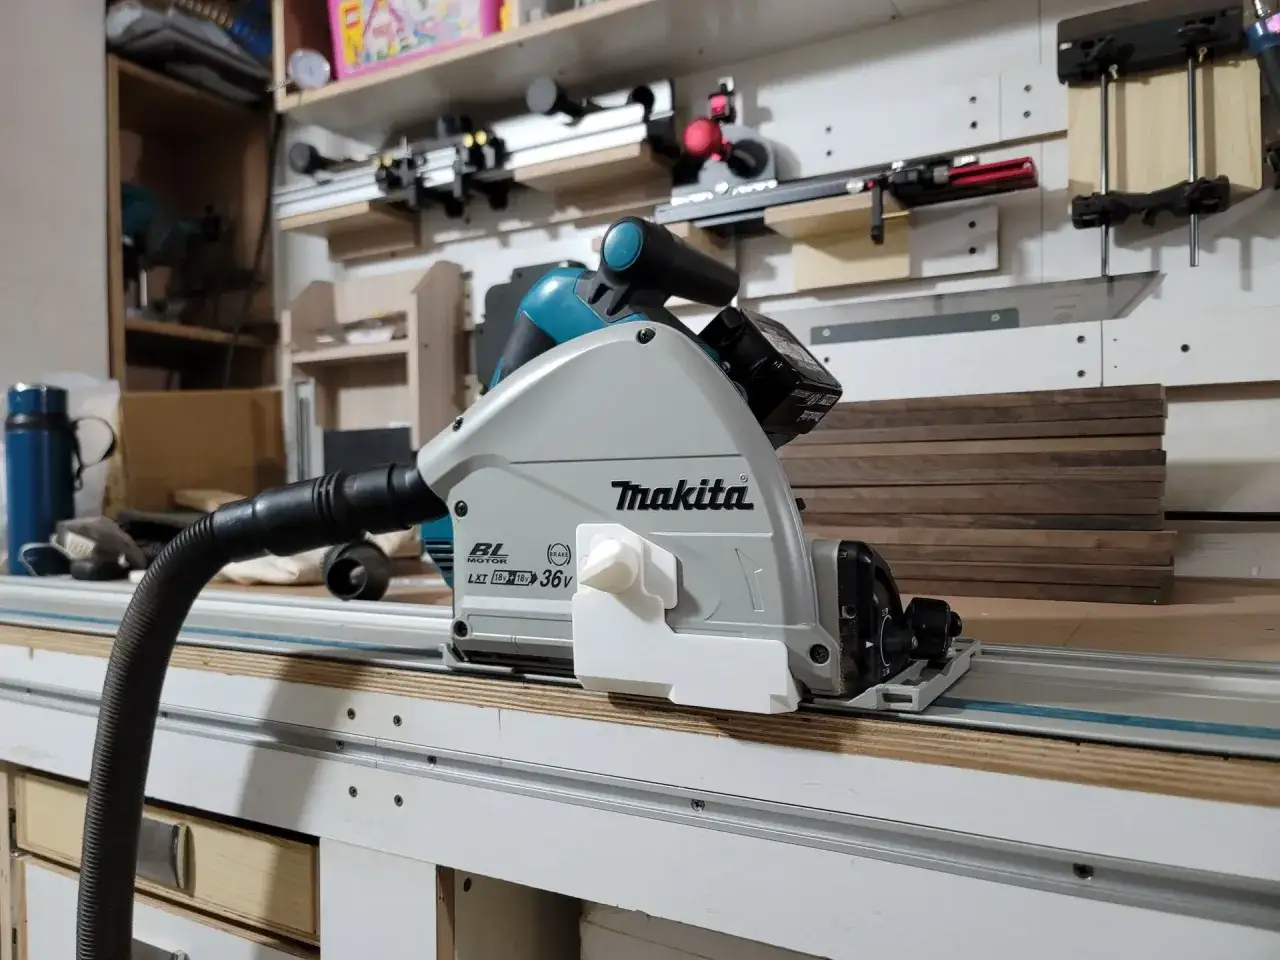
Piła tarczowa i ukośnica dają najczystszą krawędź
Jeżeli liczy się prosta linia i powtarzalny wymiar, piła tarczowa zwykle wygrywa z wyrzynarką. Dotyczy to szczególnie profili o ściance 2-3 mm, listew, szyn i płaskowników. Materiał powinien być podparty możliwie blisko linii cięcia, ponieważ luźny koniec profilu potrafi drgać i wyrwać fragment krawędzi.
Jak dobrać tarczę
Szukaj tarczy opisanej jako przeznaczona do aluminium, miedzi lub innych metali nieżelaznych. Najczęściej będzie to tarcza z zębami z węglików spiekanych, określana jako TCT. W przypadku tarczy o średnicy 250 mm praktycznym zakresem jest często około 60-80 zębów, choć ostateczny dobór zależy od grubości i rodzaju elementu.
Większa liczba zębów zwykle poprawia wygląd krawędzi cienkościennego profilu, ale zmniejsza przestrzeń na wiór. Przy grubym, litym aluminium zbyt gęste uzębienie może się zapychać i przegrzewać. Dlatego zawsze sprawdzam opis konkretnej tarczy, a nie kieruję się wyłącznie jej wyglądem.
Technika cięcia
Przed uruchomieniem piły mocno unieruchom element ściskiem. Ustaw prowadnicę, pozwól tarczy osiągnąć pełną prędkość i prowadź ją bez gwałtownego dociskania. Aluminium nie wymaga siłowego cięcia. Nadmierny nacisk zwiększa ryzyko zakleszczenia i pogarsza jakość powierzchni.
Nie zakładaj zwykłej tarczy do drewna tylko dlatego, że ma dużo zębów. Używaj osprzętu z wyraźnym dopuszczeniem do aluminium i sprawdź, czy jego maksymalne obroty są wyższe niż obroty maszyny. Przy cięciu na ukośnicy szczególnie ważna jest sprawna osłona oraz pewne podparcie długiego profilu.
Wyrzynarka sprawdzi się przy wycięciach i cienkiej blasze
Wyrzynarka daje większą swobodę niż pilarka tarczowa. Można nią wyciąć łuk, narożnik, otwór pod gniazdo albo dopasować cienką osłonę. Trzeba jednak zaakceptować, że idealnie proste cięcie w grubym profilu jest trudniejsze, ponieważ wąski brzeszczot może odchylać się w materiale.
Brzeszczot do aluminium
Wybierz brzeszczot opisany jako przeznaczony do aluminium lub metali nieżelaznych. Do cienkiej blachy przydaje się drobne uzębienie, często w zakresie około 18-24 zębów na cal. Przy grubszych elementach potrzebna jest większa przestrzeń między zębami, aby wióry nie blokowały ostrza.
Brzeszczot powinien wystawać ponad materiał, ale nie wybieraj przesadnie długiego i elastycznego ostrza. Im dłuższy oraz cieńszy element roboczy, tym łatwiej o cięcie pod skosem. Przy dekoracyjnej powierzchni można zabezpieczyć stopę wyrzynarki taśmą malarską, aby ograniczyć zarysowania.
Ustawienia i prowadzenie
W przypadku aluminium najczęściej wyłączam ruch wahadłowy i ustawiam niski albo średni bieg. Ruch wahadłowy przyspiesza cięcie drewna, lecz w metalu może zwiększyć szarpanie. Narzędzie trzeba prowadzić spokojnie, bez pchania na siłę. Gdy brzeszczot zaczyna piszczeć, wyginać się albo zostawiać niebieskawe ślady, przerwij pracę i sprawdź ostrze oraz chłodzenie.
Przy dłuższym cięciu można użyć niewielkiej ilości oleju do obróbki aluminium. Środek powinien być przeznaczony do takiej pracy i nanoszony oszczędnie, ponieważ nadmiar tylko zbiera wióry. Wyrzynarka jest dobrym wyborem do kształtów, ale do wielu identycznych cięć prostych szybciej i dokładniej sprawdzi się piła z prowadnicą.
Piła ręczna, szablasta i szlifierka mają swoje granice
Piła ręczna do małych prac
Do jednego lub dwóch cięć wystarczy solidna piła do metalu z brzeszczotem bimetalicznym. Do cienkich profili i blach dobrze sprawdza się podziałka około 24-32 TPI, czyli zębów na cal. Element zamocuj blisko miejsca cięcia, prowadź piłę długimi, równymi ruchami i nie wyginaj ramy na boki.
Ta metoda jest wolna, ale ma ważną zaletę. Daje pełną kontrolę i praktycznie nie generuje ryzyka wyrwania materiału przez rozpędzoną tarczę. W mojej ocenie do krótkiego cięcia miękkiego aluminium często jest rozsądniejsza niż uruchamianie dużej elektronarzędziowej piły.
Piła szablasta do szybkiego skracania
Piła szablasta nadaje się do grubych profili, rur i elementów, w których wygląd krawędzi nie jest najważniejszy. Użyj brzeszczotu bimetalicznego do metalu, dobierając uzębienie do ścianki. Przy cienkim materiale zbyt duże zęby będą zahaczać i wyrywać fragmenty.
Trzymaj stopę narzędzia przy materiale i ogranicz drgania dodatkowym ściskiem. Po cięciu zwykle trzeba wyrównać krawędź pilnikiem. To metoda użytkowa, nie wykończeniowa.
Przeczytaj również: Jak wygląda mosiądz i jak odróżnić go od miedzi?
Szlifierka kątowa tylko do prac zgrubnych
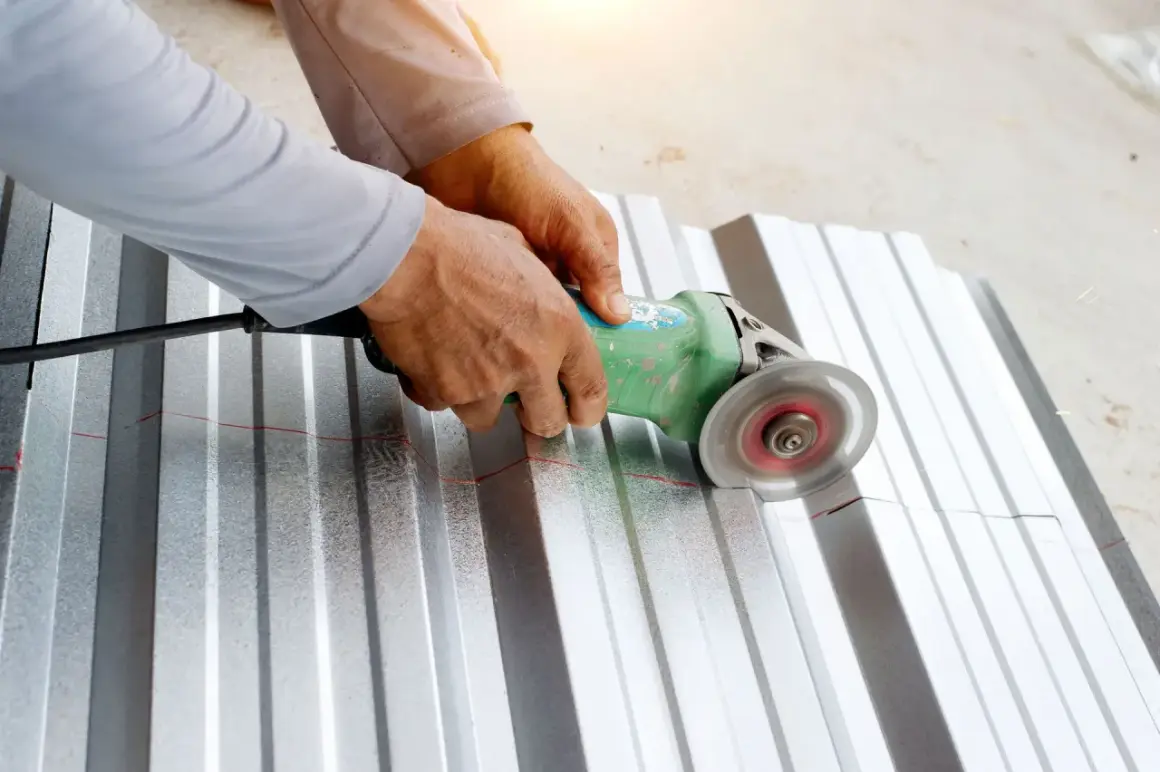
Szlifierka szybko skróci aluminiowy element, ale pozostawia najwięcej zadziorów i łatwo przegrzewa krawędź. Zwykła tarcza do stali może się zapychać miękkim metalem, dlatego stosuj wyłącznie tarczę dopuszczoną przez producenta do aluminium lub metali nieżelaznych.
Nie używaj tarczy listkowej ani ściernej do „wycinania” elementu. Są przeznaczone do szlifowania, a nie do prowadzenia głębokiego cięcia. Przy szlifierce szczególnie ważne są osłona, okulary, przyłbica i stabilne zamocowanie. Do precyzyjnego wykończenia lepiej użyć pilnika lub gratownika.
Jak wykonać cięcie bez poszarpanej krawędzi
- Rozpoznaj materiał. Sprawdź, czy tniesz cienką blachę, profil zamknięty, kątownik czy lity płaskownik.
- Zmierz i zaznacz linię. Do aluminium wygodny jest rysik traserski albo cienki marker. Przy profilu kontroluj wymiar na każdej ściance.
- Podeprzyj element. Długie profile oprzyj po obu stronach, a miejsce cięcia umieść blisko punktu podparcia.
- Zamocuj materiał. Użyj ścisku lub imadła z miękkimi nakładkami, aby nie odgnieść powierzchni.
- Dobierz osprzęt i prędkość. Ostrze ma być ostre, przeznaczone do metali nieżelaznych i zgodne z urządzeniem.
- Nie zwiększaj nacisku. Jeżeli narzędzie zwalnia, zatrzymaj się i sprawdź brzeszczot, tarczę oraz odprowadzanie wióra.
- Usuń zadziory. Najwygodniejszy będzie gratownik, pilnik do metalu albo papier ścierny o gradacji około 120-180.
Przy profilach z folią ochronną zostaw ją na czas cięcia, o ile nie przeszkadza w prowadzeniu narzędzia. Ogranicza ryzyko zarysowań, ale nie zastąpi miękkich szczęk imadła. Po obróbce usuń folię i sprawdź, czy pod nią nie zostały ostre opiłki.
Najczęstszy błąd polega na próbie poprawienia złego osprzętu większym dociskiem. W praktyce nowy, właściwie dobrany brzeszczot daje większą poprawę niż mocniejsza maszyna. Drugim problemem jest brak podparcia, przez który cienka ścianka zaczyna drgać i wyrywa się przy końcu cięcia.
Bezpieczeństwo zaczyna się przed uruchomieniem narzędzia
Aluminiowe wióry są ostre, a odcięty profil potrafi mieć bardzo niebezpieczne zadziory. Załóż okulary ochronne, ochronę słuchu przy głośnych maszynach i usuń luźną odzież. Rękawice mogą chronić podczas przenoszenia elementu, ale nie powinny dostać się w pobliże obracającej się tarczy.
Przed wymianą ostrza odłącz elektronarzędzie od zasilania lub wyjmij akumulator. Sprawdź osłonę, mocowanie tarczy, kierunek zębów i dopuszczalne obroty. Jeżeli tarcza zaczyna bić, klei się aluminium albo pojawia się nietypowy dźwięk, przerwij pracę zamiast zwiększać siłę nacisku.
Do okazjonalnego cięcia wybierz piłę ręczną lub wyrzynarkę. Do prostych profili i dobrego wyglądu krawędzi najlepsza będzie ukośnica z tarczą do metali nieżelaznych. Szlifierkę zostawiłbym do sytuacji, w których szybkość ma pierwszeństwo przed estetyką.
Dobrze dobrane ostrze oszczędza więcej czasu niż mocniejszy silnik
Najkrótsza praktyczna zasada jest prosta: cienkie aluminium tnij drobnym brzeszczotem, profile prostą tarczą TCT, a grube elementy narzędziem dobranym do zgrubnej obróbki. Zabezpiecz materiał, ogranicz drgania, nie przegrzewaj ostrza i zawsze usuń zadziory przed montażem. Taki zestaw decyzji decyduje o efekcie znacznie bardziej niż sama moc elektronarzędzia.