
Przy cięciu, spawaniu albo planowaniu obróbki cieplnej łatwo pomylić stal rozgrzaną do czerwoności z materiałem, który faktycznie zaczyna się topić. Temperatura topnienia stali czarnej zależy od jej składu, ale dla typowych gatunków konstrukcyjnych można przyjąć zakres około 1400-1530°C. Wyjaśniam, skąd biorą się różnice, jak rozumieć początek i koniec topnienia oraz co te wartości oznaczają w warsztacie.
Najważniejsze liczby i praktyczne wnioski w jednym miejscu
- Około 1400-1530°C to orientacyjny zakres topnienia stali czarnej.
- Najczęstsza stal niskowęglowa zaczyna się topić zwykle w pobliżu 1450-1500°C.
- Stal nie topi się jak czysty metal, lecz przechodzi przez zakres między solidusem a likwidusem.
- Większa zawartość węgla na ogół obniża temperaturę topnienia stopu.
- Czerwona barwa metalu nie oznacza stopienia. Stal może być bardzo miękka i nadal pozostawać w stanie stałym.
Ile stopni potrzebuje stal czarna, żeby się stopić
W potocznym języku „stal czarna” oznacza najczęściej zwykłą stal węglową lub niskostopową, bez warstwy chromu typowej dla stali nierdzewnej. Określenie odnosi się także do ciemnej, często pokrytej zgorzeliną powierzchni, a nie do jednego konkretnego gatunku. Z tego powodu nie istnieje jedna uniwersalna wartość dla każdego pręta, profilu czy arkusza blachy.
Dla większości popularnych stali konstrukcyjnych przyjmuje się orientacyjnie 1400-1530°C. W przypadku typowej stali niskowęglowej, używanej do profili, blach i elementów spawanych, praktyczny przedział wynosi często około 1450-1520°C. Dokładna temperatura zależy między innymi od zawartości węgla, manganu, krzemu oraz innych dodatków stopowych.
Dla porównania czyste żelazo topi się w temperaturze około 1538°C. Stal zawiera jednak węgiel i inne pierwiastki, dlatego jej przemiana w ciecz zaczyna się zwykle wcześniej i zachodzi w pewnym zakresie temperatur. Ta różnica ma znaczenie przede wszystkim w odlewnictwie, hutnictwie i procesach, w których trzeba precyzyjnie kontrolować płynność metalu.
Dlaczego stal nie ma jednego punktu topnienia
Czysty metal może mieć dobrze określoną temperaturę topnienia. Stal jest stopem, więc jej struktura nie przechodzi ze stanu stałego w ciekły w jednej chwili. Najpierw pojawia się solidus, czyli temperatura początku topnienia, a po przekroczeniu likwidusu stop jest już całkowicie ciekły.
Między tymi wartościami stal ma postać mieszaniny stałych kryształów i ciekłego metalu. W praktyce oznacza to, że element może już tracić sztywność, odkształcać się i tworzyć lokalne ciekłe obszary, choć jego większa część nadal wygląda jak rozgrzany kawałek metalu.
| Pojęcie | Znaczenie | Co obserwuje się w praktyce |
|---|---|---|
| Solidus | Początek topnienia | Pojawiają się pierwsze ciekłe składniki, a materiał szybko traci stabilność |
| Zakres topnienia | Przedział między solidusem a likwidusem | Metal jest częściowo stały i częściowo ciekły |
| Likwidus | Koniec topnienia | Cała objętość stopu znajduje się w stanie ciekłym |
To ważne rozróżnienie, bo w warsztacie często mówi się, że stal „topi się przy 1500°C”. Jest to użyteczne przybliżenie, ale nie precyzyjna wartość materiałowa. Przy projektowaniu procesu trzeba znać konkretny gatunek stali i korzystać z jego karty materiałowej albo danych producenta.
Jak zawartość węgla zmienia temperaturę topnienia
Węgiel obniża temperaturę, w której stal zaczyna przechodzić w stan ciekły. Nie oznacza to jednak, że każda stal o większej zawartości węgla będzie topić się dokładnie według prostej tabeli. Wpływ mają także dodatki stopowe oraz ich wzajemne proporcje.
| Orientacyjny typ stali | Zawartość węgla | Przybliżony zakres topnienia | Typowe zastosowanie |
|---|---|---|---|
| Niskowęglowa | około 0,05-0,25% | około 1480-1530°C | Blachy, profile, elementy spawane |
| Średniowęglowa | około 0,25-0,60% | około 1430-1490°C | Wały, części maszyn, elementy obciążone |
| Wysokowęglowa | powyżej 0,60% | około 1350-1450°C | Sprężyny, druty, narzędzia i części odporne na zużycie |
Podane wartości są orientacyjne, a nie zamiennikiem specyfikacji gatunku. Przykładowo stal narzędziowa może zawierać chrom, molibden, wanad lub wolfram. Taki materiał bywa bardzo twardy i odporny na zużycie, ale jego zachowanie podczas nagrzewania może znacznie różnić się od zwykłej stali konstrukcyjnej.
Z mojego punktu widzenia największym błędem jest traktowanie nazwy handlowej albo koloru powierzchni jako informacji o składzie. Czarna blacha może być niskowęglowa, niskostopowa albo mieć dodatkową powłokę. Jeżeli temperatura procesu ma znaczenie, sprawdzam oznaczenie gatunku, normę lub dokument dostawy, zamiast zgadywać po wyglądzie.
Co te temperatury oznaczają przy spawaniu i cięciu
W typowym warsztacie nie trzeba doprowadzać całego elementu do temperatury topnienia, aby znacząco zmienić jego właściwości. Już przy kilkuset stopniach stal traci część wytrzymałości, a w pobliżu 700-900°C może stać się podatna na odkształcenia i zmiany struktury. Czerwone żarzenie oznacza więc silne rozgrzanie, ale jeszcze nie stopienie.
Spawanie
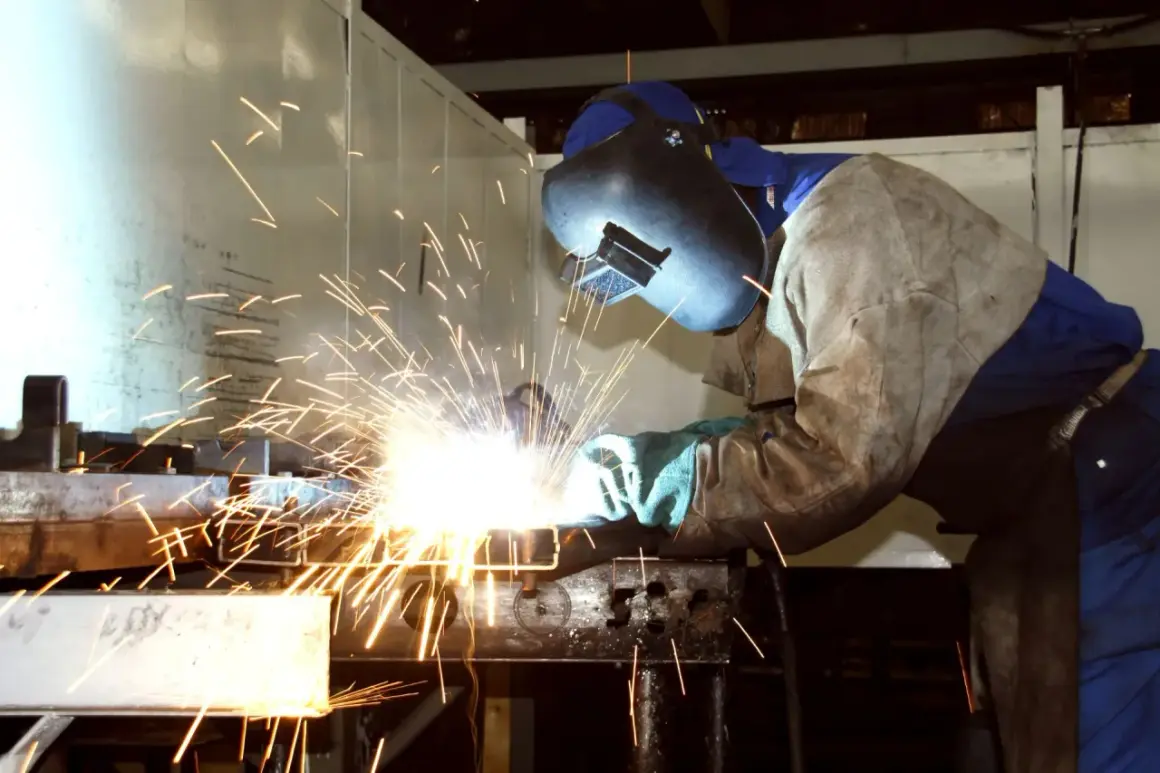
W spawaniu topi się tylko lokalny obszar materiału oraz spoiwo. Temperatura łuku może przekraczać kilka tysięcy stopni, lecz samo jeziorko spawalnicze ma temperaturę zbliżoną do zakresu topnienia konkretnej stali, zwykle około 1450-1550°C dla prostych stali węglowych.
Nie próbuję przenosić temperatury łuku bezpośrednio na cały element. Liczy się ilość dostarczonego ciepła, prędkość spawania, grubość materiału oraz sposób odprowadzania energii. Zbyt duże nagrzanie może zwiększyć strefę wpływu ciepła, powodować odkształcenia i pogorszyć właściwości połączenia, mimo że sama spoina wygląda poprawnie.
Cięcie termiczne
Podczas cięcia tlenowego, plazmowego lub laserowego nie trzeba roztopić całego przekroju jednocześnie. Proces działa miejscowo, a strumień gazu, plazmy albo energia wiązki usuwa nagrzany materiał. Dlatego urządzenie może przeciąć stal o dużej grubości bez ogrzewania całego arkusza do temperatury likwidusu.
Przy cięciu ważniejsza od samej temperatury maksymalnej jest kontrola strefy cieplnej. Zbyt wolne prowadzenie palnika lub przecinarki może przegrzać krawędź, zwiększyć ilość zgorzeliny i pogorszyć jej geometrię. Przy dalszej obróbce mechanicznej taka krawędź może szybciej zużywać tarcze i narzędzia.
Przeczytaj również: Jak wygląda mosiądz i jak odróżnić go od miedzi?
Obróbka cieplna
Hartowanie, odpuszczanie i wyżarzanie odbywają się w temperaturach znacznie niższych od pełnego stopienia stali. Dla wielu stali konstrukcyjnych zakres obróbki cieplnej mieści się mniej więcej między 550 a 950°C, ale konkretne parametry zależą od gatunku i wymaganej struktury.
Podgrzanie elementu „na oko” do czerwoności może być wystarczające przy prostym prostowaniu, lecz nie przy profesjonalnej obróbce cieplnej. Kolor zależy od oświetlenia, czystości powierzchni i czasu nagrzewania. Jeśli liczy się powtarzalność, potrzebny jest pirometr albo termopara, a nie ocena wzrokowa.
Jak bezpiecznie podejść do nagrzewania stali
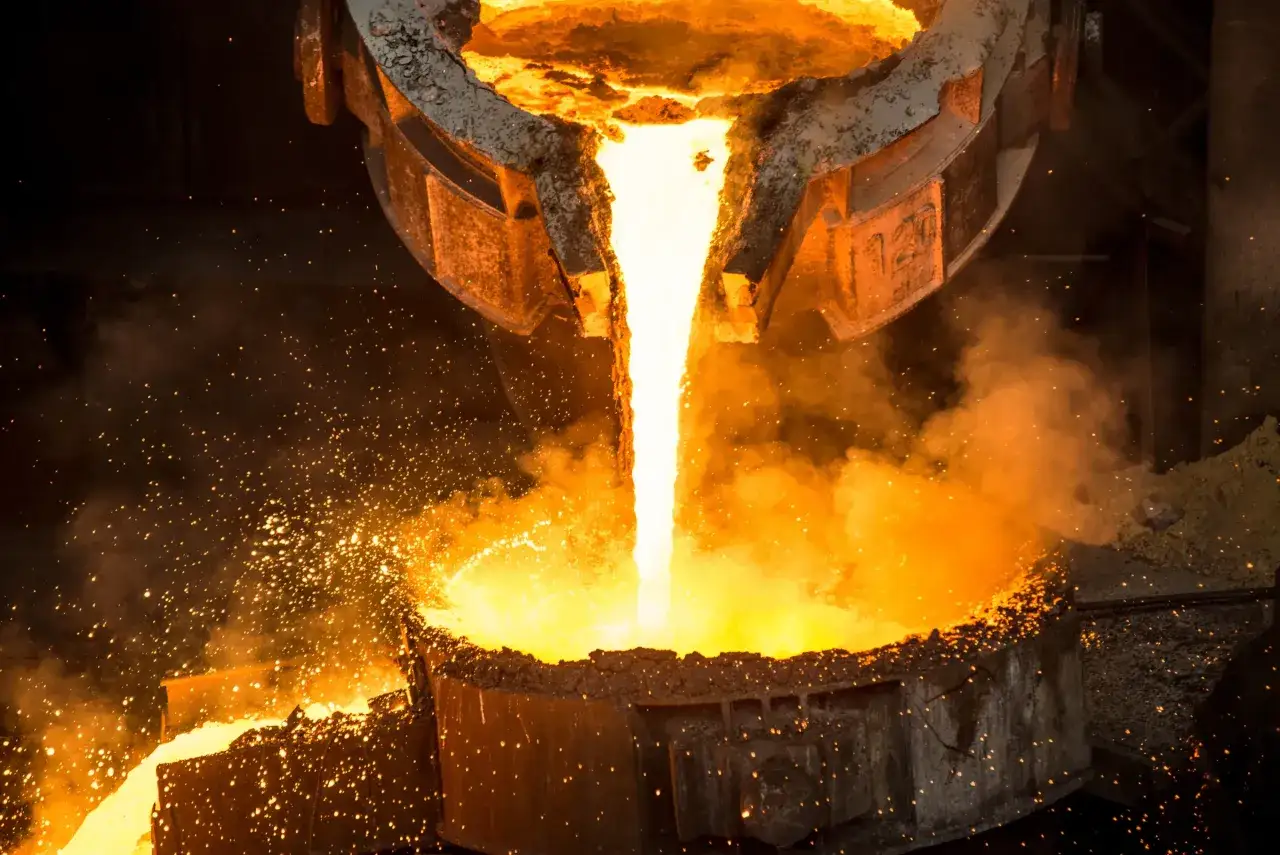
Osiągnięcie ponad 1400°C w warunkach przydomowego warsztatu to zupełnie inna sytuacja niż nagrzanie stali do 800°C. Potrzebny jest piec o odpowiedniej temperaturze pracy, izolacja ogniotrwała, właściwy tygiel lub forma oraz skuteczna wentylacja. Ciekła stal jest skrajnie niebezpieczna, ponieważ wilgoć może spowodować gwałtowne rozpryski i eksplozję pary.
Przed rozpoczęciem pracy sprawdziłbym przede wszystkim:
- czy znam dokładny gatunek i grubość materiału,
- czy piec, palnik lub przecinarka mają zapas parametrów,
- czy element nie zawiera zamkniętych przestrzeni, farby, oleju ani wilgoci,
- czy stanowisko ma niepalne podłoże i osłonę przed odpryskami,
- czy używam ochrony twarzy, odzieży żaroodpornej i rękawic odpowiednich do procesu,
- czy mam sposób bezpiecznego odłożenia i schłodzenia rozgrzanego detalu.
Do zwykłego cięcia, wiercenia czy spawania informacja o temperaturze topnienia służy głównie do oceny ryzyka przegrzania. Nie jest celem, do którego należy dążyć. W praktyce lepiej kontrolować temperaturę roboczą, prędkość procesu i chłodzenie niż próbować „wycisnąć” z urządzenia najwyższą możliwą temperaturę.
Co sprawdzić przed podgrzaniem stalowego elementu
Najkrótsza odpowiedź brzmi tak: stal czarna topi się zwykle w zakresie około 1400-1530°C, a popularna stal niskowęglowa najczęściej bliżej górnej części tego przedziału. Nie jest to jedna liczba, ponieważ stal jest stopem, a jej zachowanie zmieniają zawartość węgla, dodatki stopowe i sposób nagrzewania.
Jeżeli planuję konkretną operację, zaczynam od oznaczenia materiału, a dopiero potem dobieram temperaturę, narzędzie i tempo pracy. Taka kolejność ogranicza ryzyko odkształceń, pęknięć oraz niepotrzebnego przegrzania, a przy okazji pozwala lepiej wykorzystać możliwości sprzętu warsztatowego.
