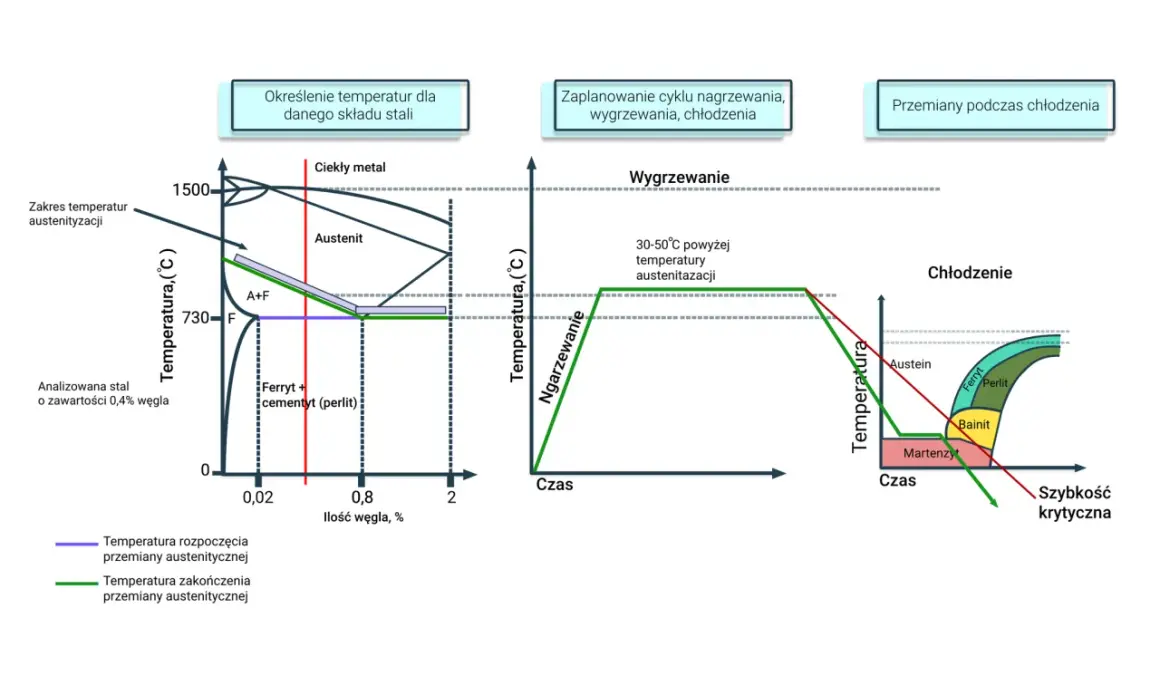
Wyżarzanie stali nie sprowadza się do samego rozgrzania elementu i odczekania, aż ostygnie. O wyniku decydują gatunek materiału, temperatura, czas wygrzewania oraz sposób chłodzenia. Poniżej pokazuję, kiedy stosuje się poszczególne odmiany tego procesu, jak podejść do niego w warsztacie i po czym rozpoznać, że stal rzeczywiście zyskała pożądane właściwości.
Najważniejsze decyzje wpływające na efekt obróbki
- Cel procesu decyduje o wyborze odmiany wyżarzania.
- Temperatura zależy przede wszystkim od gatunku stali, a nie tylko od jej grubości.
- Powolne chłodzenie w piecu zwykle daje materiał miękki i łatwiejszy w obróbce.
- Chłodzenie na powietrzu prowadzi do drobniejszej struktury i większej wytrzymałości niż pełne wyżarzanie.
- Palnik i kolor żaru nie zastępują kontroli temperatury przy częściach odpowiedzialnych.
Po co podgrzewać stal, skoro można ją po prostu zahartować
Hartowanie i wyżarzanie służą do zupełnie innych celów. Hartowanie ma zwiększyć twardość przez szybkie chłodzenie z wysokiej temperatury, natomiast wyżarzanie zwykle prowadzi do zmiękczenia materiału, zmniejszenia naprężeń i poprawy obrabialności.
Podczas walcowania, kucia, gięcia, spawania albo intensywnego skrawania w stali powstają naprężenia wewnętrzne. Nie widać ich gołym okiem, ale mogą później powodować odkształcenie detalu, pękanie lub zmianę wymiarów. Odpowiedni cykl cieplny pozwala uporządkować strukturę metalu i przygotować go do kolejnej operacji.
W praktyce najczęściej chodzi o jeden z czterech efektów:
- ułatwienie wiercenia, toczenia, frezowania lub piłowania,
- usunięcie naprężeń po spawaniu albo obróbce plastycznej,
- odtworzenie plastyczności po zgniocie na zimno,
- przygotowanie stali wysokowęglowej lub narzędziowej do dalszego hartowania.
Trzeba przy tym pamiętać, że wyżarzony element nie będzie automatycznie bardziej odporny na zużycie. Zwykle zyskuje łatwiejszą obróbkę i stabilność wymiarową, ale traci część twardości. To świadomy etap technologii, a nie uniwersalny sposób na poprawę każdej cechy stali.
Rodzaj obróbki dobiera się do problemu
Nie istnieje jeden program odpowiedni dla wszystkich gatunków. Najpierw ustalam, czy problemem jest twardość, naprężenia, gruboziarnistość, czy utrata plastyczności. Dopiero potem dobieram temperaturę i sposób studzenia.
| Odmiana | Główny cel | Typowe warunki | Przykładowe zastosowanie |
|---|---|---|---|
| Pełne | Zmiękczenie i uzyskanie struktury bliskiej równowadze | Zwykle 30-50°C powyżej temperatury krytycznej, potem chłodzenie w piecu | Stal po kuciu, odlewy, materiał trudny do skrawania |
| Normalizujące | Rozdrobnienie ziarna i ujednorodnienie struktury | Zwykle 30-50°C powyżej Ac3 lub Acm, chłodzenie na powietrzu | Odlewy, elementy po kuciu, stal o niejednorodnej strukturze |
| Odprężające | Zmniejszenie naprężeń bez dużej zmiany struktury | Najczęściej około 500-650°C, powolne chłodzenie | Konstrukcje spawane, korpusy, płyty i detale po obróbce |
| Rekrystalizujące | Usunięcie skutków zgniotu po obróbce na zimno | Często około 550-700°C, zależnie od stopnia odkształcenia i gatunku | Blachy, druty, taśmy i profile formowane na zimno |
| Sferoidyzujące | Poprawa skrawalności stali wysokowęglowej | Długie wygrzewanie w pobliżu temperatury Ac1 | Stale narzędziowe, łożyskowe i wysokowęglowe |
| Ujednorodniające | Zmniejszenie segregacji składu chemicznego | Zwykle około 1050-1200°C i długie wygrzewanie | Duże wlewki i odlewy, przede wszystkim w przemyśle |
Symbole Ac1, Ac3 i Acm oznaczają temperatury przemian zachodzących w konkretnym gatunku stali. Ich wartość zmienia się wraz z zawartością węgla i dodatkami stopowymi, dlatego tabela może służyć jako orientacja, ale nie zastępuje karty materiałowej.
Przykładowo stal C45 po obróbce może wymagać odprężenia, jeśli najważniejsza jest stabilność wymiarów. Jeżeli jednak trzeba ją łatwo frezować przed późniejszym hartowaniem, sensowniejsze może być pełne albo sferoidyzujące przygotowanie materiału. Z kolei stal nierdzewna wymaga osobnego podejścia, ponieważ zbyt długie przebywanie w nieodpowiednim zakresie temperatur może pogorszyć jej odporność korozyjną.
Temperatura to dopiero połowa procesu
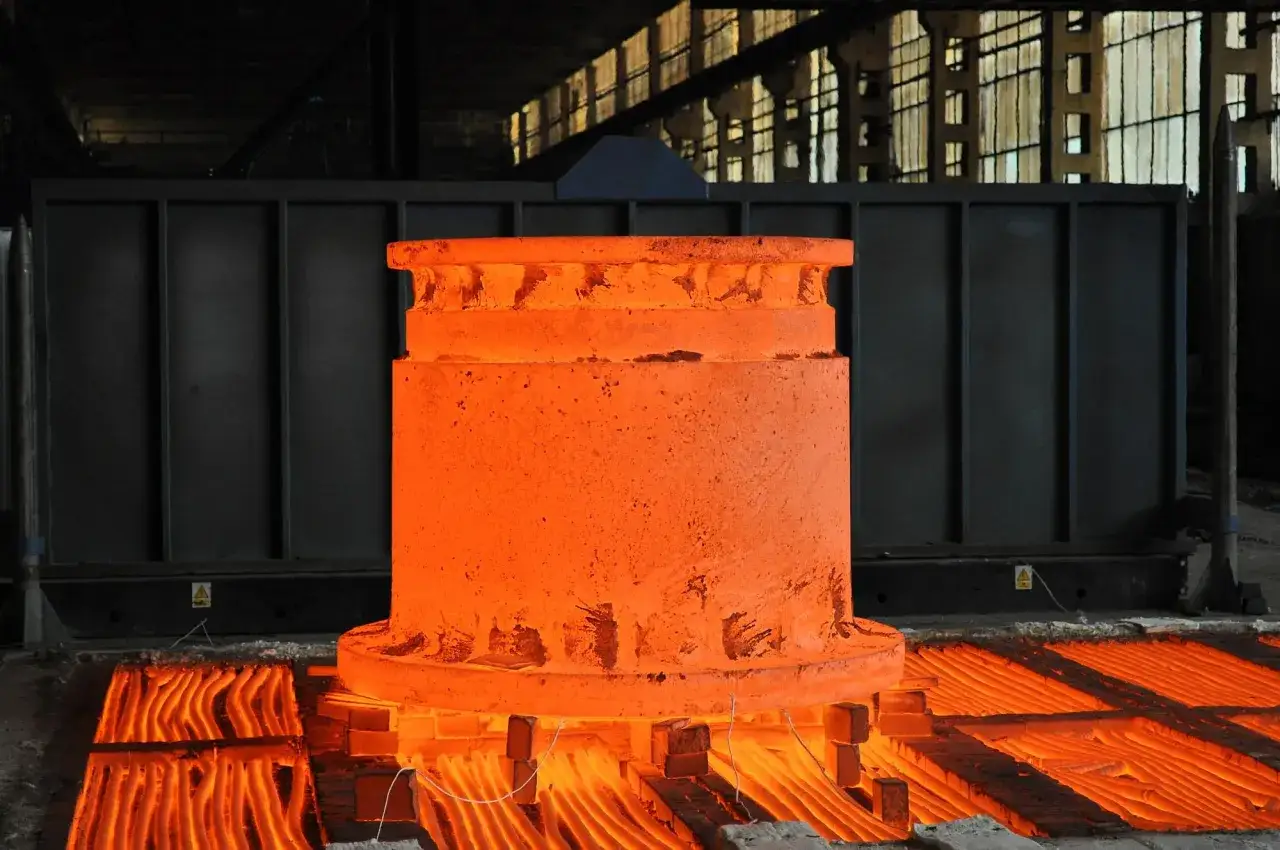
Sam odczyt temperatury na sterowniku nie gwarantuje powodzenia. Liczy się również to, czy środek elementu osiągnął tę samą temperaturę co jego powierzchnia. Przy grubych lub skomplikowanych detalach zbyt szybkie nagrzewanie może wywołać naprężenia cieplne i odkształcenia.
Nagrzewanie powinno być kontrolowane
Małe, proste części można nagrzewać stosunkowo szybko, ale duże przekroje i elementy o różnych grubościach wymagają spokojniejszego tempa. W profesjonalnych piecach stosuje się programy z etapem wyrównania temperatury, zanim rozpocznie się właściwe wygrzewanie.
Nie traktuję koloru żaru jako dokładnego pomiaru. Oświetlenie, rodzaj powierzchni i doświadczenie obserwatora potrafią wprowadzić duży błąd, a różnica kilkudziesięciu stopni może zmienić strukturę. Przy częściach precyzyjnych potrzebny jest sterowany piec z termoparą, a nie wyłącznie palnik gazowy.
Czas wygrzewania zależy od przekroju
Wygrzewanie zaczyna się praktycznie wtedy, gdy cały detal osiągnie wymaganą temperaturę, nie wtedy, gdy powierzchnia tylko się rozgrzeje. W technologii często spotyka się orientacyjne przeliczenia rzędu około 1 godziny na 25 mm przekroju, ale jest to jedynie punkt wyjścia. Gatunek stali, kształt, ułożenie wsadu i wymagany efekt mogą ten czas wyraźnie zmienić.
Przeczytaj również: Pęcherzyki powietrza przy malowaniu wałkiem - jak je usunąć?
Chłodzenie kształtuje końcową strukturę
Po pełnym wyżarzaniu element pozostawia się zwykle w wyłączonym piecu i pozwala mu powoli zejść do temperatury otoczenia. Takie studzenie sprzyja uzyskaniu mniejszej twardości i większej podatności na obróbkę.
Przy normalizowaniu stal wyjmuje się z pieca i chłodzi na spokojnym powietrzu. Proces jest szybszy, dlatego struktura bywa drobniejsza, a właściwości mechaniczne wyższe niż po chłodzeniu razem z piecem. Nie należy jednak zamieniać powietrza na wodę lub olej, ponieważ wówczas wchodzimy już w obszar hartowania i ryzyka pęknięć.
Jak przeprowadzić proces bezpiecznie w warsztacie
W warunkach amatorskich można przygotować proste elementy, ale tylko wtedy, gdy ich odpowiedzialność jest niewielka, a gatunek stali znany. Przy częściach konstrukcyjnych, narzędziach pracujących pod obciążeniem i detalach wymagających tolerancji lepiej zlecić obróbkę cieplną zakładowi, który potrafi udokumentować parametry.
- Rozpoznaj materiał. Odczytaj oznaczenie z atestu, dokumentacji lub oznaczenia producenta. Próba pilnikiem nie identyfikuje pewnie gatunku.
- Określ cel. Zdecyduj, czy chcesz zmniejszyć twardość, usunąć naprężenia, odtworzyć plastyczność czy przygotować stal do hartowania.
- Oczyść i podeprzyj detal. Usuń olej, farbę oraz luźną rdzę. Element ułóż tak, aby nie wisiał na jednej krawędzi i nie wyginał się pod własnym ciężarem.
- Ustaw program temperaturowy. Korzystaj z danych dla konkretnego gatunku, uwzględniając grubość oraz wcześniejszą historię materiału.
- Wygrzej cały przekrój. Nie skracaj czasu tylko dlatego, że powierzchnia szybko osiągnęła kolor sugerujący wysoką temperaturę.
- Schłodź zgodnie z celem. Piec, powietrze, a wyjątkowo inne medium chłodzące dają różne rezultaty i nie są zamienne.
- Sprawdź efekt. Obejrzyj odkształcenia, zmierz twardość lub wykonaj kontrolną obróbkę na próbce.
Najczęstszy błąd polega na traktowaniu każdej stali jak zwykłej stali węglowej. Stale stopowe, narzędziowe, sprężynowe i nierdzewne mogą reagować zupełnie inaczej. Szczególnie ryzykowne jest wielokrotne grzanie bez kontroli, bo prowadzi do rozrostu ziarna, odwęglenia powierzchni i narastania zgorzeliny.
Podczas pracy potrzebne są rękawice żaroodporne, przyłbica lub okulary, szczypce o odpowiednim udźwigu i dobra wentylacja. Rozgrzany metal może wyglądać na ciemny, a nadal mieć temperaturę powodującą ciężkie oparzenia. Po zakończeniu procesu nie dotykam elementu „na próbę” i nie odkładam go na materiały palne.
Po czym poznać, że efekt jest właściwy
Najprostsza obserwacja dotyczy obróbki. Po prawidłowym zmiękczeniu pilnik powinien pracować łatwiej, wiertło nie powinno nadmiernie się ślizgać, a podczas toczenia lub frezowania materiał powinien zachowywać się bardziej przewidywalnie. To jednak tylko ocena warsztatowa, nie pełna kontrola jakości.
Jeśli detal ma znaczenie konstrukcyjne, potrzebny jest pomiar twardości, najlepiej przed i po procesie. Warto również sprawdzić wymiary, ponieważ samo odprężenie może zmienić geometrię części, zwłaszcza gdy wcześniej była mocno frezowana, spawana albo jednostronnie podgrzewana.
| Objaw po obróbce | Prawdopodobna przyczyna | Co sprawdzić |
|---|---|---|
| Detal nadal jest bardzo twardy | Za krótki czas wygrzewania lub zbyt szybkie chłodzenie | Temperaturę rdzenia i sposób studzenia |
| Element się wygiął | Nierównomierne nagrzewanie, złe podparcie lub naprężenia początkowe | Ułożenie wsadu i tempo nagrzewania |
| Powierzchnia jest krucha | Odwęglenie, utlenienie albo przegrzanie | Stan powierzchni i maksymalną temperaturę |
| Obróbka jest łatwiejsza, ale detal traci wymiar | Uwolnienie naprężeń po wcześniejszej obróbce | Wymiary przed i po procesie |
Jeżeli stal ma później zostać zahartowana, nie kończę kontroli na sprawdzeniu miękkości. Trzeba jeszcze ocenić, czy nie powstała zgorzelina i czy materiał nie został przegrzany. W przypadku narzędzi często opłaca się zastosować atmosferę ochronną albo zostawić naddatek na późniejsze usunięcie warstwy uszkodzonej cieplnie.
Dobra decyzja zaczyna się od gatunku stali
Najbezpieczniejsza kolejność jest prosta: najpierw identyfikacja materiału, potem określenie celu, a dopiero na końcu dobór temperatury i chłodzenia. Gdy nie znam gatunku, nie próbuję odtwarzać recepty na podstawie samego koloru rozgrzanego metalu.
W małym warsztacie najwięcej daje zwykle kontrola temperatury, spokojne nagrzewanie i właściwe chłodzenie. To te trzy elementy decydują, czy stal będzie łatwiejsza w obróbce i stabilniejsza wymiarowo, czy tylko pokryje się zgorzeliną bez uzyskania przewidywalnego efektu.