Źle dobrane obroty albo posuw potrafią w kilka sekund stępić narzędzie, przegrzać materiał i zepsuć powierzchnię detalu. Dobra tabela parametrów skrawania pomaga szybko ustalić punkt wyjścia dla toczenia, frezowania i wiercenia, ale trzeba umieć odczytać jej jednostki oraz uwzględnić materiał, narzędzie i sztywność maszyny.
Najważniejsze wartości pozwalają bezpiecznie rozpocząć obróbkę
- Prędkość skrawania Vc zależy przede wszystkim od materiału obrabianego i narzędzia.
- Obroty n oblicza się ze średnicy narzędzia lub przedmiotu oraz prędkości skrawania.
- Posuw f, fn albo fz trzeba rozróżniać, ponieważ dotyczą odpowiednio posuwu na obrót, na obrót narzędzia lub na ostrze.
- Podane zakresy są startowe, a nie uniwersalne. Ostateczna korekta zależy od maszyny, mocowania, chłodzenia i geometrii ostrza.
- Objawy podczas pracy, takie jak pisk, długi wiór lub narost, podpowiadają, którą wartość zmienić.
Jak czytać parametry skrawania bez pomyłek
W praktyce najczęściej korzystam z czterech podstawowych wartości. Są to prędkość skrawania Vc, prędkość obrotowa n, posuw oraz głębokość skrawania. Razem opisują, jak szybko ostrze porusza się względem materiału, ile tworzy wióra i jak duży przekrój materiału usuwa.
| Symbol | Znaczenie | Jednostka | Gdzie występuje |
|---|---|---|---|
| Vc | Prędkość skrawania | m/min | Toczenie, frezowanie, wiercenie |
| n | Prędkość obrotowa wrzeciona | obr./min | Każda obróbka obrotowa |
| f lub fn | Posuw na obrót | mm/obr. | Toczenie i wiercenie |
| fz | Posuw przypadający na jedno ostrze | mm/ostr. | Frezowanie |
| vf | Prędkość posuwu | mm/min | Maszyny CNC i automatyczne posuwy |
| ap | Głębokość skrawania w kierunku osiowym lub promieniowym | mm | Toczenie i frezowanie |
| ae | Szerokość skrawania w frezowaniu | mm | Frezowanie |
Najczęstszy błąd polega na zamianie posuwu na ostrze fz z posuwem całkowitym. Przy frezie czteroostrzowym różnica jest czterokrotna, dlatego ustawienie 0,05 mm/ostr. nie oznacza tego samego co 0,05 mm/min ani 0,05 mm/obr.
Głębokość ap i szerokość ae również nie są wymienne. Przy frezowaniu pierwsza wartość określa głębokość wejścia freza, a druga jego boczne zagłębienie. Zmniejszenie ae często pozwala utrzymać większą prędkość posuwu bez przeciążania narzędzia.
Tabela startowa dla toczenia, frezowania i wiercenia
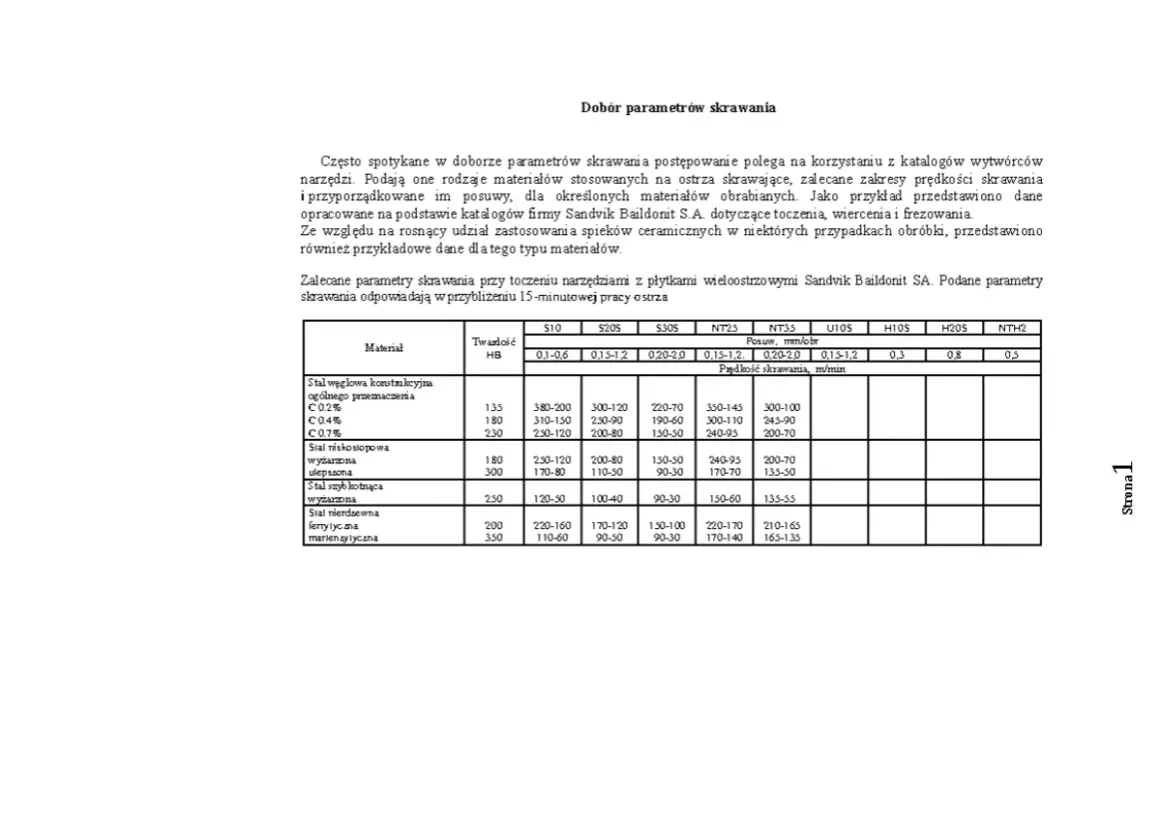
Poniższe zakresy traktuję jako bezpieczny punkt wyjścia dla typowych prac warsztatowych. Dotyczą popularnych materiałów i narzędzi, ale nie zastępują tabeli producenta konkretnej płytki, freza lub wiertła.
Toczenie płytką z węglika spiekanego
| Materiał | Vc | Posuw zgrubny | Posuw wykańczający | ap zgrubne |
|---|---|---|---|---|
| Stal konstrukcyjna S235 | 120-220 m/min | 0,15-0,30 mm/obr. | 0,05-0,15 mm/obr. | 1-3 mm |
| Stal C45 | 100-180 m/min | 0,12-0,25 mm/obr. | 0,05-0,12 mm/obr. | 0,8-2,5 mm |
| Stal nierdzewna 1.4301 | 80-160 m/min | 0,10-0,22 mm/obr. | 0,04-0,12 mm/obr. | 0,8-2 mm |
| Aluminium 6061 | 250-500 m/min | 0,15-0,35 mm/obr. | 0,05-0,15 mm/obr. | 1-4 mm |
| Żeliwo szare | 100-180 m/min | 0,12-0,28 mm/obr. | 0,05-0,12 mm/obr. | 1-3 mm |
Przy toczeniu cienkościennych elementów nie zaczynam od górnej granicy posuwu. Sztywność detalu ma wtedy większe znaczenie niż sama moc tokarki, a zbyt duże ap lub fn może wywołać drgania i zdeformować przedmiot.
Frezowanie frezem pełnowęglikowym
| Materiał | Vc | fz dla freza 6-12 mm | ap na start | ae na start |
|---|---|---|---|---|
| Stal S235 lub C45 | 80-180 m/min | 0,03-0,08 mm/ostr. | 0,5-1,5 mm | 0,5-3 mm |
| Stal nierdzewna | 60-130 m/min | 0,02-0,06 mm/ostr. | 0,3-1 mm | 0,3-2 mm |
| Aluminium | 200-500 m/min | 0,05-0,15 mm/ostr. | 1-4 mm | 1-6 mm |
| Żeliwo | 100-220 m/min | 0,04-0,10 mm/ostr. | 0,5-2 mm | 0,5-3 mm |
Zakresy dla frezowania mocno zależą od średnicy, liczby ostrzy i sposobu wejścia w materiał. Frezowanie pełnym rowkiem obciąża narzędzie znacznie bardziej niż obróbka boczna z małym ae, dlatego przy rowkowaniu zwykle redukuję prędkość posuwu albo głębokość.
Przeczytaj również: Jak zrobić nóż użytkowy od projektu do gotowego ostrza
Wiercenie wiertłem HSS
| Materiał | Vc | Typowy posuw dla średnicy 4-8 mm | Uwagi |
|---|---|---|---|
| Stal konstrukcyjna | 20-30 m/min | 0,08-0,18 mm/obr. | Chłodzenie poprawia trwałość wiertła |
| Stal C45 | 15-25 m/min | 0,06-0,16 mm/obr. | Nie zatrzymywać wiertła w otworze |
| Stal nierdzewna | 8-15 m/min | 0,04-0,12 mm/obr. | Unikać tarcia i pracy tępym wiertłem |
| Aluminium | 60-100 m/min | 0,10-0,25 mm/obr. | Potrzebne dobre odprowadzanie wióra |
Przy większych średnicach posuw można zwiększać, ale rośnie też moment obrotowy. Wiertło HSS o średnicy 16 mm wymaga zupełnie innego ustawienia niż narzędzie 5 mm, nawet gdy oba pracują w tej samej stali.
Jak obliczyć obroty i posuw z tabeli
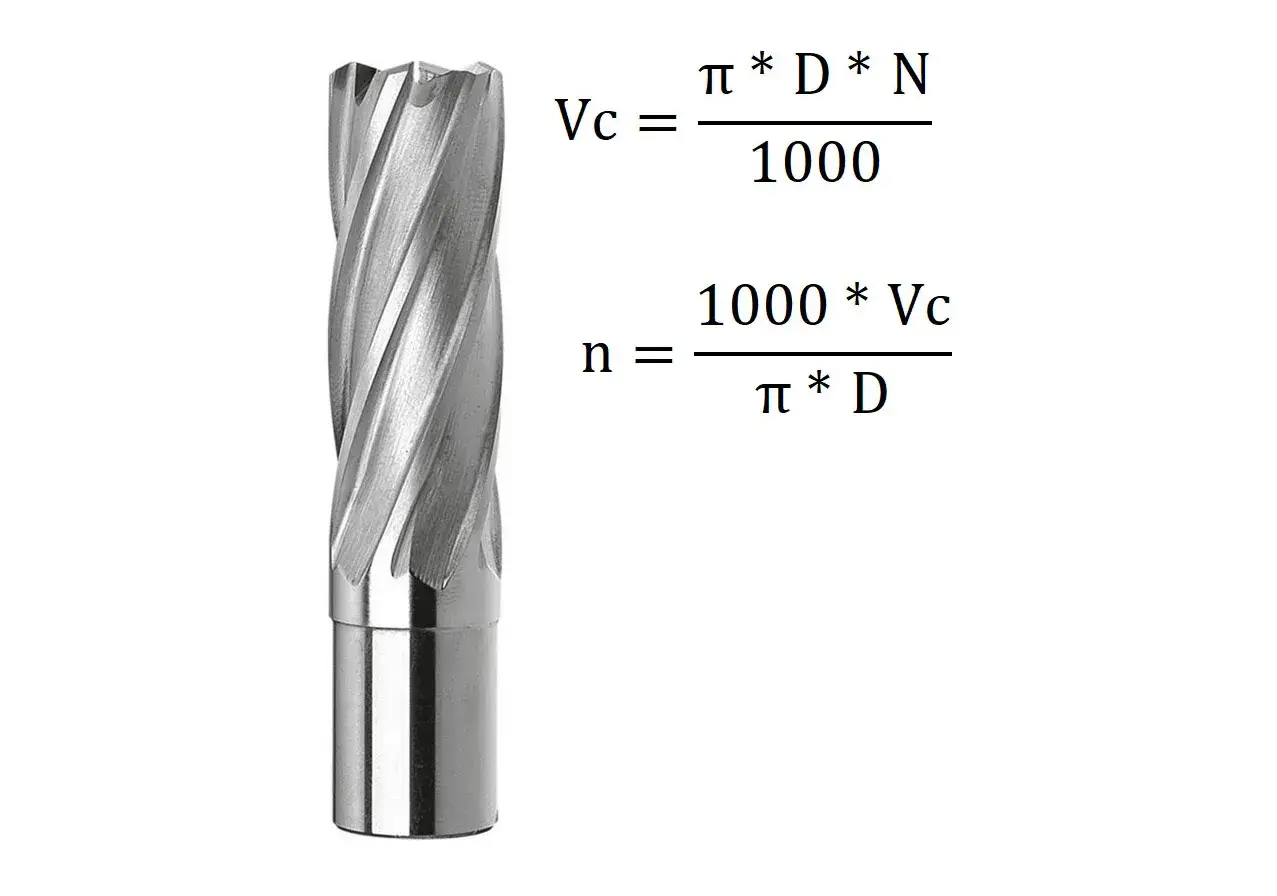
Sama wartość Vc nie mówi jeszcze, co wpisać do sterowania maszyny. Obroty oblicza się ze wzoru n = 1000 × Vc / π × D, gdzie D oznacza średnicę narzędzia przy frezowaniu i wierceniu albo średnicę obrabianą przy toczeniu.
Dla wałka o średnicy 40 mm i prędkości skrawania 120 m/min otrzymujemy około 955 obr./min. Jeżeli posuw wynosi 0,18 mm/obr., posuw liniowy będzie równy około 172 mm/min.
W frezowaniu stosuje się dodatkowo liczbę ostrzy. Wzór wygląda tak: vf = fz × z × n. Dla freza o średnicy 10 mm, Vc 180 m/min, czterech ostrzy i fz 0,05 mm/ostr. wychodzi około 5730 obr./min oraz 1146 mm/min posuwu.
Przydatne rozwinięcie tych obliczeń i praktyczne zasady dotyczące doboru obrotów i posuwu pomagają uniknąć sytuacji, w której poprawna wartość katalogowa nie mieści się w możliwościach konkretnej obrabiarki.
Wiercenie jest prostsze, ponieważ prędkość posuwu wynika z równania vf = fn × n. Dla wiertła 8 mm pracującego przy 955 obr./min i posuwie 0,10 mm/obr. otrzymujemy około 96 mm/min.
Co zmienić, gdy obróbka nie przebiega prawidłowo
Parametry z tabeli są początkiem strojenia procesu. Zanim zwiększę obroty, obserwuję kształt wióra, dźwięk pracy, temperaturę i wygląd powierzchni. Te sygnały zwykle szybciej pokazują problem niż sama kontrola wymiaru.
| Objaw | Prawdopodobna przyczyna | Pierwsza korekta |
|---|---|---|
| Pisk i regularne drgania | Za mała sztywność, zbyt duże ae lub wysięg | Zmniejszyć ae, skrócić wysięg, zmienić obroty o 10-15% |
| Długi, niebezpieczny wiór | Nieprawidłowy posuw lub geometria łamacza | Skorygować posuw i sprawdzić płytkę |
| Przypalona powierzchnia | Za duża Vc, tępe ostrze albo brak chłodzenia | Zmniejszyć Vc i wymienić narzędzie |
| Narost na ostrzu | Za niska prędkość, tarcie lub zła geometria | Zwiększyć Vc umiarkowanie i poprawić smarowanie |
| Szybkie zużycie naroża | Za duże ap, niewłaściwy kąt wejścia lub przeciążenie | Zmniejszyć głębokość i sprawdzić oprawkę |
Nie zmieniam kilku parametrów jednocześnie, bo później trudno ustalić, co faktycznie pomogło. Najpierw koryguję jedną wartość o około 10-15%, wykonuję krótki przejazd i dopiero wtedy podejmuję kolejną decyzję.
Jak dopasować tabelę do materiału i narzędzia
Ta sama stal może zachowywać się inaczej w stanie normalizowanym, ulepszonym cieplnie albo po hartowaniu. Przy materiałach konstrukcyjnych przydaje się znajomość ich składu oraz twardości, dlatego przed doborem parametrów sprawdzam także właściwości stali węglowej.
Największą wagę przywiązuję do danych producenta narzędzia. Katalog zwykle podaje osobne zakresy dla obróbki zgrubnej, wykańczającej, pracy na sucho i z chłodziwem, a także dla różnych gatunków płytek i powłok.
Jeżeli maszyna jest mała lub ma słabe mocowanie, nie wykorzystuję automatycznie maksymalnych wartości z katalogu. Ograniczeniem może być moc wrzeciona, maksymalne obroty, luz na prowadnicach, bicie oprawki albo długi wysięg narzędzia.
W warsztacie amatorskim rozsądniej zacząć od dolnej części zakresu i stopniowo zwiększać parametry. W produkcji seryjnej większe znaczenie ma bilans między czasem cyklu, trwałością ostrza i powtarzalnością wymiarów, dlatego optymalna wartość nie zawsze jest najwyższą możliwą.
Jak korzystać z tabeli podczas pierwszej próby
Przed uruchomieniem sprawdzam materiał, średnicę narzędzia, liczbę ostrzy, sposób zamocowania oraz dostępne chłodzenie. Potem wybieram wartość ze środka zalecanego zakresu, obliczam obroty i posuw, a na końcu porównuję wynik z ograniczeniami maszyny.
- Wybierz właściwy wiersz dla materiału i rodzaju narzędzia.
- Ustal Vc, fz albo fn oraz głębokość skrawania.
- Przelicz obroty i posuw liniowy.
- Sprawdź, czy maszyna i mocowanie wytrzymają założone obciążenie.
- Wykonaj krótki przejazd kontrolny i obserwuj wiór oraz powierzchnię.
- Koryguj tylko jeden parametr naraz.
Takie podejście jest bardziej wiarygodne niż bezrefleksyjne kopiowanie jednej liczby z przypadkowej tabeli. Parametry zawsze opisują konkretny układ: materiał, narzędzie, obrabiarkę i sposób mocowania.
Najlepsza tabela parametrów zaczyna się od rozsądnego punktu wyjścia
Tabela nie zastąpi doświadczenia, ale bardzo dobrze porządkuje pierwsze ustawienia i ogranicza liczbę kosztownych prób. Najważniejsze jest rozróżnienie Vc, obrotów, posuwu na obrót i posuwu na ostrze, a później spokojna korekta na podstawie zachowania narzędzia.
Jeżeli pojawiają się drgania, przegrzewanie albo zły wiór, nie oznacza to od razu, że sama tabela jest błędna. Częściej problemem okazuje się zbyt długi wysięg, słabe mocowanie, tępe narzędzie lub niewłaściwa geometria. Dopiero po sprawdzeniu tych elementów warto dalej zmieniać parametry skrawania.