Gdy miedziany przewód, blacha albo pręt zaczyna się odkształcać podczas pracy, sama nazwa materiału nie wystarcza do oceny jego zachowania. Twardość miedzi zależy przede wszystkim od jej czystości, stanu dostawy i wcześniejszej obróbki, dlatego dwie pozornie identyczne części mogą zupełnie inaczej reagować na wiercenie, gięcie czy nacisk. Poniżej wyjaśniam, jak czytać wartości twardości, co robi z miedzią zgniot oraz jak dobrać materiał do konkretnej pracy w warsztacie.
Najważniejsze informacje o twardości miedzi
- Miedź wyżarzona jest miękka, plastyczna i łatwa do gięcia.
- Typowe wartości dla czystej miedzi wynoszą orientacyjnie 40-65 HV w stanie miękkim i około 90-110 HV w stanie twardym.
- Zgniot na zimno zwiększa twardość i wytrzymałość, ale ogranicza podatność na dalsze formowanie.
- Do pomiaru najczęściej stosuje się skalę Brinella lub Vickersa, zależnie od kształtu i grubości próbki.
- Wyżarzanie może ponownie zmiękczyć materiał, lecz parametry trzeba dobrać do gatunku, grubości i stopnia umocnienia.
Co naprawdę oznacza twardość tego metalu
Twardość określa odporność powierzchni na trwałe odkształcenie, najczęściej powstałe pod naciskiem wgłębnika. W praktyce mówi więc, jak łatwo miedź zostanie odciśnięta, zarysowana albo miejscowo spłaszczona. Nie jest jednak tym samym co wytrzymałość na rozciąganie, sprężystość czy odporność na ścieranie.
Czysta miedź jest materiałem stosunkowo miękkim, ale właśnie ta cecha daje jej świetną plastyczność i bardzo dobrą przewodność elektryczną. W warsztacie szybko widać drugą stronę tego kompromisu: powierzchnia może się gnieść pod imadłem, a podczas wiercenia materiał potrafi się mazać zamiast odłamywać wiór.
Na wynik wpływa także rodzaj miedzi. Miedź elektrolityczna Cu-ETP, miedź odtleniona Cu-DHP oraz miedź beztlenowa mają podobną bazę chemiczną, lecz mogą różnić się zachowaniem podczas obróbki i spawania. Jeszcze większej różnicy można spodziewać się między czystą miedzią a mosiądzem, brązem lub miedzią berylową, ponieważ są to już stopy o innym składzie i mechanizmie umocnienia.
Dlaczego jeden kawałek miedzi jest miękki, a drugi twardy
Największą różnicę robi stan materiału. Miedź po wyżarzaniu ma odbudowaną strukturę ziaren i łatwo poddaje się gięciu. Walcowanie, ciągnienie albo prostowanie na zimno powoduje z kolei umocnienie zgniotem, czyli wzrost liczby defektów w sieci krystalicznej.
Im większy stopień odkształcenia na zimno, tym zwykle większa twardość i granica plastyczności. Ceną jest mniejsza wydłużalność. Dlatego blacha twarda dobrze trzyma kształt, ale przy ostrym gięciu może pękać lub mocno sprężynować, podczas gdy materiał miękki łatwo dopasować do formy.
| Stan materiału | Orientacyjna twardość | Zachowanie w warsztacie | Typowe zastosowanie |
|---|---|---|---|
| Miękki, wyżarzony | około 40-65 HV, od około 55 HB | łatwo się gnie i formuje, ma niską odporność na odcisk | rury do gięcia, cienkie blachy, przewody, elementy formowane |
| Półtwardy | około 65-95 HV, od około 75 HB | łączy plastyczność z większą stabilnością kształtu | blachy, taśmy, części ogólnego zastosowania |
| Twardy | około 90-110 HV, od około 95 HB | trudniej go giąć, lepiej znosi nacisk i odkształcenia robocze | sprężyste elementy, szyny, części wymagające sztywności |
Podane zakresy są orientacyjne. Norma, gatunek, grubość wyrobu i metoda badania mogą zmienić wynik, dlatego przy zamówieniu nie wystarczy napisać „twarda miedź”. Bezpieczniej podać gatunek, stan dostawy oraz wymaganą wartość twardości lub wytrzymałości.
Co dzieje się podczas dalszego gięcia
Miękka miedź nie pozostaje miękka bez końca. Każde kolejne gięcie, prostowanie lub przeciąganie stopniowo zwiększa jej umocnienie. Z mojego doświadczenia wynika, że właśnie ten efekt jest często pomijany przy wykonywaniu ręcznych uchwytów i obejm. Element daje się uformować na początku, lecz przy kolejnych poprawkach zaczyna stawiać wyraźnie większy opór.
Jak poprawnie zmierzyć twardość miedzianej części
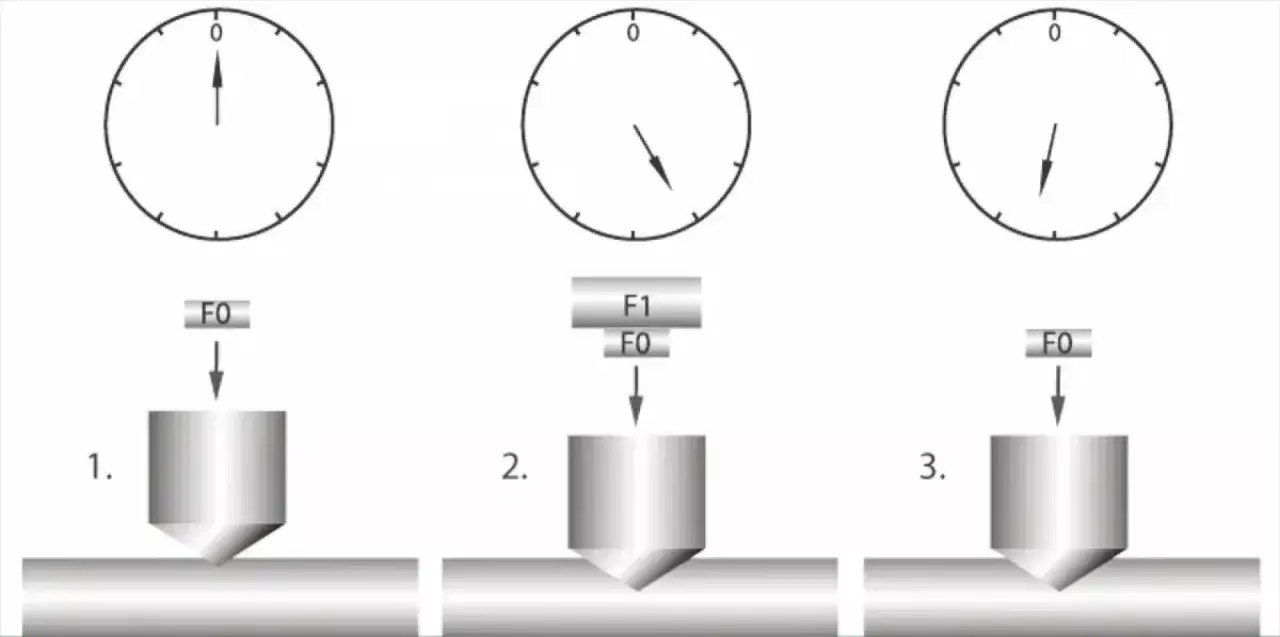
Do większych, masywnych próbek dobrze nadaje się metoda Brinella. Wgłębnik z kulką pozostawia stosunkowo duży odcisk, dlatego wynik jest stabilny, ale metoda wymaga odpowiedniej grubości i płaskiej powierzchni. Nie sprawdzi się jako szybki test cienkiej blachy, krawędzi ani małego detalu.
Metoda Vickersa wykorzystuje diamentowy ostrosłup i może badać mniejsze obszary. Jest praktyczna przy cienkich elementach, przekrojach oraz porównywaniu stref po obróbce. Trzeba jednak dobrze przygotować powierzchnię, ponieważ rdza, zgorzelina, chropowatość i krzywizna łatwo zniekształcają odczyt.
W warsztacie można wykonać prostą kontrolę pilnikiem, ostrzem lub punktakiem, ale należy traktować ją wyłącznie jako ocenę porównawczą. Taki test nie poda wartości w HV ani HB i nie zastąpi pomiaru odbiorczego. Jeżeli detal ma pracować pod obciążeniem, najlepiej wykonać kilka odcisków w różnych miejscach i sprawdzić dokumentację materiału.
- Oczyść i wyrównaj miejsce pomiaru bez nadmiernego przegrzewania powierzchni.
- Nie badaj bezpośrednio przy krawędzi, otworze ani spoinie, chyba że właśnie ten obszar chcesz ocenić.
- Wykonaj co najmniej trzy pomiary i porównaj ich rozrzut.
- Nie przeliczaj automatycznie HB na HV bez sprawdzenia, czy tablica dotyczy miedzi lub konkretnego stopu.
Skale twardości nie są uniwersalnymi przelicznikami dla wszystkich materiałów. Szczególnie ostrożnie podchodzę do przeliczania wyników miedzi umocnionej zgniotem, ponieważ jej struktura może powodować większe różnice niż w przypadku typowych stali.
Jak dobrać stan miedzi do obróbki
Gięcie i formowanie
Do ciasnych łuków, kielichowania, rozpęczania i ręcznego dopasowywania najczęściej wybieram miedź miękką albo wcześniej wyżarzoną. Daje się formować bez dużej siły i słabiej sprężynuje. W przypadku rury znaczenie ma także podparcie ścianki, ponieważ zbyt agresywne gięcie może spowodować spłaszczenie przekroju lub miejscowe załamanie.
Materiał półtwardy bywa lepszy, gdy element ma zachować kształt po montażu. Twarda taśma lub blacha sprawdzi się tam, gdzie liczy się sztywność, lecz przy małym promieniu gięcia może wymagać podgrzania albo wcześniejszego wyżarzenia. Samo zwiększenie siły na prasie nie rozwiązuje problemu, bo często kończy się pęknięciem przy krawędzi.
Wiercenie, cięcie i frezowanie
Miękka miedź łatwo się skrawa, ale nie zawsze łatwo się obrabia. Tępe ostrze zaczyna trzeć, nagrzewa detal i rozmazuje materiał na krawędzi. Pomaga ostre narzędzie z dodatnim kątem natarcia, stabilne zamocowanie oraz umiarkowane obroty z odpowiednim posuwem.
Przy wierceniu cienkiej blachy trzeba ograniczyć jej podwijanie, podkładając materiał od spodu. Przy grubszym pręcie lepiej używać krótkiego, sztywnego wiertła i regularnie usuwać wiór. Nadmierne chłodzenie nie naprawi złej geometrii ostrza, a zbyt duża siła docisku może tylko wcisnąć miękką miedź w krawędź narzędzia.
Przeczytaj również: Wyżarzanie stali - rodzaje, temperatury i chłodzenie
Gwintowanie i łączenie
Gwint w miękkiej miedzi łatwo uszkodzić przy zbyt mocnym dokręcaniu. Jeżeli połączenie ma być wielokrotnie rozbierane, rozsądniejsze może być zastosowanie tulei, wkładki gwintowanej albo elementu z twardszego stopu. Sama miedź jest dobrym przewodnikiem, lecz nie zawsze dobrym materiałem na obciążony mechanicznie gwint.
Co daje wyżarzanie i kiedy można je wykonać
Wyżarzanie usuwa część skutków zgniotu i przywraca materiałowi większą plastyczność. Stosuje się je wtedy, gdy miedź po kilku operacjach formowania stała się zbyt twarda albo zaczęła pękać. W praktyce zabieg może przywrócić możliwość dalszego gięcia, ale jednocześnie zmniejszy twardość i wytrzymałość gotowej części.
Nie ma jednej temperatury bezpiecznej dla każdej miedzi. Dla wielu czystych i odtlenionych gatunków zakres pełnego wyżarzania mieści się orientacyjnie w granicach 200-650°C, lecz właściwa wartość zależy od składu, grubości, wcześniejszego zgniotu i oczekiwanego rozrostu ziaren. Stopy specjalne, na przykład miedź berylowa, mogą wymagać zupełnie innego cyklu.
W prostym zastosowaniu warsztatowym najważniejsze jest równomierne ogrzanie elementu i unikanie przegrzania. Zbyt długie wygrzewanie może spowodować nadmierny rozrost ziaren, odkształcenie albo pogorszenie właściwości. Jeżeli detal ma znaczenie konstrukcyjne lub elektryczne, parametry powinny pochodzić z karty materiałowej producenta, a nie z przypadkowej tabeli internetowej.
Po wyżarzaniu usuń tlenki i sprawdź, czy część zachowała wymagany kształt. Przy elementach przewodzących trzeba też ocenić stan powierzchni po czyszczeniu, ponieważ sama poprawa plastyczności nie gwarantuje dobrego kontaktu elektrycznego.
Najlepszy dobór zaczyna się od stanu dostawy
Jeśli miedź ma być mocno formowana, zwykle rozsądniej kupić materiał miękki i nadać mu kształt bez walki z nadmiernym sprężynowaniem. Gdy gotowy element musi zachować sztywność, lepszy będzie stan półtwardy lub twardy, nawet kosztem trudniejszej obróbki.
Przed rozpoczęciem pracy sprawdzam trzy rzeczy: gatunek, stan materiału i planowaną operację. Dopiero ten zestaw mówi więcej niż sama liczba twardości, bo dobrze dobrana miedź nie tylko łatwiej się obrabia, ale też zachowuje właściwości, których potrzebuje gotowy element.