
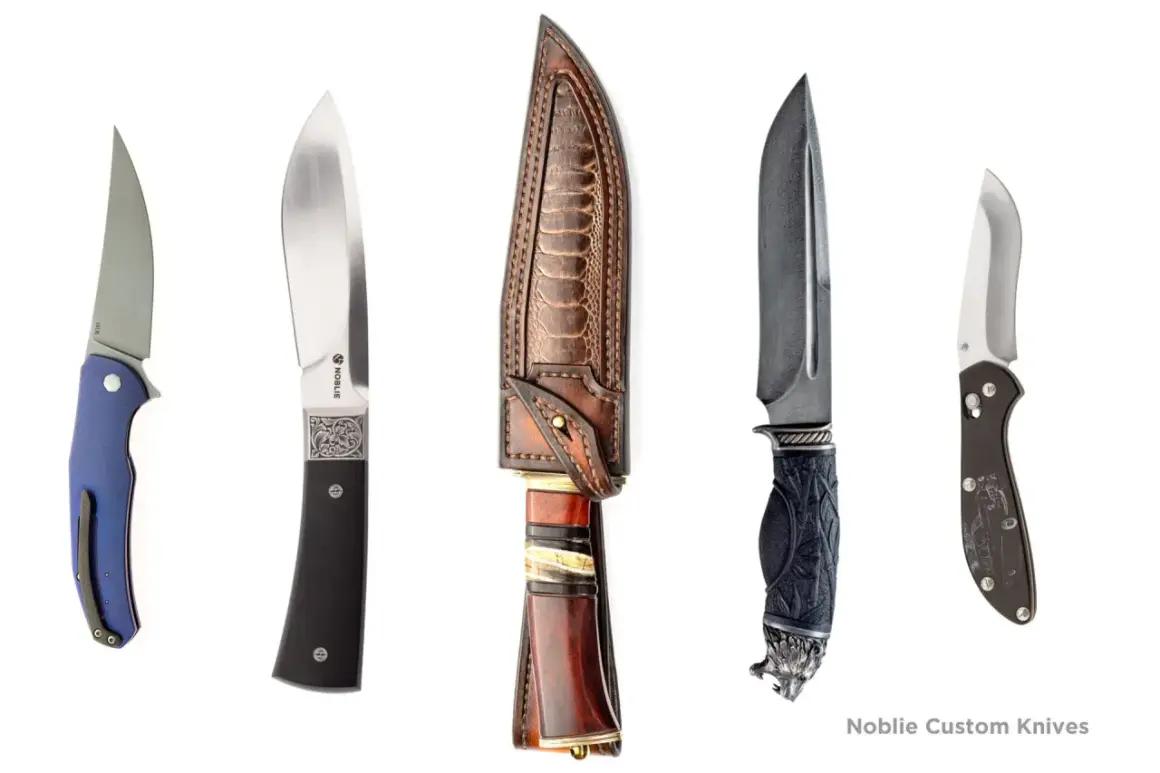
Gdy pierwszy raz planuje się własny nóż, najłatwiej skupić się na kształcie ostrza, a przeoczyć stal, geometrię i obróbkę cieplną. W tym poradniku pokazuję, jak zrobić nóż użytkowy od projektu i wyboru materiału po szlifowanie, hartowanie, montaż rękojeści oraz bezpieczne ostrzenie.
Dobry nóż powstaje z właściwego materiału i powtarzalnego procesu
- Stal dobieraj do zastosowania, a nie tylko do wyglądu.
- Grubość 2,5-4 mm sprawdzi się w prostym nożu warsztatowym lub outdoorowym.
- Hartowanie i odpuszczanie mają większy wpływ na trwałość niż efektowne wykończenie.
- Pełny trzpień jest najłatwiejszym i najbezpieczniejszym rozwiązaniem dla początkującego.
- Na pierwszy projekt warto przeznaczyć 2-4 dni pracy, zależnie od narzędzi i doświadczenia.
Od czego zacząć projekt noża
Najpierw określam zastosowanie. Nóż kuchenny, warsztatowy i terenowy mogą wyglądać podobnie, ale wymagają innej geometrii, grubości oraz odporności na korozję. Na pierwszy projekt wybrałbym prosty nóż użytkowy z ostrzem o długości 80-120 mm, bez skomplikowanych łuków i ozdobnych wycięć.
Dobrym rozwiązaniem jest konstrukcja z pełnym trzpieniem, czyli stal przebiegająca przez całą długość rękojeści. Dwie okładziny mocuje się po bokach za pomocą pinów i kleju. Taki układ łatwo kontrolować, a ewentualne błędy w dopasowaniu można jeszcze poprawić podczas szlifowania.
Prosty szkic oszczędza materiał
Przed cięciem przygotowuję szablon z kartonu lub cienkiej płyty pilśniowej. Zaznaczam na nim długość ostrza, linię grzbietu, położenie rękojeści i otwory pod piny. Każdy dodatkowy milimetr usuniętej stali oznacza czas pracy, dlatego lepiej poprawić projekt na papierze niż na gotowej płaskowni.
Dla początkującego rozsądne są łagodne przejścia między ostrzem a rękojeścią, prosta krawędź tnąca i grzbiet bez głębokich ząbków. Skomplikowany profil wygląda efektownie, ale utrudnia równe szlifowanie i zwiększa ryzyko przegrzania cienkich fragmentów.
Narzędzia potrzebne w małym warsztacie
- szlifierka taśmowa albo pilniki do ręcznego kształtowania,
- szlifierka kątowa z tarczą do cięcia i zgrubnego szlifowania,
- wiertarka stołowa lub ręczna z wiertłami do stali,
- imadło, zaciski, suwmiarka i kątownik,
- pasy ścierne o gradacji mniej więcej 40-120 do obróbki zgrubnej oraz 240-600 do wykończenia,
- okulary, ochronniki słuchu, rękawice odpowiednie do danego etapu i maska przeciwpyłowa.
Jeżeli nie mam szlifierki taśmowej, zaczynam od pilników. Praca trwa dłużej, ale daje dobrą kontrolę nad materiałem. Do pierwszego noża nie kupowałbym od razu drogiego parku maszynowego. Najważniejsza jest stabilność prowadzenia detalu, nie sama moc urządzenia.
Jakie materiały wybrać do ostrza i rękojeści
Najbezpieczniej kupić stal o znanym gatunku, dostarczoną w stanie zmiękczonym. Materiał z przypadkowego resora, pilnika albo starego narzędzia może być dobry, ale bez pewności co do składu chemicznego trudno dobrać poprawne hartowanie. To częsty błąd: nóż wygląda solidnie, lecz jego właściwości pozostają zagadką.
| Materiał | Najważniejsze zalety | Ograniczenia | Dla kogo |
|---|---|---|---|
| 80CrV2 | Dobra udarność, łatwa obróbka przed hartowaniem | Podatność na rdzę | Początkujący i noże terenowe |
| O1 | Przewidywalna obróbka i dobra dostępność | Wymaga ochrony przed wilgocią | Proste projekty warsztatowe |
| 14C28N | Dobra odporność na korozję i łatwe ostrzenie | Wymaga dokładnie prowadzonej obróbki cieplnej | Noże kuchenne i codzienne |
Do większości prostych konstrukcji wystarczy płaskownik o grubości 2,5-4 mm. Cieńszy materiał dobrze sprawdzi się w lekkim nożu kuchennym, natomiast grubszy daje większy zapas wytrzymałości, ale wymaga więcej szlifowania. Sama grubość nie zastąpi właściwej geometrii.
Rękojeść musi być wygodna, nie tylko efektowna
Na okładziny można wykorzystać drewno stabilizowane, laminat, mikartę albo tworzywo przeznaczone do rękojeści. Drewno naturalne jest przyjemne w dotyku, lecz wymaga zabezpieczenia przed wodą. Mikarta i laminaty są mniej kapryśne, dlatego ja chętnie wybieram je do noży roboczych.
Potrzebne będą także dwa lub trzy piny, klej epoksydowy i papier ścierny. Nie zostawiaj ostrych krawędzi przy rękojeści. Zaokrąglenie boków i płynne przejście przy ricasso, czyli nieostrzonej części przy rękojeści, bardzo poprawiają komfort pracy.
Obróbka stali krok po kroku
Przeniesienie szablonu i cięcie
Obrys przenoszę na stal markerem lub rysikiem traserskim. Cięcie wykonuję z niewielkim naddatkiem, zwykle 1-2 mm od linii. Dzięki temu nie muszę od razu walczyć o idealny kształt tarczą tnącą, która łatwo zabiera za dużo materiału.
Po wycięciu usuwam gratu i sprawdzam symetrię. Na tym etapie dobrze jest przyłożyć szablon do obu stron detalu. Jeżeli profil różni się po lewej i prawej stronie, późniejsze szlifowanie będzie niepotrzebnie trudne.
Otwory i przygotowanie trzpienia
Otwory pod piny wiercę przed hartowaniem, gdy stal jest jeszcze stosunkowo miękka. Detal musi być mocno zamocowany, a miejsce wiercenia warto zaznaczyć punktakiem. Chłodzenie wiertła ogranicza przegrzewanie i wydłuża jego żywotność.
Nie należy wiercić otworów zbyt blisko krawędzi. Zachowuję co najmniej 1,5 średnicy otworu od brzegu, bo cienki fragment może pęknąć podczas montażu lub późniejszej pracy.
Szlifowanie skosów
Skos to płaszczyzna przechodząca od grzbietu ostrza w stronę krawędzi tnącej. Na początek zaznaczam linię, do której ma dojść szlif, oraz zostawiam przy krawędzi tnącej około 0,5-1 mm materiału. Cienkie ostrze przed hartowaniem może się zwichrować albo przegrzać.
Najważniejsza jest powtarzalność kąta. Pomaga prosty prowadnik, częste chłodzenie detalu i kontrolowanie grubości suwmiarką. Nie próbuję uzyskać lustrzanego wykończenia przed obróbką cieplną, ponieważ większość rys i tak trzeba będzie usunąć później.
Hartowanie i odpuszczanie decydują o trwałości
Hartowanie zwiększa twardość stali, ale samo nie tworzy dobrego noża. Po szybkim chłodzeniu materiał staje się twardy i jednocześnie kruchy, dlatego potrzebne jest odpuszczanie, czyli ponowne kontrolowane podgrzanie, które zmniejsza kruchość.
Nie podaję jednej uniwersalnej temperatury dla wszystkich gatunków. Każda stal ma własny harmonogram obejmujący temperaturę austenityzacji, czas wygrzewania, sposób chłodzenia i temperaturę odpuszczania. Te dane należy brać z karty materiału albo zlecić obróbkę firmie, która potrafi potwierdzić wynik pomiarem twardości.
Dlaczego usługa cieplna często ma więcej sensu
Domowe hartowanie jest możliwe, ale wymaga pieca z kontrolą temperatury, właściwego medium chłodzącego i doświadczenia. Palnik czy ognisko pozwalają rozgrzać stal, lecz nie zapewniają równomiernych warunków. Przy pierwszym projekcie rozsądniej jest wysłać przygotowane ostrze do specjalistycznej hartowni.
Po hartowaniu ostrze obrabiam delikatniej i nie dopuszczam do przegrzania krawędzi. Kolor nalotu na stali nie jest precyzyjnym pomiarem temperatury. Jeżeli podczas szlifowania detal robi się gorący, przerywam pracę i chłodzę go w wodzie, o ile nie ma przeciwwskazań wynikających z dalszej technologii wykończenia.
Rękojeść, ostrzenie i kontrola gotowego noża
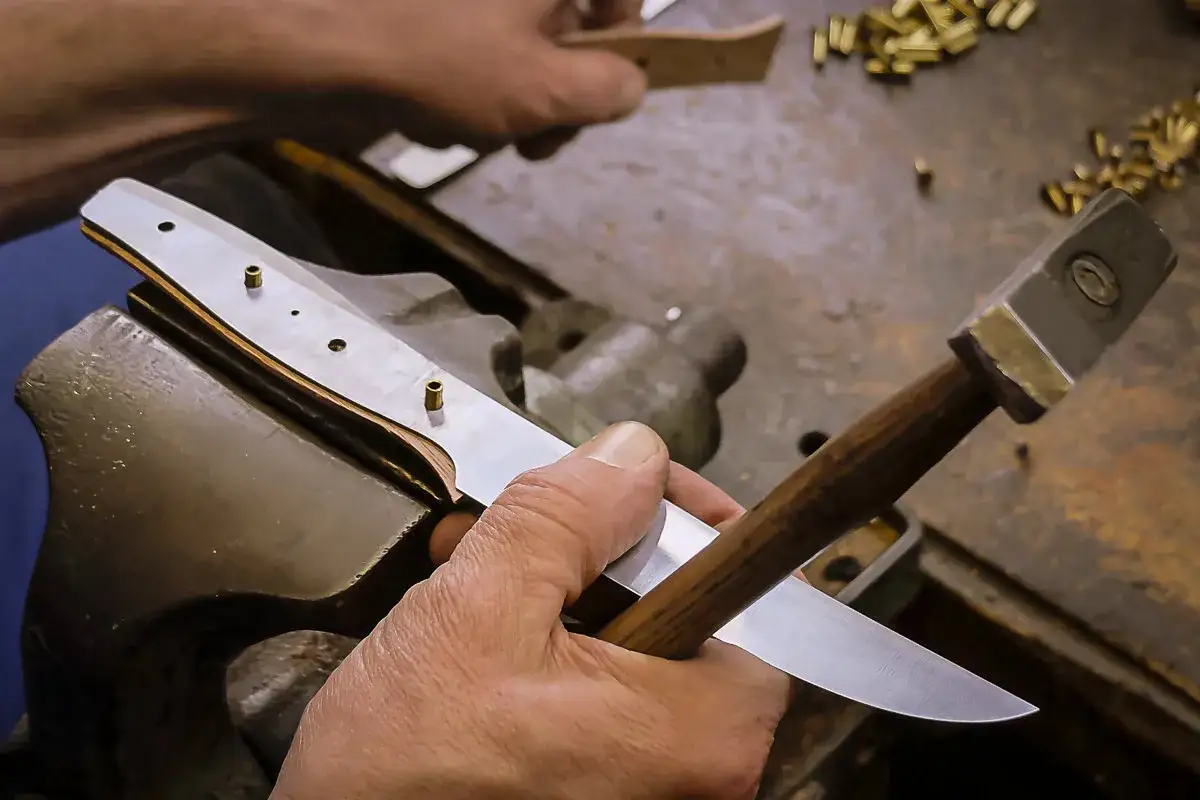
Po obróbce cieplnej dopasowuję okładziny do trzpienia. Najpierw wiercę i rozwiercam otwory w drewnie lub laminacie, potem kleję całość na epoksyd i ściskam zaciskami. Klej nie powinien zastępować dopasowania. Jeżeli między stalą a okładziną są duże szczeliny, nawet dobry klej nie zapewni trwałego połączenia.
Po związaniu kleju kształtuję rękojeść pilnikiem i papierem ściernym. Sprawdzam ją w dłoni w kilku pozycjach, zanim przejdę do drobnych gradacji. Rękojeść nie może mieć punktów nacisku, ostrych przejść ani powierzchni, która staje się śliska po zamoczeniu.
Przeczytaj również: Stal węglowa - właściwości, rodzaje i zastosowanie
Ostatni szlif nie powinien być wyścigiem po ostrość
Krawędź tnącą formuję dopiero pod koniec. Dla noża użytkowego praktyczny jest kąt około 15-20 stopni na stronę, ale dokładna wartość zależy od przeznaczenia i grubości za krawędzią. Bardziej stromy profil tnie agresywnie, lecz łatwiej się wyszczerbia.
Ostrzenie kończę na kamieniu lub systemie prowadzącym, a nie na przypadkowej tarczy szlifierskiej. Gotowe ostrze sprawdzam na papierze i cienkim kawałku drewna, nigdy na własnej skórze. Jeżeli nóż wymaga dużej siły, zwykle problemem jest geometria albo nierówny fazowany profil, a nie zbyt mała ostrość.
Najczęstsze błędy i bezpieczna praca w warsztacie
- Nieznana stal z odzysku może mieć nieprzewidywalne właściwości po hartowaniu.
- Zbyt cienka krawędź przed obróbką cieplną łatwo się odkształca i przegrzewa.
- Pomijanie odpuszczania daje twarde, ale kruche ostrze.
- Szlifowanie bez chłodzenia może zniszczyć właściwości stali przy samej krawędzi.
- Brak ochrony oczu i słuchu naraża na odpryski, pył oraz hałas.
Podczas cięcia i szlifowania używam okularów lub przyłbicy, ochronników słuchu oraz sprawnej wentylacji. Pył z niektórych materiałów rękojeści może być szkodliwy, dlatego maska z odpowiednim filtrem nie jest przesadą. Przy pracy z olejem i wysoką temperaturą potrzebne są także metalowe szczypce, niepalne podłoże i gaśnica.
Gotowy nóż powinien mieć stabilną rękojeść, równą krawędź i brak pęknięć przy pinach. Nie testuję go przez podważanie, rzucanie ani uderzanie w twarde przedmioty. Takie próby szybko pokazują słaby punkt, ale mogą też spowodować niebezpieczne pęknięcie ostrza.
Pierwszy projekt najlepiej potraktować jak ćwiczenie precyzji
Najrozsądniejszy pierwszy nóż to prosty model z płaskownika znanego gatunku stali, pełnym trzpieniem i nieskomplikowaną rękojeścią. Taki projekt pozwala przećwiczyć trasowanie, wiercenie, szlifowanie, obróbkę cieplną i wykończenie bez dokładania problemów, które nie poprawiają funkcjonalności.
Jeżeli masz już podstawowe elektronarzędzia, koszt materiałów może zamknąć się orientacyjnie w 150-400 zł, bez ceny szlifierki i usługi hartowania. W praktyce największą różnicę robi cierpliwość. Lepiej usunąć mniej stali, częściej sprawdzać symetrię i poświęcić dodatkową godzinę na rękojeść, niż próbować później ratować źle zaprojektowany detal.
