
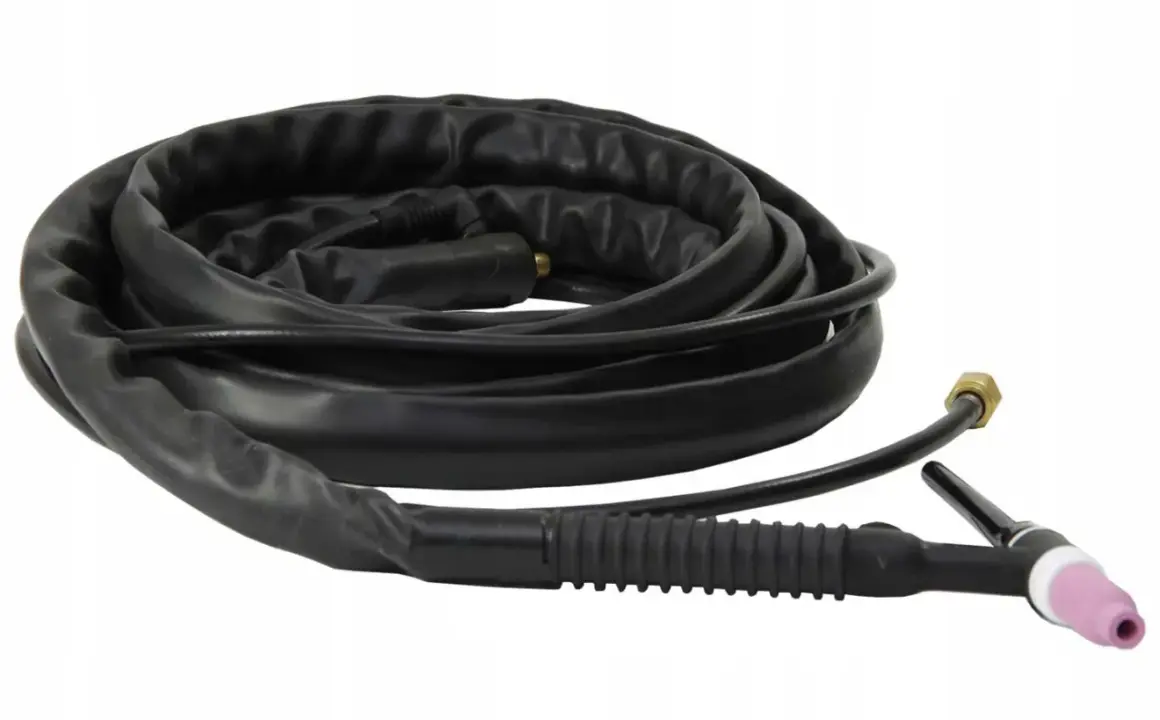
Prawidłowe podłączenie przewodów decyduje o stabilności łuku, jakości spoiny i bezpieczeństwie pracy. W tym poradniku pokazuję, jak podłączyć przewody do spawarki inwertorowej, rozpoznać uchwyt elektrody i przewód masowy, dobrać polaryzację oraz uniknąć błędów, przez które elektroda przykleja się do materiału.
Najważniejsze zasady poprawnego podłączenia przewodów
- Odłącz spawarkę od sieci przed podłączaniem lub zmianą przewodów.
- Uchwyt elektrody i przewód masowy podłącza się do gniazd „+” oraz „-” zgodnie z oznaczeniem na opakowaniu elektrod.
- Zacisk masowy zamocuj na oczyszczonym, niepomalowanym metalu możliwie blisko miejsca spawania.
- Wtyki dokręć do oporu, aby nie powstał luźny, grzejący się styk.
- Uszkodzone przewody, uchwyty i zaciski wycofaj z pracy, nawet jeśli spawarka jeszcze działa.
Zanim podłączysz przewody, sprawdź sprzęt
Najpierw wyłącz spawarkę przełącznikiem i wyjmij wtyczkę z gniazda. Nie wystarczy samo ustawienie przycisku w pozycji OFF. Podczas podłączania nie powinno być napięcia zasilającego, a po wyłączeniu dobrze jest odczekać chwilę zgodnie z instrukcją konkretnego urządzenia.
Sprawdź, czy izolacja przewodów nie jest pęknięta, nadtopiona albo przecięta. Obejrzyj także wtyki prądowe, uchwyt elektrody i szczęki zacisku masowego. Szczególnie niebezpieczne są odsłonięte fragmenty przewodu przy uchwycie lub zacisku, ponieważ właśnie tam kabel często łamie się od zginania.
Na przednim panelu znajdziesz zwykle dwa gniazda typu DINSE, oznaczone symbolami „+” i „-”. Do jednego podłączasz przewód z uchwytem elektrody, do drugiego przewód zakończony zaciskiem masowym. Kolor przewodu nie jest wystarczającą wskazówką, dlatego zawsze kieruj się jego zakończeniem i oznaczeniem.
Jak rozpoznać przewód elektrody i przewód masowy
Przewód elektrodowy ma na końcu uchwyt, w którym zaciska się elektrodę otuloną. Uchwyt powinien mocno trzymać elektrodę w kilku pozycjach, a jego izolowana rękojeść nie może mieć pęknięć ani luzów.
Przewód masowy zakończony jest metalowym zaciskiem, często nazywanym kleszczami masowymi. Jego zadaniem jest zamknięcie obwodu przez spawany element. Zacisk nie powinien wisieć luźno na cienkiej krawędzi, bo niestabilny styk powoduje przerywanie łuku i miejscowe grzanie.
Wtyki przewodów włóż do odpowiednich gniazd i przekręć zgodnie z oznaczeniem na obudowie, zwykle zgodnie z ruchem wskazówek zegara. Nie wciskaj ich na siłę i nie używaj klucza do dokręcania. Połączenie ma być pewne, ale szybkozłącze nie może zostać uszkodzone nadmiernym momentem.
Polaryzacja decyduje o tym, gdzie podłączyć uchwyt
Najczęstszy błąd polega na założeniu, że uchwyt elektrody zawsze trafia do plusa. W praktyce wybór zależy od rodzaju elektrody i informacji na jej opakowaniu. Oznaczenia DC+ i DC- odnoszą się do bieguna, do którego należy podłączyć uchwyt elektrody.
| Oznaczenie na elektrodzie | Uchwyt elektrody | Przewód masowy |
|---|---|---|
| DC+ | Gniazdo „+” | Gniazdo „-” |
| DC- | Gniazdo „-” | Gniazdo „+” |
| AC | Sprawdź instrukcję elektrody i spawarki | |
W przypadku wielu popularnych elektrod rutylowych spotyka się możliwość spawania prądem stałym przy obu polaryzacjach, ale nie oznacza to, że każda konfiguracja da taki sam efekt. Z kolei elektrody zasadowe często mają wyraźnie określony sposób podłączenia. Najpewniejszą instrukcją jest zawsze nadruk na opakowaniu, a nie ogólna zasada zasłyszana w warsztacie.
Zmiana biegunowości wpływa na stabilność łuku, ilość odprysków, głębokość wtopienia i wygląd spoiny. Jeżeli łuk jest niestabilny, elektroda mocno się przykleja albo spoina wygląda wyraźnie gorzej niż zwykle, pierwsze co sprawdzam to właśnie polaryzację i jakość styku masy.
Podłączenie przewodów MMA krok po kroku
- Wyłącz spawarkę i odłącz ją od gniazda sieciowego. Ułóż przewody tak, aby nie były skręcone, przygniecione ani prowadzone przez mokre miejsce.
- Sprawdź oznaczenie polaryzacji na opakowaniu elektrody. Ustal, czy uchwyt ma trafić do „+”, czy do „-”.
- Włóż wtyk przewodu z uchwytem elektrody do wybranego gniazda i zablokuj go przez obrót.
- Podłącz przewód masowy do drugiego gniazda, a następnie przymocuj zacisk do czystej powierzchni spawanego elementu.
- Usuń rdzę, farbę, olej i żużel z miejsca styku zacisku. Masa przypięta do powłoki lakierniczej nie jest prawidłowym połączeniem.
- Umieść elektrodę w uchwycie, ustaw prąd odpowiedni do jej średnicy i dopiero wtedy podłącz spawarkę do zasilania.
Zacisk masowy powinien znajdować się możliwie blisko spoiny, ale w miejscu, w którym stabilnie chwyci materiał. Przy długim lub cienkim elemencie lepiej przełożyć zacisk niż pozwolić, aby kabel był naprężony. Nie przypinaj go do przypadkowego stołu, stojaka ani elementu odizolowanego od spawanego detalu.
Po zakończeniu pracy odłóż uchwyt tak, aby elektroda nie dotknęła metalowego stołu lub innego przedmiotu. Przed zmianą polaryzacji ponownie odłącz urządzenie od sieci, nawet jeśli zmiana wydaje się prostą czynnością przy panelu przednim.
Co zmienia się przy TIG i MIG
Ta sama spawarka inwertorowa może obsługiwać różne metody, ale przewody nie zawsze podłącza się identycznie. Przy TIG DC uchwyt TIG najczęściej podłącza się do minusa, a zacisk masowy do plusa. Uchwyt może mieć dodatkowo przewód gazowy, przewód sterujący lub przyłącze chłodzenia, dlatego nie należy traktować go jak zwykłego uchwytu MMA.
W metodzie MIG/MAG uchwyt z przewodem spawalniczym jest zwykle połączony z podajnikiem drutu, a polaryzacja zależy między innymi od rodzaju drutu. Drut lity i drut samoosłonowy mogą wymagać różnych ustawień. Przed zmianą biegunów sprawdź schemat na urządzeniu i instrukcję drutu, ponieważ samo przełożenie wtyków bez zmiany ustawień podajnika nie rozwiązuje problemu.
Jeżeli masz prosty inwertor MMA bez funkcji TIG lub MIG, nie podłączaj przypadkowego uchwytu tylko dlatego, że pasuje mechanicznie do gniazda. Zgodność końcówki prądowej nie oznacza zgodności całego osprzętu ani sposobu sterowania urządzeniem.
Błędy, przez które spawarka nie pracuje prawidłowo
Luźny lub zabrudzony zacisk
To najczęstsza przyczyna przerywania łuku. Gdy zacisk trzyma farbę, rdzę albo cienką krawędź, prąd płynie przez mały punkt i połączenie szybko się nagrzewa. Oczyść metal szczotką drucianą i przypnij zacisk do solidnego fragmentu materiału.
Pomylenie polaryzacji
Nie każda pomyłka spowoduje natychmiastowe uszkodzenie spawarki, ale może wyraźnie pogorszyć spawanie. Objawami bywają nadmierne odpryski, trudne zajarzanie, przyklejanie elektrody i płytka albo zbyt głęboka spoina. Porównaj podłączenie z oznaczeniem DC+ lub DC- na elektrodzie.
Niedokręcony wtyk prądowy
Luźny wtyk zwiększa opór połączenia i może się nagrzewać. Jeśli po krótkiej pracy końcówka przewodu jest wyraźnie gorąca, przerwij spawanie i sprawdź połączenie. Nie ignoruj także nadtopionej obudowy gniazda.
Przeczytaj również: Migomat MIG/MAG - jak działa i jaki wybrać?
Uszkodzona izolacja
Taśma izolacyjna nie jest trwałą naprawą przewodu spawalniczego. Przy dużym prądzie i częstym zginaniu takie miejsce nadal może stanowić zagrożenie. Przewód z uszkodzoną izolacją najlepiej wymienić albo oddać do naprawy osobie, która zajmuje się osprzętem spawalniczym.
Krótka kontrola przed zajarzeniem łuku
- Spawarka jest ustawiona na właściwą metodę i odłączona podczas montażu przewodów.
- Uchwyt elektrody znajduje się na biegunie wskazanym przez producenta elektrody.
- Zacisk masowy trzyma czysty, metalowy fragment spawanego elementu.
- Przewody nie leżą w wodzie, nie są naprężone i nie stykają się z ostrymi krawędziami.
- Masz przyłbicę spawalniczą, rękawice, odzież trudnopalną i dobrą wentylację.
- W pobliżu nie ma materiałów łatwopalnych ani osób bez ochrony wzroku.
Ja traktuję tę kontrolę jako stały odruch, nawet przy krótkiej spoinie. Zajmuje kilkanaście sekund, a pozwala wychwycić pomylone gniazdo, luźną masę albo przewód uszkodzony podczas poprzedniej pracy.
Dobre podłączenie zaczyna się od instrukcji elektrody
Najbezpieczniejszy schemat jest prosty: odłącz zasilanie, rozpoznaj oba przewody, sprawdź polaryzację na opakowaniu, zablokuj wtyki i zamocuj masę na czystym metalu. Nie zakładaj jednak, że układ „uchwyt na plus, masa na minus” będzie właściwy dla każdej elektrody i każdej metody.
Jeżeli po poprawnym podłączeniu łuk nadal jest niestabilny, sprawdź kolejno stan zacisku, czystość materiału, średnicę elektrody, ustawiony prąd i długość przewodów. Dopiero na końcu podejrzewaj awarię spawarki, bo w praktyce problem najczęściej leży w styku masowym albo niewłaściwej polaryzacji.
