Gdy łączę profile aluminiowe, najpierw określam, czy konstrukcja ma być rozbieralna, czy stała. Od tego zależy wybór między kątownikiem z nakrętką młoteczkową, łącznikiem wewnętrznym, nitami, klejem konstrukcyjnym i spawaniem. Poniżej pokazuję praktyczne metody, przygotowanie materiału, kolejność montażu oraz błędy, które najczęściej powodują luzy i przekoszenia.
Najpewniejsze połączenie zależy od obciążenia i możliwości demontażu
- Kątowniki i nakrętki młoteczkowe sprawdzają się w większości ram, stołów i osłon warsztatowych.
- Łączniki wewnętrzne dają estetyczne połączenie bez wystających elementów, ale często wymagają wiercenia.
- Spawanie TIG lub MIG tworzy trwałą konstrukcję, jednak może odkształcić profil i osłabić materiał w strefie ciepła.
- Nitowanie jest szybkie i odporne na wibracje, lecz połączenie trudno później rozebrać.
- Klejenie konstrukcyjne wymaga bardzo dobrego przygotowania powierzchni i czasu na utwardzenie.
Najpierw wybierz metodę odpowiednią do konstrukcji
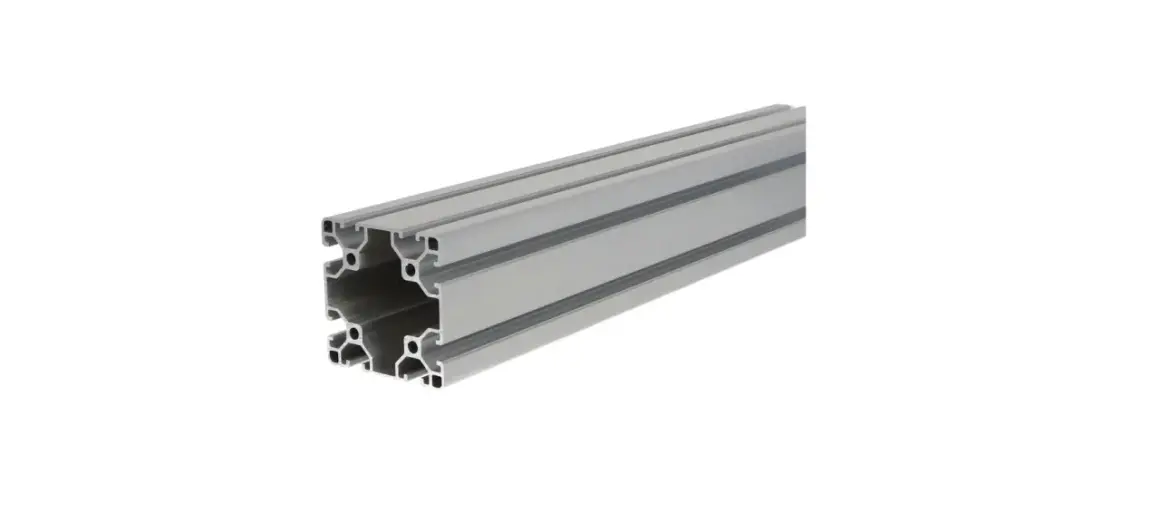
W praktyce najczęściej stosuję połączenia mechaniczne, ponieważ można je skorygować, rozebrać i ponownie wykorzystać. Dotyczy to szczególnie profili konstrukcyjnych z rowkami teowymi, używanych do budowy ram, stojaków, osłon maszyn i stanowisk roboczych.
Jeśli konstrukcja ma przenosić duże siły albo pracować w miejscu narażonym na drgania, sama estetyka nie powinna decydować o wyborze. Dla lekkiej ramy wystarczy kątownik, ale przy długiej belce, obciążeniu punktowym lub ruchomym mechanizmie potrzebne mogą być łączniki wewnętrzne, płytki wzmacniające albo dodatkowe zastrzały.
| Metoda | Demontaż | Obróbka | Najlepsze zastosowanie |
|---|---|---|---|
| Kątownik i nakrętka młoteczkowa | Łatwy | Minimalna | Ramy, stoły, osłony, regały |
| Łącznik wewnętrzny | Możliwy | Wiercenie lub otwór montażowy | Estetyczne narożniki i konstrukcje zamknięte |
| Nity zrywalne | Trudny | Wiercenie | Cienkościenne profile i obudowy |
| Klej konstrukcyjny | Brak lub ograniczony | Przygotowanie powierzchni | Gładkie, szczelne i niewidoczne połączenia |
| Spawanie TIG lub MIG | Brak | Zaawansowana | Stałe ramy i elementy wymagające wysokiej sztywności |
Najczęstszy błąd polega na dobieraniu łącznika wyłącznie do wymiaru profilu. Równie ważne są grubość ścianki, rozmiar rowka, gatunek aluminium, kierunek obciążenia i długość ramienia. Profil 40 × 40 mm nie zawsze potrzebuje tego samego połączenia, ponieważ zupełnie inaczej pracuje jako noga stołu, a inaczej jako wysięgnik.
Jak skręcić profile aluminiowe krok po kroku
Najbardziej uniwersalny wariant to połączenie pod kątem 90 stopni za pomocą kątownika, śrub imbusowych i nakrętek młoteczkowych. Nakrętka ma specjalny kształt, dzięki któremu po obróceniu blokuje się w rowku profilu. Nie trzeba wtedy gwintować aluminium ani uzyskiwać dostępu do wnętrza profilu.
Przygotowanie elementów
Przytnij profile pod kątem prostym i usuń zadziory pilnikiem lub gratownikiem. Nawet niewielki zadzior na końcu profilu może sprawić, że element nie oprze się równo o drugi profil, a cała rama zacznie uciekać z kąta.
Sprawdź zgodność akcesoriów z profilem. Rowek 6, 8 i 10 mm wymaga odpowiedniego typu nakrętki, a śruba M5 nie jest zamiennikiem dla M6 lub M8. Przed skręceniem przymierz kątownik i upewnij się, że jego ramiona nie kolidują z zaślepką, płytą albo innym elementem zabudowy.
Montaż narożnika
- Wsuń nakrętki młoteczkowe w rowki obu profili lub włóż je od góry w miejscu montażu.
- Ustaw profile na płaskiej powierzchni i przyłóż kątownik.
- Wkręć śruby ręcznie, pozostawiając niewielki luz na korektę.
- Sprawdź kąt za pomocą kątownika stolarskiego lub przymiaru 90 stopni.
- Dokręcaj śruby naprzemiennie, kontrolując położenie profili.
W małej ramie zwykle wystarcza jeden kątownik na narożnik, ale przy większym obciążeniu stosuję dwa kątowniki po przeciwnych stronach. Taki układ ogranicza skręcanie profilu i znacznie lepiej znosi szarpnięcia niż pojedynczy, mały łącznik.
Przy stopach stołu lub konstrukcji stojącej na podłożu lepszy od płaskiego kątownika bywa wspornik o większej powierzchni styku. Rozkłada nacisk na większy fragment profilu, więc połączenie mniej pracuje podczas przesuwania całej konstrukcji.
Łączniki wewnętrzne i połączenia czołowe
Jeżeli nie chcesz, aby na zewnątrz było widać kątownik, wybierz łącznik wewnętrzny albo centralny. Element trafia do rowka lub do przygotowanego otworu i ściąga profile od środka. Efekt jest czystszy wizualnie, ale montaż wymaga większej dokładności.
W przypadku szybkozłącza centralnego trzeba zwykle wykonać otwór w bocznej ściance profilu. Jego położenie nie jest przypadkowe, dlatego najlepiej korzystać z wymiarów podanych dla konkretnego systemu, a nie przenosić rozwiązania z profilu o innym przekroju.
Do łączenia profili w jednej osi stosuje się także tuleje, trzpienie i płytki wsuwane w kanał. To dobre rozwiązanie przy przedłużaniu belek, lecz połączenie powinno być umieszczone tak, aby nie wypadało w miejscu największego momentu zginającego. Przy długich elementach unikam ustawiania wszystkich złączy w jednej przekroju konstrukcji, bo osłabia to jeden punkt zamiast rozłożyć obciążenie.
Łącznik wewnętrzny nie zawsze zastąpi wzmocnienie. Jeśli profil działa jak belka i jest obciążony na środku, samo połączenie czołowe nie usunie ugięcia. W takim przypadku pomaga większy przekrój profilu, dodatkowa podpora albo zewnętrzna płytka wzmacniająca.
Kiedy lepiej zastosować nity, klej albo spawanie
Nitowanie cienkich profili
Nity zrywalne dobrze sprawdzają się przy obudowach, panelach i cienkościennych profilach, szczególnie gdy dostęp do jednej strony połączenia jest łatwiejszy niż do obu. Do montażu potrzebujesz wiertarki i nitownicy, a sama praca jest szybka.
Przy cienkiej ściance nie zaciskam nitu zbyt blisko krawędzi. Aluminium może się wtedy wyrwać albo odkształcić. Podkładka o większym kołnierzu pomaga rozłożyć nacisk, natomiast połączenie nitowane trzeba traktować jako stałe, ponieważ demontaż zwykle wymaga rozwiercenia nitu.
Klejenie konstrukcyjne
Klej ma sens wtedy, gdy zależy mi na gładkiej powierzchni, szczelności albo uniknięciu wiercenia. Aluminium trzeba odtłuścić, delikatnie zmatowić i ponownie oczyścić z pyłu. Tłusta lub utleniona powierzchnia jest jednym z głównych powodów odspajania spoiny.
Po nałożeniu kleju elementy powinny pozostać unieruchomione przez czas wskazany przez producenta. Pełna wytrzymałość często pojawia się dopiero po kilkunastu lub kilkudziesięciu godzinach, więc nie obciążam połączenia od razu po złożeniu. Klej konstrukcyjny może uzupełniać śruby, ale przy konstrukcjach odpowiedzialnych za bezpieczeństwo nie powinien być jedynym zabezpieczeniem bez sprawdzenia obciążenia.
Przeczytaj również: Pęcherzyki powietrza przy malowaniu wałkiem - jak je usunąć?
Spawanie TIG i MIG
Spawanie daje trwałe i pozbawione wystających elementów połączenie, ale wymaga doświadczenia. Aluminium szybko odprowadza ciepło, a warstwa tlenku utrudnia uzyskanie stabilnej spoiny. Przy spawaniu stosuje się osłonę argonową, a wybór między TIG i MIG zależy między innymi od grubości materiału, długości spoiny i oczekiwanej kontroli nad jeziorkiem.
TIG wybieram do krótkich, precyzyjnych spoin i cienkich elementów, natomiast MIG jest praktyczniejszy przy dłuższych połączeniach. Trzeba jednak pamiętać, że ciepło może spowodować zwichrowanie profilu i zmianę właściwości stopu w strefie wpływu ciepła. Profile anodowane przed spawaniem wymagają oczyszczenia w miejscu łączenia, a po pracy wykończenie może wymagać naprawy.
Co najczęściej psuje połączenie profili
Najwięcej problemów powoduje dokręcanie elementów bez kontroli geometrii. Profil można zablokować w złym położeniu, a późniejsze prostowanie całej ramy będzie trudniejsze niż ponowne poluzowanie dwóch śrub. Ja najpierw ustawiam konstrukcję na płaskim podłożu, sprawdzam przekątne i dopiero później dokręcam wszystkie narożniki.
- Za mały kątownik nie zapewnia wystarczającej powierzchni podparcia.
- Niepasująca nakrętka może obracać się w rowku albo opierać tylko częściowo.
- Zbyt mocne dokręcenie może uszkodzić gwint, rozgnieść profil lub wyrwać nakrętkę.
- Brud w rowku powoduje nierówne osadzenie łącznika i późniejsze luzy.
- Brak kontroli przekątnych prowadzi do skręconej ramy, nawet gdy każdy narożnik ma pozornie 90 stopni.
Warto też rozróżnić luz na śrubie od ugięcia profilu. Dokręcanie nie naprawi zbyt smukłej belki, podobnie jak większa liczba śrub nie zastąpi prawidłowego podparcia. Jeśli konstrukcja ma pracować z silnikiem, prowadnicą lub kołem, sprawdzam ją pod obciążeniem roboczym, a nie tylko ręką.
Przy konstrukcjach narażonych na wilgoć zwracam uwagę na kontakt aluminium ze stalą. Woda i różne metale mogą sprzyjać korozji galwanicznej, dlatego pomagają powłoki ochronne, właściwe podkładki i ograniczenie zatrzymywania wody w szczelinach.
Prosty wybór metody do typowych projektów warsztatowych
Do stołu montażowego, lekkiego regału lub osłony maszyny wybrałbym skręcanie na nakrętki młoteczkowe. To rozwiązanie szybkie, łatwe do poprawienia i niewymagające specjalistycznej spawarki. Przy estetycznej ramie, w której liczy się gładki wygląd, lepszy będzie łącznik centralny, o ile akceptujesz dodatkowe wiercenie.
Do panelu z cienkiego profilu wybrałbym nity, a do szczelnej obudowy klej konstrukcyjny wsparty mechanicznym ustaleniem. Spawanie zostawiłbym dla elementów, które mają być stałe i odpowiednio przygotowane, szczególnie gdy konstrukcja będzie przenosić większe obciążenia.
Moja praktyczna kolejność decyzji wygląda tak:
- Ustalam, czy połączenie ma być rozbieralne.
- Określam kierunek i wielkość obciążenia.
- Sprawdzam przekrój profilu, grubość ścianki i typ rowka.
- Wybieram łącznik z możliwie dużą powierzchnią podparcia.
- Próbnie składam konstrukcję, kontroluję kąty i przekątne.
- Dopiero na końcu dokręcam, nituję, kleję albo spawam.
Jedna kontrola przed obciążeniem oszczędza wiele poprawek
Po montażu poruszam każdym narożnikiem, sprawdzam, czy nie ma szczeliny między profilem a łącznikiem, i ponownie kontroluję kąt prosty. W większej ramie mierzę obie przekątne. Różnica kilku milimetrów może być niewidoczna na pierwszy rzut oka, ale później utrudni montaż płyt, drzwi, prowadnic albo kół.
Jeżeli konstrukcja ma podtrzymywać człowieka, ciężki element lub ruchomy mechanizm, nie opieram się wyłącznie na poradniku montażowym. Wtedy potrzebne jest sprawdzenie nośności profilu i łączników dla konkretnego obciążenia. Do typowych prac warsztatowych najczęściej wystarczy dobrze dobrane połączenie śrubowe, staranne ustawienie i regularna kontrola, czy podczas pracy nie pojawiają się nowe luzy.