
Dobór plastiku do detalu warsztatowego zaczyna się od czegoś więcej niż sprawdzenia koloru i twardości. Różne rodzaje tworzyw sztucznych inaczej reagują na temperaturę, wilgoć, nacisk, promieniowanie UV i obróbkę skrawaniem. W tym artykule porządkuję najważniejsze grupy materiałów, pokazuję ich typowe zastosowania oraz podpowiadam, jak nie pomylić tworzywa łatwego w obróbce z takim, które szybko zniszczy narzędzie albo gotowy element.
Najważniejsze różnice, które ułatwiają wybór tworzywa
- Termoplasty można ponownie zmiękczać i formować pod wpływem ciepła.
- Duroplasty po utwardzeniu nie topią się ponownie, lecz rozkładają przy zbyt wysokiej temperaturze.
- Elastomery odkształcają się sprężyście i wracają do pierwotnego kształtu.
- PE i PP dobrze znoszą wilgoć oraz chemię, ale bywają trudne do klejenia i wykańczania.
- POM, PA i tworzywa wzmacniane sprawdzają się w częściach technicznych, lecz wymagają kontroli temperatury i właściwego mocowania.
Trzy podstawowe grupy tworzyw sztucznych
Najpraktyczniejszy podział opiera się na zachowaniu materiału pod wpływem temperatury i obciążenia. W ten sposób wyróżniamy termoplasty, duroplasty oraz elastomery. To właśnie ta klasyfikacja najszybciej odpowiada na pytanie, czy dany materiał można ponownie przetopić, jak zachowa się podczas wiercenia i czy nadaje się do wykonania sztywnego elementu.
| Grupa | Reakcja na temperaturę | Przykłady | Typowe zastosowanie |
|---|---|---|---|
| Termoplasty | Miękną po podgrzaniu i twardnieją po ostygnięciu | PE, PP, PVC, PET, ABS, PA, POM, PMMA | Obudowy, rury, płyty, koła zębate, elementy izolacyjne |
| Duroplasty | Po utwardzeniu nie można ich ponownie stopić | Żywice epoksydowe, fenolowe, melaminowe | Uchwyty, laminaty, elementy elektryczne, kleje konstrukcyjne |
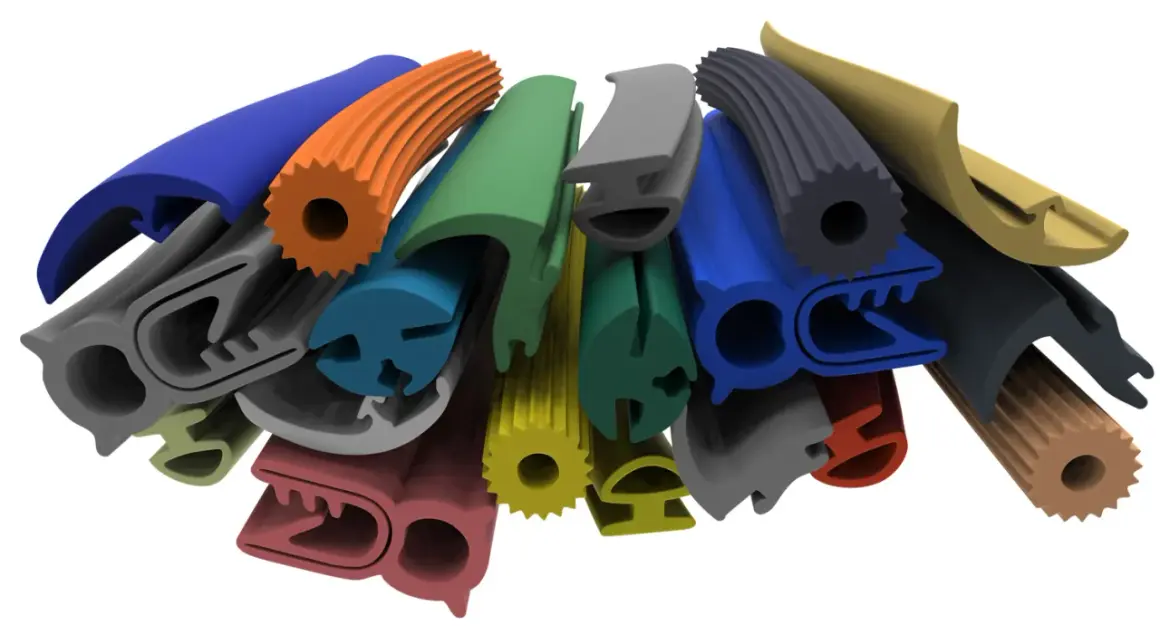
| Elastomery | Znacznie się odkształcają i wracają do poprzedniej formy | Guma, silikon, kauczuk, TPU | Uszczelki, amortyzatory, rolki, osłony przewodów |
Termoplast nie jest jednak synonimem materiału miękkiego. POM może być sztywny i odporny na ścieranie, a poliwęglan wytrzymuje silne uderzenia. Z kolei cienka płyta z twardego PVC może pękać przy niewłaściwym wierceniu, dlatego sama twardość nie wystarcza do oceny materiału.
Duroplasty i elastomery także mogą być przetwarzane przemysłowo, ale ich zachowanie jest inne. Utwardzonej żywicy epoksydowej nie da się ponownie uplastycznić, a silikonowej uszczelki nie obrabia się tak samo jak sztywnej płyty z tworzywa.
Termoplasty spotykane w warsztacie i przemyśle
To najliczniejsza grupa i właśnie z nią najczęściej stykam się przy naprawach, budowie prototypów oraz wykonywaniu prostych części. Termoplasty można formować przez wtrysk, wytłaczanie, termoformowanie, gięcie na gorąco, a po utworzeniu półfabrykatu także ciąć, wiercić i frezować.
PE i PP
Polietylen PE jest lekki, odporny na wilgoć i wiele substancji chemicznych. Występuje między innymi w kanistrach, deskach, pojemnikach, ślizgach i elementach ochronnych. Jest dość miękki i śliski, dlatego podczas wiercenia może odpychać wiertło, a przy frezowaniu łatwo tworzy długie, ciągnące się wióry.
Polipropylen PP jest podobny do PE, ale zwykle sztywniejszy i odporniejszy na działanie podwyższonej temperatury. Wykonuje się z niego pojemniki, zawiasy zintegrowane, rury, elementy wentylacyjne i części wyposażenia warsztatowego. Największą pułapką jest jego niska energia powierzchniowa, przez którą zwykły klej często trzyma bardzo słabo.
PVC
Polichlorek winylu PVC występuje jako odmiana sztywna i zmiękczona. Sztywne PVC spotyka się w rurach, profilach, osłonach i płytach, natomiast miękkie stosuje się między innymi na przewody, uszczelki i elastyczne osłony.
Materiał dobrze poddaje się cięciu i wierceniu, ale trzeba unikać jego przegrzewania. Przy obróbce cieplnej może dojść do wydzielania drażniących i korozyjnych produktów rozkładu, dlatego PVC obrabiam przy dobrym odciągu i bez przypalania krawędzi.
ABS, PMMA i PC
ABS łączy sztywność, udarność i łatwość formowania. Z tego powodu trafia do obudów elektronarzędzi, sprzętu elektronicznego, osłon oraz elementów drukowanych przestrzennie. Przy szlifowaniu warto kontrolować temperaturę, bo nadmierne tarcie może rozmazać powierzchnię zamiast ją wygładzić.
PMMA, czyli plexi, dobrze przepuszcza światło i może wyglądać bardzo estetycznie, ale jest bardziej kruche niż poliwęglan. Nadaje się na osłony, szyby, panele i elementy reklamowe. Poliwęglan PC lepiej znosi uderzenia, dlatego wybieram go tam, gdzie przezroczysta osłona ma wytrzymać przypadkowe uderzenie narzędziem.
POM, PA i PET
POM, znany jako acetal, jest ceniony za małe tarcie, stabilność wymiarową i dobrą odporność na zużycie. Sprawdza się w kołach zębatych, tulejach, prowadnicach i precyzyjnych elementach mechanicznych. Trzeba jednak pamiętać, że cienki detal z POM może odkształcić się podczas mocnego zaciskania w imadle.
Poliamid PA jest wytrzymały i odporny na ścieranie, ale łatwo pochłania wilgoć. W praktyce oznacza to, że jego wymiary i sztywność mogą zmienić się po przechowywaniu w innych warunkach. PET stosuje się między innymi w butelkach, foliach i detalach technicznych, gdzie liczy się sztywność oraz odporność chemiczna.
Podział według budowy i właściwości użytkowych
Sam podział na termoplasty, duroplasty i elastomery nie zawsze wystarcza. Dwa materiały z tej samej grupy mogą zachowywać się zupełnie inaczej podczas frezowania lub pracy pod obciążeniem. Dlatego przy wyborze patrzę także na budowę wewnętrzną, sztywność, odporność chemiczną i sposób wzmacniania.
Tworzywa amorficzne i częściowo krystaliczne
Tworzywa amorficzne, takie jak ABS, PMMA czy część odmian PVC, mają bardziej nieuporządkowaną strukturę. Zwykle łatwiej uzyskać na nich estetyczną powierzchnię, a ich skurcz jest bardziej przewidywalny. Nie oznacza to jednak, że zawsze są odporniejsze na uderzenia lub temperaturę.
Materiały częściowo krystaliczne, między innymi PE, PP, POM i PA, często lepiej znoszą ścieranie, chemię i obciążenia zmienne. Ich obróbka może być bardziej wymagająca, ponieważ są śliskie, sprężyste i wrażliwe na odprowadzanie ciepła. Właśnie dlatego przy małych detalach szczególnie ważne są ostre narzędzie, pewne mocowanie i umiarkowany posuw.
Tworzywa standardowe i konstrukcyjne
Do tworzyw standardowych zalicza się materiały produkowane na dużą skalę, takie jak PE, PP, PVC, PS i PET. Są dostępne, stosunkowo tanie i wystarczają do wielu codziennych zastosowań. Nie oczekiwałbym jednak od cienkiego polipropylenu stabilności typowej dla precyzyjnego tworzywa konstrukcyjnego.
Tworzywa konstrukcyjne, na przykład POM, PA, PC czy specjalne odmiany PEEK, projektuje się z myślą o większych wymaganiach mechanicznych, cieplnych albo chemicznych. Wyższa cena nie gwarantuje automatycznie lepszego efektu. Jeśli detal ma tylko osłaniać przewód, drogi materiał konstrukcyjny może być niepotrzebnym wydatkiem.
Materiały wzmacniane
Dodatek włókna szklanego, węglowego, minerałów lub kulek szklanych zwiększa sztywność i stabilność wymiarową. Taki materiał może być dobrym wyborem na wspornik czy obudowę pracującą pod obciążeniem, ale jednocześnie staje się bardziej ścierny dla ostrzy.
Przy tworzywach wzmacnianych używam narzędzi o wysokiej odporności na zużycie i nie przeciągam obróbki tępym frezem. W przeciwnym razie krawędź zaczyna się strzępić, a włókna wychodzą na powierzchnię zamiast zostać czysto przecięte.
Jak dobrać tworzywo do konkretnego zadania
Najbezpieczniej zacząć od warunków pracy, a dopiero potem od nazwy materiału. Ten sam detal może wymagać zupełnie innego tworzywa, jeśli będzie pracował na zewnątrz, w kontakcie z olejem albo pod stałym naciskiem.
| Warunek pracy | Materiały warte rozważenia | Na co uważać |
|---|---|---|
| Wilgoć i kontakt z wodą | PE, PP, PVC | Nie każdy klej i powłoka utrzymają się na PE oraz PP |
| Tarcie i ruch ślizgowy | POM, PA, UHMW-PE | PA może zmieniać wymiary po pochłonięciu wilgoci |
| Uderzenia | PC, ABS, wybrane PA | PMMA jest sztywniejsze wizualnie, ale bardziej kruche |
| Kontakt z chemikaliami | PP, PE, PTFE, odpowiednie PVC | Odporność zależy od stężenia, temperatury i czasu kontaktu |
| Izolacja elektryczna | PVC, PP, PA, POM | Trzeba uwzględnić temperaturę i wilgotność pracy |
| Przezroczysta osłona | PMMA lub PC | PMMA łatwiej zarysować i uszkodzić udarem |
Jeżeli nie znam dokładnego gatunku materiału, nie zakładam, że oznaczenie handlowe wystarczy. Symbol tworzywa powinien być uzupełniony o gatunek, kolor, dodatki i sposób wykonania półfabrykatu. Płyta z PA może mieć inne właściwości niż element wtryskowy z tego samego podstawowego polimeru.
Pomocne bywają oznaczenia recyklingowe od 1 do 7, ale nie traktuję ich jako pełnej specyfikacji technicznej. Informują przede wszystkim o grupie materiału, a nie o dokładnej odporności na temperaturę, udarności czy przydatności do frezowania.
Obróbka tworzyw bez typowych błędów
Plastik obrabia się inaczej niż stal czy aluminium. Najczęstszy błąd polega na użyciu tępego narzędzia i bardzo wolnego posuwu. Zamiast ciąć materiał, ostrze zaczyna go grzać, topić albo wyrywać z powierzchni.
Cięcie i wiercenie
Do cięcia wybieram ostrze o drobnych zębach przy cienkich płytach oraz większych zębach przy grubszym, miękkim materiale. Element powinien być podparty blisko linii cięcia, ponieważ sprężysty PE lub PP potrafi złapać tarczę i odgiąć się od narzędzia.
Podczas wiercenia dobrze sprawdza się ostre wiertło o geometrii pozwalającej usuwać wiór, a przy większych średnicach także wiercenie stopniowe. Otwór warto oczyścić bez dociskania rozgrzanego narzędzia. Jeśli krawędź otworu jest poszarpana, problemem zwykle nie jest sam materiał, lecz zbyt duży nacisk albo brak podparcia od spodu.
Frezowanie i szlifowanie
Przy frezowaniu najważniejsze jest odprowadzanie wiórów. Zbyt mały posuw przy wysokich obrotach daje efekt polerowania i przegrzewania, a nie kontrolowanego skrawania. W tworzywach sprężystych mocowanie powinno być stabilne, lecz nie tak mocne, by po zwolnieniu zacisku detal zmienił wymiar.
Szlifowanie prowadzę etapami, używając umiarkowanego docisku i robiąc przerwy na ostygnięcie. W przypadku PMMA i PC pośpiech szybko kończy się zmatowieniem, naprężeniami albo pęknięciem przy otworach.
Przeczytaj również: Wyżarzanie stali - rodzaje, temperatury i chłodzenie
Klejenie i łączenie
Nie istnieje jeden klej do wszystkich tworzyw. PE i PP wymagają specjalnych preparatów, obróbki powierzchni albo łączenia termicznego, podczas gdy PMMA można łączyć klejami rozpuszczalnikowymi, a PVC często klei się systemami przeznaczonymi właśnie do tego materiału.
Przed klejeniem czyszczę powierzchnię, wykonuję próbę na odpadzie i sprawdzam, czy spoina nie staje się krucha. Przy elemencie przenoszącym obciążenia mechaniczne połączenie, na przykład śruby, nit lub zatrzask, bywa pewniejsze niż sama warstwa kleju.
Co zrobić, gdy nie znam rodzaju plastiku
Najpierw sprawdzam oznaczenia na spodzie elementu, dokumentację albo opis półfabrykatu. Przy częściach z elektronarzędzi często znajduje się symbol materiału, na przykład ABS, PA-GF lub PC-ABS. Skrót „GF” oznacza najczęściej dodatek włókna szklanego i sygnalizuje, że materiał będzie twardszy oraz bardziej ścierny.
Można wykonać próbę na niewidocznej krawędzi, ale nie polecam rozpoznawania tworzywa wyłącznie po zapachu podczas podgrzewania. To metoda niebezpieczna i mało wiarygodna. Lepiej porównać gęstość, sztywność, sposób powstawania wióra i reakcję na zwykły klej, a przy ważnym detalu zamówić identyfikację materiału.
Do prostych napraw warsztatowych zwykle wystarczy ustalić trzy rzeczy. Czy tworzywo jest sztywne czy elastyczne, czy pracuje w kontakcie z temperaturą lub chemią oraz czy będzie poddawane tarciu albo udarom. Te informacje często zawężają wybór skuteczniej niż sama lista wszystkich dostępnych polimerów.
Dobry wybór materiału zaczyna się przed uruchomieniem narzędzia
Jeśli detal ma być lekki i odporny na wodę, najpierw rozważam PE, PP albo PVC. Gdy liczy się precyzja ruchu, częściej wybieram POM, a przy udarach kieruję uwagę na PC lub odpowiedni ABS. Do uszczelek i elementów tłumiących potrzebny będzie elastomer, nie kolejny sztywny termoplast.
Przed właściwą obróbką wykonuję krótki test na ścinku. Sprawdzam, czy materiał nie topi się, nie pęka i nie odkształca w uchwycie. Ten prosty etap oszczędza narzędzia, czas i nerwy, szczególnie gdy tworzywo pochodzi z odzysku albo nie ma czytelnego oznaczenia.
Najważniejsza zasada jest prosta. Nie wybieram tworzywa po nazwie, lecz po warunkach pracy gotowego elementu. Dopiero wtedy rodzaj polimeru, sposób obróbki i metoda łączenia zaczynają tworzyć spójną, trwałą całość.
