Ostrze szybko się tępi, wiertło ślizga się po powierzchni, a pilnik zamiast zbierać materiał tylko ją poleruje. W takich sytuacjach najczęściej problemem jest niewłaściwie rozpoznana twardość stali, czyli jej odporność na trwałe odkształcenie i wciskanie obcego materiału. Wyjaśniam, od czego zależy ten parametr, jak odczytywać skale HBW, HRC i HV oraz kiedy hartowanie rzeczywiście poprawia działanie części lub narzędzia.
Najważniejsze informacje o doborze i pomiarze twardości
- Twardość nie oznacza wytrzymałości ani odporności na pękanie. Materiał bardzo twardy może być kruchy.
- Do stali miękkich i średnio twardych często stosuje się skalę Brinella HBW, do hartowanych elementów skalę Rockwella C.
- Hartowanie zwiększa twardość, ale zwykle wymaga późniejszego odpuszczania, aby ograniczyć kruchość i naprężenia.
- Wynik pomiaru ma sens tylko wtedy, gdy znamy metodę, skalę i stan powierzchni badanego elementu.
- Do warsztatu nie zawsze warto wybierać najtwardszą stal. Często lepszy efekt daje równowaga twardości, ciągliwości i odporności na zużycie.
Od czego zależy odporność stali na odkształcenie
Twardość opisuje opór, jaki materiał stawia wgłębnikowi, rysie albo miejscowemu naciskowi. W praktyce mówi mi przede wszystkim, jak łatwo stal zostanie zarysowana, wgnieciona lub poddana obróbce skrawaniem. Nie jest jednak samodzielną odpowiedzią na pytanie, czy dany element wytrzyma uderzenie albo duże obciążenie.
Największy wpływ ma zawartość węgla i dodatków stopowych, ale równie ważna jest struktura metalu. Ta sama stal może mieć zupełnie inne właściwości po walcowaniu, wyżarzaniu, hartowaniu, odpuszczaniu, nawęglaniu lub azotowaniu. Dlatego oznaczenie gatunku bez informacji o stanie dostawy bywa niewystarczające.
Przykładowo stal konstrukcyjna w stanie dostawy może być stosunkowo łatwa do wiercenia i cięcia. Po hartowaniu jej powierzchnia staje się znacznie odporniejsza na zużycie, lecz jednocześnie rośnie ryzyko pęknięcia. Właśnie dlatego przy częściach pracujących udarowo nie kieruję się samą najwyższą liczbą HRC.
Twardość, wytrzymałość i ciągliwość to różne cechy
Wytrzymałość na rozciąganie określa, jakie naprężenie materiał może przenieść przed zerwaniem. Ciągliwość mówi o zdolności do odkształcania bez nagłego pęknięcia, a udarność opisuje zachowanie podczas gwałtownego uderzenia. Twardość może rosnąć razem z wytrzymałością, ale zwykle odbywa się to kosztem plastyczności.
W warsztacie dobrze widać to na ostrzach. Nóż, nóż tokarski czy frez wymagają wysokiej odporności na ścieranie, natomiast zbyt krucha krawędź może wykruszyć się przy kontakcie z twardszym wtrąceniem lub przy niewłaściwym kącie pracy. Najlepszy materiał nie jest absolutnie najtwardszy, tylko dopasowany do obciążenia.
Jak czytać skale Brinella, Rockwella i Vickersa
Nie ma jednej uniwersalnej skali, która sprawdzi się dla każdej stali. Metoda Brinella pozostawia stosunkowo duży odcisk, Rockwell podaje wynik bezpośrednio jako głębokość zagłębienia, a Vickers opiera się na pomiarze przekątnych odcisku wykonanego diamentowym ostrosłupem.
| Skala | Jak działa | Typowe zastosowanie | Praktyczne ograniczenie |
|---|---|---|---|
| HBW | Kulka z węglika wolframu wciskana w materiał | Stale miękkie, średnio twarde, odkuwki i odlewy | Duży odcisk, słabsza przy bardzo twardych i cienkich warstwach |
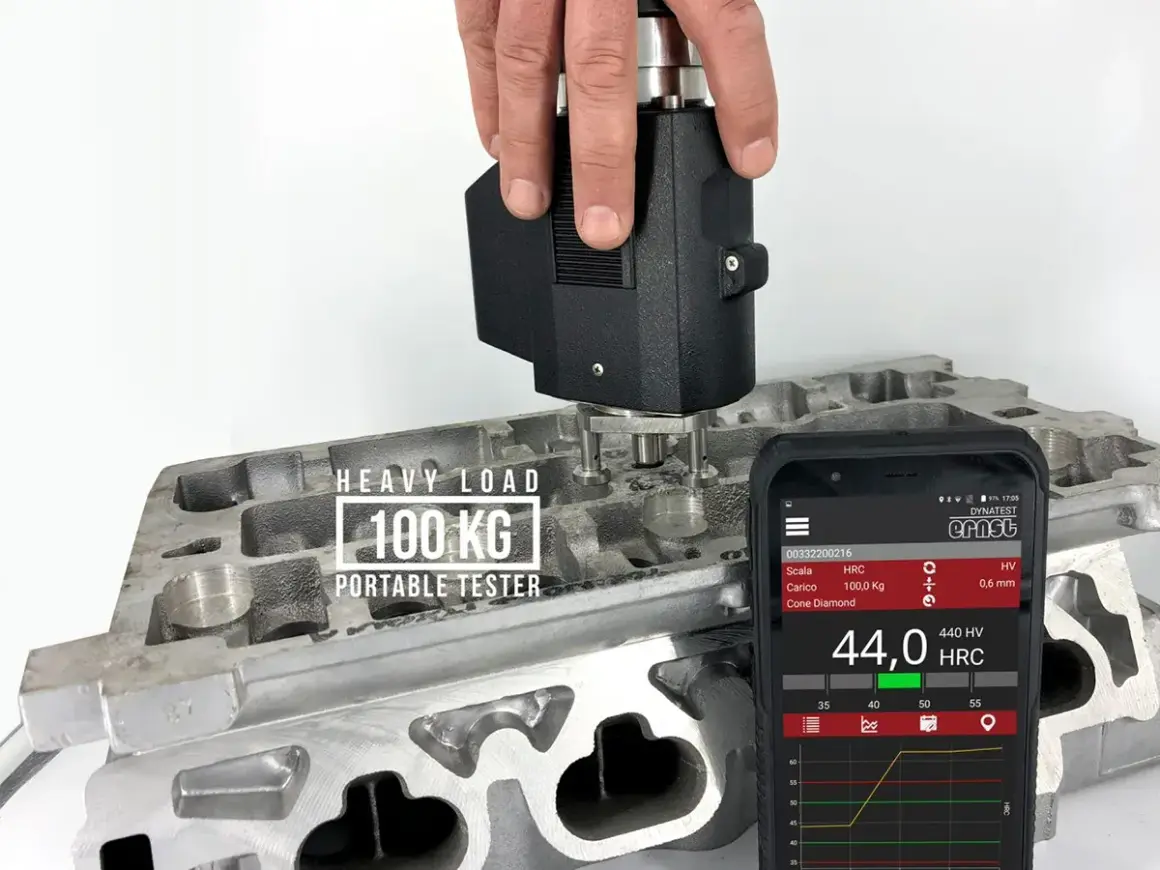
| HRC | Stożek diamentowy i pomiar głębokości wcisku | Stale hartowane, narzędzia, elementy odporne na zużycie | Wymaga odpowiedniej grubości i sztywnego podparcia |
| HV | Diamentowy ostrosłup i pomiar przekątnych odcisku | Cienkie warstwy, małe detale, badania laboratoryjne | Wrażliwa na przygotowanie powierzchni i jakość optyki |
Dla orientacji stale konstrukcyjne w stanie niehartowanym często mieszczą się w zakresie około 120-220 HBW, choć konkretny wynik zależy od gatunku i obróbki. Stale narzędziowe po prawidłowym hartowaniu mogą osiągać około 58-64 HRC, ale nie jest to uniwersalna wartość dla każdego narzędzia.
Przeliczanie HBW na HRC albo HV powinno odbywać się z użyciem tabel zgodnych z normą, na przykład ISO 18265. To tylko przybliżenie, ponieważ różne stale mogą mieć inną mikrostrukturę przy podobnej twardości. Nie traktuję przelicznika jako pomiaru, zwłaszcza przy odbiorze części odpowiedzialnych za bezpieczeństwo.
Jak prawidłowo sprawdzić twardość elementu
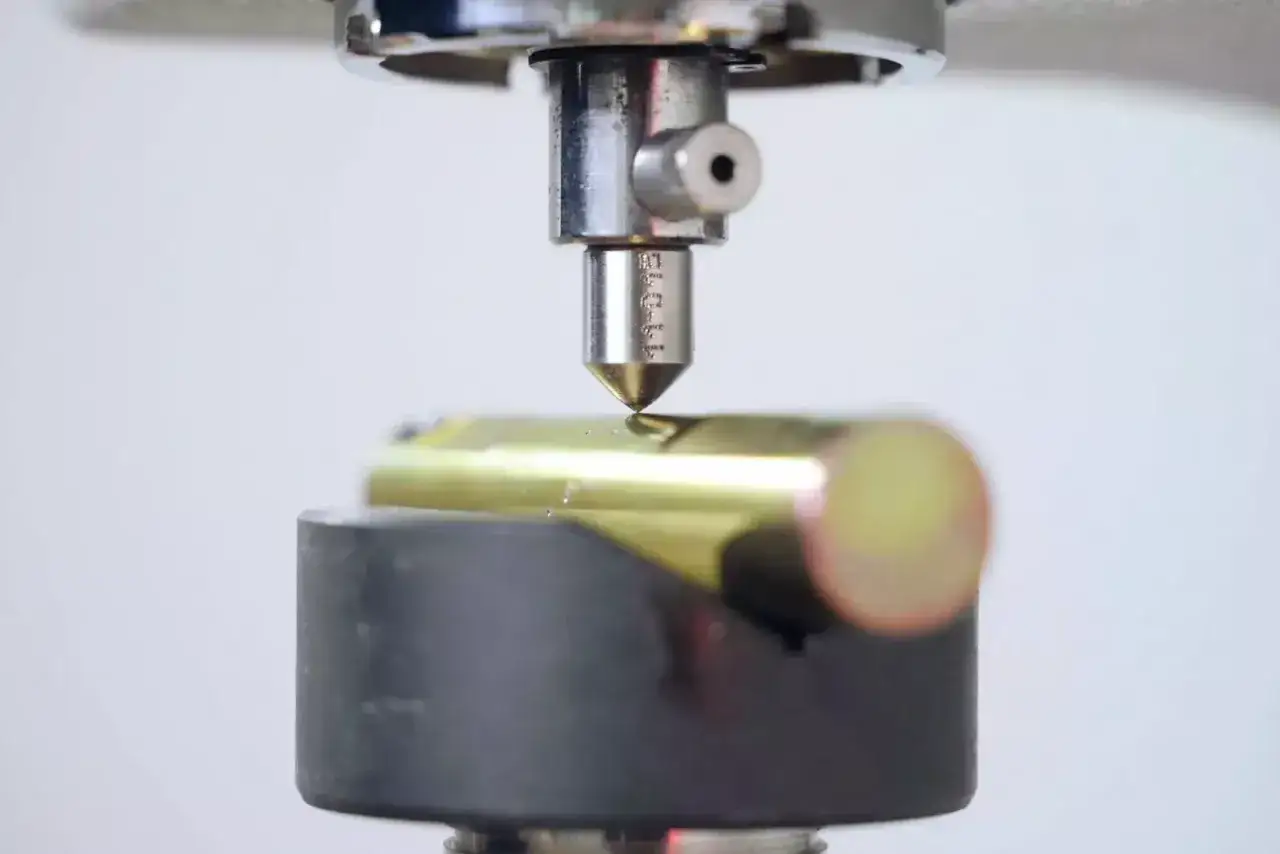
Sam odczyt z twardościomierza nie gwarantuje wiarygodnego wyniku. Powierzchnia musi być odpowiednio płaska, czysta i pozbawiona zgorzeliny, rdzy, farby oraz silnych śladów szlifowania. Przy cienkich elementach trzeba uważać, aby nacisk nie powodował ugięcia całej próbki.
Dobór metody do części
- Brinell sprawdza się przy większych, masywnych elementach o niezbyt wysokiej twardości. Odcisk jest duży, ale dobrze uśrednia wynik materiału o mniej jednorodnej strukturze.
- Rockwell C jest wygodny przy zahartowanych wałkach, płytkach i narzędziach. Pomiar trwa krótko, lecz element musi stabilnie leżeć na podstawie.
- Vickers wybieram przy cienkich warstwach, małych częściach i pomiarach twardości powierzchniowej. Wymaga starannie przygotowanego miejsca oraz poprawnego odczytu optycznego.
Normy PN-EN ISO 6506, PN-EN ISO 6507 i PN-EN ISO 6508 określają między innymi rodzaj wgłębnika, siłę, czas obciążenia, grubość próbki oraz sposób rozmieszczenia odcisków. W domowym warsztacie rzadko mamy warunki laboratoryjne, dlatego wynik z ręcznego miernika traktuję jako informację porównawczą, a nie certyfikat materiału.
Częsty błąd polega na pomiarze bezpośrednio na zardzewiałej lub pomalowanej powierzchni. Odczyt może wtedy dotyczyć powłoki, a nie stali. Drugi problem to badanie zbyt blisko krawędzi albo poprzedniego odcisku. Jeśli wynik ma znaczenie dla bezpieczeństwa, lepiej zeszlifować mały fragment, wykonać kilka pomiarów i porównać rozrzut.
Jak obróbka cieplna zmienia właściwości stali
Najbardziej znanym sposobem zwiększania twardości jest hartowanie. Stal nagrzewa się do temperatury, w której jej struktura przechodzi w austenit, a potem szybko chłodzi w odpowiednim ośrodku, takim jak olej, woda, gaz lub kąpiel solna. W wyniku przemiany powstaje martenzyt, czyli bardzo twarda, ale naprężona struktura.
Nie polecam traktować hartowania jako prostego schematu „rozgrzej i zanurz”. Temperatura zależy od gatunku, czas wygrzewania od przekroju, a medium chłodzące od hartowności i kształtu części. Zbyt gwałtowne chłodzenie może wypaczyć detal albo wywołać pęknięcia, szczególnie przy ostrych przejściach, otworach i zmianach grubości.
Dlaczego po hartowaniu stosuje się odpuszczanie
Hartowany element często jest zbyt kruchy do bezpośredniej pracy. Odpuszczanie zmniejsza naprężenia i poprawia odporność na uderzenia, zwykle kosztem części uzyskanej twardości. W zależności od temperatury można zachować dużą twardość narzędzia albo uzyskać lepszą sprężystość i wytrzymałość zmęczeniową części maszyn.
Orientacyjnie odpuszczanie niskie wykonuje się w zakresie około 150-200°C, średnie w zakresie 250-500°C, a wysokie około 500-650°C. Są to zakresy poglądowe, a nie recepta dla każdego gatunku. Dokładny cykl powinien wynikać z karty materiałowej lub technologii obróbki.
Przeczytaj również: Jak zrobić nóż użytkowy od projektu do gotowego ostrza
Utwardzona powierzchnia bez utwardzania całego rdzenia
Gdy część ma mieć odporną na ścieranie powierzchnię i jednocześnie nie pękać przy obciążeniu, stosuje się między innymi nawęglanie, azotowanie albo hartowanie indukcyjne. Wtedy twarda warstwa pracuje na zewnątrz, a bardziej ciągliwy rdzeń przejmuje część uderzeń.
To rozwiązanie spotyka się w kołach zębatych, sworzniach, wałkach i prowadnicach. W praktyce właśnie taki kompromis bywa lepszy niż wykonanie całego elementu z bardzo twardej stali narzędziowej.
Jaki poziom twardości wybrać do typowych prac
Dobór zaczynam od odpowiedzi na trzy pytania. Czy część będzie ścierana, uderzana czy wyginana? Czy ma być obrabiana po zakupie? I czy ważniejsza jest trwałość powierzchni, czy możliwość łatwej naprawy oraz obróbki?
| Zastosowanie | Rozsądny kierunek doboru | Na co uważać |
|---|---|---|
| Element konstrukcyjny, uchwyt, wspornik | Stal o umiarkowanej twardości i dobrej ciągliwości | Zbyt twardy materiał może pękać przy uderzeniu |
| Wałek, sworzeń, rolka | Rdzeń wytrzymały, powierzchnia utwardzona lub stal ulepszona cieplnie | Odkształcenia po hartowaniu i zużycie w miejscach styku |
| Wiertło, nóż, frez, przecinak | Stal narzędziowa o wysokiej twardości po hartowaniu i odpuszczaniu | Wykruszanie krawędzi oraz przegrzanie podczas ostrzenia |
| Element do samodzielnego wiercenia i gwintowania | Materiał możliwy do obróbki skrawaniem, zwykle przed hartowaniem | Zakup gotowej części zahartowanej utrudni dalszą pracę |
Jeżeli detal ma być jeszcze wiercony, gwintowany lub frezowany, sprawdzam jego stan przed zakupem. Stal zahartowana może szybko stępić zwykłe wiertło, a próba obróbki jej pilnikiem nie zawsze daje wiarygodną ocenę. Pilnik może ślizgać się po powierzchni, ale nie powie, czy materiał ma równomierną twardość na całym przekroju.
Przy narzędziach ręcznych zwracam uwagę na coś więcej niż samą liczbę HRC. Dobre ostrze powinno trzymać krawędź, ale także tolerować niewielkie uderzenia i ostrzenie. Zbyt wysoka twardość bez odpowiedniego odpuszczania często daje efekt pozornie imponujący, lecz w pracy kończy się wyszczerbieniem.
Najczęstsze błędy przy ocenie twardości
- Porównywanie samych liczb z różnych skal bez sprawdzenia, czy są porównywalne.
- Uznawanie, że wyższa twardość automatycznie oznacza lepszą stal.
- Pomiar na farbie, zgorzelinie, rdzy lub bardzo chropowatej powierzchni.
- Hartowanie nieznanego gatunku bez kontroli temperatury i bez późniejszego odpuszczania.
- Wiercenie w zahartowanym elemencie zwykłym wiertłem HSS, bez właściwego chłodzenia i geometrii narzędzia.
Najbardziej zdradliwe jest przekonanie, że każdy detal da się „poprawić” przez hartowanie. Nie każda stal zawiera wystarczająco dużo węgla, aby uzyskać użyteczną twardość całego przekroju. Czasem lepszym rozwiązaniem będzie wymiana materiału, zastosowanie tulei, napawanie albo utwardzenie wyłącznie powierzchni.
Najprostsza zasada doboru stali do pracy
Ja przyjmuję prostą kolejność decyzji. Najpierw określam rodzaj obciążenia, potem wybieram gatunek i stan materiału, a dopiero na końcu sprawdzam konkretną wartość HBW, HRC lub HV. Dzięki temu pomiar wspiera dobór, zamiast zastępować myślenie o całym elemencie.
Jeśli stal ma być odporna na ścieranie, potrzebna będzie twarda warstwa. Jeśli ma znosić uderzenia, ważniejsza okaże się ciągliwość i prawidłowe odpuszczanie. Dobrze dobrana stal to zawsze kompromis między twardością, wytrzymałością, udarnością, możliwością obróbki i kosztem wykonania.