Rozgrzany do czerwoności detal nie staje się automatycznie twardy i trwały. O wyniku decydują przede wszystkim gatunek stali, temperatura austenityzacji, czas wygrzewania, szybkość chłodzenia oraz późniejsze odpuszczanie. Poniżej pokazuję, jak hartować stal w praktyce, jakie ośrodki chłodzące stosować, których błędów unikać i kiedy lepiej zlecić obróbkę cieplną hartowni.
O skutecznym hartowaniu decydują materiał i kontrola procesu
- Nie każdą stal da się zahartować do wysokiej twardości, szczególnie stale niskowęglowe.
- Temperaturę dobiera się do konkretnego gatunku, a nie do samego wyglądu rozgrzanego metalu.
- Po chłodzeniu trzeba wykonać odpuszczanie, ponieważ świeżo zahartowana stal jest twarda, ale często krucha.
- Woda chłodzi szybciej niż olej, lecz zwiększa ryzyko pęknięć i odkształceń.
- Najpewniejszy rezultat daje piec z kontrolą temperatury, właściwy olej hartowniczy i pomiar twardości.
Co naprawdę zmienia hartowanie stali
Hartowanie to kontrolowane nagrzanie stali do zakresu, w którym jej struktura przechodzi w austenit, wygrzanie i szybkie chłodzenie. W wyniku tego procesu powstaje głównie martenzyt, czyli bardzo twarda, ale naprężona struktura metalu.
Sama wysoka twardość nie jest jeszcze sukcesem. Element może łatwo pęknąć przy uderzeniu, skręcaniu albo ostrzeniu. Dlatego pełny cykl zwykle obejmuje hartowanie oraz odpuszczanie, które zmniejsza naprężenia i pozwala dobrać kompromis między twardością, sprężystością i udarnością.
Trzeba też rozróżnić twardość od hartowności. Twardość mówi, jak odporny na wciskanie i zużycie jest materiał. Hartowność określa, jak głęboko w przekroju można uzyskać zahartowaną strukturę. Gruby wał z prostej stali węglowej może mieć twardą powierzchnię i znacznie miększy rdzeń.
Najpierw rozpoznaj gatunek stali
Najczęstszy błąd w warsztacie polega na hartowaniu materiału o nieznanym składzie. Stal konstrukcyjna S235, popularna w płaskownikach i profilach, ma zbyt mało węgla, aby po zwykłym hartowaniu uzyskać dużą twardość w całym przekroju. Podgrzanie jej do czerwoności i zanurzenie w wodzie zwykle kończy się co najwyżej odkształceniem, zgorzeliną albo pęknięciem.
Do klasycznego hartowania nadają się przede wszystkim stale o odpowiedniej zawartości węgla, często od około 0,35-0,40% C wzwyż. Przykładem jest C45, choć jego końcowe właściwości zależą od wymiaru elementu i sposobu chłodzenia. Stale narzędziowe, takie jak 1.2842 czy 1.2379, wymagają już dokładnego trzymania się karty materiałowej.
| Przykładowy gatunek | Orientacyjna temperatura hartowania | Typowy ośrodek chłodzący | Ważna uwaga |
|---|---|---|---|
| C45 | około 820-850°C | woda lub olej, zależnie od przekroju | Duże ryzyko różnicy twardości między powierzchnią a rdzeniem |
| 1.2842 | około 780-820°C | olej, czasem chłodzenie zgodne z kartą producenta | Stal narzędziowa, wrażliwa na przegrzanie i odkształcenia |
| 1.2379 | około 1020-1050°C | powietrze lub olej według instrukcji materiałowej | Wymaga precyzyjnego procesu i zwykle wielokrotnego odpuszczania |
| S235 | brak typowych parametrów hartowania na wskroś | nie jest dobrym kandydatem do takiej obróbki | Niska zawartość węgla ogranicza uzyskaną twardość |
Podane zakresy traktuję wyłącznie jako orientacyjne. Dla konkretnego pręta lub noża pierwszeństwo ma karta gatunku i wymiar elementu. Skład stali można wstępnie ocenić po oznaczeniu producenta, ale próba iskrowa nie zastąpi analizy materiału.
Jak przeprowadzić proces krok po kroku
Przed nagrzewaniem usuwam olej, rdzę i ostre zadziory. Detal powinien mieć możliwie równomierny przekrój, a ostre naroża warto lekko zaokrąglić, bo właśnie w nich najłatwiej koncentrują się naprężenia i zaczynają pęknięcia.
Nagrzewanie i wygrzewanie
Stal nagrzewa się do temperatury austenityzacji określonej dla danego gatunku. W małym warsztacie pomocny jest piec z termoparą lub pirometrem, natomiast obserwowanie koloru metalu traktowałbym tylko jako orientacyjne. Odcień zależy od oświetlenia, zgorzeliny i wzroku operatora.
Po osiągnięciu temperatury trzeba odczekać, aż wyrówna się temperatura w całym przekroju. Nie istnieje uniwersalna zasada typu „jedna minuta na milimetr”, ponieważ znaczenie mają moc pieca, geometria, sposób ułożenia i gatunek stali. Zbyt długie wygrzewanie powoduje rozrost ziarna i pogarsza właściwości.
Chłodzenie w odpowiednim ośrodku
Rozgrzany element przenoszę możliwie szybko i zanurzam zdecydowanym ruchem. Nie poruszam nim chaotycznie, ponieważ może to zwiększyć odkształcenie. Przy długich i cienkich detalach sposób zanurzenia ma duże znaczenie, szczególnie gdy chcemy ograniczyć wyginanie.
- Olej hartowniczy chłodzi łagodniej i zwykle ogranicza ryzyko pęknięć. Jest częstym wyborem dla stali stopowych i narzędziowych.
- Woda odbiera ciepło szybciej, ale może powodować pęknięcia, zwłaszcza w ostrych, cienkich albo nierównomiernych elementach.
- Solanka chłodzi jeszcze intensywniej i wymaga doświadczenia. W warunkach amatorskich łatwo uzyskać odkształcenie lub uszkodzenie detalu.
- Powietrze stosuje się przy stalach o większej hartowności, między innymi niektórych stalach narzędziowych.
Nie polecam przypadkowego oleju silnikowego ani zużytego oleju warsztatowego. Mogą mieć nieprzewidywalne właściwości, wydzielać szkodliwe opary i zapalić się. Ośrodek musi być również przygotowany w metalowym pojemniku o odpowiedniej objętości, z dala od łatwopalnych materiałów.
Przeczytaj również: Wyżarzanie stali - rodzaje, temperatury i chłodzenie
Odpuszczanie bez zwłoki
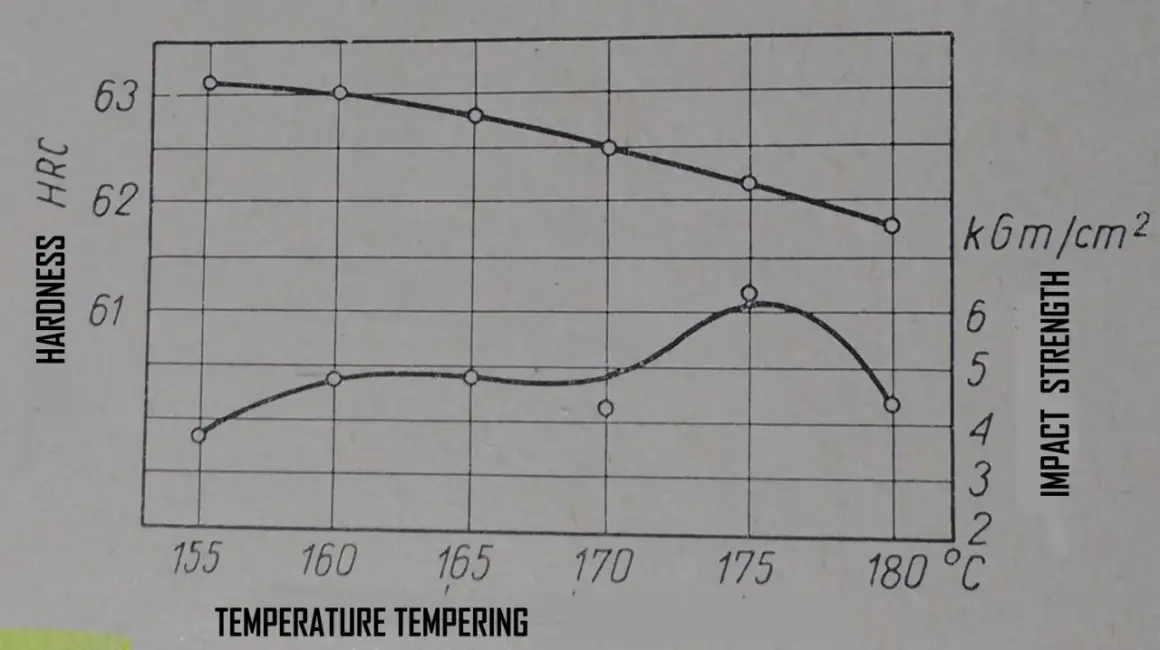
Po hartowaniu stal powinna trafić do odpuszczania możliwie szybko. Najczęściej stosuje się zakres od około 150 do 650°C, zależnie od oczekiwanej twardości i gatunku. Niska temperatura zachowuje więcej twardości, średnia poprawia sprężystość, a wysoka zwiększa ciągliwość i odporność na uderzenia.
Do noży i prostych narzędzi często wybiera się odpuszczanie niskie, natomiast wały, sworznie i części maszyn zwykle wymagają wyższej temperatury. W stalach stopowych proces bywa wykonywany dwa lub nawet trzy razy. Kolory nalotowe na powierzchni mogą podpowiadać zakres temperatury, ale nie zastąpią termometru.
Woda, olej czy powietrze
Dobór ośrodka chłodzącego jest kompromisem między szybkością przemiany a ryzykiem uszkodzenia. Początkujący często wybierają wodę, bo „hartuje mocniej”. W praktyce zbyt gwałtowne chłodzenie może dać twardy, lecz popękany detal, którego nie da się już bezpiecznie używać.
| Ośrodek | Zalety | Ryzyko lub ograniczenie | Kiedy ma sens |
|---|---|---|---|
| Olej hartowniczy | Mniejsze naprężenia i odkształcenia | Wymaga kontroli temperatury oraz ochrony przeciwpożarowej | Wiele stali stopowych i narzędziowych |
| Woda | Szybkie chłodzenie i łatwa dostępność | Pęknięcia, skrzywienie, twarda warstwa powierzchniowa | Wybrane stale węglowe i proste geometrie |
| Powietrze | Najmniejsze ryzyko szoku cieplnego | Nie wystarczy dla stali o małej hartowności | Stale wysokostopowe przeznaczone do chłodzenia w powietrzu |
Jeżeli element jest cienki, długi albo ma otwory i ostre przejścia, ograniczenie naprężeń bywa ważniejsze niż maksymalna szybkość chłodzenia. W takich przypadkach lepszy gatunek stali i olej często dają praktycznie lepszy rezultat niż agresywna kąpiel wodna.
Co najczęściej psuje efekt
Największą liczbę nieudanych prób powoduje przegrzanie materiału. Stal może wtedy mieć gruboziarnistą strukturę, słabszą odporność na uderzenia i gorszą stabilność wymiarową. Ponowne hartowanie nie zawsze naprawi problem, szczególnie gdy detal został odwęglony na powierzchni.
- Hartowanie stali o nieznanym gatunku bez sprawdzenia jej składu.
- Trzymanie elementu w piecu znacznie dłużej, niż wymaga wyrównanie temperatury.
- Chłodzenie cienkiego detalu w wodzie, mimo że karta materiałowa zaleca olej lub powietrze.
- Pomijanie odpuszczania albo odkładanie go na kilka dni.
- Szlifowanie z dużym dociskiem po hartowaniu i przegrzewanie krawędzi.
- Brak kontroli twardości, przez co wygląd powierzchni uznaje się za dowód prawidłowego procesu.
Po obróbce sprawdzam detal pilnikiem tylko jako test orientacyjny. Rzetelny wynik daje pomiar metodą Rockwella, Vickersa lub Brinella, dobraną do zakresu twardości i geometrii próbki. Jeśli część ma znaczenie dla bezpieczeństwa, sam test warsztatowy nie powinien być podstawą dopuszczenia jej do pracy.
Kiedy lepiej zlecić hartowanie
Domowy piec może wystarczyć do prostego eksperymentu na małym kawałku znanej stali, ale nie zapewni powtarzalności wymaganej dla wału, sprężyny, noża maszynowego czy elementu pod obciążeniem. Hartownia dysponuje piecem z atmosferą ochronną, właściwym ośrodkiem, prostowaniem i pomiarem twardości.
Zlecenie procesu ma szczególny sens, gdy detal ma dokładne wymiary, kosztował dużo pracy albo będzie pracował przy uderzeniach i zmiennych obciążeniach. Warto przekazać wykonawcy gatunek stali, wymiary, oczekiwaną twardość oraz informację, czy ważniejsza jest odporność na ścieranie, czy udarność.
Nie każdą część trzeba hartować w całym przekroju. Przy zużywającej się powierzchni można rozważyć hartowanie indukcyjne, płomieniowe, nawęglanie lub azotowanie. Takie metody pozwalają uzyskać twardą warstwę z bardziej ciągliwym rdzeniem, ale wymagają innego projektu materiału i procesu.
Najważniejsza zasada dla trwałego detalu
Jeżeli miałbym sprowadzić cały temat do jednej praktycznej reguły, brzmiałaby ona tak: najpierw rozpoznaj stal, potem dobierz temperaturę i ośrodek z karty materiałowej, a na końcu zawsze wykonaj odpuszczanie. Twardy detal bez kontroli naprężeń nie jest dobrym detalem, tylko ryzykiem ukrytym do pierwszego mocniejszego uderzenia.
Do pracy w przydomowym warsztacie najlepiej wybierać małe próbki, mierzyć temperaturę i dokumentować parametry każdego cyklu. Taka dyscyplina daje więcej niż zgadywanie po kolorze rozgrzanego metalu, a przy częściach odpowiedzialnych najbezpieczniejszą decyzją pozostaje obróbka wykonana i sprawdzona przez profesjonalną hartownię.