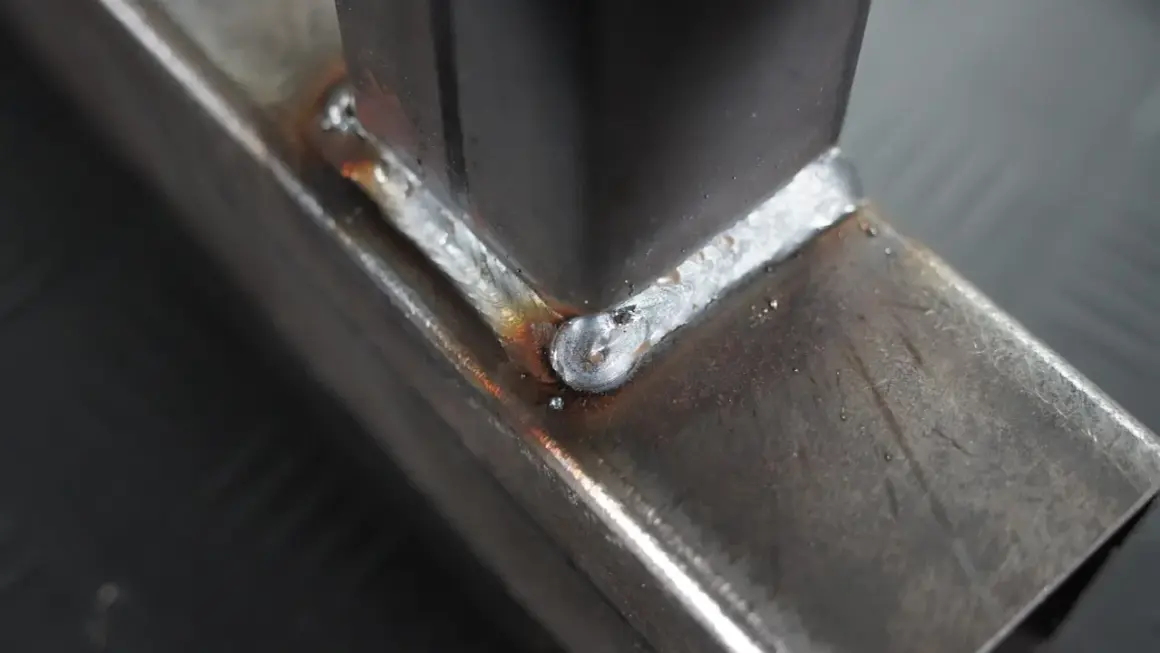
Cienka blacha potrafi zniknąć pod palnikiem w ułamku sekundy, dlatego liczy się nie tylko moc migomatu, lecz także dobór drutu, gazu i sposób prowadzenia uchwytu. W tym poradniku pokazuję, jak ustawić migomat do spawania cienkiej blachy, jak wykonać próbę na odpadowym kawałku oraz co zmienić, gdy pojawiają się przepalenia, odpryski albo brak wtopienia.
Najważniejsze ustawienia decydują o jakości cienkiej spoiny
- Drut 0,6 lub 0,8 mm ogranicza ryzyko przepalenia materiału.
- Dla stali najbezpieczniejsza jest mieszanka argon plus CO₂ o przepływie około 8-12 l/min.
- Przy blasze 0,8-1 mm zacznij od około 14-16 V i koryguj parametry na próbce.
- Spawaj krótkimi odcinkami lub punktami, zamiast prowadzić długi, ciągły ścieg.
- Największą różnicę robią czysty materiał, krótki wysięg drutu i szybki ruch palnika.
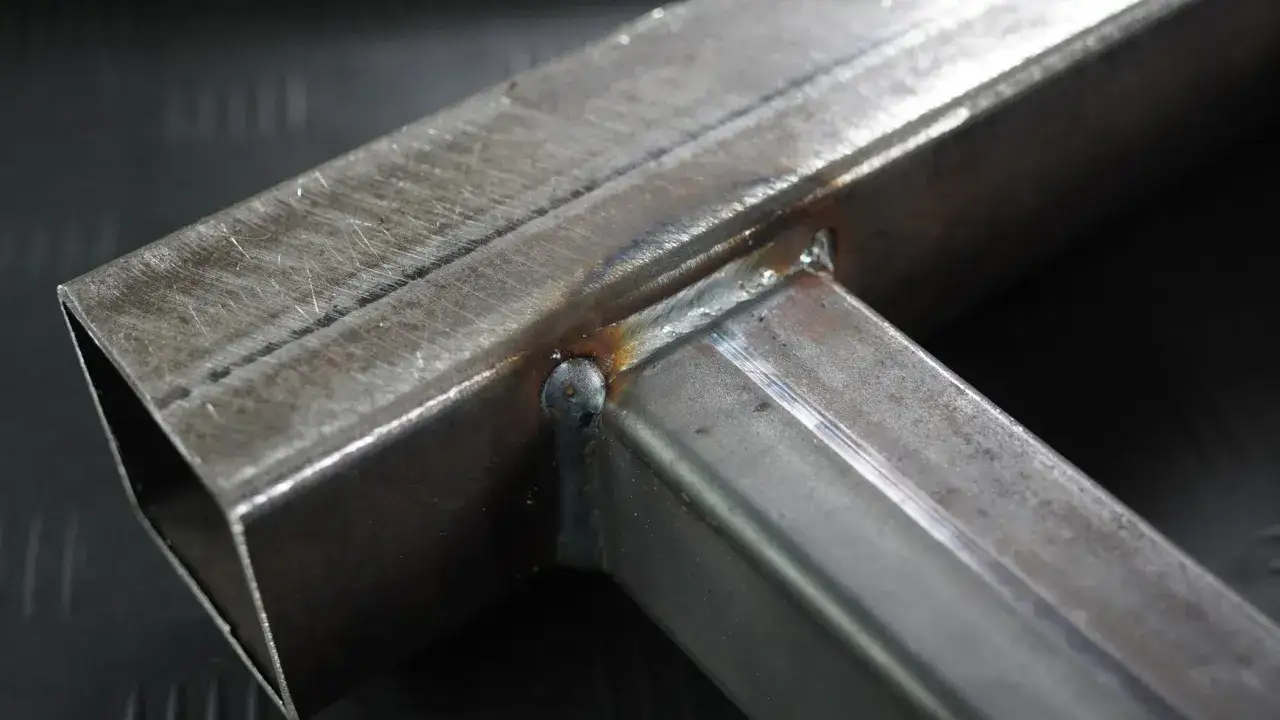
Zanim włączysz migomat przygotuj materiał i osprzęt
Najpierw ustalam, z jaką blachą mam do czynienia. Dla zwykłej stali konstrukcyjnej wybieram drut lity SG2, najczęściej 0,6 mm przy blasze około 0,8-1 mm oraz 0,8 mm przy materiale od około 1 mm wzwyż. Cieńszy drut wymaga mniejszej ilości ciepła i daje większy margines błędu.
Do stali stosuję gaz aktywny, czyli MAG. Dobrym punktem wyjścia jest mieszanka 82% argonu i 18% CO₂ albo popularna mieszanka 75/25. Czysty dwutlenek węgla również zadziała, ale zwykle daje twardszy łuk, więcej odprysków i trudniejszą kontrolę nad cienkim materiałem.
Załóż rolkę prowadzącą z rowkiem V, końcówkę prądową o średnicy zgodnej z drutem i sprawdź, czy przewód masowy dobrze styka się z oczyszczonym metalem. Przy drucie litym w typowym MIG/MAG palnik podłącza się do bieguna dodatniego, ale przed pracą zawsze porównuję to z instrukcją urządzenia i oznaczeniem na opakowaniu drutu.
Przygotowanie blachy ma większe znaczenie, niż się wydaje
Usuń farbę, rdzę, olej i wilgoć przynajmniej na kilka centymetrów od miejsca spawania. Przy blasze ocynkowanej zeszlifuj powłokę w strefie spoiny i zapewnij bardzo dobrą wentylację, ponieważ dymy cynkowe są szkodliwe. Nie spawam ocynku w zamkniętym pomieszczeniu bez odciągu tylko dlatego, że spoina ma być krótka.
Elementy powinny przylegać do siebie możliwie dokładnie. Duża szczelina szybko zamienia cienką blachę w serię przepaleń. Gdy nie da się jej uniknąć, podkładam od spodu miedziany płaskownik lub stosuję krótkie punkty zamiast próbować wypełniać przerwę jednym przejściem.
Ustawienia startowe dla cienkiej blachy
W trybie ręcznym napięcie wpływa głównie na długość łuku i szerokość spoiny, a prędkość podawania drutu w dużej mierze określa prąd oraz ilość stapianego materiału. Te parametry muszą współpracować. Sama zmiana napięcia nie naprawi źle dobranej prędkości drutu.
Poniższa tabela jest punktem startowym dla stali czarnej, drutu litego 0,8 mm, mieszanki argon plus CO₂ i łuku zwarciowego. Konkretne wartości mogą różnić się zależnie od długości przewodu, modelu spawarki, pozycji spawania i rodzaju złącza.
| Grubość blachy | Napięcie | Prędkość drutu | Orientacyjny prąd |
|---|---|---|---|
| 0,8 mm | 13,5-15 V | 2,0-2,5 m/min | 35-55 A |
| 1,0 mm | 15-16 V | 2,5-3,2 m/min | 45-65 A |
| 1,5 mm | 16,5-17,5 V | 5-6,2 m/min | 75-100 A |
| 2,0 mm | 17,5-18,5 V | 6-7 m/min | 90-120 A |
Przy drucie 0,6 mm zacznij od ustawień przewidzianych przez producenta urządzenia, zwykle z niższym podawaniem i prądem. Jeśli migomat ma tryb synergiczny, wybierz materiał stalowy, właściwą średnicę drutu, rodzaj gazu i grubość blachy. Potem skoryguj długość łuku o jeden lub dwa poziomy, zamiast od razu zmieniać kilka parametrów naraz.
Gaz i odległość dyszy
Ustaw przepływ na około 8-10 l/min w osłoniętym stanowisku. Przy lekkim ruchu powietrza można dojść do 12 l/min, ale większy przepływ nie zawsze poprawia ochronę. Zbyt mocny strumień tworzy zawirowania i może zasysać powietrze do strefy spawania.
Wysięg drutu utrzymuj na poziomie około 8-12 mm, a dyszę prowadź na tyle blisko, by nie tracić osłony gazowej. Przed spawaniem oczyść ją z odprysków. Zabrudzona dysza potrafi udawać problem z gazem, choć przyczyną jest zwykłe ograniczenie przepływu.
Jak prowadzić palnik, żeby nie przepalić materiału
Cienką blachę spawam krótkim łukiem i bez szerokiego wachlowania. Palnik prowadzę zwykle metodą pchania, z kątem około 10-15 stopni względem powierzchni. Taki ruch daje dobrą widoczność jeziorka i ogranicza ilość ciepła pozostającego w materiale.
Przy blasze 0,8-1 mm lepiej wykonać kilka krótkich punktów niż jeden długi ścieg. Zaczynam od punktów na końcach, potem dodaję kolejne w środku i przesuwam się naprzemiennie po złączu. W praktyce punkty oddalone o około 30-80 mm pomagają utrzymać geometrię, a przerwy pozwalają materiałowi ostygnąć.
Jeśli krawędzie są dobrze spasowane, można łączyć punkty krótkimi odcinkami o długości kilku milimetrów. Nie zatrzymuj palnika w jednym miejscu. Równy, dość szybki ruch jest ważniejszy niż efektowna, szeroka spoina, która przy cienkiej blasze najczęściej oznacza przegrzanie.
Przeczytaj również: Jak działa spawarka wirowa i kiedy warto jej używać?
Jak rozpoznać właściwy łuk
Prawidłowo ustawiony migomat pracuje stabilnie, a dźwięk łuku przypomina równomierne skwierczenie. Gdy drut odpycha palnik, podawanie jest zwykle zbyt duże względem napięcia. Z kolei długi, nierówny łuk z dużą ilością odprysków może oznaczać zbyt wysokie napięcie, za mały przepływ gazu albo zabrudzoną powierzchnię.
Nie zmieniaj od razu wszystkiego. Ja koryguję jeden parametr o niewielką wartość, wykonuję próbny odcinek i dopiero wtedy oceniam efekt. Taka metoda zajmuje kilka minut, ale oszczędza znacznie więcej czasu niż naprawianie dziur w właściwym elemencie.
Co zrobić, gdy spoina nie wychodzi
Objaw spoiny często jasno wskazuje kierunek korekty. Trzeba tylko oceniać nie sam wygląd lica, lecz również tylną stronę blachy, szerokość strefy przegrzania i to, czy złącze rzeczywiście zostało połączone.
| Problem | Prawdopodobna przyczyna | Pierwsza korekta |
|---|---|---|
| Przepalenia i dziury | Za dużo ciepła, zbyt wolny ruch lub za duża szczelina | Zmniejsz prąd i napięcie o mały krok, przyspiesz palnik, spawaj punktowo |
| Drut odpycha palnik | Za duża prędkość podawania względem napięcia | Zmniejsz podawanie albo lekko zwiększ napięcie |
| Wysoka, wąska spoina | Za mało ciepła lub zbyt szybkie prowadzenie | Delikatnie zwiększ napięcie albo zwolnij ruch |
| Dużo odprysków | Złe proporcje napięcia i podawania, długi wysięg, słaby gaz | Skróć wysięg, sprawdź dyszę i skoryguj jeden parametr |
| Pory w spoinie | Przeciąg, zabrudzony materiał lub niewłaściwy przepływ gazu | Osłoń stanowisko, oczyść blachę i ustaw 8-12 l/min |
| Odkształcona blacha | Zbyt długi ciągły ścieg i nagromadzenie ciepła | Stosuj punkty, przerwy, spawanie naprzemienne i miedziane podparcie |
Brak wtopienia nie zawsze oznacza, że trzeba mocno zwiększyć prąd. Czasem problemem jest rdza, zbyt szybkie prowadzenie albo palnik ustawiony pod złym kątem. Przy cienkim materiale najpierw poprawiam przygotowanie i technikę, a dopiero później dokładam energii.
Kiedy lepsze będzie lutospawanie MIG/MAG
Przy cienkich elementach ocynkowanych, szczególnie w naprawach karoserii, można rozważyć lutospawanie drutem CuSi3. Proces wykorzystuje drut miedziano-krzemowy i zwykle argon, a materiał rodzimy nagrzewa się mniej niż przy klasycznym spawaniu stali.
Lutospawanie pomaga ograniczyć odkształcenia i wypalanie powłoki cynkowej, ale wymaga odpowiedniego programu w urządzeniu, właściwego drutu i końcówki prądowej. Nie wystarczy włożyć drutu CuSi3 do zwykłego ustawienia stalowego. Parametry oraz biegunowość trzeba dobrać zgodnie z instrukcją producenta.
Do prostych napraw warsztatowych najczęściej wystarczy klasyczny MAG z drutem 0,6 lub 0,8 mm. Lutospawanie ma sens wtedy, gdy ważna jest mała strefa wpływu ciepła, ograniczenie odkształceń albo praca z blachą ocynkowaną.
Najpewniejszy sposób na powtarzalne spoiny
Przed właściwą pracą przygotuj kawałek blachy o tej samej grubości i wykonaj trzy próby. Na pierwszej sprawdź parametry bazowe, na drugiej zmień tylko napięcie, a na trzeciej prędkość drutu. Obejrzyj lico i spód spoiny, a jeśli to możliwe, zegnij próbkę, aby ocenić, czy połączenie nie odrywa się przy krawędzi.
Najbardziej uniwersalna recepta brzmi prosto: mały drut, łuk zwarciowy, umiarkowany gaz, czysta blacha i krótkie odcinki. Gdy ustawienia są bliskie ideału, migomat pracuje spokojnie, spoina nie rośnie nadmiernie, a cienki materiał nie zmienia kształtu po każdym przejściu.