
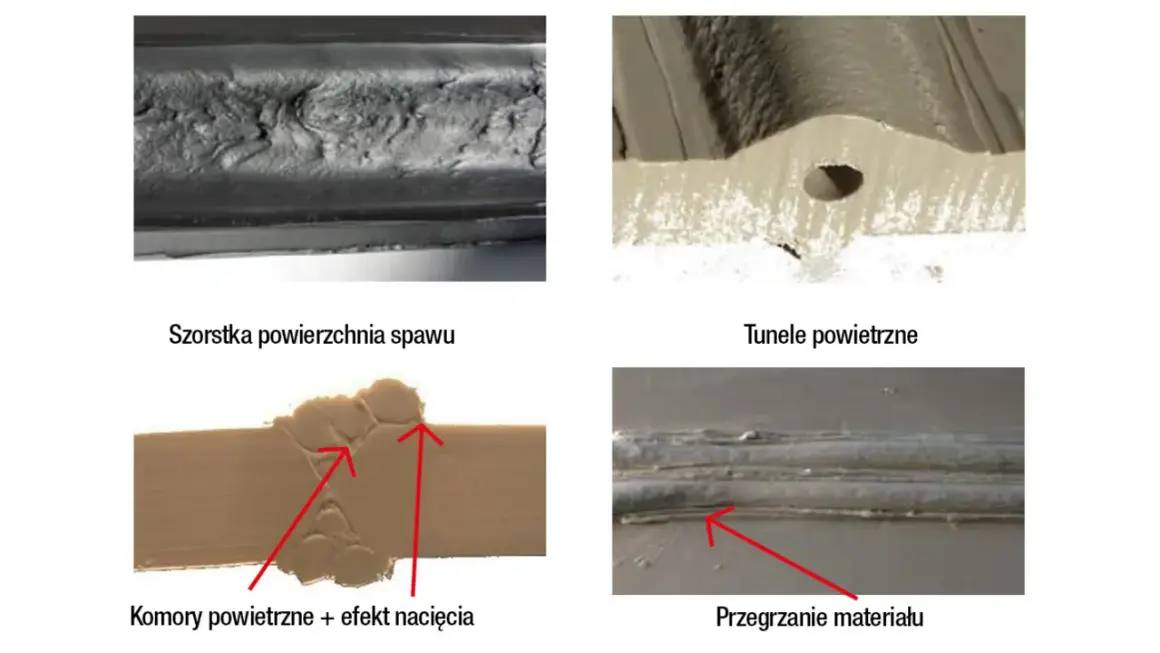
Gdy po odłożeniu uchwytu spoina wygląda jak nierówna, wysoka ścieżka metalu albo pełna jest drobnych otworów, sam wygląd od razu podpowiada, że coś poszło nie tak. Wyjaśniam, jak powinna wyglądać spoina po spawaniu MIG, od czego zależy jej wytrzymałość, jak dobrać podstawowe parametry i jak rozpoznać najczęstsze wady. Dodaję też praktyczne wskazówki dotyczące przygotowania materiału, prowadzenia uchwytu oraz różnicy między spawaniem a lutowaniem.
Równa spoina MIG zaczyna się od czystego materiału i stabilnego łuku
- Prawidłowe lico jest równe, ciągłe i dobrze połączone z materiałem po obu stronach.
- Największy wpływ mają napięcie, prędkość podawania drutu, tempo prowadzenia uchwytu i osłona gazowa.
- Porowatość zwykle oznacza problem z gazem, zabrudzoną powierzchnię albo wilgoć.
- Brak wtopienia może wyglądać niegroźnie, ale znacząco obniża wytrzymałość złącza.
- Próba na odpadowym kawałku jest szybsza i bezpieczniejsza niż korygowanie źle wykonanej spoiny.
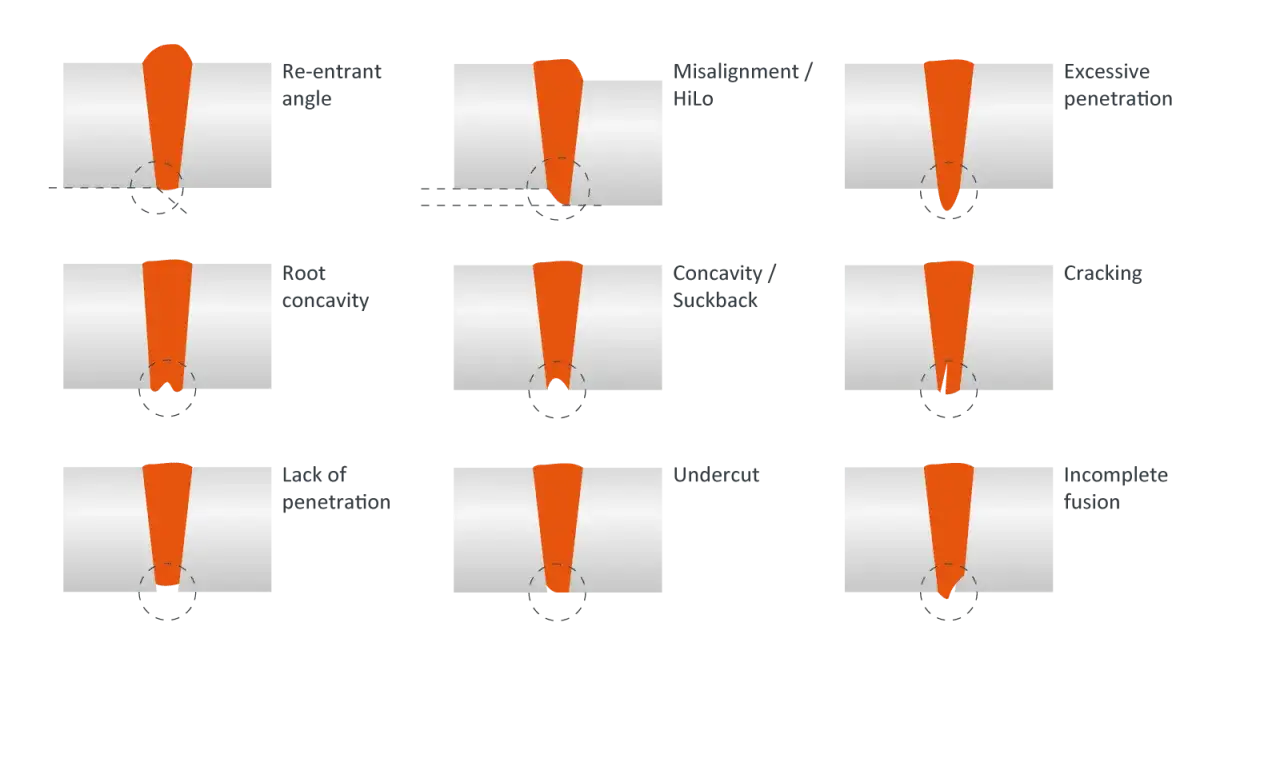
Jak rozpoznać dobrą spoinę po spawaniu MIG
Spoina MIG to zastygły metal, który połączył krawędzie dwóch elementów. W praktyce oceniam ją w dwóch etapach. Najpierw patrzę na lico, czyli widoczną powierzchnię spoiny, a później sprawdzam, czy materiał został rzeczywiście stopiony na odpowiednią głębokość.
Dobre lico ma dość równą szerokość na całej długości. Nie powinno nagle zwężać się, tworzyć dużych garbów ani kończyć się kraterem. Dopuszczalne są drobne ślady łuku i niewielkie odpryski, ale ciągłe pory, podtopienia lub szczeliny są sygnałem, że złącze wymaga poprawy.
Lico, wtopienie i grań
Wtopienie oznacza połączenie spoiny z materiałem rodzimym. Sam szeroki i ładny wałek nie gwarantuje dobrego złącza, ponieważ metal może leżeć na powierzchni bez właściwego przetopienia krawędzi. Właśnie dlatego błyszczące lico nie powinno być jedynym kryterium oceny.
W połączeniach czołowych liczy się również grań, czyli część spoiny od strony przeciwnej do lica. Przy cienkiej blasze można uzyskać niewielki, równy przetop, natomiast przy grubszych elementach trzeba dobrać przygotowanie krawędzi i energię liniową tak, aby połączenie nie zostało tylko powierzchowne.
Z mojego doświadczenia wynika, że początkujący często ustawiają zbyt dużo drutu, bo chcą szybko „zbudować” spoinę. Efekt jest odwrotny. Powstaje wysoki, zimny wałek, który wygląda masywnie, lecz nie zawsze ma właściwe wtopienie.
Od czego zależy kształt i wytrzymałość spoiny
Jakość złącza wynika z kilku ustawień działających jednocześnie. Prędkość podawania drutu wpływa głównie na natężenie prądu, napięcie decyduje o długości łuku i kształcie lica, a tempo prowadzenia uchwytu określa ilość ciepła dostarczonego do materiału.
Nie ma jednego uniwersalnego ustawienia dla każdej blachy. Poniższe wartości traktuję jako punkt startowy dla stali niestopowej z drutem litym i mieszanką argonowo-dwutlenkową. Ostateczną korektę robię zawsze na kawałku materiału o tej samej grubości.
| Grubość materiału | Drut | Orientacyjne napięcie | Orientacyjne natężenie | Przepływ gazu |
|---|---|---|---|---|
| 0,8-1,5 mm | 0,6-0,8 mm | 16-18 V | 50-100 A | 8-12 l/min |
| 2-3 mm | 0,8-1,0 mm | 18-21 V | 90-160 A | 10-14 l/min |
| 4-6 mm | 1,0-1,2 mm | 21-25 V | 140-220 A | 12-16 l/min |
Zakresy mogą się różnić zależnie od rodzaju drutu, pozycji spawania, gazu, długości przewodów i konkretnego urządzenia. Za duży przepływ gazu nie poprawia automatycznie osłony. Może powodować zawirowania i zasysać powietrze do strefy łuku, dlatego nie warto odkręcać reduktora bez potrzeby.
Gaz i drut mają znaczenie
Technicznie MIG oznacza spawanie w osłonie gazu obojętnego, najczęściej argonu. Przy zwykłej stali konstrukcyjnej częściej stosuje się metodę MAG, czyli gaz aktywny, na przykład dwutlenek węgla albo mieszankę argonu z CO₂. W warsztatach obie metody bywają potocznie nazywane spawaniem MIG.
Czysty CO₂ może zapewnić głębszy przetop i niski koszt, ale zwykle daje więcej odprysków oraz bardziej chropowate lico. Mieszanka argonowa często pozwala uzyskać spokojniejszy łuk i estetyczniejszą spoinę. Do aluminium potrzebny jest odpowiedni gaz obojętny, drut oraz najczęściej uchwyt przystosowany do miękkiego materiału.
Jak wykonać równą spoinę krok po kroku
Najwięcej problemów zaczyna się jeszcze przed zajarzeniem łuku. Ja nie próbuję ratować zardzewiałej, tłustej powierzchni wyższym prądem. Najpierw usuwam farbę, rdzę, olej i wilgoć, bo czystość materiału wpływa na stabilność łuku równie mocno jak ustawienia spawarki.
- Przygotuj krawędzie. Usuń zanieczyszczenia na kilka centymetrów od miejsca łączenia. Przy grubszych elementach wykonaj ukosowanie zgodnie z wymaganym przetopem.
- Dopasuj elementy. Szczelina powinna być powtarzalna, a części unieruchomione ściskami lub punktami montażowymi.
- Wykonaj krótkie sczepy. Rozmieść je tak, aby ograniczyć wyginanie materiału pod wpływem ciepła.
- Ustaw uchwyt pod niewielkim kątem. Zwykle wystarcza około 10-20 stopni względem kierunku spawania. Zbyt duże pochylenie pogarsza osłonę gazową.
- Utrzymuj stały wysięg drutu. Dla typowych prac z drutem litym dobrze sprawdza się około 10-15 mm, ale dokładna wartość zależy od procesu i uchwytu.
- Prowadź uchwyt płynnie. Przy cienkiej blasze lepszy jest równy, szybki przejazd niż szerokie wachlowanie, które łatwo przegrzewa materiał.
- Oczyść i obejrzyj spoinę. Usuń odpryski, sprawdź ciągłość lica i oceń, czy krawędzie zostały połączone bez podtopień.
Przy połączeniach narożnych często wystarcza prowadzenie proste, bez dużych ruchów poprzecznych. Wachlowanie ma sens przy szerszej szczelinie lub większym przekroju, ale początkujący używają go zdecydowanie za często. Im szerszy ruch, tym większe ryzyko przegrzania i nierównego rozkładu materiału.
Przeczytaj również: Spawanie ocynku migomatem - jak zrobić to bezpiecznie?
Pchanie czy ciągnięcie uchwytu
Prowadzenie uchwytu metodą „na pchanie” zwykle daje szerszą i bardziej płaską spoinę oraz dobrą widoczność jeziorka. „Ciągnięcie” może zwiększyć koncentrację ciepła i głębokość wtopienia, ale często tworzy wyższy wałek. Przy cienkiej blasze zaczynam od lekkiego pchania, a przy grubszych elementach dobieram kierunek do wymaganej geometrii i pozycji spawania.
Najważniejsze jest utrzymanie stałego tempa. Gdy przesuwam uchwyt za szybko, spoina staje się wąska i wypukła. Gdy zatrzymuję go w jednym miejscu, pojawiają się przepalenia, nadmierny garb albo podtopienie materiału.
Najczęstsze wady spoiny i szybka diagnoza
Wadę najlepiej rozpoznawać po jej wyglądzie i momencie, w którym się pojawia. Jeżeli problem występuje od początku do końca odcinka, podejrzewam ustawienia lub przygotowanie sprzętu. Jeżeli pojawia się tylko miejscami, częściej winna jest technika prowadzenia albo lokalne zabrudzenie.
| Objaw | Prawdopodobna przyczyna | Co sprawdzić |
|---|---|---|
| Drobne otwory i pory | Brak osłony, przeciąg, wilgoć, rdza, zły przepływ gazu | Szczelność przewodu, dyszę, zawór, czystość materiału i osłonę przed wiatrem |
| Wysoka, wąska spoina | Za mało ciepła, zbyt szybkie prowadzenie lub za niskie napięcie | Tempo ruchu, napięcie i właściwy kontakt masy |
| Płaska, rozlana spoina | Za wysokie napięcie, zbyt wolny ruch lub za duża ilość ciepła | Napięcie, prędkość podawania drutu i prędkość prowadzenia |
| Podtopienia przy krawędziach | Za duży prąd, zbyt długie zatrzymanie albo nieprawidłowy kąt uchwytu | Zmniejszenie energii i płynniejsze prowadzenie |
| Dużo odprysków | Niestabilny łuk, brud, zły dobór gazu lub rozregulowane parametry | Końcówkę prądową, dyszę, masę, wysięg drutu i napięcie |
| Brak połączenia z krawędzią | Za mało ciepła, zbyt szybka praca lub niewłaściwe ustawienie uchwytu | Przygotowanie krawędzi, zakres prądu i kierunek prowadzenia |
Porowata spoina nie jest tylko problemem estetycznym. Pęcherze gazowe osłabiają przekrój złącza, a ich źródłem może być zarówno zabrudzona stal, jak i nieszczelny układ gazowy. Przy pracy na zewnątrz nawet niewielki podmuch potrafi zniszczyć osłonę, dlatego zwykła osłona przeciwwiatrowa bywa skuteczniejsza niż zwiększanie przepływu.
Brak wtopienia jest trudniejszy do oceny, bo z wierzchu spoina może wyglądać poprawnie. Jeżeli element ma przenosić obciążenia, nie polegam wyłącznie na oględzinach. Pomaga próba na odpadzie, kontrola przekroju po przecięciu albo badanie wykonane przez osobę z odpowiednimi kwalifikacjami.
Spawanie MIG czy lutowanie twarde
Spawanie i lutowanie nie są tym samym procesem. Podczas spawania topi się materiał rodzimy oraz dodawany drut, natomiast przy lutowaniu twardym łączone elementy pozostają zasadniczo stałe, a płynie tylko lut. Ta różnica wpływa na temperaturę, odkształcenia i późniejszą wytrzymałość połączenia.
| Kryterium | Spawanie MIG/MAG | Lutowanie twarde |
|---|---|---|
| Temperatura procesu | Wysoka, z miejscowym stopieniem materiału | Niższa niż temperatura topnienia łączonych elementów |
| Odkształcenia | Możliwe przy cienkich blachach | Zwykle mniejsze |
| Typowe zastosowanie | Konstrukcje stalowe, uchwyty, ramy, naprawy | Cienkie elementy, przewody, niektóre naprawy blacharskie |
| Wymagania | Źródło prądu, drut, gaz i przygotowanie krawędzi | Palnik, lut i dobre dopasowanie powierzchni |
Do stalowej ramy, wspornika czy elementu obciążanego mechanicznie wybrałbym spawanie, ponieważ daje bezpośrednie stopienie materiałów. Lutowanie twarde ma sens tam, gdzie ważne jest ograniczenie odkształceń albo połączenie metali o różnej charakterystyce, ale nie powinno być traktowane jako prosty zamiennik spoiny konstrukcyjnej.
Osobną kwestią jest lutowanie miękkie używane w elektronice. Nie nadaje się ono do naprawy stalowej konstrukcji, zawiasu czy uchwytu, ponieważ temperatura topnienia i właściwości mechaniczne lutu są zupełnie inne.
Kiedy sama ocena wzrokowa nie wystarcza
W warsztacie hobbystycznym oględziny, pomiar szerokości i próba na podobnym materiale często wystarczą. Przy elementach odpowiedzialnych za bezpieczeństwo nie zakładam jednak, że ładne lico oznacza pewne złącze. Dotyczy to między innymi mocowań podnośników, konstrukcji nośnych, zbiorników, elementów zawieszenia i części pracujących pod zmiennym obciążeniem.
W takich zastosowaniach liczy się dokumentacja materiału, kwalifikacje spawacza, właściwa procedura oraz kontrola jakości. Szlifowanie lica nie naprawia braku wtopienia. Może jedynie ukryć wadę, dlatego usuwam spoinę i wykonuję ją ponownie, gdy po kontroli widać nieciągłość albo podejrzany fragment.
Przed rozpoczęciem pracy sprawdzam też stan przewodu masowego, końcówki prądowej, prowadnika i dyszy. Zużyty osprzęt często daje objawy przypominające błędne ustawienia, a wymiana końcówki za kilka lub kilkanaście złotych potrafi przywrócić stabilny łuk szybciej niż długie kręcenie pokrętłami.
Dobra spoina zaczyna się przed naciśnięciem spustu
Najpewniejszy schemat jest prosty. Oczyść materiał, dobierz drut i gaz, ustaw parametry z tabeli producenta, wykonaj próbę na odpadowym kawałku i dopiero wtedy przejdź do właściwego elementu. Stabilny łuk i powtarzalny ruch dają zwykle więcej niż maksymalny prąd lub szerokie wachlowanie uchwytem.
Jeżeli spoina jest równa, ciągła, pozbawiona porów i dobrze łączy się z krawędziami, jesteś na dobrej drodze. Gdy pojawia się problem, nie zmieniaj kilku ustawień naraz. Skoryguj jeden czynnik, wykonaj krótką próbę i obserwuj, jak zmienia się lico oraz wtopienie.
