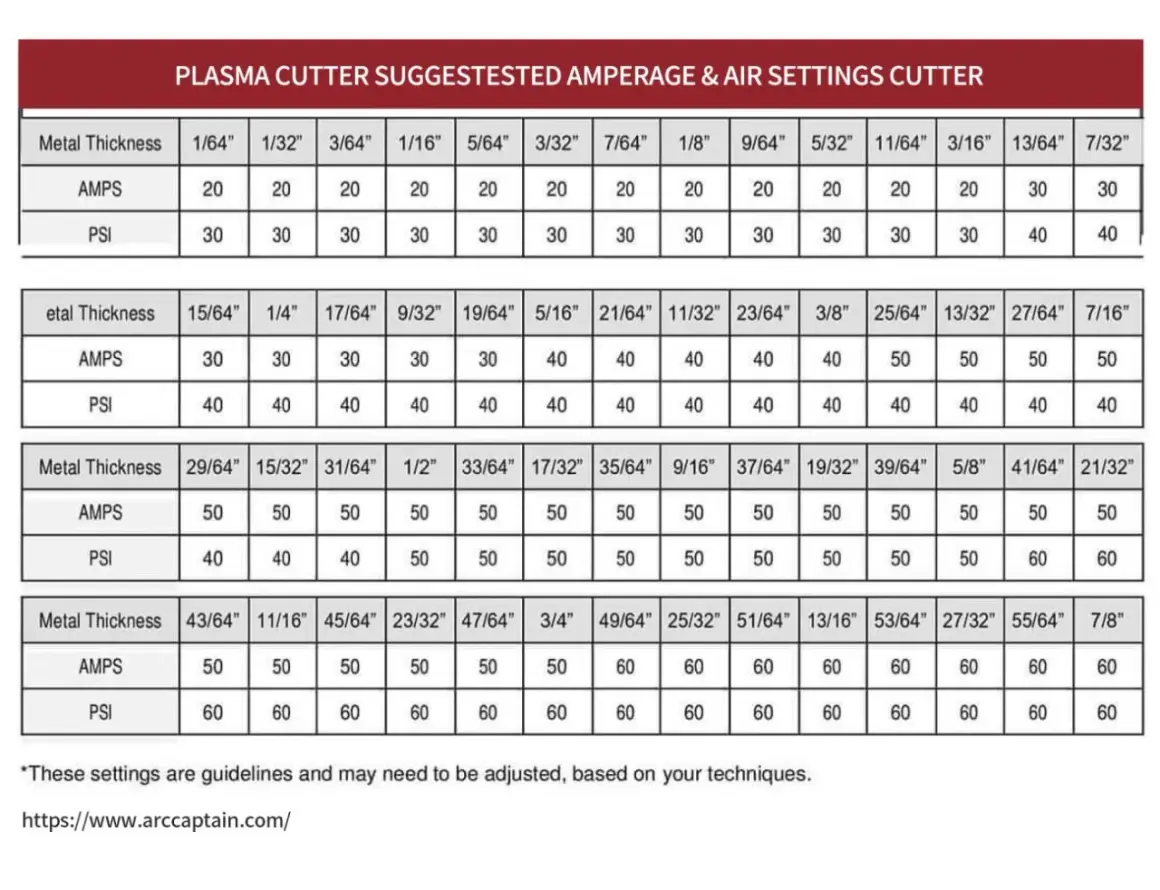
Gdy łuk plazmowy przebija blachę, ale krawędź wychodzi skośna, poszarpana albo oblepiona żużlem, problem zwykle nie leży w samej mocy urządzenia. Dobrze dobrane parametry cięcia plazmą łączą prąd, prędkość, wysokość palnika, ciśnienie i jakość powietrza. Poniżej pokazuję praktyczne nastawy dla popularnych materiałów, sposób ich korygowania oraz błędy, przez które cięcie traci jakość.
Najważniejsze nastawy zaczynają się od materiału i grubości
- Prąd dobiera się do grubości, ale cienkiej blachy nie warto ciąć maksymalną mocą.
- Prędkość posuwu wpływa na żużel, kąt krawędzi i możliwość przebicia materiału.
- Czyste, suche powietrze chroni dyszę i elektrodę przed przedwczesnym zużyciem.
- Wysokość palnika powinna być mała i stabilna, zwykle około 1,5-2,5 mm przy cięciu ręcznym.
- Tabele producenta są punktem wyjścia, a nie gwarancją identycznego efektu na każdej blasze.
Od czego naprawdę zależy jakość cięcia plazmowego
Największe znaczenie ma zestaw kilku ustawień, a nie pojedyncza wartość prądu. Ten sam palnik może przeciąć stal czarną, nierdzewną i aluminium, lecz każda z tych blach inaczej odprowadza ciepło i wymaga innego posuwu. Grubość materiału oraz jego gatunek zawsze ustalam przed regulacją pozostałych parametrów.
| Parametr | Co zmienia | Typowy skutek złego ustawienia |
|---|---|---|
| Prąd cięcia | Ilość energii dostarczanej do łuku | Brak przebicia albo nadmierne rozgrzewanie cienkiej blachy |
| Prędkość posuwu | Czas oddziaływania łuku na materiał | Żużel od dołu, szeroka szczelina lub przerwanie łuku |
| Wysokość palnika | Długość łuku i kąt strugi plazmy | Skośna krawędź, niestabilny łuk, szybsze zużycie dyszy |
| Ciśnienie i przepływ gazu | Chłodzenie oraz wydmuchiwanie stopionego metalu | Porowatość, nierówna krawędź i gaśnięcie palnika |
| Stan elektrody i dyszy | Skupienie oraz powtarzalność łuku | Poszarpane cięcie mimo prawidłowych nastaw |
W praktyce szczególnie często przecenia się amperaż. Większy prąd nie naprawi zbyt wolnego posuwu, wilgotnego powietrza ani zużytej dyszy. Ja traktuję go jako wartość wynikającą z grubości, a jakość dopracowuję przede wszystkim prędkością, wysokością palnika i stanem części eksploatacyjnych.
Jak dobrać prąd i prędkość do materiału
Najbezpieczniej zacząć od tabeli cięcia dołączonej do konkretnego urządzenia. Poniższe wartości pokazują orientacyjny punkt startowy dla ręcznego cięcia przy 25 A, z użyciem powietrza i standardowych części. Rzeczywista prędkość zależy między innymi od jakości blachy, długości przewodów, sposobu prowadzenia palnika i napięcia zasilania.
| Materiał | Grubość | Prędkość orientacyjna | Wskazówka |
|---|---|---|---|
| Stal czarna | 1,3 mm | około 1775 mm/min | Prowadź palnik szybko i bez zatrzymywania |
| Stal czarna | 3,6 mm | około 1190 mm/min | Dobry zakres do cienkich elementów warsztatowych |
| Stal czarna | 6 mm | około 430 mm/min | Przy wolniejszym ruchu może pojawić się żużel |
| Stal czarna | 9 mm | około 225 mm/min | Wymaga pewnego prowadzenia i dobrego powietrza |
| Stal nierdzewna | 3,6 mm | około 1040 mm/min | Krawędź może mieć większy skos niż w stali czarnej |
| Aluminium | 3,6 mm | około 1115 mm/min | Materiał szybko odprowadza ciepło, nie zatrzymuj palnika |
| Aluminium | 6 mm | około 225 mm/min | Kontroluj przepływ powietrza i stan dyszy |
To są wartości orientacyjne, a nie sztywne recepty. Przy źródle klasy 45 A producenci podają dla stali czarnej maksymalnie około 2286 mm/min przy grubości 6 mm, około 762 mm/min przy 12 mm i około 178 mm/min przy 25 mm. Maksymalna szybkość nie oznacza jednak najlepszego wyglądu krawędzi. Do elementu, który będzie spawany lub malowany, często lepiej zejść o 10-20 procent poniżej prędkości maksymalnej.
Jak rozpoznać, że posuw jest zły
Jeżeli żużel przykleja się głównie od spodu, zwykle palnik porusza się zbyt wolno albo prąd jest za wysoki w stosunku do grubości. Gdy łuk nie nadąża z przebiciem i zostawia nieprzecięte fragmenty, przyczyną bywa zbyt szybki ruch, zbyt mały prąd lub zbyt duża wysokość palnika.
Przy prawidłowym ustawieniu struga iskier powinna wychodzić pod blachą, a nie odbijać się od jej górnej powierzchni. Jeśli krawędź jest wyraźnie skośna, najpierw sprawdzam prostopadłość palnika, wysokość nad materiałem i stan dyszy, dopiero później zmieniam amperaż.
Gaz, ciśnienie i części eksploatacyjne mają większe znaczenie, niż się wydaje
W warsztacie najczęściej stosuje się sprężone powietrze. Musi być czyste, suche i pozbawione oleju. Sama wydajność zbiornika kompresora nie wystarcza do oceny instalacji, ponieważ podczas cięcia liczy się przepływ utrzymywany pod obciążeniem.
Dla przykładowego systemu klasy 45 A instrukcja może wymagać około 7,6-8,3 bar na wejściu podczas przepływu gazu, przy czym maksymalne dopuszczalne ciśnienie bywa niższe niż 9,5 bar. Nie należy kopiować tej wartości do każdego urządzenia. Właściwe ciśnienie zawsze odczytuję z instrukcji konkretnego modelu, ponieważ zbyt niskie i zbyt wysokie ciśnienie pogarszają pracę łuku.
Dobrym minimum jest filtr odwadniający, a przy intensywnej pracy także filtr koalescencyjny usuwający aerozol olejowy. Woda w przewodzie może powodować niestabilny łuk, plucie dyszy i nierówną powierzchnię cięcia. Jeśli kompresor często się załącza, warto sprawdzić, czy jego realna wydajność nie spada poniżej wymagań urządzenia.
Przeczytaj również: Spawanie elektrodą w pionie bez spływania jeziorka
Dysza i elektroda
Otwór w dyszy powinien być okrągły i równy. Gdy zaczyna się wyciągać, przypalać albo zatykać odpryskami, ustawienia przestają być powtarzalne. Zużyta elektroda często ma widoczne wgłębienie, dlatego nie próbuję ratować jej dalszym zwiększaniem prądu.
Przy cięciu ręcznym pomocny jest ekran dystansowy albo prowadnica. Chroni dyszę przed dotykaniem materiału, ale nie zwalnia z utrzymywania stabilnej wysokości. Przeciąganie gołej dyszy po blasze może szybko uszkodzić część, chyba że producent wyraźnie dopuścił tryb cięcia kontaktowego.
Jak ustawić palnik i poprowadzić cięcie
Przed rozpoczęciem czyszczę miejsce styku przewodu masowego i sprawdzam, czy blacha leży stabilnie. Palnik prowadzę możliwie prostopadle do powierzchni, a przy cięciu ręcznym utrzymuję około 1,5-2,5 mm odstępu, o ile instrukcja danego modelu nie podaje innej wartości.
- Ustaw prąd odpowiedni do materiału i grubości.
- Sprawdź przepływ powietrza oraz filtr.
- Rozpoczynaj od krawędzi, gdy geometria elementu na to pozwala.
- Na początku zatrzymaj palnik na tyle długo, aby łuk przebił całą blachę.
- Prowadź go równym ruchem, bez przyspieszania na prostych odcinkach.
- Przy końcu cięcia lekko unieś rękojeść, aby łuk przebił ostatni fragment od dołu.
Rozpoczynanie od środka blachy wymaga przebijania materiału, które mocniej obciąża dyszę. Jeśli muszę wykonać otwór, ustawiam palnik nieco wyżej na czas przebicia, a po przejściu łuku przez materiał wracam do wysokości roboczej. Opóźnienie przebicia powinno być zgodne z tabelą urządzenia, bo zbyt długie grzanie w jednym miejscu zwiększa odpryski.
Co poprawić, gdy krawędź nie wychodzi prawidłowo
| Objaw | Prawdopodobna przyczyna | Pierwsza korekta |
|---|---|---|
| Dużo żużla od dołu | Za wolny posuw, zbyt wysoki prąd lub zła wysokość | Delikatnie zwiększ prędkość i sprawdź odstęp palnika |
| Nieprzecięta dolna część | Za szybki ruch, za mały prąd lub słabe powietrze | Zwolnij, sprawdź ciśnienie i filtr |
| Silny skos krawędzi | Palnik nie jest prostopadły albo jest za wysoko | Ustaw go pionowo i zmniejsz wysokość |
| Łuk gaśnie w czasie pracy | Spadek ciśnienia, zabrudzona dysza lub niewystarczające zasilanie | Sprawdź filtr, przewód gazowy i części palnika |
| Nierówna, falista linia | Niestabilne prowadzenie ręczne lub zużyta dysza | Użyj prowadnicy i wymień zużyte elementy |
| Zaokrąglona górna krawędź | Palnik jest za wysoko albo prędkość jest niewłaściwa | Skoryguj wysokość i wróć do tabeli cięcia |
Nie zmieniam kilku ustawień jednocześnie. Najpierw koryguję prędkość, potem wysokość palnika, a dopiero na końcu prąd. Dzięki temu wiem, co faktycznie poprawiło wynik. Ten sposób jest wolniejszy tylko na pierwszej próbce, za to później pozwala szybko odtworzyć dobrą nastawę.
Ręczne cięcie i plazma CNC wymagają innego podejścia
W cięciu ręcznym najważniejsze są pewna ręka, pionowe ustawienie palnika i utrzymanie stałego odstępu. Prowadnica może znacząco poprawić prostoliniowość, lecz nie zastąpi właściwego posuwu. Przy dłuższych odcinkach ręka naturalnie zwalnia, dlatego początek i koniec cięcia często wyglądają inaczej niż środek.
W plazmie CNC dochodzi wysokość przebicia, wysokość cięcia, napięcie łuku, opóźnienie ruchu i kompensacja szerokości szczeliny. Napięcie łuku służy sterownikowi do utrzymania odległości palnika od blachy. Nie warto ustawiać go przypadkowo, ponieważ zbyt duża wysokość pogarsza kąt krawędzi, a zbyt mała zwiększa ryzyko kolizji.
Cięcie CNC wymaga również uwzględnienia szerokości szczeliny, czyli materiału usuwanego przez łuk. Przy prostych detalach ręcznych nie ma to większego znaczenia, ale przy otworach i elementach pasowanych różnica kilku dziesiątych milimetra może zmienić wymiar. Tutaj korzystam z tabeli konkretnego palnika i wykonuję próbny detal z tego samego gatunku blachy.
Kiedy plazma nie jest najlepszym wyborem
Plazma dobrze radzi sobie ze stalą czarną, nierdzewną i aluminium, ale nie każda jakość krawędzi będzie wystarczająca do dalszego montażu. Przy bardzo cienkiej blasze łatwo o odkształcenia cieplne, a przy grubym materiale prędkość mocno spada. Maksymalna grubość przebicia nie powinna być traktowana jako grubość robocza do estetycznych detali.
Przed cięciem usuwam luźną farbę, smar i zabrudzenia, a przy elementach ocynkowanych zapewniam skuteczną wentylację. Dymy, promieniowanie łuku, hałas i rozgrzane odpryski wymagają przyłbicy lub osłony, rękawic, odzieży trudnopalnej oraz ochrony słuchu. Nie tnę zbiorników ani zamkniętych profili, jeśli nie mam pewności, że są opróżnione i bezpieczne.
W pobliżu palnika nie powinny znajdować się materiały łatwopalne. Trzeba też pamiętać o poprawnym podłączeniu przewodu masowego, bo słaby styk może powodować pozornie losowe problemy z łukiem. Bezpieczeństwo i wentylacja są częścią prawidłowej konfiguracji, a nie dodatkiem po zakończeniu pracy.
Jak zbudować własną tabelę nastaw do warsztatu
Najbardziej użyteczna tabela nie musi obejmować wszystkich możliwych materiałów. Wystarczy zapisać dla najczęściej używanej blachy grubość, prąd, prędkość, wysokość palnika i ocenę krawędzi. Do każdej próby dopisuję też informację o dyszy, elektrodzie i ciśnieniu, bo bez tego później trudno odtworzyć dobry wynik.
- Wytnij krótki odcinek przy nastawie z tabeli producenta.
- Oceń górną i dolną krawędź oraz ilość żużla.
- Jeśli żużel jest miękki, zwiększ prędkość o około 5-10 procent.
- Jeśli łuk nie przebija materiału, najpierw zmniejsz prędkość i sprawdź gaz.
- Zapisz ustawienie, które daje czystą krawędź bez nadmiernego przegrzewania.
Po kilku takich próbach powstaje własna, znacznie praktyczniejsza baza niż przypadkowe wartości znalezione w internecie. Najlepsze cięcie nie wynika z jednej magicznej liczby, tylko z powtarzalnego zestawu ustawień dopasowanego do konkretnego urządzenia, materiału i zadania.