
Źle ustawiony przepływ gazu potrafi zepsuć spoinę mimo poprawnego napięcia, prędkości podawania drutu i przygotowania materiału. Przy mieszance argonu z CO₂ najważniejsze są właściwy reduktor, odczyt podczas rzeczywistego przepływu oraz dobranie liczby litrów do średnicy drutu i warunków pracy. Poniżej pokazuję, jak zrobić to praktycznie i po czym rozpoznać, że osłona gazowa nadal nie działa prawidłowo.
Najważniejsze ustawienia zapewniające stabilną osłonę gazową
- Reduktor Ar/CO₂ powinien być przeznaczony do mieszanki gazów i mieć skalę przepływu w l/min.
- Dla drutu 0,8 mm zacznij zwykle od 9-12 l/min, a dla drutu 1,0 mm od 10-14 l/min.
- Przepływ ustawiaj przy wciśniętym przycisku uchwytu, ponieważ tylko wtedy mierzysz warunki dynamiczne.
- Zbyt mały przepływ powoduje pory, a zbyt duży może wywołać turbulencje i zasysanie powietrza.
- Przed regulacją sprawdź szczelność węża, szybkozłączy, dyszy i reduktora.
Dobierz reduktor odpowiedni do argonu i CO₂
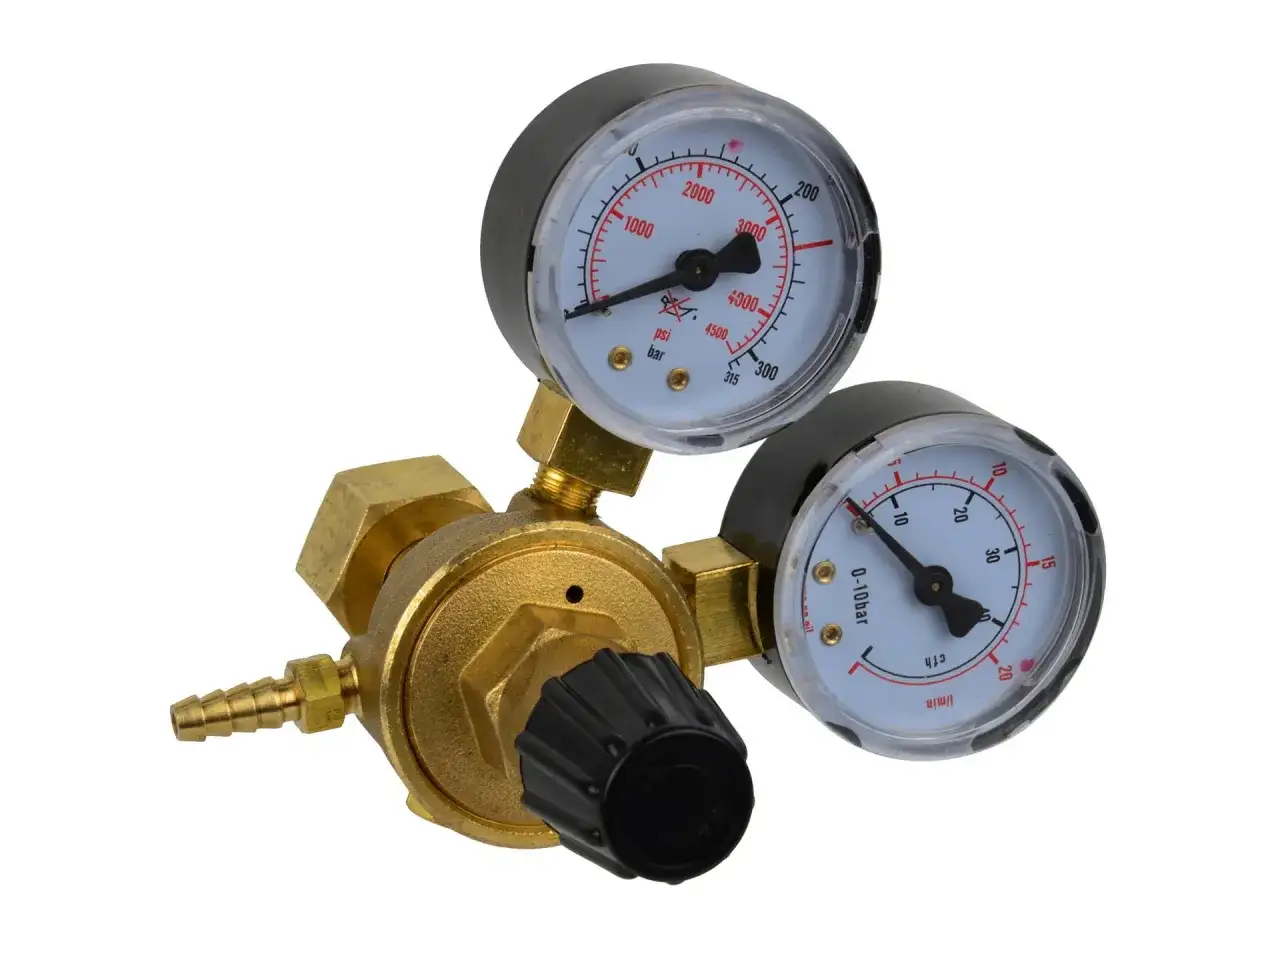
Do butli z mieszanką, na przykład Ar 82% i CO₂ 18% albo Ar 75% i CO₂ 25%, wybieram reduktor opisany jako Ar/CO₂ lub MIX. Nie chodzi wyłącznie o sam gwint. Liczy się także skala przepływu, sposób kalibracji oraz zgodność uszczelnień z używanym gazem.
Najwygodniejszy w warsztacie jest reduktor z rotametrem. Przezroczysta rurka i pływak pokazują przepływ w l/min, więc łatwo ustawić konkretną wartość. Reduktor dwuzegarowy również może działać bardzo dobrze, ale trzeba wiedzieć, czy drugi wskaźnik pokazuje przepływ, czy tylko ciśnienie wylotowe.
Jeżeli na zegarze widnieje wyłącznie skala w barach, nie odczytasz z niej dokładnie zużycia gazu bez dodatkowego przepływomierza. W takiej sytuacji nie ustawiam reduktora „na oko”. Korzystam z instrukcji urządzenia albo zakładam przepływomierz na końcówkę uchwytu, ponieważ długi wąż i zawór elektromagnetyczny mogą zmieniać rzeczywisty przepływ.
Nie używaj przypadkowego reduktora od tlenu ani modelu bez sprawdzonego oznaczenia gazu. Przed zakupem sprawdź typ przyłącza butli, maksymalne ciśnienie wejściowe i zakres przepływu. W Polsce często spotyka się przyłącze W21,8 x 1/14, ale zawsze decyduje zawór konkretnej butli.
Jak podłączyć i ustawić reduktor krok po kroku
Butlę ustawiam pionowo i zabezpieczam przed przewróceniem. Stanowisko powinno być wentylowane, bez otwartego ognia i źródeł wysokiej temperatury. CO₂ nie jest palny, ale w zamkniętym pomieszczeniu może wypierać tlen, dlatego nie spawam w małej, niewentylowanej przestrzeni.
- Sprawdź, czy pokrętło regulacyjne reduktora jest odkręcone, czyli nie jest wstępnie obciążone.
- Załóż reduktor na zawór butli i dokręć nakrętkę odpowiednim kluczem. Nie używaj oleju ani smaru.
- Podłącz przewód gazowy do króćca reduktora oraz wejścia gazu w migomacie. Zabezpiecz połączenia opaskami.
- Otwórz zawór butli powoli, najlepiej do pełnego otwarcia zgodnie z instrukcją reduktora.
- Włącz funkcję testu gazu albo przytrzymaj przycisk uchwytu. Drut powinien być skierowany z dala od ludzi i metalowych przedmiotów.
- Reguluj śrubą reduktora aż pływak lub wskazówka pokaże wybraną wartość w l/min.
- Zwolnij przycisk i sprawdź, czy po zamknięciu zaworu butli układ nie traci szybko ciśnienia.
Najważniejszy jest punkt szósty. Przepływ ustawiony bez otwarcia zaworu elektromagnetycznego może wyglądać poprawnie, ale po rozpoczęciu spawania spaść. Ja zawsze reguluję go podczas testu gazu z uchwytu, a po ustawieniu wykonuję krótką próbę na odpadzie.
Jeśli przez pomyłkę ustawisz za dużo, nie cofaj gwałtownie pokrętła przy zamkniętym przepływie. Otwórz gaz na chwilę, zmniejsz nastawę i ponownie sprawdź wskazanie podczas pracy. Po zakończeniu spawania zamknij zawór butli, odpowietrz przewód przyciskiem uchwytu i poluzuj śrubę regulacyjną reduktora.
Ile litrów na minutę ustawić w migomacie
Nie ma jednej wartości dobrej dla każdego stanowiska. Przepływ zależy od średnicy dyszy, drutu, pozycji spawania, długości uchwytu i przeciągu. Dla typowej stali konstrukcyjnej oraz mieszanki argon/CO₂ można przyjąć poniższe wartości startowe.
| Średnica drutu | Typowy przepływ | Praktyczny punkt startowy |
|---|---|---|
| 0,6 mm | 7-10 l/min | 8 l/min |
| 0,8 mm | 9-12 l/min | 10 l/min |
| 1,0 mm | 10-14 l/min | 12 l/min |
| 1,2 mm | 12-16 l/min | 14 l/min |
Dla najpopularniejszego drutu 0,8 mm zacząłbym od 10 l/min. Jeżeli spoina jest wykonywana w osłoniętym warsztacie, zwykle nie ma powodu od razu podnosić przepływu do 15-20 l/min. Większa liczba na skali nie oznacza automatycznie lepszej ochrony.
Przy spawaniu na zewnątrz osłona gazowa jest łatwo zdmuchiwana. Zamiast bez końca zwiększać przepływ, lepiej ustawić ekran przeciwwiatrowy. W pomieszczeniu można czasem podnieść nastawę o 2-4 l/min, ale jeśli potrzebujesz znacznie więcej, najpierw sprawdź dyszę, dyfuzor, przewód i szczelność instalacji.
Do aluminium używa się zwykle czystego argonu, a nie mieszanki z CO₂. Do stali nierdzewnej stosuje się gazy dobrane do konkretnego drutu i gatunku materiału. Dlatego sama regulacja reduktora nie naprawi problemu, jeśli gaz osłonowy nie pasuje do wykonywanego połączenia.
Jak sprawdzić, czy przepływ jest prawidłowy
Po ustawieniu wartości wykonaj krótką spoinę próbną na oczyszczonym kawałku materiału. Prawidłowa osłona daje stabilny łuk, równomierny dźwięk i lico bez licznych dziurek. Pory w spoinie są najczęściej pierwszym sygnałem, że gazu jest za mało albo powietrze dostaje się do strefy jeziorka.
Jeżeli po naciśnięciu przycisku pływak gwałtownie opada, może to oznaczać nieszczelność lub ograniczenie przepływu. Sprawdź, czy butla jest otwarta, przewód nie jest załamany, a dysza nie jest zatkana odpryskami. Zwróć uwagę na uszczelkę przy butli i króciec reduktora.
Przydatny jest także test zamknięcia zaworu. Ustaw na przykład 12 l/min, zamknij zawór butli i obserwuj wskazania. Szybki spadek ciśnienia sugeruje nieszczelność. Możesz nanieść na połączenia wodę z detergentem. Pojawiające się pęcherzyki oznaczają wyciek i wymagają usunięcia przy zamkniętej oraz odpowietrzonej instalacji.
Gdy spoina ma pory mimo stabilnego wskazania reduktora, przyczyną może być przeciąg, zbyt długi wysięg drutu, zabrudzona dysza albo prowadzenie uchwytu pod niewłaściwym kątem. W praktyce często pomaga oczyszczenie dyszy i skrócenie wysięgu do około 10-15 mm, zamiast dalszego zwiększania przepływu.
Najczęstsze błędy przy ustawianiu reduktora
Regulacja bez przepływu
Ustawianie reduktora przy zamkniętym zaworze elektromagnetycznym daje wartość statyczną. Podczas spawania pojawia się przepływ dynamiczny, który może być inny. Dlatego przycisk uchwytu albo funkcja „gas test” powinny być aktywne w czasie regulacji.
Używanie niewłaściwej skali
Niektóre reduktory mają osobne podziałki dla CO₂ oraz argonu i mieszanek na bazie argonu. W przypadku Ar/CO₂ wybierz skalę przeznaczoną dla argonu lub mieszanki, zgodnie z oznaczeniem producenta. Zła skala może powodować kilka litrów różnicy na minutę.
Zbyt duży przepływ
Przy wysokiej nastawie gaz zaczyna tworzyć turbulencje i może zasysać powietrze z otoczenia. Objawem bywa niestabilny łuk, syczenie oraz pory, choć na reduktorze widać pozornie „bezpieczną” dużą wartość.
Przeczytaj również: Spawanie migomatem od podstaw - drut, gaz i ustawienia
Brak kontroli zużycia gazu
Butla 8 l napełniona do 200 bar zawiera orientacyjnie około 1600 l gazu. Przy przepływie 10 l/min daje to teoretycznie 160 minut ciągłego wypływu, ale realny czas będzie krótszy z powodu testów, przerw i strat. Taki rachunek szybko pokazuje, dlaczego podnoszenie przepływu z 10 do 20 l/min potrafi niemal podwoić koszty pracy.
Co zrobić, gdy spoina nadal nie wygląda dobrze
Najpierw wróć do prostego ustawienia: mieszanka Ar/CO₂, drut 0,8 mm, przepływ 10-12 l/min, czysta stal i krótka spoina próbna. Dopiero później zmieniaj napięcie, prędkość podawania drutu lub prędkość prowadzenia uchwytu. Jednoczesna zmiana kilku parametrów utrudnia znalezienie prawdziwej przyczyny problemu.
Jeżeli reduktor pokazuje prawidłowy przepływ, a przy dyszy jest go wyraźnie mniej, zastosuj zewnętrzny przepływomierz i sprawdź instalację od butli do uchwytu. W przypadku długiego przewodu, zużytego zaworu elektromagnetycznego albo przytkanej dyszy wskazanie przy reduktorze nie zawsze opisuje to, co faktycznie dociera do jeziorka.
Najrozsądniejsza reguła jest prosta: ustaw możliwie najmniejszy przepływ zapewniający czystą, stabilną spoinę. Daje to mniejsze zużycie gazu, mniej turbulencji i łatwiejszą kontrolę procesu. Reduktor ma pomagać utrzymać powtarzalne warunki, ale nie zastąpi szczelnej instalacji, właściwego gazu ani poprawnej techniki prowadzenia uchwytu.
