
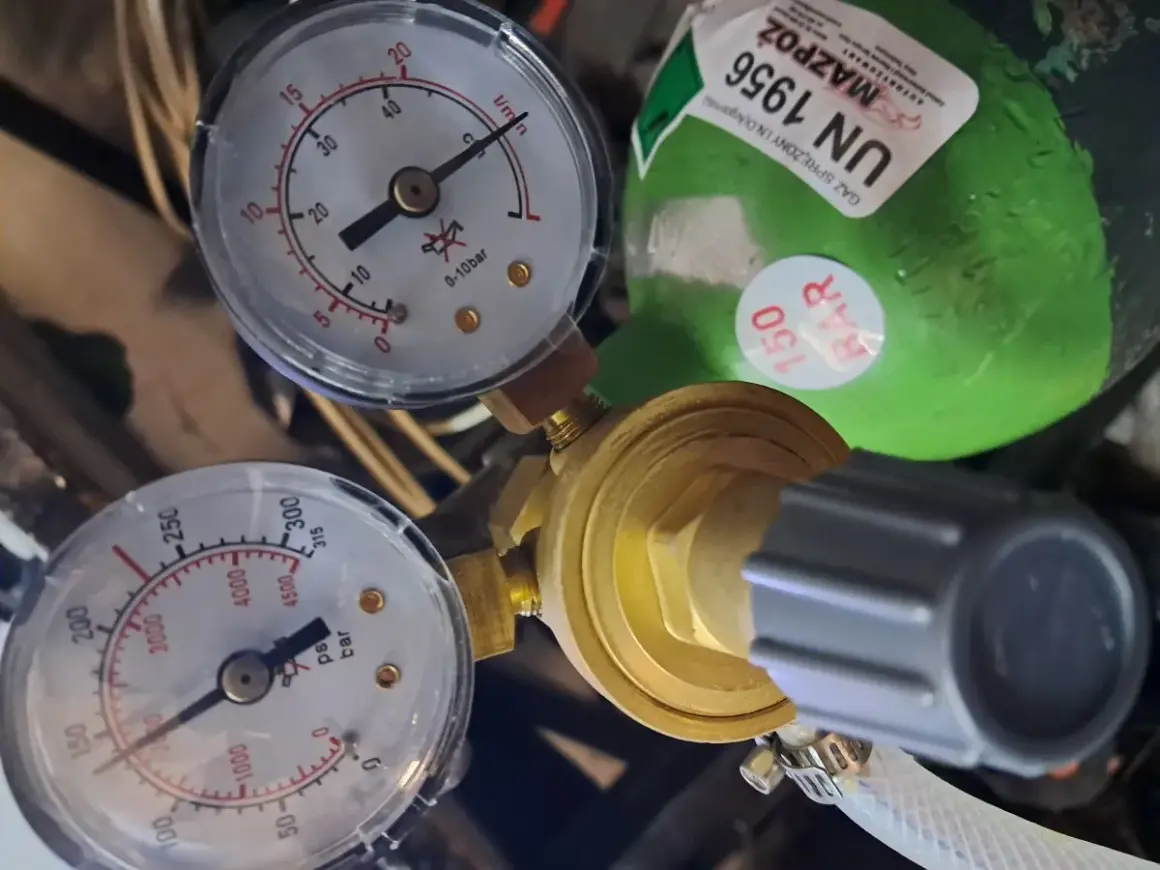
Dobór gazu decyduje o tym, czy lutospawanie będzie spokojne, czyste i powtarzalne, czy zakończy się porowatą spoiną oraz przepaleniami cienkiej blachy. Wyjaśniam, jaki gaz stosować przy lutospawaniu MIG drutem CuSi3 lub CuAl8, kiedy potrzebny jest czysty argon, a kiedy można rozważyć inne rozwiązanie. Pokazuję też ustawienia przepływu, typowe błędy i różnicę między lutospawaniem łukowym a lutowaniem palnikiem.
Do lutospawania MIG najczęściej wybiera się czysty argon
- Gaz podstawowy: argon 100%, szczególnie przy drucie CuSi3.
- Przepływ startowy: zwykle około 10-12 l/min, z korektą zależną od dyszy i przeciągów.
- Nie stosuj automatycznie mieszanki Ar/CO₂: jest przeznaczona głównie do spawania MAG stali.
- Drut ma znaczenie: do typowego lutospawania używa się CuSi3, rzadziej CuAl8.
- Inny proces to inny gaz: lutowanie palnikiem wymaga gazu palnego i tlenu, a nie argonu jako paliwa.
Jaki gaz wybrać do lutospawania MIG
W typowym lutospawaniu łukowym cienkiej stali lub blachy ocynkowanej stosuje się czysty argon. Dotyczy to przede wszystkim pracy drutem z brązu krzemowego CuSi3, który topi się w niższej temperaturze niż stal i pozwala ograniczyć nagrzewanie materiału.
Argon jest gazem obojętnym, więc nie utlenia w takim stopniu łuku i ciekłego spoiwa jak dwutlenek węgla. Dzięki temu łatwiej uzyskać stabilny łuk, małą liczbę odprysków i równą spoinę. To właśnie dlatego programy lutospawania w wielu półautomatach MIG/MAG są skonfigurowane dla drutu CuSi3 i osłony Ar.
| Zastosowanie | Typowy drut | Zalecany gaz | Praktyczna uwaga |
|---|---|---|---|
| Lutospawanie cienkiej stali i ocynku | CuSi3 | Argon 100% | Najczęstszy i najbezpieczniejszy wybór warsztatowy |
| Lutospawanie wymagające twardszego spoiwa | CuAl8 | Argon 100% | Trzeba sprawdzić program urządzenia i zalecenia producenta drutu |
| Specjalne programy do stopów miedzi | CuSi3 lub CuAl8 | Argon z helem albo inna mieszanka wskazana przez producenta | Rozwiązanie sytuacyjne, nie punkt wyjścia dla początkującego |
| Klasyczne spawanie MAG stali | Drut stalowy | Ar/CO₂ lub CO₂ | To nie jest standardowa osłona do lutospawania CuSi3 |
Moja praktyczna zasada jest prosta: jeżeli na szpuli widnieje CuSi3, a urządzenie ma program lutospawania, zaczynam od argonu 100%. Dopiero nietypowe zastosowanie, wymagania producenta albo konkretny program technologiczny uzasadniają odejście od tej konfiguracji.
Dlaczego mieszanka Ar/CO₂ często daje gorszy efekt
Mieszanka argonu z dwutlenkiem węgla jest bardzo dobra do spawania stali drutem stalowym, ponieważ aktywny składnik wpływa na charakter łuku i przenoszenie metalu. Przy lutospawaniu miedzianym spoiwem sytuacja wygląda inaczej. CO₂ może zwiększać utlenianie i pogarszać wygląd oraz płynność spoiwa.
Nie oznacza to, że każda mieszanka z domieszką gazu aktywnego zawsze uniemożliwi wykonanie złącza. Niektóre instrukcje urządzeń dopuszczają określone warianty, ale muszą być one powiązane z konkretnym drutem i programem. W warsztacie nie traktowałbym jednak popularnego C18, czyli Ar/CO₂ 82/18, jako uniwersalnego gazu do lutospawania.
Objawem źle dobranej osłony mogą być nadmierne odpryski, porowatość, ciemna lub matowa spoina oraz niestabilny łuk. Jeżeli po zmianie gazu problem pojawia się nagle, przed regulowaniem napięcia i posuwu drutu najpierw sprawdzam właśnie rodzaj mieszanki.
Drugim częstym nieporozumieniem jest przekonanie, że skoro lutospawanie wykonuje się na migomacie, można zostawić butlę używaną wcześniej do zwykłego spawania MAG. Technicznie urządzenie może pracować, ale gaz, drut, rolki podające i ustawienia muszą tworzyć jeden spójny zestaw.
Gaz to nie wszystko, czyli jak przygotować migomat
Czysty argon nie naprawi źle przygotowanego stanowiska. Przy drucie miedzianym warto zastosować odpowiedni wkład prowadzący, najlepiej teflonowy lub grafitowy, oraz rolki z rowkiem typu U. Miękki drut CuSi3 łatwiej się odkształca niż stalowy, dlatego zbyt mocno dokręcone rolki mogą powodować zacięcia i nierówny posuw.
Przepływ gazu ustawiam zwykle na 10-12 l/min jako punkt startowy. W zależności od średnicy dyszy, rodzaju uchwytu i warunków na stanowisku typowy zakres może wynosić około 8-15 l/min. Zbyt mały przepływ nie osłoni jeziorka, ale zbyt duży również szkodzi, ponieważ może wywoływać turbulencje i zasysać powietrze do strefy lutowania.
Przeczytaj również: Spawanie elektrodą otuloną od podstaw. Dobór prądu i technika
Ustawienia, od których warto zacząć
- drut CuSi3 o średnicy 0,8 lub 1,0 mm,
- argon 100% z reduktorem przeznaczonym do gazów obojętnych,
- przepływ około 10-12 l/min,
- krótki łuk i możliwie niska energia liniowa,
- uchwyt prowadzony pod kątem, aby gaz osłaniał świeżo ułożone spoiwo,
- czysta, odtłuszczona powierzchnia bez luźnej rdzy i zabrudzeń.
Parametry napięcia i posuwu powinny wynikać z programu urządzenia, średnicy drutu oraz grubości materiału. Przy cienkiej blasze ważniejsze od samej mocy jest ograniczenie czasu grzania jednego miejsca. Lutospawanie ma wykorzystać niższą temperaturę topnienia spoiwa, a nie zamienić się w klasyczne spawanie z głębokim przetopem.
Jeżeli pracuję na ocynkowanej blasze, nie zakładam, że gaz ochroni całą powłokę cynkową. Metoda ogranicza strefę przegrzania, ale miejsce połączenia nadal trzeba odpowiednio oczyścić, a po pracy zabezpieczyć przed korozją. Podczas nagrzewania powłoki należy też zapewnić skuteczną wentylację i stosować ochronę dróg oddechowych zgodnie z oceną ryzyka.
Jak dobrać gaz do rodzaju lutospawania
Określenie „lutospawanie” bywa używane dla dwóch różnych procesów. W warsztatach samochodowych i przy pracy migomatem najczęściej chodzi o lutospawanie łukowe MIG. W tym przypadku argon osłania łuk elektryczny i ciekłe spoiwo.
Przy lutowaniu palnikiem gaz osłonowy działa inaczej albo wcale nie jest stosowany jako osobna osłona. Płomień powstaje z gazu palnego, na przykład propanu lub acetylenu, oraz tlenu. Argon nie zastępuje tych gazów, ponieważ nie podtrzymuje płomienia i nie dostarcza energii potrzebnej do stopienia lutu.
| Proces | Źródło ciepła | Najczęściej używany gaz | Typowe zastosowanie |
|---|---|---|---|
| Lutospawanie MIG | Łuk elektryczny | Argon 100% | Blachy stalowe, ocynkowane i naprawy karoserii |
| Lutospawanie z drutem CuAl8 | Łuk elektryczny | Argon lub gaz wskazany w dokumentacji | Złącza wymagające twardszego spoiwa |
| Lutowanie palnikiem propan-tlen | Płomień | Propan i tlen | Rury, elementy instalacyjne i części o większej masie |
| Lutowanie palnikiem acetylen-tlen | Płomień | Acetylen i tlen | Wysoka temperatura i prace wymagające dużej koncentracji ciepła |
Jeżeli pytanie dotyczy drutu CuSi3 podawanego z migomatu, odpowiedź pozostaje jednoznaczna: czysty argon. Gdy mowa o palniku, trzeba najpierw ustalić rodzaj materiału, lutu i wymaganą temperaturę, a dopiero potem dobrać parę gazów palnych.
Najczęstsze błędy przy wyborze osłony
Najczęściej spotykam sytuację, w której operator zmienia gaz, ale pozostawia ustawienia przeznaczone do stalowego drutu SG2. To prowadzi do problemów z łukiem, posuwem i ilością ciepła. Program dla CuSi3 powinien być punktem wyjścia, nawet jeśli później wymaga drobnej korekty.
- Użycie CO₂ lub C18 z drutem CuSi3 bez sprawdzenia dokumentacji. To może pogorszyć stabilność procesu i jakość lica.
- Za mały przepływ gazu przy długim uchwycie, dużej dyszy albo pracy w przeciągu. Pojawiają się pory i utlenienie.
- Za duży przepływ, który powoduje zawirowania. Więcej gazu nie zawsze oznacza lepszą osłonę.
- Nieszczelny przewód lub reduktor. Butla opróżnia się szybko, a operator bezskutecznie podnosi przepływ.
- Brudna powierzchnia. Olej, wilgoć i resztki ocynku potrafią zepsuć spoinę niezależnie od rodzaju gazu.
- Brak ochrony po lutowaniu. Uszkodzona powłoka cynkowa pozostawiona bez zabezpieczenia może szybko rozpocząć korodowanie.
Przy podejrzeniu problemu z gazem robię prosty test. Sprawdzam szczelność instalacji, drożność dyszy, stan końcówki prądowej, rzeczywisty przepływ oraz reakcję na krótką próbę na czystym kawałku blachy. Dopiero później reguluję napięcie i prędkość podawania drutu, bo zmienianie kilku parametrów naraz utrudnia znalezienie przyczyny.
Najprostsza reguła wyboru gazu przy stanowisku
Do lutospawania MIG drutem CuSi3 wybierz argon 100%, zacznij od przepływu około 10-12 l/min i użyj programu przeznaczonego do stopów miedzi. Mieszankę Ar/CO₂ zostaw do procesów, dla których została przewidziana, przede wszystkim do klasycznego spawania MAG stali.
Jeżeli efekt nadal jest niezadowalający, sprawdź nie tylko butlę. Równie ważne są rodzaj drutu, prowadzenie podajnika, czystość materiału, szczelność układu i technika prowadzenia palnika. W lutospawaniu dobrze dobrany gaz robi dużą różnicę, ale dopiero w połączeniu z właściwym spoiwem i ograniczeniem dopływu ciepła daje rezultat, którego oczekuje się od tej metody.
