
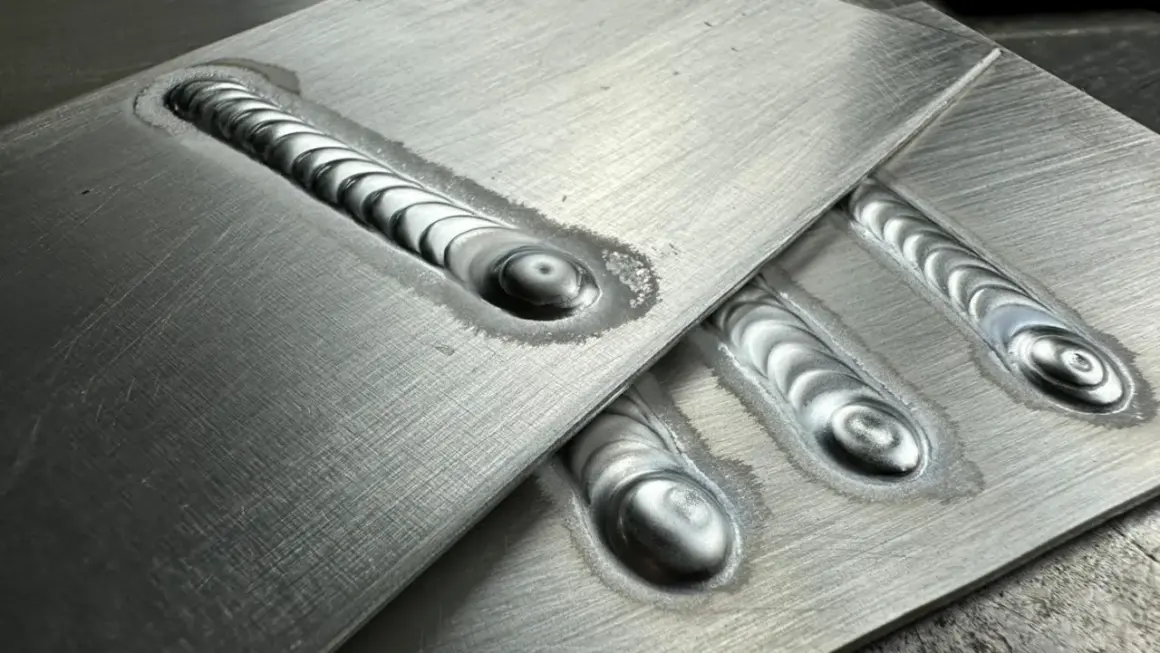
Łuk TIG przy aluminium potrafi nagle się rozlać, elektroda zaczyna się topić, a spoina łapie czarne wtrącenia. Najczęściej problemem nie jest sama spawarka, tylko niewłaściwie przygotowany wolfram. Pokażę, jak podejść do ostrzenia elektrody TIG do aluminium, kiedy formować kulkę, kiedy użyć stożka oraz jak uniknąć zanieczyszczenia elektrody.
Najważniejsze zasady przygotowania wolframu do aluminium
- Przy klasycznym AC końcówka elektrody powinna utworzyć małą kulkę, a nie długi, ostry stożek.
- Kulka nie może być większa od średnicy elektrody, bo łuk zacznie się rozpraszać i spadnie stabilność spawania.
- Szlifuj wzdłuż osi elektrody, obracając ją podczas pracy na oddzielnej ściernicy lub ostrzałce.
- Elektrodę zabrudzoną aluminium najlepiej odłamać powyżej zanieczyszczonego miejsca, a dopiero potem przygotować od nowa.
- W nowoczesnych źródłach AC można stosować lekko ścięty stożek, ale decydują zalecenia producenta spawarki i elektrody.
Dlaczego aluminium wymaga innego przygotowania elektrody
Aluminium spawa się najczęściej prądem przemiennym AC. Jedna połówka przebiegu pomaga przebić się przez warstwę tlenków, a druga dostarcza energii do stopienia materiału. To właśnie dlatego końcówka wolframu zachowuje się inaczej niż przy spawaniu stali prądem stałym DC.
Przy klasycznym ustawieniu AC elektroda nagrzewa się bardziej, a jej czubek zaokrągla się w niewielką kulkę. Nie jest to wada, lecz normalny efekt pracy prądem przemiennym. Problem zaczyna się dopiero wtedy, gdy kulka robi się zbyt duża, nieregularna albo odrywa się od elektrody.
Sam aluminium nie wybacza też zabrudzeń. Jeżeli wolfram dotknie jeziorka spawalniczego, na końcówce powstaje metalowy nalot. W takiej sytuacji nie próbuję tylko „przejechać” zabrudzeniem po ściernicy. Aluminium może rozmazać się po powierzchni i nadal zanieczyszczać łuk.
Jaki kształt końcówki wybrać do spawania AC
Najprostsza zasada brzmi tak: przy tradycyjnym TIG AC nie ostrzy się elektrody do ostrego szpica. Przygotowuje się ją tak, aby po zajarzeniu łuku powstała mała, równa półkula. Jej średnica nie powinna przekraczać średnicy pręta wolframowego.
| Warunki pracy | Typowy kształt końcówki | Praktyczna uwaga |
|---|---|---|
| Klasyczne AC, elektroda czysta lub cyrkonowa | Mała kulka | Nie dopuszczam do powstania dużego grzybka, bo łuk traci skupienie. |
| Nowoczesny inwerter AC | Mała kulka albo lekko ścięty stożek | Sprawdzam instrukcję urządzenia, ponieważ balans i częstotliwość AC zmieniają zachowanie wolframu. |
| DC do stali lub innych materiałów | Stożek szlifowany wzdłużnie | To nie jest podstawowa geometria do klasycznego spawania aluminium AC. |
Współczesne źródła AC często pozwalają prowadzić łuk bardziej skupiony niż starsze transformatory. Dlatego część producentów dopuszcza elektrodę z krótkim, lekko spłaszczonym czubkiem także przy aluminium. Nie traktowałbym jednak jednego kształtu jako uniwersalnego. Jeśli instrukcja konkretnej spawarki zaleca stożek lub elektrodę lantanową z płaskim czołem, to właśnie tej wskazówki należy się trzymać.
Jeżeli kulkę formuję sam, robię to na czystym kawałku materiału próbnego i przy niewielkim obciążeniu. Nie czekam, aż wolfram zacznie intensywnie iskrzyć albo tworzyć duże zgrubienie. Mała, symetryczna końcówka daje znacznie bardziej przewidywalny łuk.
Jak przygotować elektrodę krok po kroku
1. Wyjmij i oceń stan wolframu
Przed pracą wyłączam spawarkę i czekam, aż uchwyt oraz elektroda ostygną. Sprawdzam, czy końcówka jest tylko zaokrąglona, czy może pokryta aluminium, pęknięta albo nadtopiona na większej długości.
Gdy widzę wyraźne zanieczyszczenie, odłamuję końcówkę szczypcami powyżej zabrudzonego fragmentu. Nie szlifuję metalowej kulki bezpośrednio na zwykłej tarczy, bo wcieram aluminium w ściernicę i utrudniam sobie późniejsze przygotowanie czystej elektrody.
2. Użyj oddzielnej ściernicy
Najlepsza jest dedykowana ostrzałka do elektrod wolframowych albo ściernica diamentowa przeznaczona wyłącznie do tego celu. Tarcza używana wcześniej do stali może przenieść cząstki żelaza na wolfram, a potem do spoiny.
Przy szlifowaniu zakładam okulary ochronne i zabezpieczam się przed pyłem. Szczególnej ostrożności wymaga praca z elektrodami torowanymi. W warsztacie hobbystycznym zwykle rozsądniej wybrać elektrodę lantanową, cerowaną lub cyrkonową, zamiast bez potrzeby generować pył z wolframu torowanego.
3. Szlifuj wzdłuż osi
Jeżeli końcówka ma mieć stożek lub wymaga korekty po odłamaniu, prowadzę elektrodę w kierunku zgodnym z jej osią i cały czas ją obracam. Rysy powinny biec wzdłuż pręta, nie dookoła niego. Poprzeczne rowki mogą powodować odchylanie łuku i utrudniają utrzymanie go w jednym punkcie.
Dociskam lekko i wykonuję kilka krótkich przejść zamiast jednego mocnego. Dzięki temu nie przegrzewam końcówki i łatwiej kontroluję symetrię. Przy klasycznym AC nie tworzę długiego ostrego stożka, tylko przygotowuję czystą końcówkę, która później uformuje małą kulkę.
4. Uformuj kulkę albo kontrolowane płaskie czoło
W starszych lub klasycznych konfiguracjach AC po zamontowaniu wolframu pozwalam, aby łuk uformował małą kulkę. Końcówka powinna być równa, bez wystających zadziorów. Jeśli robi się większa niż średnica elektrody, przerywam pracę, odcinam nadtopiony fragment i zaczynam przygotowanie od nowa.
W przypadku nowoczesnego inwertera stosuję geometrię wskazaną przez producenta. Czasem będzie to lekko zaokrąglony czubek, czasem krótki stożek ze spłaszczonym końcem. Nie kopiuję ustawień ze spawania stali DC, ponieważ przy aluminium AC zbyt długi i cienki czubek może szybko się zdeformować.
Przeczytaj również: Metody spawania MIG/MAG - jak dobrać tryb, gaz i parametry
5. Ustaw właściwy wysuw
Po założeniu ceramiki elektroda powinna wystawać na tyle, aby zapewnić dostęp do złącza, ale nie tworzyć długiego, słabo chronionego odcinka. Jako praktyczny punkt wyjścia przyjmuję około 3-6 mm wysuwu poza dyszę. Przy soczewce gazowej można czasem wysunąć wolfram dalej, ale trzeba wtedy pilnować osłony argonowej.
Jeżeli końcówka jest zbyt daleko od dyszy, rośnie ryzyko utlenienia i niestabilności. Zbyt mały wysuw ogranicza widoczność jeziorka. W praktyce dobieram go do średnicy ceramiki, rodzaju złącza i dostępu do miejsca spawania.
Jak dobrać elektrodę do aluminium
Kolor końcówki pomaga rozpoznać rodzaj domieszki, ale nie powinien być jedynym kryterium. Liczy się także średnica, zakres prądu oraz charakterystyka konkretnego źródła AC. Do warsztatu najczęściej wybieram elektrody, które mogą pracować zarówno na AC, jak i DC, bo dają większą elastyczność.
| Typ elektrody | Typowe zastosowanie | Moja praktyczna ocena |
|---|---|---|
| WP, zielona | Klasyczne AC, aluminium i magnez | Dobrze tworzy kulkę, ale w nowoczesnych inwerterach nie zawsze jest najbardziej uniwersalna. |
| WZr, biała | AC, zwłaszcza aluminium przy większym obciążeniu | Dobrze znosi formowanie kulki i jest odporna na zanieczyszczenia. |
| WL15 lub WL20, złota albo niebieska | AC i DC w nowoczesnych źródłach | Dobry wybór do jednego zestawu warsztatowego, jeśli producent spawarki ją dopuszcza. |
| WT20, czerwona | Głównie DC | Nie wybieram jej jako pierwszej elektrody do aluminium AC, szczególnie do częstego szlifowania. |
Do cienkich elementów często wystarcza elektroda o średnicy 1,6 mm, natomiast 2,4 mm daje większy zapas przy wyższym prądzie. Nie dobieram średnicy wyłącznie do grubości blachy. Uwzględniam też czas pracy, chłodzenie palnika, rodzaj fali AC i to, czy elektroda zachowuje stabilną końcówkę.
Jeżeli wolfram szybko się topi, nie zakładam od razu, że trzeba użyć większej średnicy. Przyczyną może być zły balans AC, zbyt duży prąd, nieprawidłowa polaryzacja, zbyt mała osłona gazowa albo kulka większa od zalecanej. Najpierw sprawdzam ustawienia i czystość, dopiero później zmieniam elektrodę.
Błędy, które psują łuk i spoinę
Najczęściej spotykam elektrodę ostrzoną na tej samej tarczy, na której chwilę wcześniej obrabiano stal. To szybka droga do zanieczyszczenia wolframu. Objawem bywa niestabilny łuk, trudne zajarzenie i ciemne wtrącenia w spoinie.
- Szlifowanie poprzeczne może powodować błądzenie łuku.
- Zbyt duża kulka rozprasza energię i zwiększa ryzyko odpadnięcia wolframu.
- Ostry, długi stożek na klasycznym AC szybko się przegrzewa i traci kształt.
- Kontakt elektrody z jeziorkiem wymaga oczyszczenia lub odłamania skażonego końca.
- Za długi wysuw osłabia ochronę argonem i sprzyja utlenieniu końcówki.
- Wspólna ściernica do różnych metali przenosi opiłki na wolfram.
Przed każdym spawaniem aluminium czyszczę także sam materiał. Warstwa tlenków, tłuszcz i resztki ścierniwa potrafią dać objawy przypominające źle naostrzoną elektrodę. Przy aluminium czystość elementu jest równie ważna jak geometria wolframu.
Jeśli po kilku sekundach łuk zaczyna przemieszczać się na boki, zatrzymuję spawanie i oglądam końcówkę. Nie próbuję ratować zniekształconej kulki długim prowadzeniem łuku. Kilkadziesiąt sekund poświęconych na ponowne przygotowanie elektrody zwykle kosztuje mniej niż naprawa porowatej lub zanieczyszczonej spoiny.
Jak sprawdzić efekt przed właściwym spawaniem
Po przygotowaniu elektrody wykonuję krótki test na czystym kawałku aluminium. Sprawdzam, czy łuk startuje bez zwłoki, pozostaje skupiony i nie tworzy nadmiernego, nieregularnego rozbłysku. Test pozwala też ocenić, czy kulka nie zaczyna rosnąć zbyt szybko.
Jeżeli końcówka zmienia kształt niemal natychmiast, koryguję prąd, balans AC, częstotliwość lub średnicę elektrody. Dla przykładu, elektroda 1,6 mm przeciążona zbyt wysokim prądem będzie traciła geometrię niezależnie od tego, jak starannie została wyszlifowana.
W spawaniu aluminium nie patrzę wyłącznie na sam wolfram. Równie ważne są czysty argon, odpowiedni przepływ, krótki łuk i właściwe przygotowanie krawędzi. Ostrzenie rozwiązuje problem tylko wtedy, gdy reszta układu nie wprowadza kolejnej przyczyny niestabilności.
Mała, równa końcówka daje największą kontrolę
Jeśli pracuję na klasycznym AC, przygotowuję czystą elektrodę i pozwalam jej utworzyć kulkę nie większą od średnicy pręta. W nowoczesnym inwerterze sprawdzam instrukcję, bo lekko ścięty stożek może dać lepsze skupienie łuku niż całkowicie zaokrąglony czubek.
Najważniejsze są trzy nawyki: osobna ściernica, szlifowanie wzdłuż osi oraz natychmiastowe oczyszczanie elektrody po kontakcie z aluminium. To właśnie one robią większą różnicę niż ciągłe zmienianie koloru wolframu czy kupowanie kolejnych akcesoriów.
Gdy końcówka pozostaje symetryczna, wysuw jest krótki, a ustawienia AC są dopasowane do średnicy elektrody, spawanie aluminium staje się znacznie spokojniejsze. Zamiast walczyć z uciekającym łukiem, można skupić się na prowadzeniu palnika i kontroli jeziorka.
