Matowe aluminium, drobne rysy i szary nalot nie oznaczają jeszcze, że element nadaje się tylko do wymiany. Pokażę, jak wypolerować aluminium ręcznie i mechanicznie, jak dobrać gradację papieru oraz pastę, a także kiedy polerowanie nie wystarczy, bo powierzchnia ma lakier, anodę albo głębokie wżery.
Dobry połysk zaczyna się od przygotowania powierzchni
- Oczyść i odtłuść aluminium przed każdym etapem pracy.
- Usuwaj rysy stopniowo, na przykład przez gradacje P320, P600, P1000 i P2000.
- Używaj pasty do aluminium na osobnym krążku filcowym lub bawełnianym.
- Nie przegrzewaj metalu i nie dociskaj mocno polerki.
- Sprawdź powłokę, ponieważ anodowania ani lakieru nie wypolerujesz bez ich usunięcia.
Od czego zależy efekt polerowania aluminium
Polerowanie nie maskuje głębokich uszkodzeń. Ono wygładza powierzchnię i usuwa bardzo cienką warstwę materiału, dlatego końcowy połysk zależy przede wszystkim od tego, jak dokładnie usuniesz wcześniejsze rysy.
Jeżeli aluminium jest tylko lekko przybrudzone lub utlenione, może wystarczyć pasta i miękka ściereczka. Gdy widać zmatowienia, ślady po szczotce albo korozję punktową, potrzebne będzie wcześniejsze szlifowanie. Przy głębokich wżerach trzeba liczyć się z tym, że idealne lustro wymaga zebrania większej ilości metalu.
| Stan powierzchni | Najrozsądniejsza metoda | Możliwy efekt |
|---|---|---|
| Lekkie zabrudzenia i utrata blasku | Odtłuszczanie oraz pasta wykańczająca | Odświeżenie połysku |
| Drobne rysy i szare utlenienie | Szlifowanie P600-P2000 i polerowanie | Gładka, błyszcząca powierzchnia |
| Głębokie rysy, wżery, ślady po obróbce | Szlifowanie od P240-P400, potem kolejne gradacje | Dobry połysk, ale możliwa utrata wymiaru |
| Anodowanie lub lakier | Najpierw usunięcie powłoki | Polerowanie surowego aluminium |
Najczęstszy błąd polega na próbie wypolerowania rysy samą pastą. Pasta może ją optycznie złagodzić, ale nie wyrówna głębokiego rowka. Zawsze zaczynam od oceny powierzchni i próby na niewidocznym fragmencie.
Przygotowanie aluminium przed obróbką
Najpierw usuwam kurz, tłuszcz, silikon, resztki wosku i osady. Używam ciepłej wody z detergentem, a po wysuszeniu odtłuszczacza bezpiecznego dla aluminium. Nawet drobina piasku może podczas polerowania zostawić nową rysę, dlatego czystość powierzchni ma większe znaczenie, niż zwykle się zakłada.
Sprawdź, z czym naprawdę pracujesz
Surowe aluminium ma metaliczny, często nierówny kolor. Powierzchnia lakierowana może wyglądać podobnie, ale po przetarciu rozpuszczalnikiem na szmatce pojawi się ślad powłoki. Anodowanie, nazywane też eloksalacją, tworzy twardą warstwę tlenkową, która może być bezbarwna albo barwiona.
Anodowanego aluminium nie da się wypolerować na lustro bez usunięcia anodowej warstwy. Szlifowanie mechaniczne jest przewidywalniejsze niż przypadkowe stosowanie silnych środków chemicznych. Preparaty na bazie wodorotlenku sodu mogą gwałtownie reagować z aluminium, wydzielać ciepło i nierównomiernie wytrawiać metal, dlatego nie polecam ich do domowych eksperymentów.
Zabezpiecz element i jego otoczenie
Jeżeli polerujesz fragment większego urządzenia, osłoń sąsiednie powierzchnie taśmą i folią. Zdemontowane części najlepiej unieruchomić w imadle z miękkimi szczękami albo na stabilnym stole. Nie poleruję elementu trzymanego w dłoni, bo obracający się krążek może go wyrwać lub gwałtownie obrócić.
Szlifowanie krok po kroku
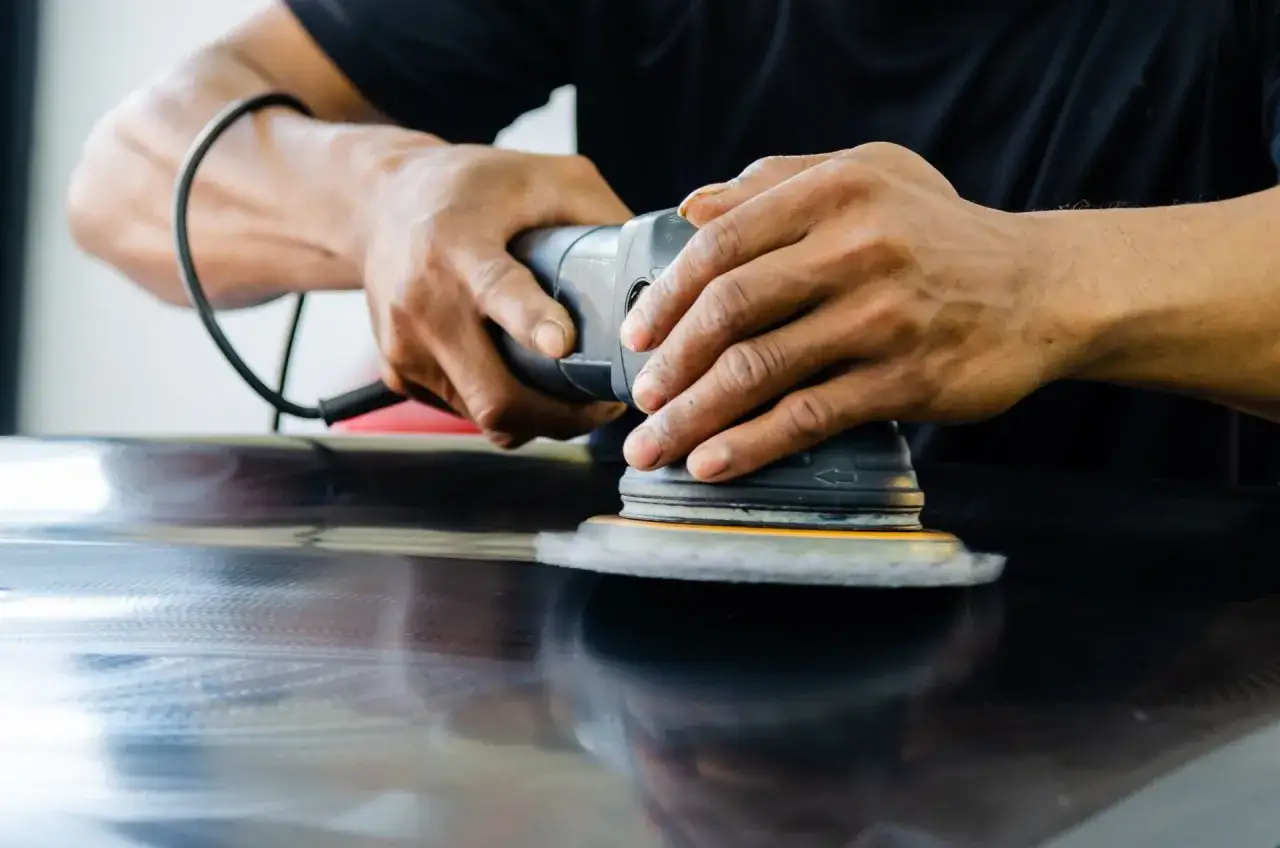
Do ręcznego przygotowania używam wodoodpornego papieru ściernego, klocka podporowego i wody z odrobiną detergentu. Przy większych powierzchniach sprawdza się szlifierka mimośrodowa z odpowiednim materiałem ściernym, ale do uzyskania połysku końcowego i tak potrzebna będzie pasta oraz krążek polerski.
- Dobierz punkt startowy. Przy lekkim zmatowieniu zacznij od P600 lub P800. Przy mocniejszych rysach zejdź do P320-P400, ale nie zaczynaj od bardzo agresywnej gradacji bez potrzeby.
- Pracuj jednym kierunkiem. Po każdym etapie zmień kierunek szlifowania o około 90 stopni. Dzięki temu łatwo zobaczysz, czy poprzednie rysy zostały usunięte.
- Przechodź stopniowo. Praktyczna sekwencja to P320, P600, P800, P1000, P1500 i P2000. Nie zawsze trzeba używać wszystkich gradacji, ale przeskok z P320 od razu do P2000 zwykle kończy się widocznymi śladami.
- Kontroluj krawędzie. Papier i tarcza szybko zaokrąglają ostre narożniki. Na częściach wymiarowych pracuj delikatnie i używaj twardego klocka, który utrzyma płaszczyznę.
- Myj powierzchnię między etapami. Nie przenoś grubego ziarna na drobny papier. Po każdym przejściu usuń szlam, osusz element i sprawdź go pod mocnym światłem.
Szlifowanie na mokro ogranicza pylenie i pomaga utrzymać papier w lepszym stanie. Nie zalewam jednak elektronarzędzia wodą. Przy pracy maszynowej wybieram odciąg pyłu, okulary ochronne i materiał ścierny przeznaczony do danego narzędzia.
Jeżeli po P2000 powierzchnia nadal wygląda mlecznie, nie oznacza to jeszcze porażki. Polerka usunie część mikrorys, ale nie naprawi rys pozostawionych po poprzedniej gradacji. W takiej sytuacji wracam o jeden etap, zamiast nakładać coraz więcej pasty.
Polerowanie ręczne i maszynowe
Do małych elementów wystarczy filcowa lub bawełniana ściereczka. Nakładam niewielką ilość pasty do aluminium i pracuję krótkimi ruchami, aż osad zacznie ciemnieć. Metoda ręczna jest wolna, ale daje dobrą kontrolę przy delikatnych krawędziach i częściach o nieregularnym kształcie.
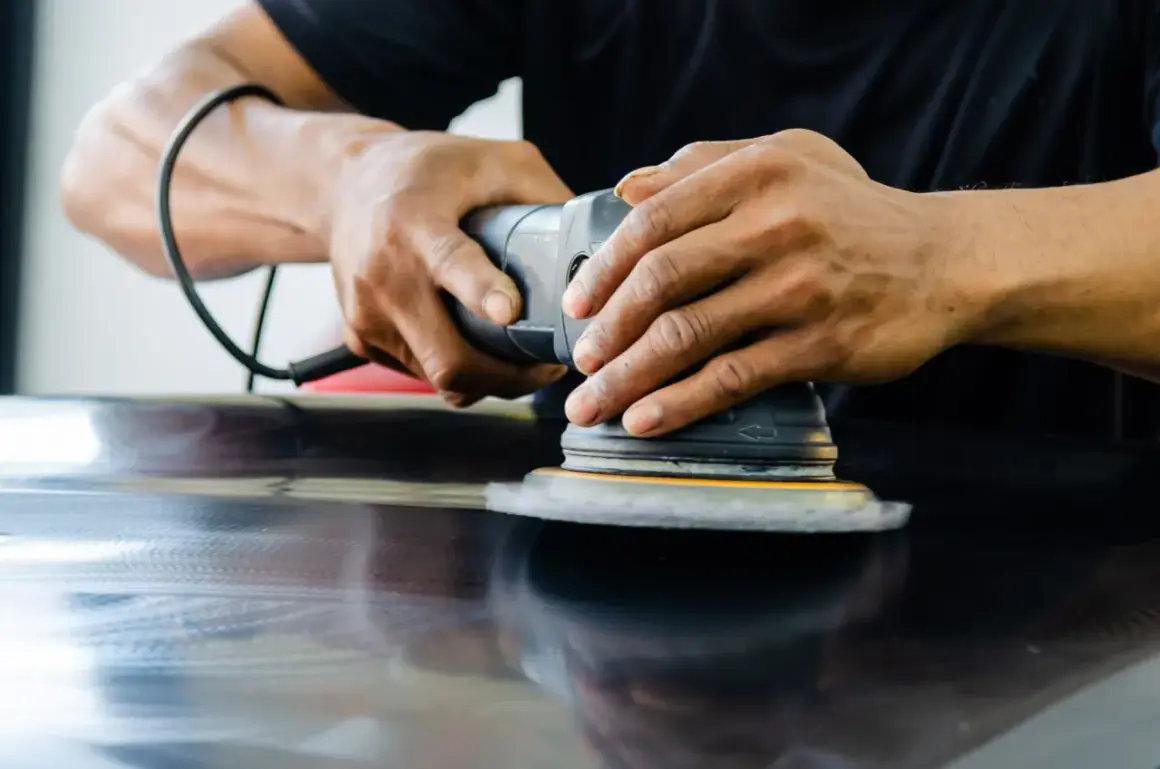
Przy większych powierzchniach używam wiertarki z regulacją obrotów, polerki rotacyjnej albo szlifierki z regulacją prędkości. Najważniejsza jest tarcza dopasowana do pasty. Twardy filc sprawdza się przy pierwszym etapie, a miękka bawełna lub flanela przy wykańczaniu.
Jak prowadzić narzędzie
Pracuję na małych fragmentach, zwykle po kilkanaście lub kilkadziesiąt centymetrów, zamiast przesuwać tarczę chaotycznie po całym elemencie. Narzędzie prowadzę płynnie, bez zatrzymywania w jednym miejscu. Zbyt duży docisk nie przyspiesza pracy, tylko podnosi temperaturę i może przypalić pastę.
Gdy aluminium robi się bardzo gorące, przerywam i pozwalam mu ostygnąć. Przegrzany metal poleruje się gorzej, a pasta może zostawiać smugi i twardy nalot. Nie próbuję też zwiększać obrotów ponad wartości dopuszczone dla krążka, ponieważ liczy się nie tylko prędkość urządzenia, ale również średnica tarczy.
Przeczytaj również: Jak wybrać tworzywo sztuczne do warsztatu i obróbki?
Dwie pasty dają lepszą kontrolę
Na początku stosuję pastę bardziej agresywną, przeznaczoną do usuwania śladów po szlifowaniu. Po oczyszczeniu powierzchni przechodzę na drobną pastę wykańczającą. Kolory past nie są uniwersalnym oznaczeniem, dlatego zawsze sprawdzam opis producenta zamiast kierować się wyłącznie barwą kostki.
Każdą pastę nakładam na osobny krążek. To drobiazg, który naprawdę robi różnicę, bo grubsze ziarno przeniesione na miękką tarczę potrafi zepsuć efekt uzyskany przez kilkadziesiąt minut pracy. Po zakończeniu wycieram resztki mikrofibrą i odtłuszczam element.
Ręcznie czy maszynowo dla konkretnego elementu
| Metoda | Najlepsze zastosowanie | Zalety | Ograniczenia |
|---|---|---|---|
| Ręczna | Małe elementy, detale, krawędzie | Duża kontrola i małe ryzyko przegrzania | Dużo czasu i pracy fizycznej |
| Wiertarka z krążkiem | Ranty, rurki, mniejsze powierzchnie | Niski koszt wejścia i szybka praca | Trudniej utrzymać równy docisk |
| Polerka rotacyjna | Większe płaskie powierzchnie | Wysoka wydajność i równy efekt | Łatwo przegrzać metal przy złej technice |
| Szlifierka mimośrodowa | Wstępne wyrównywanie dużych powierzchni | Równomierne szlifowanie | Nie zastępuje końcowego polerowania |
Do jednego małego uchwytu nie kupowałbym rozbudowanej polerki. Wiertarka z regulacją obrotów i zestawem krążków wystarczy. Przy komplecie felg, dużych panelach albo elementach z głębokimi uszkodzeniami oszczędność na sprzęcie szybko znika, bo najwięcej czasu pochłania ręczne poprawianie błędów.
Powłoki, wżery i trwałość połysku
Na lakierowanym aluminium pasta nie pracuje na metalu, tylko na powłoce. Jeżeli chcesz uzyskać połysk surowego aluminium, najpierw usuń lakier metodą zgodną z jego rodzajem i wykonaj próbę w mało widocznym miejscu. Przy anodowaniu sytuacja jest podobna, ale dodatkowo trzeba uważać na nierównomierne usunięcie twardej warstwy.
Głębokie wżery po korozji są trudniejsze niż zwykłe rysy. Można je zeszlifować, ale wtedy miejscowo zmniejsza się grubość elementu. Nie wyrównywałbym agresywnie części odpowiedzialnych za bezpieczeństwo, takich jak elementy zawieszenia, mocowania czy części pracujące pod ciśnieniem. W ich przypadku estetyka nie może być ważniejsza od wymiaru i wytrzymałości.
Surowe, wypolerowane aluminium z czasem ponownie matowieje, zwłaszcza na zewnątrz. Do wyboru jest wosk lub sealant, który wymaga okresowego odświeżania, albo bezbarwna powłoka przeznaczona do metali nieżelaznych. Lakier może zmienić odcień i połysk, dlatego przed pokryciem całego elementu robię próbę na niewidocznej części.
Najczęstsze błędy i zasady bezpieczeństwa
- Nie używaj wełny stalowej ani twardej szczotki na widocznej powierzchni. Zostawiają rysy, które później trzeba usuwać.
- Nie pomijaj gradacji papieru tylko dlatego, że element ma szybko błyszczeć. Połysk na niewyrównanej powierzchni będzie nierówny.
- Nie stosuj dużej ilości pasty. Cienka warstwa działa lepiej i łatwiej ją później usunąć.
- Nie przekraczaj maksymalnych obrotów krążka i nie pracuj bez osłon przewidzianych przez producenta narzędzia.
- Zakładaj okulary ochronne, rękawice dopasowane do rodzaju pracy i ochronę dróg oddechowych, gdy powstaje pył.
- Trzymaj luźne ubranie, przewody i włosy z dala od wirującej tarczy.
Przy polerowaniu mechanicznym drobiny metalu i fragmenty materiału ściernego mogą zostać wyrzucone w stronę operatora. Okulary ochronne są podstawą, a przy intensywnej pracy przydaje się również przyłbica oraz dobra wentylacja stanowiska.
Jeżeli element jest duży, ma skomplikowany kształt albo wymaga usunięcia lakieru, prostowania i ponownego zabezpieczenia, rozważ usługę specjalistyczną. W przypadku felg aluminiowych samo polerowanie może kosztować orientacyjnie około 130-350 zł za sztukę, natomiast pełna renowacja z dodatkowymi pracami będzie wyraźnie droższa.
Najlepszy efekt daje cierpliwa obróbka, nie najmocniejsza polerka
Jeżeli zależy mi na równym połysku, pilnuję trzech rzeczy: dokładnego odtłuszczenia, konsekwentnego przechodzenia przez gradacje oraz kontroli temperatury. Sama pasta jest dopiero ostatnim etapem, a nie sposobem na ukrycie niedokładnego szlifowania.
Na początek wybierz niewielki fragment, przygotuj go do P1000 lub P2000 i dopiero wtedy oceń, czy potrzebujesz efektu satynowego, wysokiego połysku czy powierzchni lustrzanej. Taka próba oszczędza czas, chroni krawędzie i szybko pokazuje, czy wybrana technika pasuje do konkretnego stopu aluminium.