
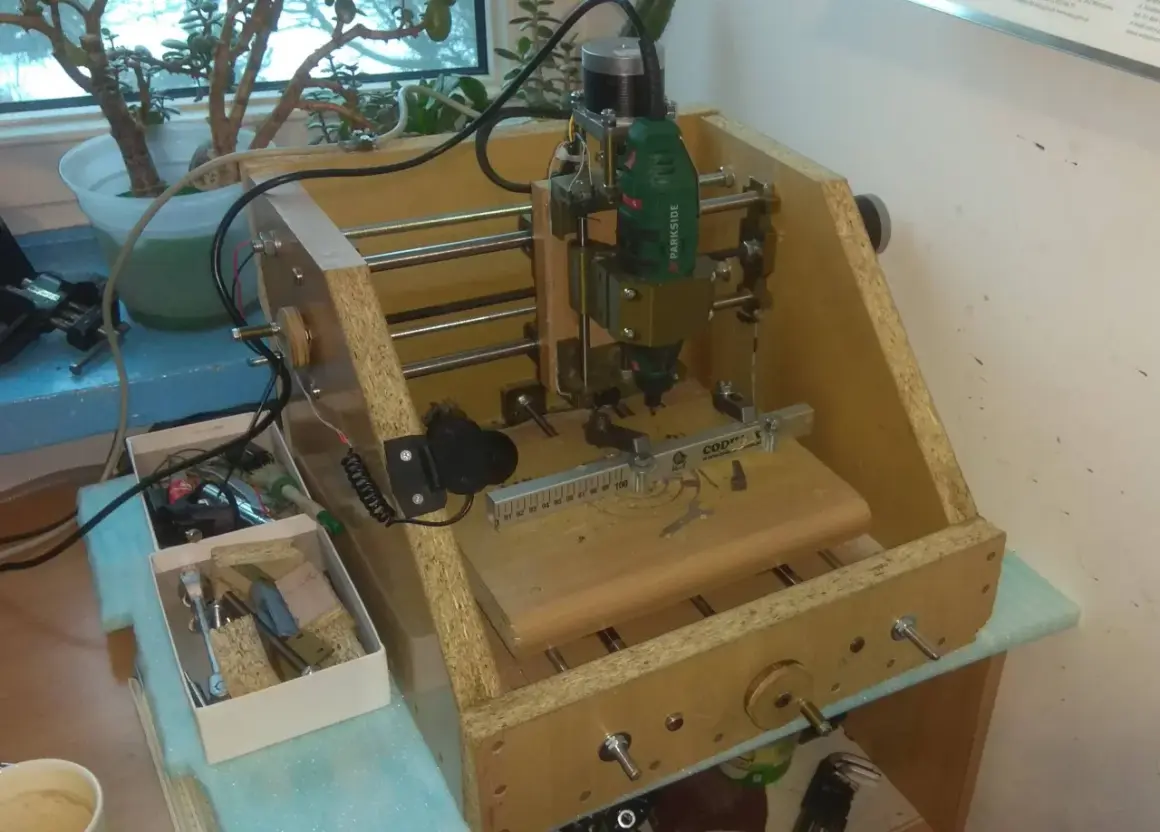
Samodzielna budowa frezarki CNC ma sens wtedy, gdy od początku wiadomo, co maszyna będzie obrabiać i jakiej dokładności naprawdę potrzebujesz. Inaczej projektuje się lekką konstrukcję do drewna i tworzyw, a inaczej sztywną frezarkę do aluminium. Pokażę, z jakich zespołów składa się takie urządzenie, jakie materiały i napędy sprawdzają się najlepiej, ile może kosztować projekt oraz na czym najczęściej tracą początkujący konstruktorzy.
Najważniejsze decyzje zapadają jeszcze przed zakupem części
- Sztywność ramy ma większe znaczenie niż sama moc wrzeciona.
- Do małych maszyn najczęściej wybiera się prowadnice profilowe i śruby kulowe.
- Aluminium wymaga konstrukcji cięższej i stabilniejszej niż drewno lub tworzywa.
- Typowy budżet hobbystycznej maszyny 3-osiowej wynosi około 4000-12 000 zł.
- Silniki krokowe są prostsze, ale mogą gubić pozycję przy zbyt dużym przyspieszeniu lub oporach.
Z czego składa się frezarka CNC
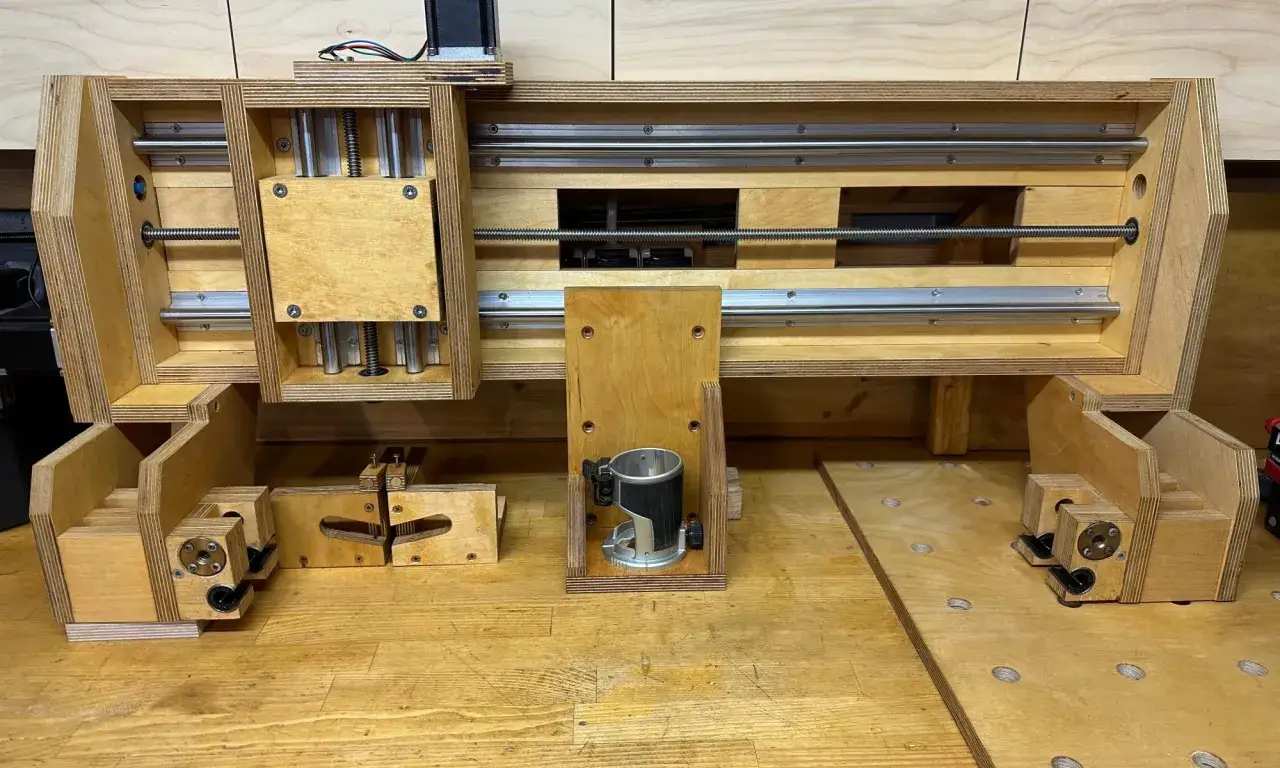
Każda frezarka CNC ma kilka współpracujących ze sobą układów. Najważniejsze są rama, prowadnice, napędy osi, wrzeciono, elektronika sterująca i oprogramowanie. Słaby element jednego zespołu ogranicza całą maszynę, dlatego mocny silnik nie naprawi wiotkiej bramy, a dokładna śruba kulowa nie pomoże, jeśli prowadnica jest źle ustawiona.
Rama i stół roboczy
Rama przenosi siły powstające podczas frezowania. W konstrukcjach amatorskich spotyka się profile aluminiowe, stal spawaną, płyty aluminiowe oraz laminaty konstrukcyjne. Profile są łatwe w montażu i przebudowie, ale przy większym polu roboczym wymagają dodatkowych żeber, aby ograniczyć ugięcie.Do drewna, MDF-u i tworzyw wystarczy zwykle solidna rama z profili aluminiowych. Przy aluminium wybrałbym stalową podstawę albo grube płyty aluminiowe, ponieważ drgania szybko pogarszają powierzchnię detalu. Stół powinien mieć możliwość poziomowania, a jego powierzchnia robocza musi być ustawiona względem osi X i Y.
Prowadnice i wózki
Prowadnice liniowe odpowiadają za prowadzenie ruchomych elementów. Najlepszy kompromis dla małej i średniej maszyny dają profilowe prowadnice szynowe z wózkami tocznymi. Są sztywniejsze i bardziej przewidywalne niż wałki podparte, choć wymagają dokładniejszego montażu.
Na każdej osi warto stosować dwie równoległe szyny, a przy długim przejeździe także dwa punkty napędu albo odpowiednio szeroką bramę. Prowadnice okrągłe mogą być tańsze, lecz przy obciążeniu łatwiej pojawia się ugięcie. Do lekkiego plotera są wystarczające, do frezowania aluminium zwykle nie są moim pierwszym wyborem.
Napęd osi
Ruch osi może realizować śruba trapezowa, śruba kulowa, pasek zębaty albo listwa zębata. Śruba trapezowa jest tania i łatwa do zdobycia, ale ma większe tarcie oraz luz. Śruba kulowa ogranicza luz i sprawdza się tam, gdzie liczy się dokładność pozycjonowania.
| Napęd | Najlepsze zastosowanie | Najważniejsza zaleta | Ograniczenie |
|---|---|---|---|
| Śruba trapezowa | Małe plotery, prototypy | Niska cena | Większy luz i tarcie |
| Śruba kulowa | Aluminium, tworzywa, precyzyjne detale | Mały luz i dobra powtarzalność | Wyższy koszt i wrażliwość na zabrudzenia |
| Pasek zębaty | Drewno, pianka, duże pola robocze | Duża prędkość przejazdu | Mniejsza sztywność przy dużych siłach |
| Listwa zębata | Długie osie przemysłowe | Możliwość budowy bardzo długiej osi | Trudniejsza regulacja luzu |
W małej frezarce 3-osiowej najczęściej wybrałbym śruby kulowe w rozmiarze dopasowanym do długości osi, na przykład serię o skoku 5 mm lub 10 mm. Większy skok zwiększa prędkość przesuwu, ale wymaga od silnika większego momentu i lepszego sterowania.
Jak dobrać materiały do obrabianego materiału
Najpierw określam materiał, a dopiero potem wymiary konstrukcji. To ważne, bo frezowanie drewna generuje inne obciążenia niż skrawanie aluminium, a obróbka stali w lekkiej maszynie hobbystycznej zwykle kończy się rozczarowaniem.
Drewno i MDF
Do drewna liczy się przede wszystkim prędkość, skuteczne odprowadzanie wiórów i odpowiednio sztywna brama. Można zastosować frezarkę górnowrzecionową lub wrzeciono o mocy około 0,8-1,5 kW. Przy większym polu roboczym napęd paskowy bywa praktyczniejszy niż śruby, bo pozwala uzyskać szybkie przejazdy.
MDF mocno pyli, dlatego przydatne są odciąg wiórów, szczotka wokół wrzeciona i osłony prowadnic. Pył może szybko dostać się do wózków oraz śrub, więc nie traktowałbym zabezpieczenia jako dodatku kosmetycznego.
Tworzywa sztuczne
Tworzywa wymagają ostrych narzędzi i kontroli temperatury. Zbyt mały posuw przy wysokich obrotach może topić materiał zamiast go skrawać. Konstrukcja nie musi być tak ciężka jak do aluminium, ale powinna pracować płynnie i bez luzów.
Aluminium
Aluminium jest dobrym testem jakości całej maszyny. Potrzebuje sztywnej ramy, krótkiego wysięgu osi Z, mocnego zamocowania detalu i stabilnych parametrów skrawania. Wrzeciono o mocy 1,5-2,2 kW może wystarczyć w małej konstrukcji, ale sama moc nie gwarantuje sukcesu.Przy aluminium szczególnie szybko wychodzą na jaw luzy, ugięcie bramy i niewłaściwe napięcie pasków. Zamiast zwiększać obroty, często lepiej zmniejszyć głębokość skrawania, poprawić mocowanie przedmiotu i usztywnić oś Z.
Stal i metale twarde
Stal wymaga zupełnie innego poziomu sztywności, masy i kontroli drgań. Lekka frezarka z profili aluminiowych może wykonać pojedyncze płytkie przejście, ale nie zastąpi frezarki narzędziowej. Do regularnej obróbki stali potrzebna jest ciężka rama, krótka kinematyka, małe ugięcia i odpowiednie chłodzenie.
Napędy, wrzeciono i elektronika muszą tworzyć jeden system
Mechanika i elektronika nie powinny być dobierane osobno. Silnik krokowy musi mieć zapas momentu przy planowanej prędkości, a sterownik powinien obsługiwać wymagane napięcie i prąd. Zbyt słaby zestaw będzie gubił kroki, szczególnie przy zmianach kierunku i gwałtownym przyspieszaniu.
Silniki krokowe czy serwonapędy
Silniki krokowe są popularne, ponieważ są niedrogie, proste w konfiguracji i dobrze pasują do maszyn hobbystycznych. Pracują jednak zwykle w układzie otwartym, czyli sterownik nie wie, czy wał rzeczywiście wykonał zadany ruch. Gdy opór wzrośnie, maszyna może stracić pozycję bez natychmiastowego sygnału ostrzegawczego.
Serwonapęd z enkoderem daje sprzężenie zwrotne i lepiej kontroluje położenie, ale zwiększa koszt oraz wymagania dotyczące strojenia. Do pierwszej frezarki wybrałbym dobre silniki krokowe z odpowiednim zapasem, zamiast tanich silników o zawyżonych deklaracjach momentu.
Wrzeciono
Wrzeciono odpowiada za obrót narzędzia. Popularne modele chłodzone powietrzem są łatwe w montażu, natomiast wersje chłodzone cieczą pracują ciszej i lepiej znoszą długą pracę. Potrzebny jest także falownik, który reguluje prędkość obrotową i może współpracować ze sterowaniem CNC.
Do drewna i tworzyw wystarcza często mniejsze wrzeciono, natomiast przy aluminium większe znaczenie niż sama moc mają łożyska, bicie promieniowe i sztywne mocowanie. Tanie wrzeciono z dużym biciem będzie niszczyło narzędzia i pogarszało jakość powierzchni.
Przeczytaj również: W jakiej temperaturze topi się aluminium? Fakty o stopach
Kontroler i oprogramowanie
Kontroler przekształca polecenia programu na impulsy sterujące silnikami. Popularne rozwiązania wykorzystują sterowniki typu step/dir, czyli osobne sygnały kroku i kierunku. Do konfiguracji można użyć między innymi GRBL, LinuxCNC lub rozwiązań opartych na dedykowanym kontrolerze ruchu.
Najczęstszy błąd polega na ustawieniu zbyt dużej prędkości i przyspieszenia już podczas pierwszych testów. Parametry trzeba zwiększać stopniowo, sprawdzając temperaturę silników, płynność ruchu i powtarzalność powrotu do punktu bazowego. Sama korekcja luzu w programie nie zastąpi prawidłowo ustawionej mechaniki.
Jak zaplanować budowę od projektu do pierwszego detalu
Najbezpieczniej budować maszynę etapami. Zaczynam od określenia pola roboczego, maksymalnego wymiaru materiału i rodzaju narzędzi. Dopiero później dobieram profile, długości prowadnic, śruby, silniki i wrzeciono.
- Ustal zastosowanie. Zapisz, czy maszyna będzie pracować głównie w drewnie, tworzywie, aluminium czy okazjonalnie w innych materiałach.
- Określ pole robocze. Dodaj zapas na mocowanie materiału, ale nie przesadzaj z wymiarami, bo długa brama szybciej traci sztywność.
- Zaprojektuj kinematykę. Sprawdź prześwity, zakres osi Z, położenie śrub oraz miejsce na łożyska i sprzęgła.
- Zbuduj i wypoziomuj ramę. Każdą powierzchnię montażową trzeba sprawdzić, zanim zostaną założone prowadnice.
- Ustaw prowadnice i napędy. Nie dokręcaj wszystkiego od razu na siłę. Elementy powinny być ustawiane bez naprężeń.
- Skonfiguruj elektronikę. Zabezpiecz przewody, zastosuj wyłącznik awaryjny, krańcówki i prawidłowe uziemienie.
- Wykonaj testy bez narzędzia. Sprawdź kierunki osi, bazowanie, powtarzalność i reakcję na zatrzymanie awaryjne.
- Wykonaj próbny detal. Zacznij od miękkiego materiału i niewielkiej głębokości skrawania.
Przy pierwszym uruchomieniu mierzę także luz nawrotny, czyli odległość, którą oś musi pokonać po zmianie kierunku, zanim faktycznie przesunie element. Niewielki luz można częściowo kompensować programowo, ale duży oznacza problem z nakrętką, łożyskowaniem, sprzęgłem albo montażem.
| Element projektu | Rozsądny wybór na początek | Na czym nie oszczędzać |
|---|---|---|
| Rama | Profile aluminiowe z żebrami lub stalowa konstrukcja | Połączenia narożne i poziomowanie |
| Prowadnice | Szyny profilowe z czterema wózkami na oś | Równoległość i czystość montażu |
| Napęd | Śruby kulowe w małych osiach | Łożyskowanie i sprzęgła |
| Silniki | Silniki krokowe z zapasem momentu | Sterowniki i zasilacz |
| Wrzeciono | 0,8-2,2 kW zależnie od materiału | Bicie, chłodzenie i mocowanie |
Ile kosztuje własna konstrukcja i gdzie pojawiają się kompromisy
Najtańszy projekt można złożyć za około 2500-4000 zł, ale zwykle oznacza on kompromisy w prowadnicach, elektronice lub sztywności. Za sensowną maszynę 3-osiową do drewna, tworzyw i okazjonalnego aluminium przyjąłbym budżet około 4000-12 000 zł, zależnie od pola roboczego i jakości komponentów.
| Wariant | Orientacyjny koszt | Do czego wystarczy |
|---|---|---|
| Mały ploter hobbystyczny | 2500-5000 zł | Drewno, MDF, tworzywa, lekkie grawerowanie |
| Sztywna maszyna warsztatowa | 6000-12 000 zł | Drewno, tworzywa, aluminium |
| Rozbudowana konstrukcja | 12 000 zł i więcej | Większe gabaryty, lepsza dokładność, automatyzacja |
To są przedziały orientacyjne, bez kosztu własnej pracy, narzędzi pomiarowych i ewentualnej obróbki elementów. Najwięcej pieniędzy potrafią pochłonąć rzeczy pomijane w pierwszym kosztorysie, czyli przewody ekranowane, łańcuchy kablowe, obudowa elektroniki, odciąg, uchwyty narzędziowe i narzędzia skrawające.
Moim zdaniem nie warto zaczynać od maksymalnego pola roboczego. Maszyna o obszarze 600 x 400 mm może być znacznie sztywniejsza i łatwiejsza do ustawienia niż konstrukcja 1500 x 1000 mm z tych samych profili. Mniejsza, dobrze wykonana frezarka daje zwykle lepsze rezultaty niż duży, wiotki ploter.
Błędy, które najbardziej obniżają jakość frezowania
Najczęściej problem nie wynika z jednego wadliwego podzespołu, tylko z kilku drobnych niedociągnięć. Luźne sprzęgło, źle napięta śruba, nierównoległe prowadnice i zbyt agresywne parametry mogą razem powodować przesunięcia, schodki na ściankach oraz nierówną powierzchnię.
- Za wysoka brama zwiększa ramię siły i ułatwia jej ugięcie.
- Zbyt długi wysięg osi Z pogarsza sztywność przy każdym materiale.
- Brak odciągu skraca żywotność prowadnic i utrudnia kontrolę obróbki.
- Źle dobrane sprzęgło może ślizgać się na wale i udawać problem z elektroniką.
- Przesadne mikrokrokowanie nie zawsze poprawia dokładność, a może zwiększyć wymagania wobec sterownika.
- Brak pomiarów prowadzi do regulowania maszyny „na oko”, co zwykle kończy się powtarzaniem tych samych błędów.
Po każdej większej zmianie sprawdzam przejazd po całej długości osi, a nie tylko w jednym punkcie. Maszyna może działać poprawnie przy środku stołu i jednocześnie klinować się przy końcu, jeśli prowadnice nie są równoległe.
Bezpieczeństwo także powinno być częścią projektu. Obudowa wrzeciona, wyłącznik awaryjny, prawidłowe uziemienie, zabezpieczenie przewodów i osłona przed wiórami nie są dodatkami. Przy większej maszynie przyda się również zamknięta strefa robocza, szczególnie podczas obróbki aluminium i materiałów kruchych.
Co sprawdzić przed rozpoczęciem regularnej pracy
Przed wykonaniem właściwego detalu wykonuję prostą procedurę kontrolną. Sprawdzam bazowanie, kierunek każdej osi, luz nawrotny, temperaturę silników i reakcję na zatrzymanie awaryjne. Dopiero gdy te punkty są powtarzalne, ustawiam parametry skrawania.- Zmierz rzeczywisty przejazd osi na odcinku 100 mm.
- Sprawdź, czy powrót do punktu bazowego nie zmienia położenia.
- Wykonaj kwadrat i przekątne, aby ocenić geometrię osi.
- Przetestuj kilka przejść na tym samym detalu.
- Kontroluj bicie narzędzia po zamocowaniu w uchwycie.
- Dobieraj obroty, posuw i głębokość skrawania do konkretnego materiału.
Najlepszy efekt daje cierpliwe strojenie, nie jednorazowy zakup droższych części. Własna maszyna może być bardzo użyteczna, ale tylko wtedy, gdy jej rozmiar, sztywność i napędy są dopasowane do realnych zadań. W praktyce dobrze zaprojektowana konstrukcja do konkretnego materiału wygrywa z większym urządzeniem zbudowanym bez planu.
