Gdy mosiężny element pęka, przecieka albo trzeba połączyć go z miedzią, wybór metody ma większe znaczenie niż sama moc spawarki. Pytanie, czym spawać mosiądz, prowadzi zwykle do trzech rozwiązań: spawania TIG, lutospawania MIG oraz lutowania twardego. Poniżej wyjaśniam, jakie spoiwo, gaz i przygotowanie dają najlepszą szansę na trwałe połączenie.
Najczęściej wygrywa metoda, która ogranicza przegrzewanie mosiądzu
- TIG z argonem sprawdza się przy precyzyjnych naprawach i cienkich elementach.
- MIG z drutem CuSi3 lub CuAl8 pozwala pracować szybciej, ale zwykle jest lutospawaniem, a nie pełnym przetopem.
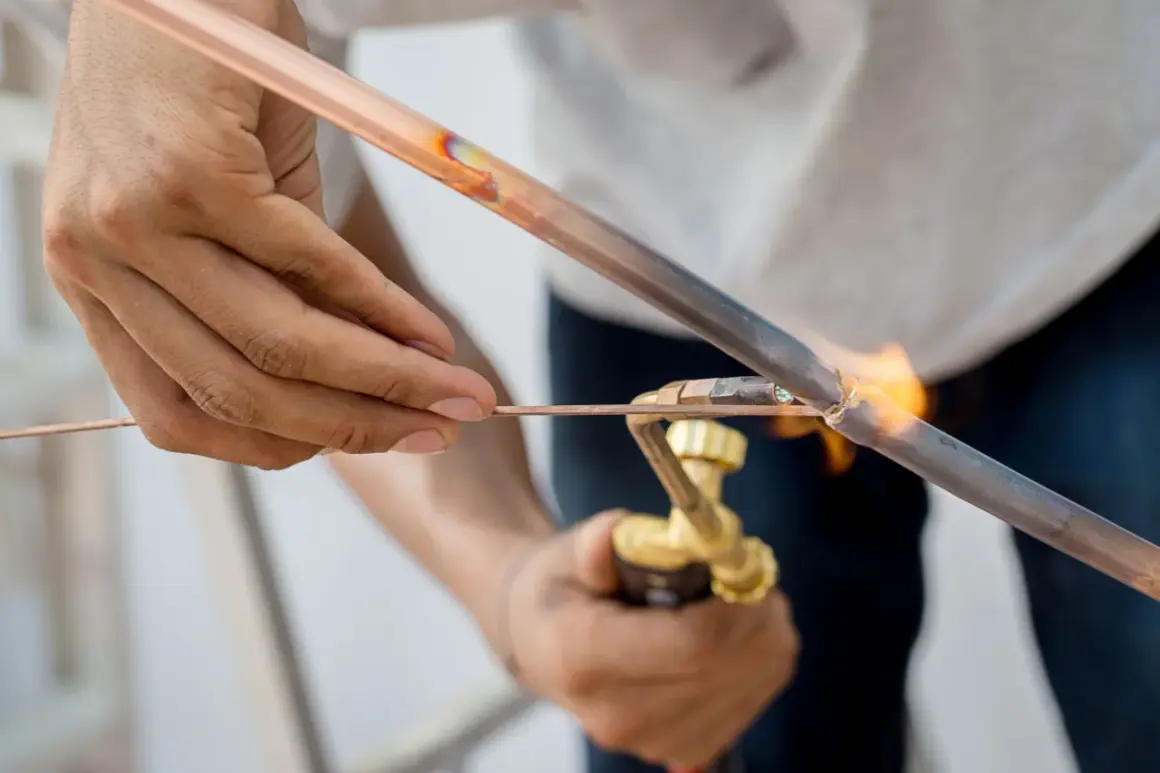
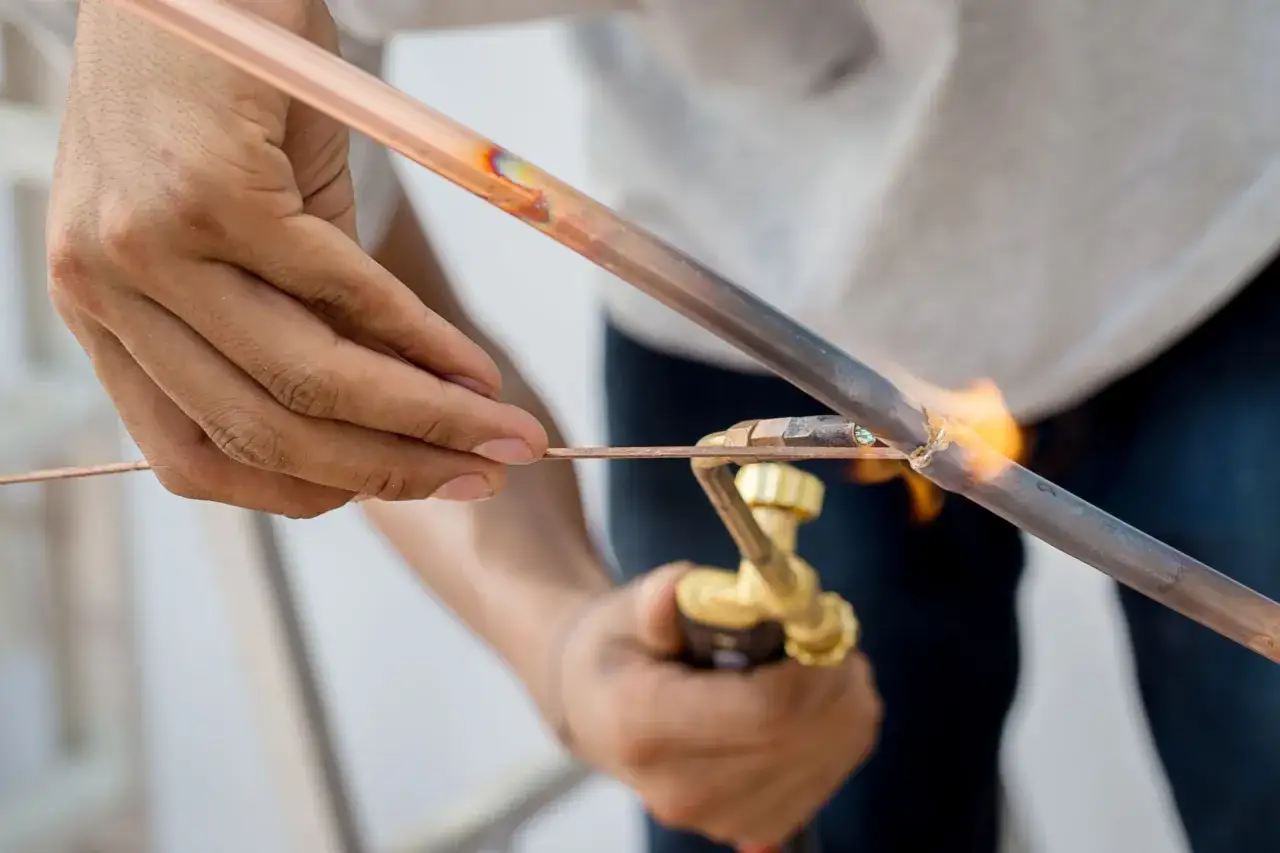
- Do złącz rur, armatury i różnych metali często lepsze jest lutowanie twarde spoiwem srebrnym albo miedziano-cynkowym.
- Mosiądz wymaga kontroli temperatury, ponieważ cynk łatwo odparowuje, powodując porowatość i dymienie.
- O jakości połączenia decydują także czystość powierzchni, właściwy topnik i skuteczna wentylacja.
Dlaczego mosiądz jest trudniejszy niż stal
Mosiądz dobrze przewodzi ciepło, więc energia szybko ucieka z miejsca pracy. Jednocześnie zawiera cynk, który przy mocnym nagrzaniu zaczyna intensywnie parować. W efekcie można otrzymać porowatą spoinę, ubytki materiału i niestabilne jeziorko, nawet gdy ustawienia spawarki wyglądają poprawnie.
Trzeba też rozróżnić spawanie od lutospawania i lutowania. W spawaniu stapia się brzegi łączonych elementów, natomiast podczas lutowania materiał podstawowy pozostaje w dużej mierze stały, a złącze tworzy ciekłe spoiwo. Przy mosiądzu ta druga grupa metod bywa rozsądniejsza, bo pozwala ograniczyć ilość ciepła.
Przed rozpoczęciem pracy sprawdzam, z jakim gatunkiem mam do czynienia. Mosiądz o większej zawartości cynku może zachowywać się inaczej niż stop z dodatkiem ołowiu, aluminium lub niklu, dlatego przy nieznanym elemencie najlepiej wykonać próbę na odciętym kawałku albo odpadzie.
TIG, MIG czy lutowanie twarde
Nie ma jednej uniwersalnej odpowiedzi. Ja dobieram metodę do grubości elementu, wymaganej wytrzymałości, wyglądu połączenia oraz tego, czy detal można bezpiecznie mocno nagrzać.
| Metoda | Typowe spoiwo | Kiedy ma sens | Najważniejsze ograniczenie |
|---|---|---|---|
| TIG | Drut CuZn lub dobrany do gatunku mosiądzu | Precyzyjne naprawy, cienkie elementy, widoczne złącza | Łatwo przegrzać krawędź i odparować cynk |
| MIG lutospawanie | Najczęściej CuSi3 lub CuAl8 | Dłuższe spoiny, prace warsztatowe, mniejszy przetop | Wymaga właściwego podawania drutu i nie daje efektu klasycznego przetopu |
| Lutowanie twarde | Spoiwo srebrne, miedziano-cynkowe lub specjalistyczne | Rury, armatura, mosiądz z miedzią i innymi metalami | Potrzebuje palnika, topnika i dokładnego dopasowania szczeliny |
| Lutowanie miękkie | Stopy cyny, na przykład SnCu lub SnAg | Połączenia elektryczne i elementy o małym obciążeniu | Niska odporność na temperaturę, drgania i duże siły |
TIG daje największą kontrolę nad łukiem, ale wymaga wprawy. Do mosiądzu stosuje się zwykle argon jako gaz osłonowy i możliwie krótki łuk; ustawienia prądu oraz biegunowości trzeba dobrać do urządzenia, grubości materiału i zaleceń producenta spoiwa.
MIG jest szybszy, lecz przy mosiądzu często oznacza lutospawanie drutem z brązu krzemowego. To dobre rozwiązanie, gdy zależy mi na ograniczeniu przetopu i odkształceń, ale powierzchnia spoiny może mieć inny kolor niż element.
Jak dobrać spoiwo, gaz i topnik
Najbezpieczniej dobierać spoiwo do pary materiałów, a nie wyłącznie do nazwy metody. Do pełnego spawania mosiądzu stosuje się druty na bazie miedzi i cynku, natomiast przy lutospawaniu popularne są spoiwa CuSi3 oraz CuAl8. Ich zadaniem jest utworzenie złącza przy niższej temperaturze niż ta potrzebna do pełnego stopienia mosiądzu.
Do TIG i MIG wybieram gaz obojętny, najczęściej czysty argon. Przy większych grubościach lub potrzebie mocniejszego podgrzania można stosować mieszanki argonu z helem, ale nie warto zaczynać od przypadkowej mieszanki z dużą ilością dwutlenku węgla. Gaz aktywny może pogorszyć wygląd i stabilność złącza.
W lutowaniu twardym topnik usuwa tlenki i poprawia zwilżanie powierzchni przez ciekłe spoiwo. Przy mosiądzu jest często potrzebny, zwłaszcza gdy łączę go z miedzią lub innym metalem. Po zakończeniu pracy resztki topnika trzeba dokładnie usunąć, ponieważ mogą powodować korozję.
Przy elementach pracujących pod ciśnieniem, w wysokiej temperaturze albo w instalacjach technicznych nie dobieram spoiwa wyłącznie po cenie. Liczą się dopuszczenie do danego medium, temperatura pracy i zgodność z materiałami, dlatego w takich zastosowaniach trzeba sprawdzić kartę techniczną produktu.
Jak przygotować mosiądz do łączenia
Przygotowanie powierzchni często decyduje o wyniku bardziej niż sama spawarka. Usuwam farbę, tlenki, smar i resztki starego lutu, a potem odtłuszczam element. Do oczyszczania używam osobnej szczotki ze stali nierdzewnej, przeznaczonej tylko do miedzi i jej stopów, ponieważ zabrudzenia z obróbki stali mogą pogorszyć złącze.
- Ustabilizuj elementy w uchwycie lub imadle, aby szczelina nie zmieniała się podczas nagrzewania.
- Usuń zanieczyszczenia mechanicznie i odtłuść obie powierzchnie.
- Wykonaj krótkie sczepy, zamiast od razu prowadzić długą spoinę.
- Ustaw mały dopływ ciepła i prowadź łuk lub palnik płynnie, bez zatrzymywania w jednym miejscu.
- Dodawaj spoiwo małymi porcjami, obserwując rozpływanie i kolor jeziorka.
- Pozwól detalowi ostygnąć naturalnie, a potem usuń żużel, topnik i przebarwienia.
Przy cienkim mosiądzu pomocny może być miedziany podkład albo radiator odbierający nadmiar ciepła. Nie próbuję jednak chłodzić rozgrzanego elementu wodą, bo gwałtowna zmiana temperatury może zwiększyć naprężenia i odkształcenia.
Jeżeli połączenie ma być szczelne, po wystygnięciu wykonuję próbę na sucho, a potem test szczelności odpowiedni do zastosowania. Sam wygląd spoiny nie wystarcza, ponieważ ładny, równy ścieg może mieć pory pod powierzchnią.
Kiedy lutowanie twarde jest lepszym wyborem
W wielu naprawach nie próbowałbym stapiać mosiądzu, tylko wybrał lutowanie twarde. Spoiwo topi się powyżej 450°C, ale temperatura procesu jest niższa od temperatury topnienia materiału podstawowego, dzięki czemu łatwiej zachować kształt elementu.
Ta metoda dobrze sprawdza się przy zaworach, rurkach, króćcach, uchwytach i połączeniach mosiądzu z miedzią. Do wymagających złączy często wybiera się spoiwa srebrne, natomiast do mniej obciążonych połączeń można zastosować spoiwo miedziano-cynkowe, zawsze razem z właściwym topnikiem.
Trzeba pamiętać, że lut twardy nie naprawi źle dopasowanych części. Spoiwo powinno mieć możliwość wpłynięcia w równą, niewielką szczelinę, a elementy muszą być dobrze oczyszczone i unieruchomione. Zbyt duża ilość lutu nie zwiększy automatycznie wytrzymałości, tylko utrudni kontrolę i pogorszy wygląd.
Lutowanie miękkie zostawiłbym do połączeń o małym obciążeniu, na przykład przewodów, zacisków lub lekkich elementów dekoracyjnych. Do armatury, części narażonych na drgania i miejsc pracujących w podwyższonej temperaturze zwykła cyna jest zazwyczaj zbyt słaba.
Najczęstsze błędy i bezpieczna praca
Początkujący często ustawiają parametry tak jak do stali i próbują prowadzić długi, gorący ścieg. Przy mosiądzu kończy się to wypaleniem krawędzi, zapadnięciem materiału albo chropowatą, ciemną spoiną. Znacznie lepsze efekty daje krótkie grzanie, szybkie prowadzenie i kontrolowane dodawanie spoiwa.
- Nie używaj przypadkowego drutu tylko dlatego, że ma podobny kolor.
- Nie spawaj zabrudzonego lub zatłuszczonego elementu.
- Nie przerywaj osłony gazowej zbyt wcześnie po zakończeniu łuku.
- Nie stosuj topnika bez sprawdzenia, czy nadaje się do konkretnego spoiwa.
- Nie pracuj w zamkniętym garażu bez odciągu miejscowego.
Podczas grzania mosiądzu mogą powstawać szkodliwe dymy zawierające związki cynku. Potrzebna jest wentylacja i odciąg znad miejsca pracy, a także przyłbica, rękawice, odzież ochronna i zabezpieczenie oczu przy czyszczeniu spoiny. Jeżeli dym utrzymuje się w pomieszczeniu, trzeba przerwać pracę i poprawić wentylację, zamiast próbować „przepalić” detal szybciej.
Najrozsądniejsza decyzja przed uruchomieniem spawarki
Jeśli zależy mi na precyzji i naprawiam niewielki element, zaczynam od TIG-a z argonem i spoiwem dobranym do gatunku mosiądzu. Przy dłuższym złączu oraz mniejszym wymaganym przetopie rozważam MIG z drutem CuSi3 lub CuAl8, a przy rurach, armaturze i łączeniu różnych metali najpierw sprawdzam możliwość lutowania twardego.
Największą różnicę robi nie maksymalna moc urządzenia, ale kontrola temperatury, czystość i właściwe spoiwo. Przed pracą na wartościowym detalu wykonuję krótką próbę na podobnym materiale. To kilka minut, które często oszczędzają później szlifowania, ponownego grzania i ratowania elementu.