
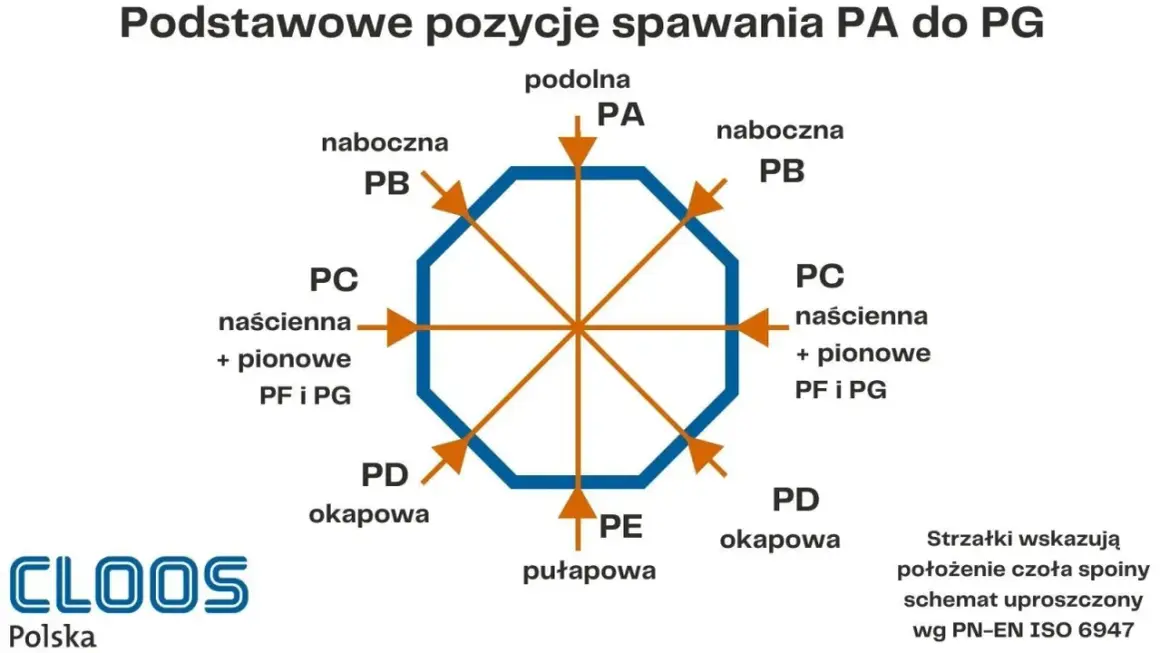
Dobrze dobrana pozycja spawania wpływa na stabilność jeziorka, jakość wtopienia i tempo pracy bardziej, niż początkujący zwykle zakładają. Wyjaśniam, czym różnią się oznaczenia PA, PB, PC, PD, PE, PF i PG, jak pracować z nimi na blasze oraz rurach, a także jak ograniczyć typowe błędy przy spawaniu i lutowaniu.
Najważniejsze informacje o pozycjach spawalniczych
- PA jest najłatwiejsza, ponieważ grawitacja pomaga utrzymać ciekłe jeziorko.
- PB, PC i PD wymagają lepszej kontroli kąta palnika, elektrody lub uchwytu.
- PE oznacza spawanie pułapowe i zwykle należy do najtrudniejszych pozycji.
- PF oznacza prowadzenie spoiny pionowo z dołu do góry, a PG z góry na dół.
- Przy rurach dochodzą pozycje PH, PJ oraz H-L045, w których położenie zmienia się w trakcie wykonywania spoiny.
Co oznaczają symbole PA, PB, PC i pozostałe
Oznaczenia pozycji spawalniczych opisują położenie złącza względem spawacza, kierunek prowadzenia spoiny oraz rodzaj wykonywanego połączenia. W praktyce najczęściej spotyka się symbole zgodne z normą PN-EN ISO 6947. Ten sam układ może być dodatkowo oznaczany według systemu ASME, dlatego na kursach i dokumentacji technicznej pojawiają się równolegle symbole literowe oraz oznaczenia typu 1G, 2F albo 6G.
Sama pozycja nie określa jeszcze parametrów urządzenia. Prąd, napięcie, prędkość spawania i średnica elektrody zależą również od metody, materiału, grubości elementu oraz rodzaju spoiny. To ważne, bo ustawienia sprawdzające się w PA mogą doprowadzić do wypływania metalu w pozycji pionowej lub pułapowej.
| Symbol ISO | Nazwa pozycji | Typowe oznaczenie ASME | Charakterystyka |
|---|---|---|---|
| PA | Podolna | 1G lub 1F | Spawanie od góry, zwykle na poziomej powierzchni |
| PB | Naboczna | 2F | Pozioma spoina pachwinowa |
| PC | Naścienna lub poprzeczna | 2G | Spoina czołowa prowadzona poziomo na pionowej płaszczyźnie |
| PD | Okapowa | 4F | Spoina pachwinowa wykonywana od dołu |
| PE | Pułapowa | 4G | Spoina czołowa nad głową spawacza |
| PF | Pionowa w górę | 3G lub 3F up | Prowadzenie spoiny od dołu ku górze |
| PG | Pionowa w dół | 3G lub 3F down | Prowadzenie spoiny z góry ku dołowi |
W dokumentacji warto sprawdzić, czy symbol odnosi się do spoiny czołowej, czy pachwinowej. Przykładowo 1G i 1F opisują różne układy, mimo że oba są związane z pozycją PA. To drobny szczegół, który ma znaczenie przy kwalifikowaniu spawacza i przygotowywaniu instrukcji technologicznej WPS.
Jak zachowuje się jeziorko w poszczególnych pozycjach
Najprościej zapamiętać te pozycje, obserwując, co robi grawitacja z ciekłym metalem. W PA pomaga utrzymać jeziorko nad spoiną, natomiast w PE, PD i częściowo w PF próbuje je odciągnąć od miejsca łączenia. Im większy wpływ grawitacji, tym ważniejsze stają się krótkie łuki, mniejsze jeziorko i dokładne prowadzenie.
PA i PB dla spokojnego początku
W PA można zwykle pracować z większą wydajnością i szerszym jeziorkiem. To dobra pozycja do nauki długości łuku, równomiernego posuwu oraz kontroli szerokości ściegu. Jeżeli mam możliwość obrócenia elementu, najczęściej właśnie to robię, ponieważ poprawa pozycji daje lepszy efekt niż ciągłe korygowanie ustawień urządzenia.
PB dotyczy przede wszystkim spoin pachwinowych, na przykład w połączeniu teowym. Trzeba pilnować, aby materiał nie spływał na jedną ze ścianek. Pomaga krótszy łuk i równy kąt prowadzenia, a przy większej spoinie także wykonywanie kilku warstw zamiast jednego przesadnie szerokiego przejścia.
PC i pozycje pułapowe
W PC spoina jest prowadzona poziomo na pionowej powierzchni. Jeziorko ma tendencję do opadania, dlatego zbyt wolny ruch albo zbyt duża energia łuku mogą powodować podciekanie. W tym układzie szczególnie dobrze widać, że większy prąd nie zawsze oznacza lepsze wtopienie.
PD i PE wymagają pracy nad głową. Przy spoinie pachwinowej PD łatwo przegrzać jeden z elementów, a przy spoinie czołowej PE trzeba dodatkowo kontrolować wypływ ciekłego metalu. Początkujący często próbują kompensować trudność dłuższym łukiem, choć zwykle daje to więcej odprysków i gorszą osłonę gazową.
PF i PG na pionowej ścianie
PF, czyli prowadzenie z dołu do góry, pozwala uzyskać dobre wtopienie i jest często wybierana przy grubszych elementach. Spawacz buduje spoinę stopniowo, kontrolując małe jeziorko. Przy większej szczelinie przydaje się delikatny ruch boczny, ale nie powinien on zamieniać się w szerokie, nerwowe wachlowanie.
PG prowadzi się z góry na dół. Praca jest szybsza, lecz spoina może mieć mniejszą głębokość wtopienia niż przy PF, dlatego ten kierunek wymaga właściwego przygotowania złącza i nie zawsze nadaje się do grubych lub mocno obciążonych elementów. Stosuję go głównie wtedy, gdy technologia dopuszcza spawanie zstępujące i liczy się tempo wykonania.
Pozycje przy spawaniu rur są trudniejsze z konkretnego powodu
Przy rurze nie wystarczy ustawić elementu w jednej pozycji. Jeżeli rura pozostaje nieruchoma, spawacz przechodzi przez różne położenia w miarę prowadzenia obwodu. Dlatego pozycje PH i PJ są bardziej wymagające niż klasyczne PF i PG na płaskiej blasze.
| Symbol | Zastosowanie | Co utrudnia pracę |
|---|---|---|
| PA | Rura obracana podczas spawania | Najłatwiejsza kontrola, ponieważ złącze można utrzymywać w wygodnym położeniu |
| PH | Rura nieruchoma, spawanie od dołu ku górze | Zmiana położenia jeziorka podczas przechodzenia po obwodzie |
| PJ | Rura nieruchoma, spawanie z góry na dół | Ryzyko zbyt płytkiego wtopienia i nierównej grubości ściegu |
| H-L045 | Nieruchoma rura ustawiona pod kątem około 45 stopni | Łączy trudności pozycji pionowych, pułapowych i nabocznych |
W przypadku rur szczególnie ważne są punktowanie, kolejność odcinków i kontrola początku oraz końca spoiny. Źle ustawione punkty mogą ściągnąć złącze i zmienić szczelinę już po rozpoczęciu pracy. Przy rurach ciśnieniowych sama estetyka lica nie wystarcza, ponieważ o jakości decyduje także przetop, brak niezgodności wewnętrznych i zgodność z właściwą procedurą.
Najtrudniejszym wariantem szkoleniowym jest zwykle H-L045, znany także jako 6G w systemie ASME. Nie traktowałbym go jednak jako magicznego testu zręczności. Dobre wyniki wynikają przede wszystkim z przygotowania krawędzi, prawidłowego punktowania i powtarzalnej techniki na każdym odcinku obwodu.
Jak dobrać technikę i parametry do położenia
Nie ma jednego ustawienia dla wszystkich pozycji. Parametry z instrukcji producenta elektrody, drutu lub materiału dodatkowego traktuję jako punkt wyjścia, a potem sprawdzam je na próbniku. Pozycja zmienia przede wszystkim wielkość jeziorka, tempo odprowadzania ciepła i tolerancję na błędy.
- W PA można zwykle zastosować większą wydajność stapiania i dłuższy odcinek prowadzenia.
- W PB lepiej kontrolować kąt pracy, aby nie przesuwać jeziorka na jedną ściankę.
- W PC, PD i PE pomaga ograniczenie energii liniowej oraz krótszy łuk.
- W PF często stosuje się krótkie odcinki, ruch trójkątny lub delikatne wachlowanie.
- W PG trzeba pilnować prędkości, bo zbyt wolne prowadzenie szybko przegrzewa złącze.
Przy MIG/MAG szczególne znaczenie ma ustawienie uchwytu i długość wolnego wylotu drutu. Przy TIG łatwiej kontrolować ilość ciepła, ale wymaga to stabilnej ręki i dobrego prowadzenia dodatkowego materiału. MMA wybacza inne błędy niż TIG, a żużel po każdej warstwie trzeba dokładnie usunąć, zwłaszcza gdy zmieniamy kierunek prowadzenia.
Przeczytaj również: Rodzaje spoin - jak dobrać je do złącza i obciążenia
Co z lutowaniem w różnych położeniach
W lutowaniu spoiwo również podlega grawitacji, ale proces wykorzystuje przede wszystkim zwilżanie i działanie kapilarne. Dlatego czystość powierzchni, właściwa szczelina i odpowiedni topnik mogą być ważniejsze niż sama pozycja. W położeniu podolnym łatwo obserwować rozpływanie spoiwa, natomiast przy pracy nad głową trzeba ograniczyć jego nadmiar i uważać, aby nie tworzyć kropli.
Nie przenosiłbym jednak bezpośrednio ustawień ze spawania na lutowanie. Inna jest temperatura, sposób dostarczania ciepła i rola materiału dodatkowego. Przy lutowaniu twardym najpierw ogrzewam oba łączone elementy, a dopiero potem podaję spoiwo w miejsce, w którym może zostać wciągnięte w szczelinę.
Typowe błędy, które obniżają jakość spoiny
Najczęstszy błąd polega na próbie wykonania każdej spoiny tak samo. Ta sama prędkość ruchu i ten sam kąt uchwytu mogą działać w PA, ale w PE doprowadzą do spływania metalu albo braku ciągłości. Zanim zajmę się korektą urządzenia, sprawdzam pozycję ciała, dostęp do złącza i widoczność jeziorka.
- Za długi łuk zwiększa odpryski i pogarsza osłonę gazową.
- Zbyt szerokie wachlowanie przegrzewa materiał i utrudnia utrzymanie stałej geometrii.
- Brak oczyszczenia między warstwami może zamknąć żużel lub tlenki w spoinie.
- Za wolny posuw powoduje nadmierne nagrzewanie i spływanie jeziorka.
- Nieprawidłowe punktowanie zmienia szczelinę i może zdeformować element.
- Spawanie bez próby utrudnia ocenę, czy ustawienia pasują do konkretnej grubości i materiału.
W pracy nad głową nie oszczędzam na ochronie osobistej. Potrzebne są przyłbica z właściwym stopniem zaciemnienia, rękawice, odzież chroniąca przed odpryskami oraz zabezpieczenie głowy i szyi. Trzeba też usunąć materiały palne z obszaru pracy, zapewnić wentylację i pamiętać, że poprawna spoina nie rekompensuje złych warunków bezpieczeństwa.
Jeśli spoina wygląda poprawnie, ale element ma znaczenie konstrukcyjne, sam ogląd powierzchni nie wystarczy. W zależności od zastosowania potrzebne mogą być badania wizualne, penetracyjne, magnetyczno-proszkowe, ultradźwiękowe albo radiograficzne. Zakres kontroli powinien wynikać z dokumentacji i odpowiedzialności danego połączenia.
Najlepsza pozycja zależy od elementu, nie od przyzwyczajenia
Do nauki i większości prostych prac warsztatowych zaczynam od PA, potem przechodzę do PB i PC. Dopiero gdy ruch, długość łuku i wielkość jeziorka są stabilne, ćwiczę PF, PG oraz pozycje pułapowe. Taka kolejność pozwala rozwijać technikę bez maskowania podstawowych błędów trudniejszym ustawieniem.
Jeżeli konstrukcja na to pozwala, obracam detal tak, aby jak największą część spoiny wykonać w pozycji podolnej lub nabocznej. To nie jest droga na skróty, tylko rozsądne wykorzystanie geometrii stanowiska. W praktyce właśnie dobre ustawienie elementu często daje większą poprawę niż droższa spawarka, a ostateczny wybór powinien uwzględniać wymagania technologiczne, dostęp do złącza i bezpieczeństwo pracy.
