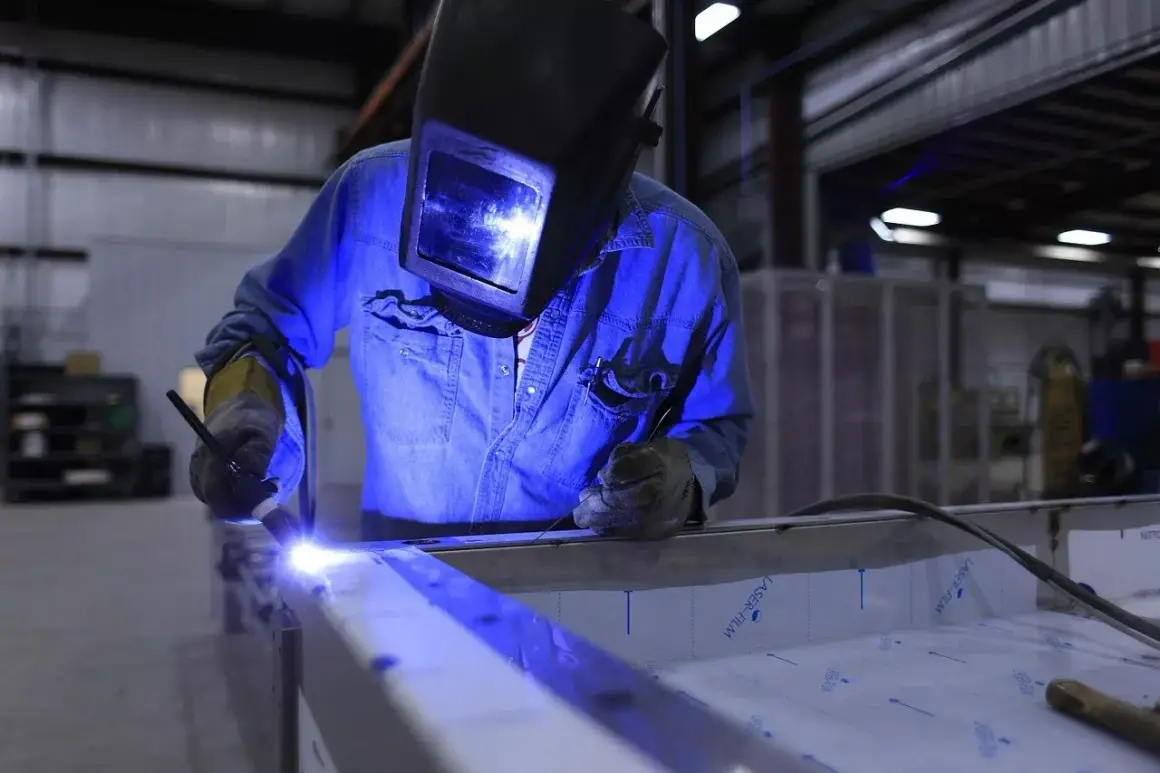
Spawanie ocynku migomatem wymaga większej uwagi niż łączenie zwykłej stali, ponieważ warstwa cynku szybko paruje, destabilizuje łuk i tworzy szkodliwe dymy. Pokażę, jak przygotować materiał, dobrać drut, gaz i parametry, bezpiecznie poprowadzić spoinę oraz odtworzyć ochronę antykorozyjną po zakończeniu pracy.
O jakości połączenia decydują przygotowanie, wentylacja i kontrola ciepła
- Usuń cynk ze strefy spawania, najlepiej co najmniej 10-15 mm po obu stronach złącza.
- Stosuj skuteczny odciąg miejscowy i ochronę dróg oddechowych, ponieważ dymy tlenku cynku mogą wywołać gorączkę metaliczną.
- Najczęściej sprawdzi się drut SG2 lub G3Si1 o średnicy 0,8 mm oraz mieszanka argonu z CO2.
- Ustawienia traktuj jako punkt startowy i zawsze sprawdź na próbce z tego samego materiału.
- Po spawaniu trzeba zabezpieczyć odsłoniętą stal preparatem bogatym w cynk.
Dlaczego ocynk utrudnia spawanie
Stal ocynkowana ma na powierzchni warstwę cynku, która chroni ją przed korozją. Problem zaczyna się w chwili zajarzenia łuku, bo cynk topi się i odparowuje znacznie wcześniej niż stal. Powstają wtedy pęcherze, odpryski i niestabilny łuk, a część gazów może zostać uwięziona w spoinie.
Biała chmura nad jeziorkiem spawalniczym nie jest zwykłym dymem. To przede wszystkim produkty utleniania cynku, które mogą podrażniać drogi oddechowe i wywołać objawy przypominające grypę, takie jak dreszcze, ból głowy, kaszel czy gorączka. Sam kolor dymu nie mówi, że jego ilość jest bezpieczna, dlatego nie wolno spawać ocynku bez odciągu ani pochylać twarzy nad złączem.
Usunięcie powłoki poprawia nie tylko warunki pracy. Czysta stal daje stabilniejsze zajarzenie, łatwiej kontrolować wtopienie i znacznie ograniczyć liczbę porów. Wyjątkiem są procedury przemysłowe, w których technologia dopuszcza pozostawienie części powłoki, ale wtedy obowiązuje konkretna instrukcja spawania, a nie przypadkowe ustawienia z warsztatu.
Jak przygotować stal ocynkowaną przed zajarzeniem łuku
Usuń cynk tylko tam, gdzie jest potrzebny
Najpraktyczniej zeszlifować powłokę w pasie około 10-15 mm po każdej stronie planowanej spoiny. Przy grubszych elementach, złączach odpowiedzialnych lub pracy wielościegowej strefa może wymagać poszerzenia. Cynk usuwa się mechanicznie tarczą listkową, szczotką drucianą albo narzędziem przeznaczonym do przygotowania metalu.
Po szlifowaniu trzeba odtłuścić element i usunąć pył. Nie używam do tego przypadkowych rozpuszczalników pozostawiających film na powierzchni, bo później taki osad trafia prosto do jeziorka. Brudna stal i resztki oleju są częstą przyczyną porowatej, słabej spoiny.
Zadbaj o bezpieczne stanowisko
- Ustaw odciąg tak, aby przechwytywał dym przy łuku, ale nie zdmuchiwał gazu osłonowego.
- Zapewnij dopływ świeżego powietrza i usuń materiały łatwopalne z obszaru pracy.
- Stosuj przyłbicę spawalniczą, rękawice, odzież trudnopalną i obuwie ochronne.
- Przy pracy w pomieszczeniu używaj ochrony dróg oddechowych dobranej do dymów spawalniczych. Zwykła maseczka przeciwpyłowa nie wystarcza.
- Nie spawaj elementów z nieznaną powłoką, szczególnie jeśli mogły być pokryte farbą zawierającą ołów, kadm lub inne substancje niebezpieczne.
W zamkniętym zbiorniku, kanale albo małym garażu sama uchylona brama nie rozwiązuje problemu. Jeżeli nie da się zapewnić skutecznego odciągu, pracę trzeba przenieść w inne miejsce albo zlecić osobie wyposażonej w odpowiedni sprzęt. To jeden z tych przypadków, w których kilka minut oszczędzonych na przygotowaniu może skończyć się realnym zagrożeniem zdrowia.
Jaki drut, gaz i parametry wybrać do ocynku
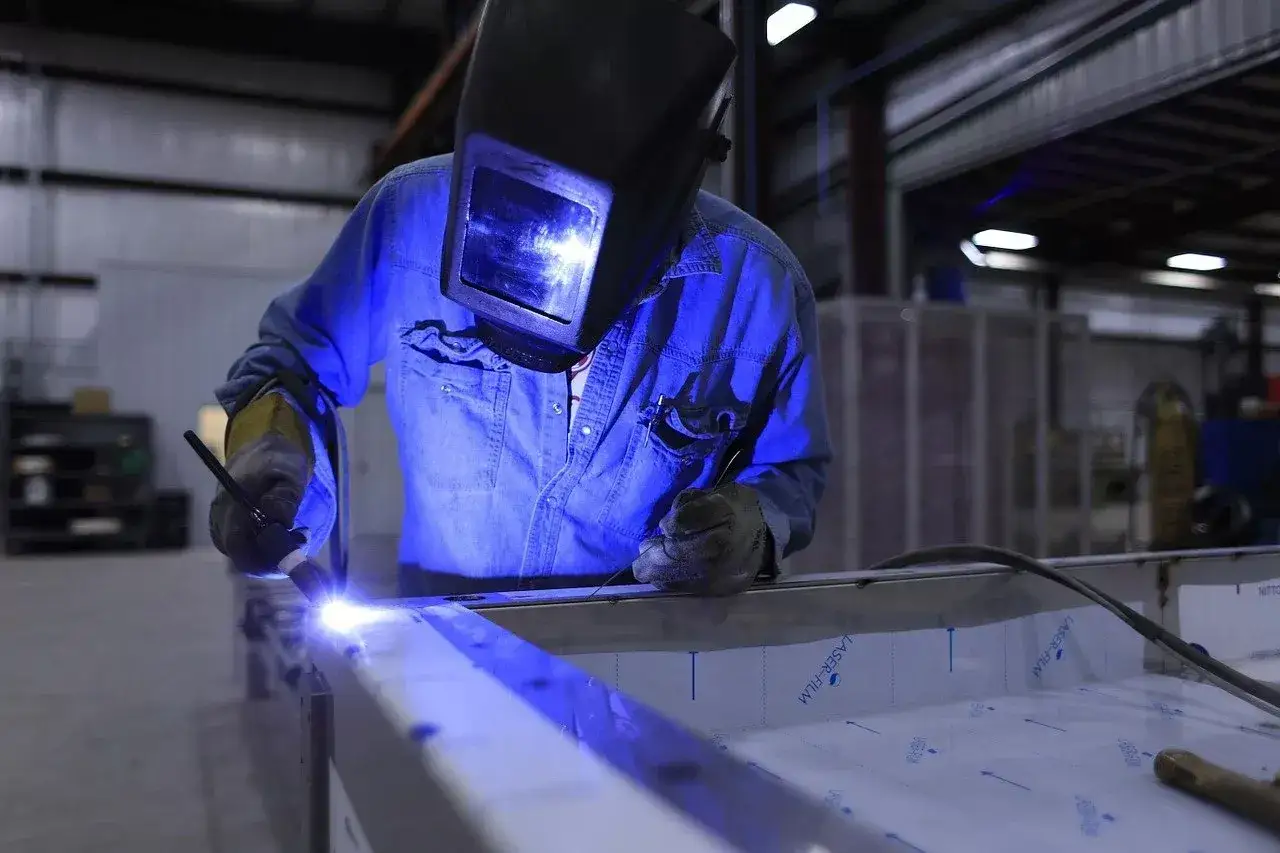
Do większości napraw ze stali ocynkowanej wybieram drut SG2 lub G3Si1, często oznaczany także jako ER70S-6. Zawarte w nim dodatki odtleniające pomagają radzić sobie z niewielką ilością pozostałości cynku, ale nie zastępują szlifowania. Drut o średnicy 0,8 mm jest uniwersalny do cienkich i średnich profili, natomiast 1,0 mm ma sens przy grubszych elementach i większym prądzie.
Technicznie przy stali ocynkowanej pracuje się zwykle metodą MAG, czyli w osłonie gazu aktywnego. Dobrym punktem wyjścia jest mieszanka argonu z CO2, na przykład 82/18 albo 92/8. Czyste CO2 może działać, lecz zazwyczaj daje więcej odprysków i mniej spokojny łuk. Ostateczny wybór powinien uwzględniać zalecenia producenta drutu.
| Grubość stali | Drut | Orientacyjne napięcie | Orientacyjny prąd |
|---|---|---|---|
| około 1 mm | 0,8 mm | 16,5-18 V | 45-80 A |
| około 2 mm | 0,8 mm | 17,5-19 V | 70-120 A |
| około 3 mm | 0,8 lub 1,0 mm | 19-21 V | 100-160 A |
Podane wartości są wyłącznie ustawieniami początkowymi. Różnice w podajniku, długości przewodów, pozycji spawania i rodzaju mieszanki gazowej potrafią zmienić efekt. Przepływ gazu ustawiam zwykle na 10-14 l/min, a zamiast bez końca go zwiększać, najpierw osłaniam stanowisko przed przeciągiem. Zbyt duży przepływ może zasysać powietrze do strefy łuku i pogorszyć spoinę.
Przy drucie pełnym biegunowość powinna odpowiadać instrukcji urządzenia i materiału dodatkowego, najczęściej uchwyt podłącza się do bieguna dodatniego. W spawarce synergicznej zaczynam od programu dla stali o danej grubości, a potem koryguję napięcie i podawanie drutu na próbce. Równy, spokojny syk jest lepszym wskaźnikiem niż ślepe trzymanie się jednej liczby z tabeli.
Jak prowadzić spoinę, żeby ograniczyć pory i przepalenia
- Wykonaj próbę na kawałku tego samego profilu i sprawdź, czy łuk nie gaśnie oraz czy nie tworzą się otwory.
- Ustaw elementy z właściwym dopasowaniem. Przy złączu doczołowym cienkich blach niewielka szczelina, zwykle około 1 mm, może ułatwić kontrolę przetopu.
- Wykonaj krótkie sczepy i sprawdź, czy konstrukcja nie ściąga się pod wpływem ciepła.
- Prowadź uchwyt techniką pchania pod kątem około 10-15 stopni. Daje to lepszy wgląd w jeziorko i pomaga utrzymać krótszy łuk.
- Trzymaj stały wysięg drutu, zwykle około 10-12 mm, oraz równą prędkość prowadzenia.
- Przy cienkiej blasze spawaj krótkimi odcinkami, robiąc przerwy na odprowadzenie ciepła.
- Po zakończeniu ściegu nie odrywaj gwałtownie uchwytu. Pozwól urządzeniu wykonać końcowe podanie gazu i zabezpieczyć krater.
Nie próbuję przykrywać cynku długim, szerokim wachlowaniem. Taka technika zwykle tylko zwiększa ilość ciepła, odprysków i dymu. Przy grubszych elementach lepiej wykonać kilka wąskich ściegów, dokładnie oczyszczając każdy poprzedni przed położeniem kolejnego.
Jeżeli pojawia się intensywny biały dym, odsuń głowę, popraw odciąg i przerwij pracę, jeśli nie da się opanować emisji. Nie warto przyspieszać za wszelką cenę. W praktyce spokojne prowadzenie i dobre przygotowanie powierzchni dają większą poprawę niż podkręcanie prądu.
Najczęstsze wady spoiny i szybkie sposoby korekty
| Objaw | Prawdopodobna przyczyna | Co sprawdzić |
|---|---|---|
| Pory i dziurki | Pozostały cynk, brud, wilgoć albo zbyt słaba osłona gazowa | Oczyść strefę, sprawdź dyszę, przewód gazowy i przepływ |
| Dużo odprysków | Niewłaściwe napięcie, zbyt długi łuk lub zanieczyszczona powierzchnia | Skoryguj napięcie, skróć łuk i użyj mieszanki zalecanej do drutu |
| Przepalenie cienkiej blachy | Za duża energia cieplna i zbyt wolne prowadzenie | Zmniejsz napięcie lub podawanie, spawaj punktowo i rób przerwy |
| Brak wtopienia | Za mały prąd, zbyt szybkie prowadzenie albo szeroka spoina | Zwiększ energię stopniowo i prowadź uchwyt bliżej krawędzi złącza |
| Podtopione krawędzie | Za długi łuk, zbyt duże napięcie lub nadmiar ciepła | Skróć łuk, zmniejsz parametr i ogranicz szerokość ruchu |
Po spawaniu zeszlifuj odpryski tylko na tyle, aby nie osłabić złącza. Jeżeli spoina ma przenosić obciążenia, nie oceniaj jej wyłącznie po wyglądzie. Ładny ścieg może mieć pory albo brak przetopu, dlatego przy ważniejszych konstrukcjach potrzebna jest kontrola zgodna z dokumentacją techniczną.
Kiedy zamiast spawania wybrać lutospawanie
Jeżeli zależy mi na mniejszym odkształceniu cienkiej blachy i ograniczeniu uszkodzeń cynku wokół złącza, rozważam lutospawanie MIG/MAG drutem na bazie miedzi, na przykład CuSi3. W tym procesie materiał podstawowy nie jest w takim stopniu przetapiany, a spoiwo łączy elementy przy niższej temperaturze.
| Cecha | Klasyczne spawanie MAG | Lutospawanie MIG/MAG |
|---|---|---|
| Spoiwo | Drut stalowy SG2 lub G3Si1 | Drut miedziano-krzemowy, na przykład CuSi3 |
| Wpływ ciepła | Większy, z pełnym przetopieniem stali | Mniejszy, ogranicza odkształcenia |
| Powłoka cynkowa | Zostaje usunięta i wypalona w strefie spoiny | Może być mniej naruszona poza samym złączem |
| Zastosowanie | Połączenia wymagające pełnej spoiny stalowej | Cienkie blachy, karoserie i elementy, gdzie ważna jest estetyka |
| Ograniczenie | Więcej dymu, odprysków i odkształceń | Nie zastępuje automatycznie spawania konstrukcyjnego |
Lutospawanie nie jest uniwersalnym zamiennikiem. W elementach nośnych, ramach i konstrukcjach objętych wymaganiami projektowymi trzeba stosować metodę przewidzianą w dokumentacji. Do cienkich blach jest jednak bardzo praktyczne, bo pozwala ograniczyć przepalenia i ilość ciepła wprowadzanego do materiału.
Przeczytaj również: Spawarka laserowa w warsztacie - koszty, zalety i bezpieczeństwo
Jak odtworzyć ochronę antykorozyjną
W miejscu spoiny i w strefie wpływu ciepła cynk przestaje chronić stal. Po ostygnięciu usuń żużel, odpryski i luźne zabrudzenia, odtłuść powierzchnię, a potem nanieś farbę lub aerozol wysokocynkowy zgodnie z instrukcją producenta.
Nie nakładaj preparatu na gorący metal ani na powierzchnię pokrytą pyłem. Przy elementach pracujących na zewnątrz dobrze sprawdza się dodatkowa warstwa nawierzchniowa kompatybilna z powłoką cynkową. To właśnie ten etap często decyduje, czy naprawione miejsce zacznie rdzewieć po jednym sezonie.
Co sprawdzić przed odłożeniem uchwytu
- Czy cynk został usunięty ze strefy spawania?
- Czy odciąg przechwytuje dym bez zaburzania osłony gazowej?
- Czy drut, biegunowość i gaz pasują do wybranej metody?
- Czy próbna spoina nie ma porów, podtopień ani braku wtopienia?
- Czy cienki element nie został przegrzany?
- Czy połączenie i okolica zostały oczyszczone oraz zabezpieczone preparatem cynkowym?
Największą różnicę robią trzy rzeczy: mechaniczne usunięcie cynku, skuteczna wentylacja i spokojna kontrola ciepła. Gdy któryś z tych punktów zostanie pominięty, nawet dobry migomat i poprawny drut nie zagwarantują trwałej spoiny.
Do prostych napraw warsztatowych metoda MIG/MAG jest szybka i wygodna, ale przy cienkiej blasze lub wymaganiach konstrukcyjnych warto rozważyć lutospawanie albo zlecić pracę spawaczowi z odpowiednim wyposażeniem. Połączenie powinno być nie tylko mocne, lecz także bezpieczne dla wykonującego i ponownie zabezpieczone przed korozją.