Dobór odpowiedniego gazu decyduje o stabilności łuku, ilości odprysków i jakości spoiny, a w lutowaniu wpływa na temperaturę oraz kontrolę płomienia. Nie ma jednego uniwersalnego gazu używanego do spawania, dlatego pokazuję różnice między argonem, CO2, helem, acetylenem i propanem oraz podpowiadam, co wybrać do stali, nierdzewki, aluminium i lutowania.
Najkrótsza droga do właściwego gazu
- TIG: najczęściej czysty argon, zwykle klasy 4.6.
- MAG stali czarnej: mieszanka argonu z CO2, na przykład 82/18, albo czysty CO2.
- MIG aluminium: argon, a przy grubych elementach mieszanka argonu z helem.
- Lutowanie płomieniowe: propan, propan-butan lub acetylen, często w połączeniu z tlenem.
- Przepływ: orientacyjnie 6-10 l/min dla TIG i 10-15 l/min dla MIG/MAG, ale ustawienie zależy od dyszy i warunków.
- Bezpieczeństwo: butlę trzeba zabezpieczyć pionowo, sprawdzić szczelność instalacji i zapewnić wentylację.
Najpierw rozdziel gaz osłonowy od paliwa do palnika
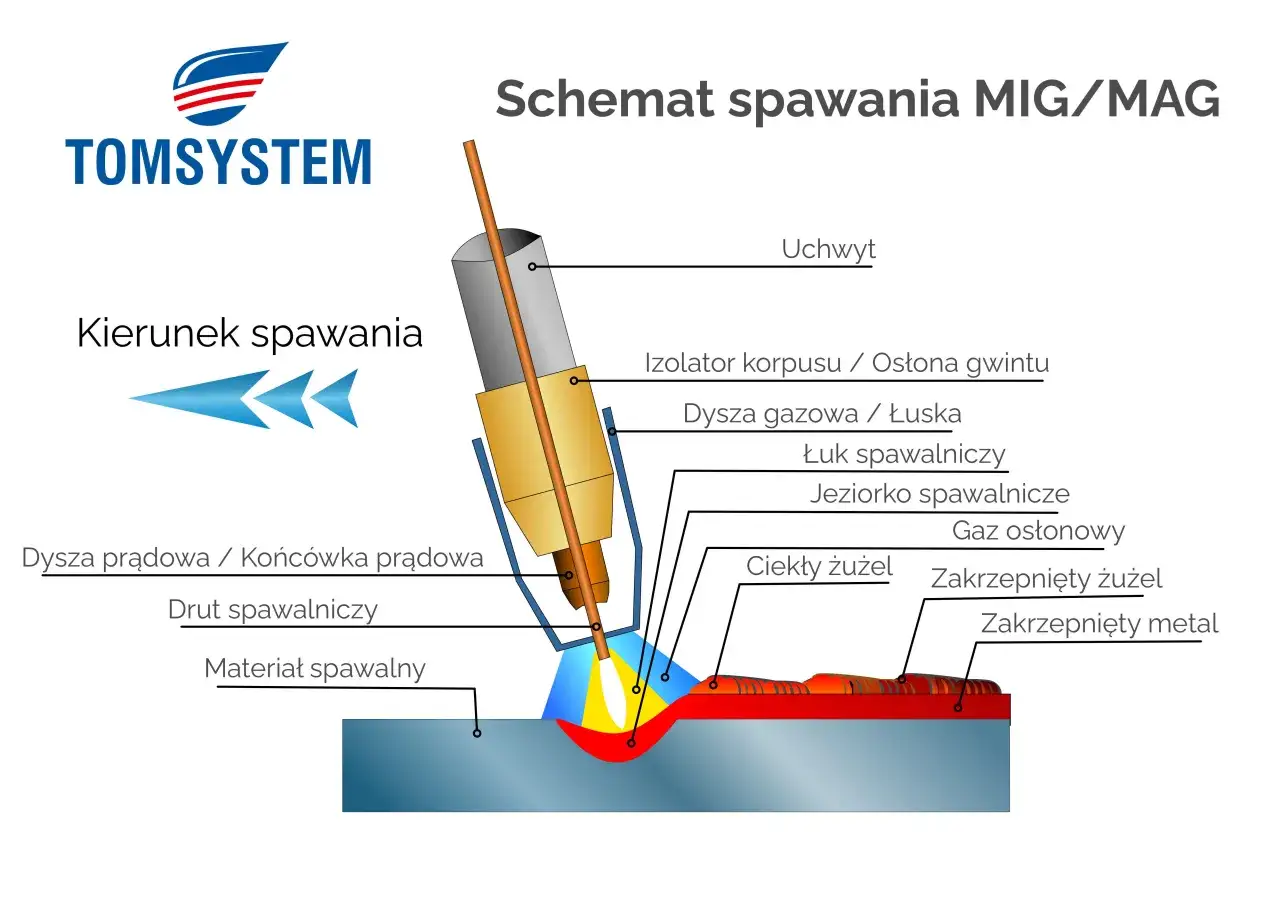
W warsztacie pod pojęciem gazu do spawania kryją się dwie różne grupy. Gazy osłonowe chronią jeziorko ciekłego metalu przed tlenem, azotem i wilgocią z powietrza. Stosuje się je głównie w metodach TIG, MIG, MAG i przy niektórych odmianach spawania plazmowego.
Druga grupa to gazy palne, które razem z tlenem tworzą płomień. Należą do niej przede wszystkim acetylen, propan i propan-butan. Taki zestaw wykorzystuje się przy spawaniu gazowym, lutowaniu twardym, podgrzewaniu oraz cięciu.
To rozróżnienie ma praktyczne znaczenie. Argon może być idealny do TIG, ale nie zastąpi właściwej mieszanki w MAG stali konstrukcyjnej. Z kolei acetylen nie jest gazem osłonowym doprowadzanym przez uchwyt spawalniczy, tylko paliwem dla palnika.
Norma ISO 14175 porządkuje klasyfikację gazów i mieszanek stosowanych przy spawaniu łukowym. W praktyce najważniejsze pozostaje jednak połączenie trzech informacji: metody spawania, rodzaju materiału i zastosowanego drutu lub spoiwa.
Jaki gaz wybrać do MIG, MAG i TIG
Najłatwiej zacząć od materiału i procesu. Poniższe zestawienie traktuję jako punkt wyjścia, a nie zamiennik instrukcji urządzenia czy technologii spawania.
| Proces i materiał | Najczęstszy wybór | Co daje w praktyce |
|---|---|---|
| TIG stal nierdzewna, stal zwykła, tytan | Czysty argon | Stabilny łuk, czysta spoina i dobra kontrola jeziorka |
| TIG aluminium i miedź | Argon, przy grubych elementach argon z helem | Lepsze zajarzenie; hel zwiększa dopływ ciepła i wtopienie |
| MIG aluminium | Czysty argon | Odpowiednia osłona dla metali nieżelaznych |
| MAG stal niestopowa | Argon z CO2, na przykład 82/18 lub 90/10 | Stabilny łuk, umiarkowany rozprysk i dobre wtopienie |
| MAG stal niestopowa, grubsze elementy | Czysty CO2 albo mieszanka z większym udziałem CO2 | Większa penetracja, ale także więcej odprysków |
| MAG stal nierdzewna | Specjalistyczna mieszanka argonu z małym dodatkiem CO2 lub O2 | Ochrona właściwości stali i mniejsza tendencja do utleniania |
Do domowego migomatu spawającego stal czarną najczęściej wybrałbym mieszankę 82% argonu i 18% CO2. Jest bardziej wybaczająca niż czysty dwutlenek węgla, daje mniej odprysków i zwykle ogranicza późniejsze szlifowanie.
Czysty CO2 ma sens wtedy, gdy liczy się koszt, duże wtopienie albo spawanie grubych elementów nie musi być szczególnie estetyczne. Trzeba zaakceptować głośniejszy łuk, większy rozprysk i częstsze czyszczenie dyszy.
Przy aluminium najbezpieczniejszym wyborem jest czysty argon. Podłączenie mieszanki argonowo--dwutlenkowej do spawania TIG lub MIG aluminium zwykle kończy się niestabilnym procesem, zanieczyszczeniem elektrody albo porowatością.
Argon, CO2 i hel zmieniają charakter spoiny
Argon do czystego i precyzyjnego łuku
Argon jest gazem obojętnym, dlatego nie reaguje intensywnie z jeziorkiem spawalniczym. Ułatwia zajarzenie łuku i pozwala dokładnie prowadzić spoinę. W TIG najczęściej stosuje się argon o wysokiej czystości, na przykład 4.6, czyli około 99,996%.
Jego ograniczeniem jest mniejsze wtopienie w niektórych zastosowaniach. Dlatego przy grubym aluminium, miedzi albo dużej prędkości spawania można użyć mieszanki z helem. Hel podnosi energię łuku, ale jest droższy i wymaga staranniejszego ustawienia przepływu.
Dwutlenek węgla do MAG stali
CO2 jest gazem aktywnym. W MAG wpływa na charakter łuku, zwiększa wtopienie i dobrze sprawdza się przy stali niestopowej. Ceną za tę skuteczność są większe odpryski oraz mniej spokojny przebieg procesu.
Nie traktowałbym go jako gazu uniwersalnego. Do TIG się nie nadaje, a przy stali nierdzewnej może pogorszyć odporność korozyjną spoiny, jeśli zostanie użyty w nieodpowiednim stężeniu.
Przeczytaj również: Spawanie drutem samoosłonowym - ustawienia i korekta spoiny
Dodatki tlenu, wodoru i azotu
Niewielki dodatek tlenu lub CO2 do argonu może poprawić zwilżanie i stabilność łuku w MAG. Wodór pojawia się w wybranych mieszankach do spawania nierdzewki, ale wymaga zgodności z materiałem i technologią. Zbyt pochopne użycie wodoru może zwiększyć ryzyko porowatości lub pęknięć wrażliwych materiałów.
Azot bywa używany jako gaz formujący, czyli osłona od strony grani, między innymi w wybranych zastosowaniach stali nierdzewnych i duplex. Nie jest to jednak prosty zamiennik argonu. Przy takich pracach trzymam się zaleceń producenta materiału i procedury spawania.
Spawanie gazowe i lutowanie wymagają innego podejścia
W spawaniu gazowym oraz lutowaniu nie wybiera się zwykle gazu po to, aby osłaniał łuk. Najważniejszy jest płomień o właściwej temperaturze i proporcji tlenu do paliwa. Rodzaj gazu wpływa na szybkość nagrzewania, możliwość regulacji płomienia i zakres prac.
| Zastosowanie | Typowy gaz | Najważniejsza cecha |
|---|---|---|
| Spawanie gazowe stali i naprawy cienkich elementów | Acetylen z tlenem | Bardzo gorący, precyzyjnie regulowany płomień |
| Lutowanie twarde rur i elementów stalowych | Propan z tlenem lub acetylen z tlenem | Duża ilość ciepła i możliwość pracy z lutami wysokotemperaturowymi |
| Lutowanie miękkie przewodów i drobnych elementów | Propan-butan albo propan z powietrzem | Prosty, tani palnik do niższych temperatur |
| Podgrzewanie dużych elementów | Propan, propan-butan lub acetylen | Szybkie dostarczanie ciepła, bez konieczności tworzenia spoiny łukowej |
Do lutowania miękkiego elektroniki i cienkich przewodów wystarczy zwykle lutownica elektryczna albo mały palnik na propan-butan. Gaz nie tworzy wtedy osłony spoiny, lecz dostarcza ciepło. Przy lutowaniu twardym potrzebny jest dodatkowo odpowiedni lut oraz często topnik, który ogranicza utlenianie powierzchni.
Acetylen daje największą swobodę przy klasycznym spawaniu płomieniowym, ale wymaga większej ostrożności i odpowiedniego osprzętu. Propan jest wygodny przy podgrzewaniu i lutowaniu, jednak nie powinien być traktowany jako bezpośredni zamiennik acetylenu w każdej pracy.
Przepływ gazu i przygotowanie stanowiska są równie ważne
Nawet najlepsza mieszanka nie pomoże, jeśli gaz jest ustawiony zbyt słabo albo ucieka bokiem. Jako ustawienie początkowe przyjmuję zwykle 6-10 l/min dla TIG oraz 10-15 l/min dla MIG/MAG. Przy dużej dyszy, soczewce gazowej lub pracy na zewnątrz wartości mogą wymagać korekty.
- Za mały przepływ powoduje pory, utlenienie i przebarwienia.
- Za duży przepływ tworzy zawirowania, które mogą zasysać powietrze do strefy spawania.
- Przeciąg z bramy, wentylatora lub sprężarki potrafi zniszczyć osłonę nawet przy prawidłowym wskazaniu przepływomierza.
- Brudna dysza i zbyt długi wysięg drutu utrudniają dotarcie gazu do jeziorka.
- Przy TIG gaz powinien płynąć chwilę przed zajarzeniem i jeszcze przez kilka sekund po zakończeniu łuku.
Przed rozpoczęciem pracy sprawdzam przewód, reduktor, szybkozłącza i gniazdo uchwytu. Szczelność można kontrolować odpowiednim środkiem do wykrywania nieszczelności, nigdy otwartym płomieniem. Przy spawaniu nierdzewki lub tytanu trzeba dodatkowo zadbać o osłonę grani, bo sama osłona od strony palnika może nie wystarczyć.
Przepływomierz pokazuje objętość gazu, a nie jakość osłony przy jeziorku. Dlatego ustawienie zawsze oceniam razem z wyglądem łuku, liczbą odprysków, kolorem spoiny i wynikiem próby na odciętym kawałku materiału.
Typowe błędy przy wyborze gazu
Najczęstszy błąd polega na kupowaniu jednej butli do wszystkich prac. W małym warsztacie może to kusić, ale oszczędność szybko znika, gdy spoina wymaga poprawiania albo urządzenie zaczyna pracować niestabilnie.
- Czysty argon do MAG stali: łuk może być niestabilny, a wtopienie niewystarczające.
- Mieszanka argonu z CO2 do TIG: elektroda wolframowa ulega zanieczyszczeniu, a spoina może mieć wady.
- CO2 do aluminium: prowadzi do nieprawidłowej osłony i problemów z jakością spoiny.
- Zbyt duży przepływ: nie poprawia ochrony, lecz może powodować turbulencje.
- Brak czyszczenia materiału: gaz nie usunie oleju, rdzy, farby ani wilgoci z powierzchni.
- Brak gazu formującego: przy spawaniu rur i nierdzewki może powstać utleniona, słaba grań.
Nie ignoruję też drutu spawalniczego. Producent drutu często podaje zalecaną grupę gazu, a zmiana mieszanki bez zmiany parametrów napięcia i podawania drutu może pogorszyć rezultat. Najpewniejsze ustawienie to takie, które wynika jednocześnie z instrukcji urządzenia, oznaczenia drutu i rodzaju materiału.
Butle i gazy palne wymagają bezwzględnej ostrożności
Butlę ustawiam pionowo i zabezpieczam przed przewróceniem. Powinna mieć czytelną etykietę, sprawne przyłącze oraz ważne badanie techniczne. Gazy obojętne, takie jak argon i CO2, nie palą się, ale w małym, słabo wentylowanym pomieszczeniu mogą wypierać tlen.
Przy acetylenu, propanie i propan-butanie dochodzi ryzyko pożaru lub wybuchu. Potrzebne są przewody przeznaczone do danego gazu, właściwe reduktory, sprawne zawory oraz zabezpieczenia przeciwcofkowe zgodne z wyposażeniem palnika. Tlen nie może mieć kontaktu z olejem ani smarem.
Nie przechowuję butli w pobliżu grzejników, źródeł iskier i materiałów łatwopalnych. Przed pracą sprawdzam węże, wentylację i stan palnika, a po zakończeniu zamykam zawory na butlach. Przy wyczuwalnym wycieku nie używam przełączników elektrycznych ani otwartego ognia, tylko odcinam dopływ gazu, opuszczam zagrożone miejsce i postępuję zgodnie z instrukcją dostawcy.
Dobór gazu warto sprowadzić do jednej decyzji
Jeżeli spawam stal zwykłą metodą MAG, zaczynam od mieszanki argonu z CO2, najczęściej 82/18. Do TIG i MIG aluminium wybieram czysty argon, do grubego aluminium lub miedzi rozważam dodatek helu, a do lutowania dobieram paliwo do palnika i temperatury lutu.
Największą różnicę robi nie sama nazwa gazu, lecz dopasowanie całego układu: materiału, procesu, drutu, przepływu, dyszy i wentylacji. Taka kolejność ogranicza liczbę prób, chroni sprzęt i daje spoinę, której nie trzeba później ratować szlifierką.