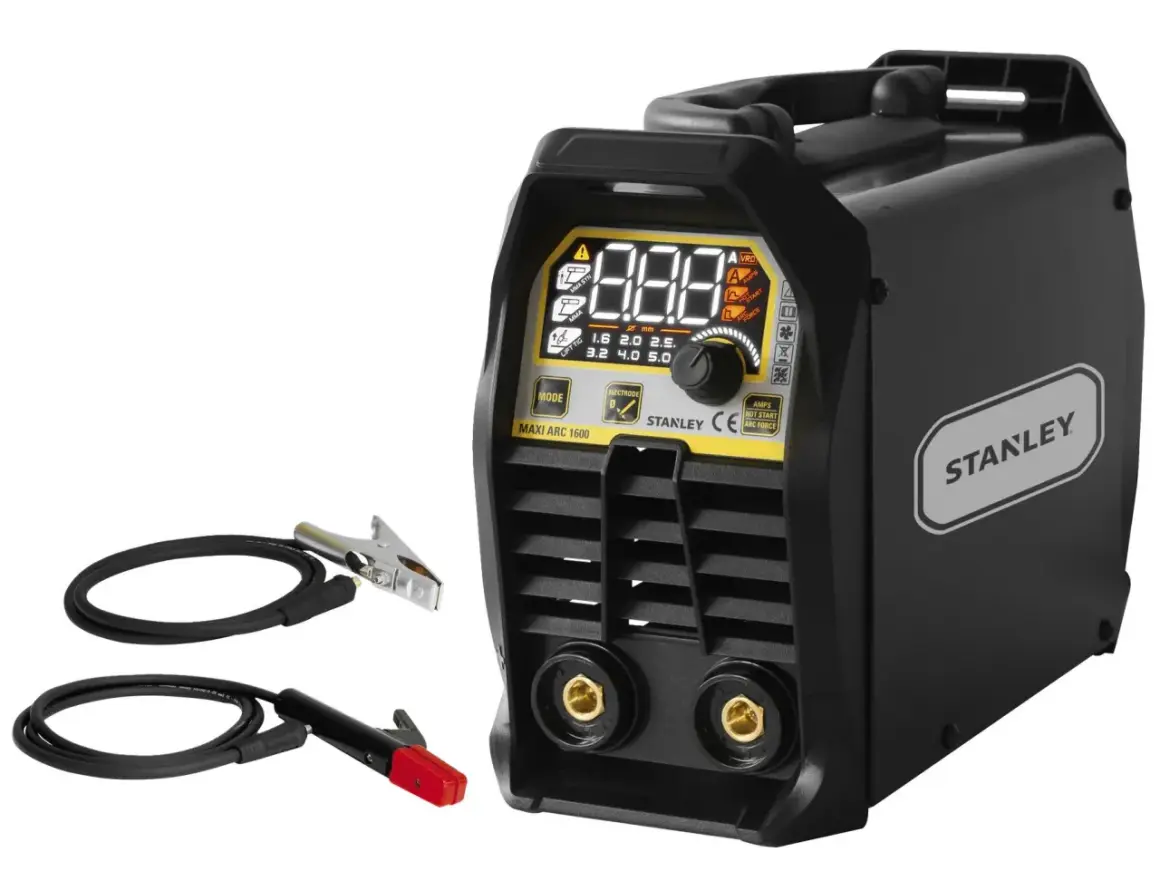
Gdy elektroda przykleja się do materiału, łuk gaśnie albo spoina wychodzi nierówna, problemem nie zawsze jest technika prowadzenia. Często pomaga właściwe ustawienie funkcji arc force w spawarce, która zmienia reakcję urządzenia na skracanie łuku. Wyjaśniam, jak działa ten parametr, kiedy go zwiększać i jak nie pomylić go z hot startem ani anti-stickiem.
Najważniejsze informacje o regulacji arc force
- Arc force zwiększa prąd chwilowy, gdy długość łuku się skraca i grozi przyklejeniem elektrody.
- Wyższa wartość daje bardziej zdecydowany, twardszy łuk i zwykle większą penetrację.
- Zbyt wysoki poziom może powodować odpryski, podtopienia i niestabilną spoinę.
- Hot start działa przy zajarzaniu, a arc force podczas właściwego prowadzenia elektrody.
- Regulację najlepiej zaczynać od wartości średniej i korygować ją na kawałku próbnego materiału.
Co dokładnie robi arc force podczas spawania
Arc force, nazywany też czasem dig albo dynamiką łuku, to układ elektroniczny reagujący na zmiany napięcia i długości łuku. Kiedy elektroda zbliża się do spawanego elementu, napięcie łuku spada. Spawarka może wtedy chwilowo zwiększyć prąd, aby utrzymać wyładowanie i ograniczyć ryzyko przyklejenia pręta.
W praktyce oznacza to bardziej zdecydowane zachowanie źródła prądu przy krótkim łuku. Nie jest to jednak dodatkowy, stały prąd ustawiony zamiast głównego parametru. Arc force działa dynamicznie i tylko w określonych momentach, dlatego jego wpływ odczuwa się przede wszystkim przy krótkim prowadzeniu elektrody, zmianie kąta lub przechodzeniu przez nierówności materiału.
Najłatwiej zauważyć tę funkcję podczas spawania elektrodą otuloną MMA. Przy niskiej wartości łuk jest spokojniejszy i bardziej miękki, natomiast przy wyższej reaguje agresywniej. Z mojego doświadczenia wynika, że początkujący często ustawiają maksymalną dynamikę, licząc na łatwiejsze spawanie, a później dziwią się większej liczbie odprysków.
Arc force, hot start i anti-stick to trzy różne funkcje
Te trzy nazwy często pojawiają się obok siebie na panelu spawarki, ale odpowiadają za inne etapy pracy. Arc force działa w trakcie prowadzenia łuku, hot start pomaga go rozpocząć, a anti-stick ogranicza skutki przyklejenia elektrody.
| Funkcja | Kiedy działa | Co zmienia |
|---|---|---|
| Arc force | Podczas spawania | Chwilowo zwiększa prąd przy skróceniu łuku i stabilizuje wyładowanie |
| Hot start | W chwili zajarzania | Krótko podbija prąd, ułatwiając rozpoczęcie spoiny |
| Anti-stick | Po przyklejeniu elektrody | Obniża prąd, aby łatwiej oderwać elektrodę i ograniczyć jej rozgrzewanie |
Jeżeli elektroda nie chce się zapalić, najpierw sprawdzam technikę zajarzania, prąd spawania i hot start. Jeśli łuk gaśnie przy zbyt małej odległości od materiału, wtedy interesuje mnie przede wszystkim arc force. Zwiększenie tego parametru nie naprawi źle oczyszczonej blachy, zbyt długiego łuku ani niewłaściwej biegunowości.
Jak dobrać poziom do elektrody i rodzaju pracy
Skale regulacji nie są ujednolicone. W jednej spawarce arc force może mieć zakres 0-10, w innej wartości od -10 do +10, a w jeszcze innej producent podaje parametr w amperach. Dlatego liczby z instrukcji jednego modelu nie powinny być bezpośrednio przenoszone na inne urządzenie.
Jako bezpieczny punkt wyjścia przyjmuję wartość środkową, a potem obserwuję łuk i powierzchnię spoiny. Przykładowe ustawienia można potraktować tak:
| Warunki pracy | Praktyczny kierunek regulacji | Możliwy efekt |
|---|---|---|
| Cienka stal, elektroda rutylowa 2,0-2,5 mm | Niska lub średnia wartość | Mniej odprysków i łagodniejszy łuk |
| Spawanie w niewygodnej pozycji | Średnia wartość | Lepsza stabilność przy zmiennej długości łuku |
| Grubszy materiał i krótki łuk | Średnia lub wyższa wartość | Energetyczniejszy łuk i głębsze wtopienie |
| Elektroda zasadowa | Zwykle średnia, czasem wyższa | Łatwiejsze utrzymanie łuku, zależnie od modelu elektrody |
Nie traktowałbym tych wskazówek jako sztywnej tabeli nastaw. Znaczenie mają także średnica elektrody, jej typ, pozycja spawania, grubość elementu, biegunowość oraz stan powierzchni. Najpierw ustaw właściwy prąd główny, dopiero później koryguj dynamikę łuku.
Co zmienia zbyt niska albo zbyt wysoka wartość
Gdy arc force jest ustawiony zbyt nisko
Łuk staje się miękki i łatwiej gaśnie przy zbliżeniu elektrody do jeziorka. Pręt może częściej przywierać, szczególnie przy wolnym prowadzeniu lub podczas spawania w narożniku. Spoina bywa wtedy chłodniejsza, a wtopienie mniejsze.
Taki zakres może jednak dobrze sprawdzić się przy cienkich elementach, gdy zależy mi na ograniczeniu agresywnego łuku. Zbyt duża dynamika przy cienkiej blasze zwiększa ryzyko przepalenia, dlatego niska wartość nie zawsze oznacza gorsze ustawienie.
Przeczytaj również: Spawanie pulsem MIG/MAG i TIG - jak ustawić parametry?
Gdy arc force jest ustawiony zbyt wysoko
Spawarka mocniej reaguje na skracanie łuku. Pojawia się więcej odprysków, łuk może brzmieć ostrzej, a jeziorko staje się trudniejsze do kontrolowania. Przy cienkim materiale łatwiej też o podtopienie krawędzi albo przepalenie.
Wysoka wartość ma sens wtedy, gdy świadomie potrzebuję bardziej zdecydowanego łuku, na przykład przy grubszej stali, pracy w wymuszonej pozycji lub prowadzeniu elektrody bardzo blisko materiału. Nie zwiększałbym jej tylko dlatego, że spoina wygląda na zbyt płytką. Najpierw sprawdziłbym prąd, prędkość prowadzenia i przygotowanie złącza.
Prosta procedura regulacji na kawałku próbnym
Najlepsze ustawienie znajduję nie na podstawie samego dźwięku, lecz po krótkiej próbie na materiale o podobnej grubości. Wystarczy kilka ściegów wykonanych przy tym samym prądzie, tej samej elektrodzie i podobnej prędkości prowadzenia.
- Oczyść stal z rdzy, farby, oleju i wilgoci.
- Ustaw prąd zgodnie z zaleceniami producenta elektrody. Dla elektrody 2,5 mm często punktem startowym jest około 70-100 A, ale nadrzędna pozostaje instrukcja na opakowaniu.
- Ustaw arc force w połowie dostępnego zakresu.
- Wykonaj krótki ścieg i obserwuj, czy łuk nie gaśnie przy lekkim skróceniu.
- Jeśli elektroda się klei, zwiększ parametr o jeden lub dwa stopnie.
- Jeśli odpryski rosną, łuk jest zbyt agresywny albo materiał mocno się podtapia, zmniejsz ustawienie.
Zmian dokonuję małymi krokami. Różnica między poziomem 4 a 5 może być niewielka, ale skok z wartości średniej do maksymalnej często wyraźnie zmienia charakter pracy. Jednocześnie zmieniam tylko jeden parametr, bo inaczej trudno ocenić, co rzeczywiście poprawiło spoinę.
Przy elektrodach rutylowych zwykle szukam kompromisu między łatwym zajarzeniem a spokojnym prowadzeniem. Przy elektrodach zasadowych ważniejsza jest stabilność i właściwa technika, a sama regulacja nie zastąpi suchego materiału elektrodowego ani poprawnego przygotowania złącza.
Co sprawdzić, gdy regulacja nie pomaga
Jeżeli elektroda nadal się przykleja, nie zakładam od razu, że spawarka ma wadliwy układ. Częstą przyczyną jest zbyt mały prąd, za długi czas kontaktu przy zajarzaniu albo prowadzenie pręta pod niewłaściwym kątem. Znaczenie ma także pewne podłączenie przewodów i dobrana biegunowość.
- Prąd spawania musi odpowiadać średnicy i typowi elektrody.
- Materiał powinien być oczyszczony z powłok, rdzy i wilgoci.
- Elektrody zasadowe wymagają szczególnej dbałości o przechowywanie i wysuszenie zgodnie z zaleceniami producenta.
- Przewód masowy powinien mieć dobry kontakt z metalem, a zacisk nie może trzymać się farby.
- Przy cienkiej blasze zbyt wysoki arc force może pogorszyć efekt zamiast go poprawić.
Trzeba też pamiętać, że pokrętło opisane jako arc force nie zawsze działa identycznie w każdym urządzeniu. W części modeli reguluje prąd zwarcia, w innych sposób reakcji na spadek napięcia. Instrukcja konkretnej spawarki ma pierwszeństwo przed ogólnymi poradami, zwłaszcza gdy producent podaje osobne ustawienia dla MMA i LIFT TIG.
Dobra nastawa to pomoc, nie zastępstwo techniki
Arc force najbardziej doceniam wtedy, gdy poprawia stabilność bez narzucania się podczas spawania. Zacząłbym od poziomu średniego, dobrał prąd do elektrody i dopiero po próbnym ściegu korygował dynamikę w górę lub w dół.
Najprostsza zasada jest praktyczna: zwiększaj ustawienie, gdy łuk gaśnie przy krótkim prowadzeniu, a zmniejszaj, gdy pojawia się nadmiar odprysków i zbyt agresywne wtopienie. Jeśli mimo korekt problem pozostaje, przyczyny szukaj także w elektrodzie, masie, biegunowości, czystości materiału i własnej technice prowadzenia.