Gdy zużyta krawędź, wałek albo gniazdo łożyska traci wymiar, nie zawsze trzeba wykonywać nowy element. Dobór odpowiedniego rodzaju napawania pozwala odbudować powierzchnię, zwiększyć odporność na ścieranie lub korozję i przedłużyć pracę części. Poniżej porównuję najważniejsze metody, pokazuję ich zastosowania oraz wyjaśniam, jak dobrać technologię do materiału i warunków pracy.
Najważniejsze informacje o doborze technologii napawania
- Napawanie odbudowuje zużyty wymiar albo tworzy warstwę odporną na ścieranie, udar, korozję lub wysoką temperaturę.
- MMA i MIG/MAG sprawdzają się w warsztacie, natomiast PTA, laser i łuk kryty są częstsze w produkcji przemysłowej.
- Rodzaj zużycia jest ważniejszy niż sama twardość napoiny. Inny materiał dobiera się do tarcia, a inny do uderzeń.
- Przygotowanie powierzchni, kontrola temperatury i właściwe chłodzenie często decydują o trwałości bardziej niż sama spawarka.
- Lutowanie twarde może uzupełniać procesy naprawcze, ale nie zastępuje napawania tam, gdzie wymagana jest metalurgiczna warstwa odporna na intensywne zużycie.
Na czym polega napawanie i kiedy ma sens
Napawanie polega na nałożeniu dodatkowego materiału na powierzchnię elementu przy użyciu źródła ciepła, które stapia spoiwo i zwykle niewielką część podłoża. Powstaje napoina metalurgicznie związana z materiałem rodzimym, a nie luźna powłoka możliwa do oderwania jak farba czy typowa warstwa natryskowa.
Stosuję ten proces przede wszystkim w dwóch sytuacjach. Pierwsza to regeneracja wymiaru, na przykład odbudowa czopa wału, krawędzi noża, gniazda lub powierzchni ślizgowej. Druga to napawanie ochronne, kiedy element jest jeszcze sprawny, ale trzeba zabezpieczyć go przed ścieraniem, erozją, kawitacją, korozją albo działaniem wysokiej temperatury.
Nie każda twarda napoina będzie dobrym wyborem. Warstwa bardzo odporna na ścieranie może pękać pod wpływem uderzeń, a miększy stop może szybciej się zużywać, ale lepiej znosić odkształcenia. Dlatego przed wyborem metody trzeba określić nie tylko materiał części, lecz także rodzaj obciążenia.
Najważniejsze rodzaje napawania według źródła ciepła
Napawanie elektrodą otuloną MMA
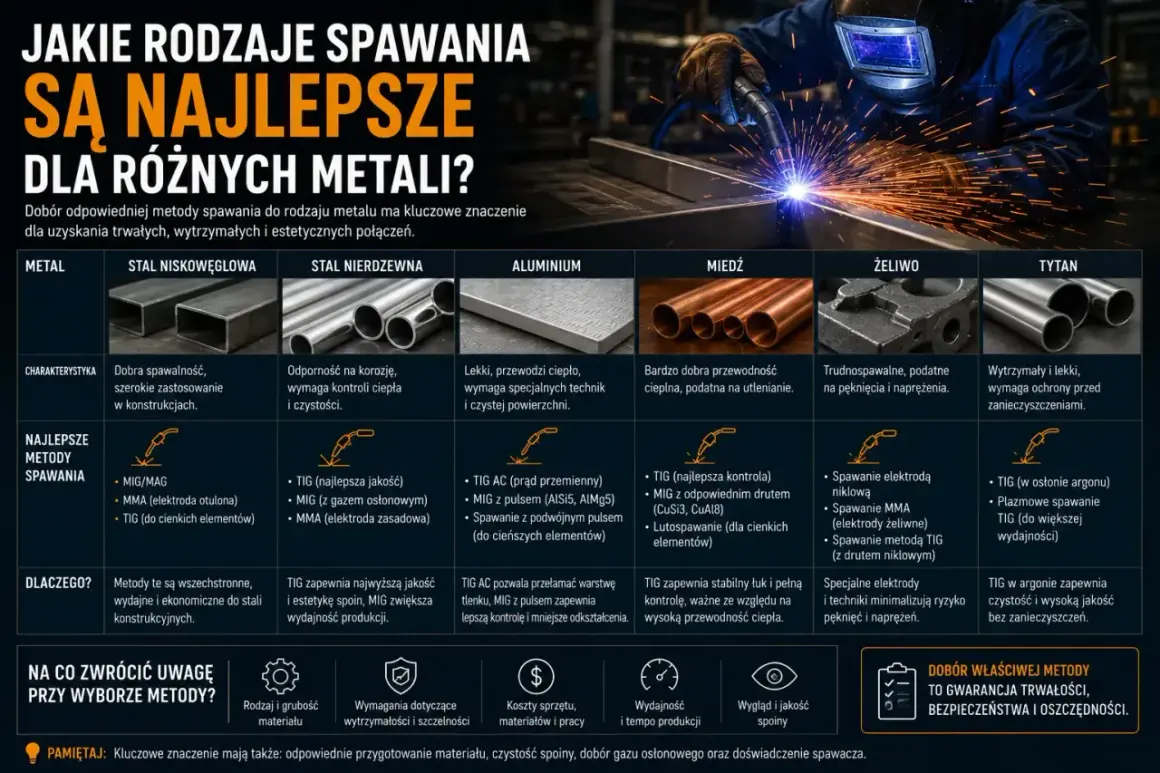
Metoda MMA, oznaczana numerem procesu 111 według klasyfikacji spawalniczej, wykorzystuje elektrodę otuloną. To rozwiązanie uniwersalne i stosunkowo łatwe do zastosowania w warsztacie, także poza idealnie wyposażonym stanowiskiem.
Jej mocną stroną jest duży wybór elektrod do stali, żeliwa, warstw odpornych na ścieranie i stopów specjalnych. Minusem pozostaje mniejsza wydajność, konieczność usuwania żużla oraz większa zależność jakości od umiejętności operatora. Przy cienkich elementach łatwo też przegrzać materiał.
Napawanie MIG/MAG i drutem proszkowym
W metodach MIG/MAG materiał dodatkowy jest podawany w sposób ciągły. Napawanie drutem litym dobrze sprawdza się przy większej liczbie elementów i wtedy, gdy zależy mi na płynnej, powtarzalnej pracy. Metoda MAG jest często wybierana do stali konstrukcyjnych, regeneracji części maszyn oraz napawania warstw buforowych.
Drut proszkowy, czyli FCAW, pozwala uzyskać skład napoiny dopasowany do konkretnego zużycia. Może zawierać między innymi dodatki chromu, niklu, molibdenu lub twardych węglików. Trzeba jednak pilnować parametrów, bo zbyt duża energia liniowa zwiększa wymieszanie napoiny z podłożem i może obniżyć jej zakładaną odporność.
Napawanie łukiem krytym
Napawanie łukiem krytym, oznaczane jako SAW lub proces 12, wykorzystuje drut lub taśmę oraz warstwę topnika zasłaniającą łuk. Jest wydajne i dobrze nadaje się do długich, regularnych powierzchni, takich jak walce, szyny, duże pierścienie czy elementy urządzeń hutniczych.
Ta technologia wymaga jednak stabilnego ustawienia części i zwykle mechanizacji. Nie jest wygodnym wyborem do małej, nieregularnej naprawy wykonywanej w trudno dostępnym miejscu. Jej przewagą jest wysoka wydajność odkładania materiału oraz dobra powtarzalność warstwy.
Napawanie TIG
Napawanie TIG wykorzystuje nietopliwą elektrodę wolframową i osobno podawany materiał dodatkowy. Daje bardzo dobrą kontrolę jeziorka, dlatego nadaje się do małych elementów, cienkich warstw oraz napraw wymagających precyzji.
W praktyce jest to metoda wolniejsza od MIG/MAG i bardziej wrażliwa na czystość powierzchni oraz ochronę gazową. Wybieram ją wtedy, gdy ważniejsza jest kontrola ilości ciepła i dokładność niż szybkie pokrycie dużej powierzchni.
Napawanie plazmowe PTA
W napawaniu plazmowym proszek metalowy jest doprowadzany do łuku plazmowego i stapiany na powierzchni elementu. Proces PTA pozwala uzyskać warstwę o dobrze kontrolowanej geometrii i stosunkowo małym wymieszaniu z podłożem.
To rozwiązanie przemysłowe, stosowane między innymi przy zaworach, gniazdach, narzędziach, ślimakach i częściach pracujących w agresywnym środowisku. Barierą jest koszt urządzeń, konieczność precyzyjnego ustawienia parametrów oraz większe wymagania dotyczące przygotowania operatora.
Przeczytaj również: Kolory butli gazowych - jak rozpoznać tlen, argon i acetylen?
Napawanie laserowe
Laserowe napawanie, nazywane także laser claddingiem, podaje proszek lub drut w miejsce działania wiązki. Materiał jest stapiany bardzo lokalnie, co ogranicza strefę wpływu ciepła i zmniejsza ryzyko odkształcenia części.
Technologia dobrze nadaje się do drogich, precyzyjnych elementów, gdzie liczy się mała ilość materiału dodatkowego, dokładność i możliwość automatyzacji. Nie oznacza to jednak, że laser zawsze wygrywa. Przy dużych, prostych powierzchniach klasyczne napawanie łukowe może być tańsze i wystarczająco trwałe.
Jak dobrać metodę do rodzaju zużycia
Najczęstszy błąd polega na wybieraniu materiału wyłącznie według twardości. Twardość jest ważna, ale równie istotne są udary, nacisk, temperatura, środowisko chemiczne i możliwość obróbki po napawaniu.
| Warunki pracy | Najczęściej stosowane rozwiązania | Na co uważać |
|---|---|---|
| Ścieranie metal-metal | Napawanie MIG/MAG, MMA, PTA; stopy na bazie żelaza, chromu lub kobaltu | Zbyt twarda warstwa może pękać przy uderzeniach |
| Ścieranie przez piasek, żwir lub kruszywo | Druty i elektrody z twardymi węglikami, PTA, napawanie proszkowe | Warstwa powinna być dobrana do wielkości i ostrości cząstek |
| Udar i nacisk | Warstwy ciągliwe, wielowarstwowe napawanie MMA lub MAG | Nie należy kierować się wyłącznie maksymalną twardością |
| Korozja i wysoka temperatura | Stopy niklu, kobaltu, chromu oraz napawanie laserowe lub PTA | Trzeba sprawdzić zgodność chemiczną z podłożem i środowiskiem |
| Mały ubytek lub precyzyjna krawędź | TIG, laser, PTA | Nadmierne ciepło może zmienić geometrię elementu |
| Duża, regularna powierzchnia | Łuk kryty, zautomatyzowane MIG/MAG lub taśma napawająca | Potrzebne jest stabilne mocowanie i kontrola prostoliniowości |
Jeśli element pracuje w warunkach jednoczesnego ścierania i uderzeń, często lepsza okazuje się warstwa pośrednia o większej ciągliwości oraz dopiero na niej twardsza warstwa robocza. Takie rozwiązanie ogranicza ryzyko odspojenia, choć wydłuża proces i zwiększa koszt materiału.
Przygotowanie elementu decyduje o trwałości napoiny
Przed rozpoczęciem pracy trzeba usunąć olej, rdzę, farbę, zgorzelinę i pęknięty materiał. Powierzchnię najczęściej oczyszcza się mechanicznie, a w przypadku zużytych części usuwa się również warstwę osłabioną, nie tylko widoczny ubytek.
Duże znaczenie ma kontrola wymiaru. Zostawiam naddatek na obróbkę mechaniczną, ponieważ napoina rzadko wychodzi idealnie równa. Wielkość naddatku zależy od metody, geometrii i późniejszego szlifowania, ale przy małych naprawach trzeba szczególnie pilnować, by nie odbudować zbyt małej ilości materiału.
Przy stali wysokowęglowej, żeliwie i niektórych stalach stopowych może być potrzebne podgrzewanie wstępne. Jego temperatura nie jest uniwersalna, ponieważ zależy od składu materiału, grubości i technologii. Zbyt szybkie chłodzenie zwiększa ryzyko pęknięć, dlatego czasem stosuje się chłodzenie kontrolowane lub wygrzewanie po procesie.
Samą napoinę układa się zwykle ściegami z odpowiednim zakładem. Zbyt szerokie wachlowanie może powodować nierówną strukturę i nadmierne nagrzewanie. W przypadku elementów obrotowych trzeba dodatkowo kontrolować bicie, kolejność ściegów oraz symetrię odkładania materiału.
Napawanie a lutowanie twarde
Napawanie i lutowanie twarde bywają mylone, bo obie technologie służą do napraw i łączenia metali. Różnica jest zasadnicza. Podczas napawania powstaje warstwa związana z podłożem przez miejscowe stopienie materiału, natomiast w lutowaniu twardym topi się przede wszystkim spoiwo, a materiał podstawowy pozostaje zasadniczo stały.
Lutowanie twarde ma sens przy łączeniu różnych metali, naprawie cienkich elementów oraz tam, gdzie trzeba ograniczyć odkształcenia cieplne. Nie zawsze jednak zapewni odporność wymaganą przez powierzchnię intensywnie ścieraną. Przy odbudowie mocno obciążonej krawędzi lub czopa wału zwykle wybrałbym napoinę spawalniczą, o ile materiał i geometria elementu na to pozwalają.
W obu procesach czystość jest krytyczna, ale w lutowaniu szczególnego znaczenia nabiera dopasowanie szczeliny, topnika i spoiwa. Z kolei przy napawaniu najczęściej większym problemem są pęknięcia, odkształcenia i niezgodność metalurgiczna warstwy z podłożem.
Błędy, które skracają życie napoiny
- Napawanie na brudną powierzchnię prowadzi do porów, wtrąceń i braku prawidłowego związania warstwy.
- Dobór wyłącznie według twardości może zakończyć się kruszeniem napoiny przy udarach.
- Brak warstwy buforowej zwiększa ryzyko pęknięć przy trudnych połączeniach materiałowych.
- Zbyt duży prąd lub zbyt wolne prowadzenie zwiększa przetopienie podłoża i odkształcenie elementu.
- Gwałtowne chłodzenie bywa szczególnie niebezpieczne dla żeliwa i stali o podwyższonej zawartości węgla.
- Brak obróbki po napawaniu może pozostawić nierówności, które szybko zwiększą zużycie współpracującej części.
W warunkach warsztatowych największą różnicę robi zwykle nie zakup droższej spawarki, ale przygotowanie technologii dla konkretnego elementu. Zapisuję materiał podłoża, rodzaj spoiwa, średnicę drutu lub elektrody, temperaturę międzyściegową i sposób chłodzenia. Taka karta procesu ułatwia powtórzenie naprawy i ogranicza zgadywanie.
Trzeba też pamiętać o bezpieczeństwie. Napawanie może powodować intensywne promieniowanie, dymy metaliczne, odpryski i nagrzanie całego elementu. Potrzebne są odpowiednia przyłbica, wentylacja, rękawice, odzież ochronna oraz kontrola tego, czy naprawiana część nie zawiera pozostałości oleju lub substancji palnych.
Dobry wybór zaczyna się od śladu zużycia
Najpierw określam, co dokładnie niszczy powierzchnię: tarcie, udar, nacisk, korozja, temperatura czy ich kombinacja. Dopiero potem wybieram materiał dodatkowy i źródło ciepła. Do prostych napraw warsztatowych często wystarczy MMA albo MIG/MAG, natomiast precyzyjne i drogie elementy mogą uzasadniać PTA lub laser.
Najbezpieczniejsza decyzja nie zawsze oznacza zastosowanie najtwardszej napoiny ani najnowocześniejszego urządzenia. Trwałość daje dopiero zgodność podłoża, spoiwa, parametrów, przygotowania powierzchni i późniejszej obróbki. Gdy te elementy są dobrane razem, napawanie potrafi przywrócić część do pracy na długo, zamiast jedynie odsunąć problem o kilka tygodni.