Gdy trzeba naprawić bramę, stojak, ogrodzenie albo element maszyny, spawanie elektrodą otuloną często okazuje się najprostszym i najbardziej uniwersalnym rozwiązaniem. W tym artykule wyjaśniam, jak działa metoda SMAW, jak dobrać elektrodę i prąd, jak przygotować stanowisko oraz kiedy lepiej wybrać MIG/MAG, TIG albo lutowanie.
Najważniejsze informacje o spawaniu metodą SMAW
- SMAW to ręczne spawanie łukowe elektrodą otuloną, znane w Polsce także jako MMA lub metoda 111.
- Otulina elektrody tworzy gazy osłonowe i żużel, dzięki czemu nie trzeba stosować zewnętrznej butli z gazem.
- Do typowych prac warsztatowych najczęściej wystarczają elektrody o średnicy 2,5 lub 3,2 mm.
- Prąd dobiera się przede wszystkim do średnicy elektrody, gatunku stali, pozycji spawania i grubości materiału.
- Najczęstsze błędy to zbyt długi łuk, brudny materiał, wilgotne elektrody i za duży prąd.
Na czym polega spawanie SMAW
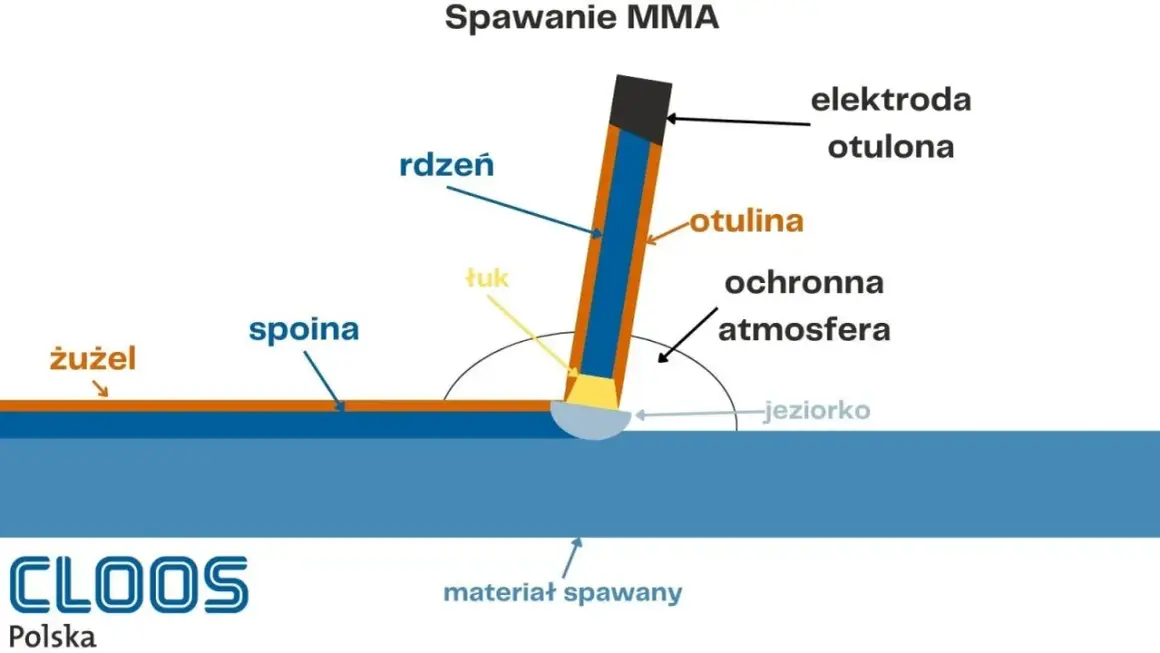
SMAW to skrót od angielskiego określenia Shielded Metal Arc Welding. W Polsce tę metodę najczęściej nazywa się spawaniem elektrodą otuloną, spawaniem MMA albo metodą 111. Łuk elektryczny powstaje między metalowym rdzeniem elektrody a spawanym elementem, a wysoka temperatura topi oba materiały i tworzy spoinę.
Elektroda pełni tutaj aż trzy funkcje. Jej metalowy rdzeń dostarcza materiału dodatkowego, łuk przekazuje ciepło do miejsca łączenia, a otulina podczas spalania i topienia wytwarza gaz osłonowy oraz warstwę żużla. Ta osłona ogranicza kontakt ciekłego metalu z tlenem i azotem z powietrza.
Po zakończeniu przejścia żużel trzeba usunąć młotkiem spawalniczym i szczotką drucianą. Nie jest on częścią gotowej spoiny. Jeśli zostanie między kolejnymi warstwami, może powodować pęcherze, wtrącenia i brak prawidłowego przetopu.
Największą zaletą tej techniki jest prostota wyposażenia. Potrzebne są spawarka MMA, przewód masowy, uchwyt elektrodowy, odpowiednio dobrane elektrody i środki ochrony osobistej. Brak butli z gazem ułatwia pracę w terenie, na wysokości i w miejscach, gdzie osłona gazowa byłaby łatwo zdmuchiwana przez wiatr.
Jak dobrać spawarkę, elektrodę i prąd
Do okazjonalnych napraw domowych zwykle wystarcza inwertor MMA o prądzie maksymalnym około 160-200 A. Sam maksymalny amperaż nie przesądza jednak o jakości urządzenia. Dla mnie ważniejsze są stabilność łuku, sprawność, długość przewodów i działanie funkcji takich jak Hot Start, Arc Force oraz Anti Stick.
Średnica elektrody a ustawienie prądu
Poniższe wartości są dobrym punktem wyjścia dla elektrod rutylowych do stali niestopowej. Ostateczne ustawienie trzeba sprawdzić na opakowaniu konkretnego produktu, ponieważ różne elektrody mogą wymagać innych parametrów.
| Średnica elektrody | Orientacyjny prąd | Typowe zastosowanie |
|---|---|---|
| 1,6 mm | 30-50 A | Cienkie elementy i drobne naprawy |
| 2,0 mm | 40-70 A | Blacha i profile o małej grubości |
| 2,5 mm | 60-100 A | Uniwersalne prace warsztatowe |
| 3,2 mm | 90-140 A | Profile, płaskowniki i grubsze elementy |
| 4,0 mm | 130-190 A | Grube materiały i konstrukcje stalowe |
Przy zbyt małym prądzie elektroda klei się do materiału, łuk gaśnie, a spoina jest wysoka i słabo wtopiona. Zbyt duży prąd daje nadmierne rozpryski, podtopienia krawędzi i niepotrzebne przegrzewanie elementu. Zaczynam od dolnej części zalecanego zakresu i zwiększam prąd dopiero wtedy, gdy łuk nie pracuje stabilnie.
Rodzaj otuliny ma znaczenie
Elektrody rutylowe, często oznaczane symbolem R, są wygodne dla początkujących. Łatwo zajarzyć nimi łuk, dobrze się prowadzą i pozostawiają żużel, który zwykle odchodzi bez większego problemu. To najrozsądniejszy wybór do prostych napraw ogrodzenia, uchwytów czy lekkich konstrukcji.
Elektrody zasadowe, oznaczane literą B, pozwalają uzyskać spoiny o dobrych właściwościach mechanicznych, ale wymagają bardziej stabilnej techniki i prawidłowego przechowywania. Przed użyciem powinny być suche i często wymagają wygrzania zgodnie z zaleceniami producenta. Nie kupowałbym ich na początek tylko dlatego, że brzmią bardziej profesjonalnie.
Do stali nierdzewnej stosuje się elektrody nierdzewne, a do żeliwa specjalne elektrody niklowe lub niklowo-żelazowe. Zwykła elektroda do stali czarnej nie jest uniwersalnym rozwiązaniem. Przy żeliwie dodatkowym problemem są naprężenia i ryzyko pękania, dlatego trzeba ograniczać dopływ ciepła i często wykonywać krótkie odcinki spoiny.
Przygotowanie materiału i stanowiska
Dobra spoina zaczyna się przed zajarzeniem łuku. Z miejsca łączenia usuwam farbę, rdzę, olej i wilgoć, najlepiej do czystego metalu. Przy grubszych elementach sprawdzam także, czy krawędzie wymagają ukosowania, ponieważ bez przygotowania może zabraknąć pełnego przetopu.
Elementy trzeba unieruchomić ściskami lub punktami spawalniczymi. Szczelina między nimi powinna być niewielka i powtarzalna. Zbyt duży odstęp zwiększa ryzyko przepalenia, a całkowite zaciśnięcie elementów może utrudnić uzyskanie prawidłowego wtopienia.
Przewód masowy podłączam bezpośrednio do oczyszczonego fragmentu materiału, możliwie blisko spoiny. Przypięcie żabki do pomalowanej części konstrukcji często kończy się niestabilnym łukiem i nagrzewaniem miejsca styku. Sam uchwyt elektrody oraz przewody powinny być sprawne, bez przetarć i luźnych połączeń.
Bezpieczeństwo, którego nie wolno skracać
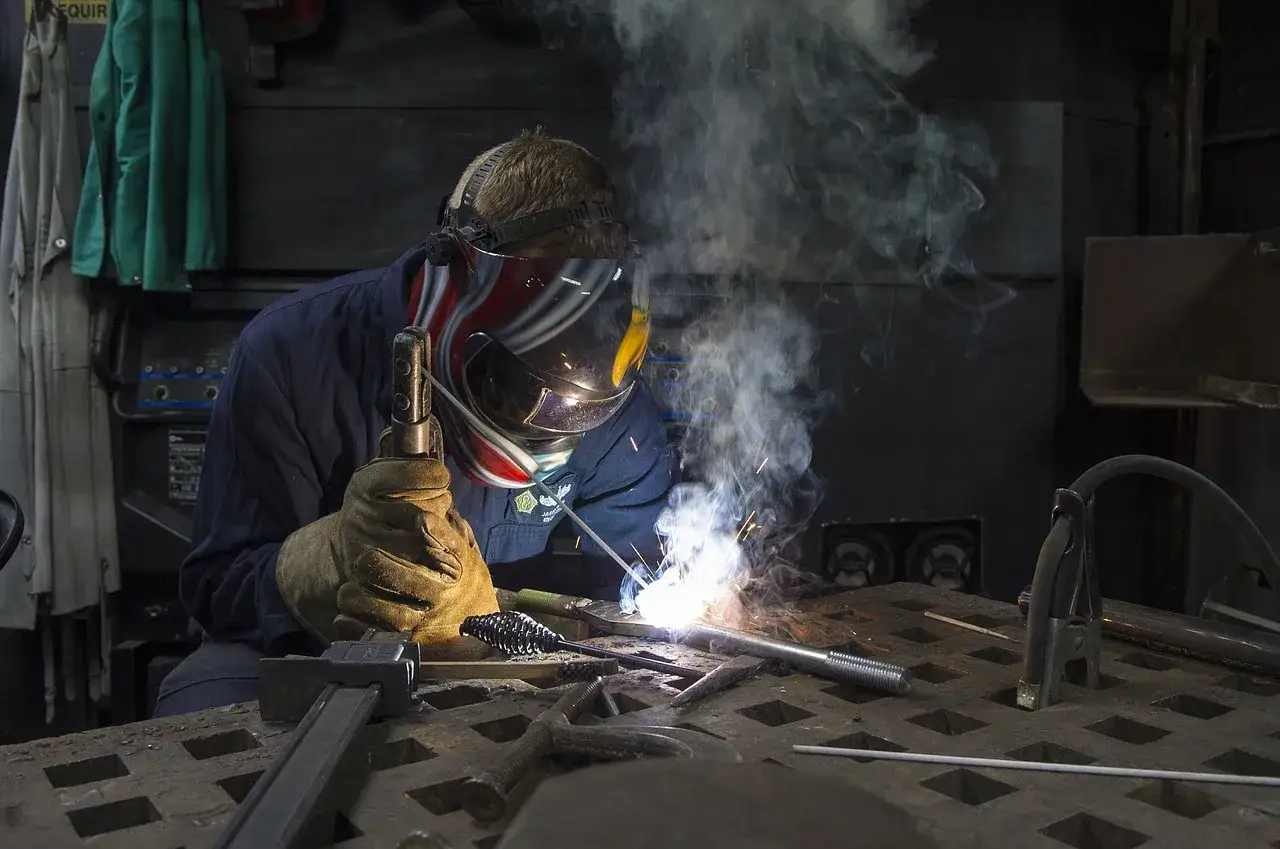
Do pracy potrzebne są przyłbica spawalnicza z odpowiednim stopniem zaciemnienia, rękawice skórzane, odzież trudnopalna i zakryte obuwie. Zwykłe okulary przeciwsłoneczne nie chronią przed promieniowaniem łuku. Szczególnie niebezpieczne jest patrzenie na spawanie bez przyłbicy, nawet przez kilka sekund.
Stanowisko powinno mieć dobrą wentylację i wolną przestrzeń wokół materiału. Opary z farb, ocynku i powłok antykorozyjnych mogą być szkodliwe, dlatego powłoki trzeba usunąć, a przy trudnych warunkach zastosować skuteczne odciąganie. Nie spawam zamkniętych zbiorników, beczek ani pojemników, dopóki nie mam pewności, że są bezpieczne i właściwie przygotowane.
W pobliżu nie powinny znajdować się łatwopalne ciecze, trociny, kartony ani aerozole. Po zakończeniu pracy sprawdzam miejsce także po kilku minutach, ponieważ rozgrzany żużel potrafi zapalić materiał znajdujący się poza bezpośrednim polem widzenia.
Jak prowadzić elektrodę, żeby uzyskać dobrą spoinę
Przed właściwą spoiną warto wykonać kilka krótkich prób na odpadzie z podobnego materiału. Pozwala to ustawić prąd, ocenić długość łuku i sprawdzić, czy elektroda nie jest zawilgocona. Początkujący często próbują od razu spawać właściwy element, a później korygują błędy, których można było łatwo uniknąć.
- Oczyść materiał i ustaw go w stabilnej pozycji.
- Dobierz elektrodę oraz prąd zgodnie z jej oznaczeniem i średnicą.
- Zajarz łuk krótkim ruchem przypominającym zapałkę.
- Utrzymuj łuk możliwie krótki, zwykle zbliżony do średnicy rdzenia elektrody.
- Prowadź elektrodę równomiernie, bez gwałtownego przyspieszania.
- Po ostygnięciu usuń żużel i obejrzyj spoinę przed wykonaniem kolejnej warstwy.
Elektrodę prowadzę najczęściej pod kątem około 70-80 stopni względem materiału, lekko pochyloną w kierunku ruchu. Przy cienkich elementach sprawdza się prosty ruch bez szerokiego wachlowania. Zbyt duże zakosy zwiększają ilość ciepła i mogą przepalić krawędzie.
Jeżeli spoina ma większą szerokość, można zastosować niewielkie ruchy boczne, ale powinny być spokojne i powtarzalne. Nie należy zatrzymywać elektrody w jednym miejscu tylko po to, aby „dolać” więcej metalu. Najczęściej kończy się to kraterem, podtopieniem albo nadmiernym rozgrzaniem materiału.
Przeczytaj również: Rodzaje spoin - jak dobrać je do złącza i obciążenia
Co mówią wygląd i dźwięk łuku
Stabilny łuk daje równy, charakterystyczny trzask, a jeziorko spawalnicze przesuwa się bez gwałtownego rozchlapywania metalu. Gdy elektroda przykleja się do materiału, zwykle prąd jest za mały, łuk za krótki albo powierzchnia została źle oczyszczona.
Wysoka, wąska spoina może wskazywać na zbyt szybkie prowadzenie lub za mały prąd. Szeroka spoina z podtopionymi krawędziami często oznacza zbyt wolny ruch, za duże natężenie albo zbyt długi łuk. Sam wygląd lica nie wystarcza, dlatego przy odpowiedzialnych połączeniach trzeba ocenić także wtopienie i ciągłość spoiny.
SMAW, MIG/MAG, TIG czy lutowanie
Metoda elektrodowa nie jest najlepsza do każdego zadania. Jej mocną stroną jest mobilność, odporność na warunki zewnętrzne i możliwość spawania grubych elementów. Słabsza strona to żużel, częsta wymiana krótkich elektrod oraz większa ilość odprysków.
| Metoda | Największa zaleta | Ograniczenie | Typowe zastosowanie |
|---|---|---|---|
| SMAW lub MMA | Prosty sprzęt i praca bez butli z gazem | Żużel, odpryski i krótkie elektrody | Naprawy, konstrukcje, praca w terenie |
| MIG/MAG | Szybkie spawanie długimi odcinkami | Wrażliwość na wiatr i konieczność użycia gazu | Warsztat, produkcja, profile stalowe |
| TIG | Wysoka precyzja i estetyka spoiny | Mała prędkość i większe wymagania techniczne | Stal nierdzewna, aluminium, cienkie elementy |
| Lutowanie | Łączenie przy niższej temperaturze | Mniejsza odporność połączenia na wysoką temperaturę | Instalacje, blachy, elementy wymagające małego nagrzania |
Lutowanie nie jest odmianą spawania. W lutowaniu topi się przede wszystkim spoiwo, a łączone elementy pozostają w dużej mierze poniżej temperatury topnienia. To dobre rozwiązanie przy rurach miedzianych, cienkich blachach i naprawach, w których odkształcenia cieplne muszą być ograniczone.
Jeżeli spawam ogrodzenie w miejscu narażonym na wiatr, MMA zwykle będzie praktyczniejsze niż MIG/MAG. Gdy wykonuję wiele równych spoin w warsztacie, wygodniejszy staje się półautomat. Przy cienkiej stali nierdzewnej wybrałbym TIG, bo daje większą kontrolę nad ilością ciepła i wyglądem lica.
Najczęstsze błędy i sposoby ich poprawy
Brudny materiał jest przyczyną wielu problemów, które niesłusznie przypisuje się spawarce. Tlenki, farba i olej tworzą zanieczyszczenia w jeziorku, utrudniają zajarzenie łuku i pogarszają przyczepność spoiny.
Drugim częstym błędem jest prowadzenie elektrody zbyt daleko od materiału. Długi łuk zwiększa ilość odprysków, pogarsza osłonę gazową i utrudnia kontrolę nad jeziorkiem. Pomaga skrócenie łuku oraz spokojniejsze tempo pracy.
- Elektroda się klei - zwiększ prąd o kilka amperów, oczyść materiał i sprawdź przewód masowy.
- Spoina jest bardzo wysoka - prowadź elektrodę wolniej lub zwiększ umiarkowanie natężenie.
- Krawędzie są przepalone - zmniejsz prąd, użyj cieńszej elektrody albo zwiększ prędkość ruchu.
- Widać pory - wysusz elektrody, usuń olej i farbę oraz skróć łuk.
- Żużel zostaje między warstwami - dokładnie oczyść każdą warstwę przed dalszym spawaniem.
- Spoina pęka - sprawdź dobór elektrody, przygotowanie krawędzi i naprężenia konstrukcji.
Nie lekceważę także przegrzewania. Przy długiej spoinie lepiej pracować odcinkami i zmieniać miejsce rozpoczęcia, niż prowadzić jeden ciągły ścieg przez cały element. Ogranicza to odkształcenia i zmniejsza ryzyko pęknięć.
Jak podejść do pierwszych prac w warsztacie
Na początek wybrałbym zwykłą spawarkę inwertorową, elektrody rutylowe 2,5 mm oraz kilka kawałków stali o grubości 3-5 mm. Taki zestaw pozwala ćwiczyć zajarzanie łuku, utrzymanie stałej odległości i usuwanie żużla bez wydawania dużych pieniędzy na sprzęt.
Najpierw warto wykonywać krótkie ściegi w pozycji podolnej, czyli na poziomym materiale. Dopiero gdy łuk jest stabilny, a spoina ma podobną szerokość na całej długości, można przejść do pozycji pionowej lub nad głową. Pozycja spawania mocno zmienia zachowanie ciekłego metalu, więc nie należy traktować jej jako drobnego szczegółu.
Po każdej próbie oglądam szerokość spoiny, ilość odprysków, kształt krateru i miejsce wtopienia. Dobrą praktyką jest zapisywanie ustawionego prądu oraz rodzaju elektrody. Po kilku sesjach łatwiej wtedy odtworzyć parametry, które rzeczywiście sprawdziły się przy danym materiale.
Co naprawdę decyduje o jakości spoiny
Najdroższa spawarka nie naprawi źle przygotowanego materiału ani nie zastąpi właściwej techniki. W codziennych pracach największą różnicę robią trzy rzeczy: czysta powierzchnia, sucha elektroda i stabilne prowadzenie krótkiego łuku.
Do prostych napraw stalowych MMA pozostaje bardzo rozsądnym wyborem, zwłaszcza gdy liczy się mobilność i możliwość pracy bez gazu osłonowego. Trzeba jednak znać jego granice. Przy cienkich blachach, długich seriach spoin i wysokich wymaganiach estetycznych wygodniejsze mogą być MIG/MAG lub TIG.
Jeżeli połączenie ma przenosić duże obciążenia albo dotyczy konstrukcji odpowiedzialnej za bezpieczeństwo, sama ocena wzrokowa nie wystarczy. W takim przypadku potrzebne są właściwe kwalifikacje, procedura spawania i kontrola wykonanej spoiny. Do nauki można zacząć w warsztacie, ale odpowiedzialną konstrukcję powinien wykonywać fachowiec z odpowiednim doświadczeniem.