
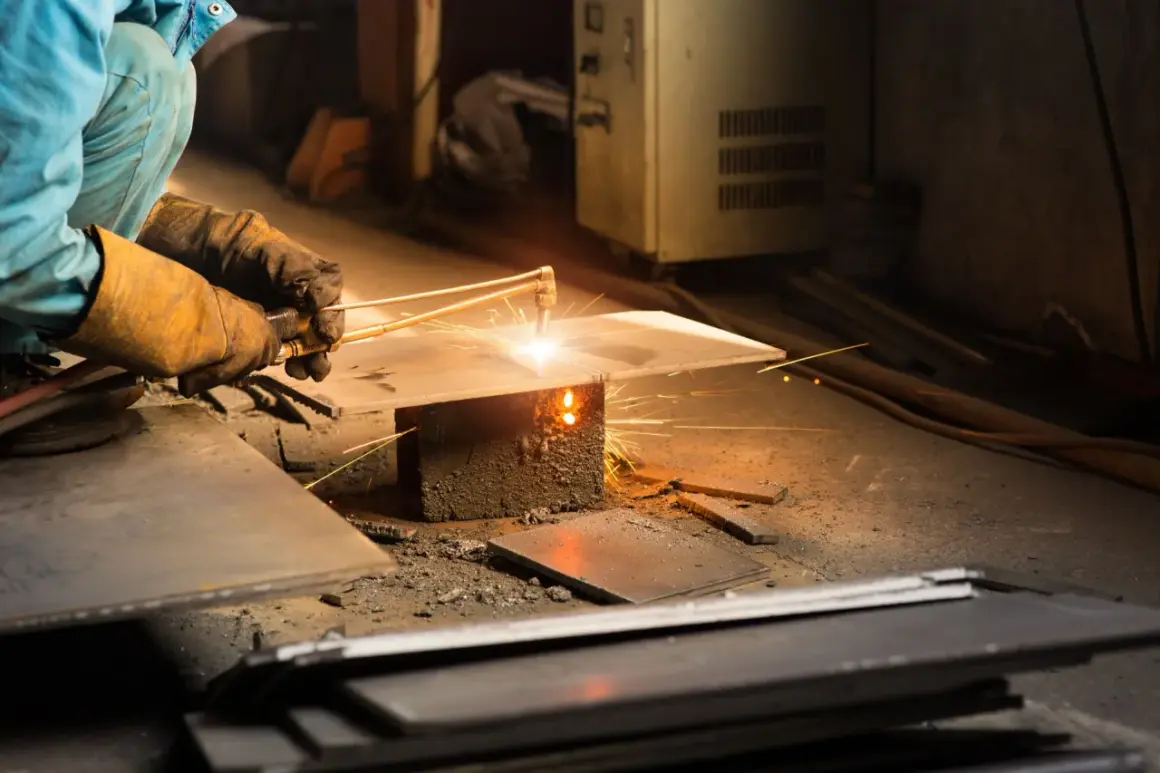
Masz do połączenia dwa kawałki stali, ale nie wiesz, czy sięgnąć po elektrodę, migomat czy palnik? Pokażę, jak spawać bez podstawowych błędów, jak przygotować materiał, dobrać metodę i parametry oraz kiedy zamiast spawania lepiej wybrać lutowanie. Uwzględniam też bezpieczeństwo, bo dobra spoina nie ma znaczenia, jeśli powstała w złych warunkach.
Najważniejsze zasady dobrego spawania mieszczą się w kilku decyzjach
- Oczyść materiał z rdzy, farby, oleju i wilgoci przed zajarzeniem łuku.
- MMA sprawdza się w terenie, MIG/MAG przy szybkich pracach warsztatowych, a TIG przy precyzyjnych spoinach.
- Prąd dobieraj do grubości materiału i średnicy elektrody lub drutu, zawsze sprawdzając zalecenia producenta.
- Pracuj w przyłbicy, rękawicach i odzieży trudnopalnej, zapewniając wentylację miejscową.
- Lutowanie wybierz wtedy, gdy ważne są małe odkształcenia, estetyka albo łączone elementy nie powinny zostać przetopione.
Od czego zacząć, żeby spawanie było bezpieczne
Najpierw przygotuj stanowisko, dopiero później ustawiaj prąd. Usuń z otoczenia materiały palne, zabezpiecz przewody i ustaw elementy tak, aby nie przesunęły się podczas pracy. W pobliżu powinna znajdować się sprawna gaśnica, a podłoże musi być stabilne i niepalne.
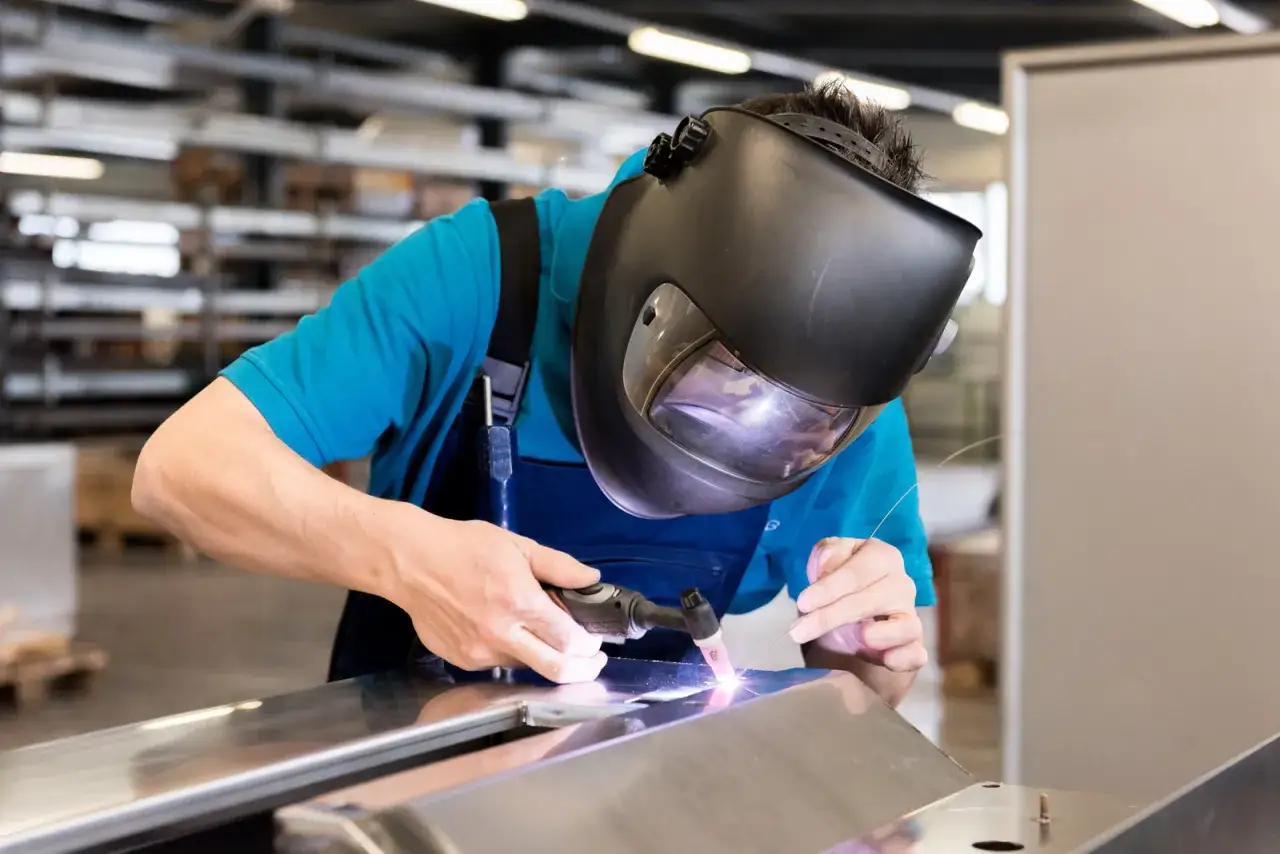
Podstawowy zestaw ochronny obejmuje przyłbicę z filtrem dobranym do metody i natężenia prądu, rękawice spawalnicze, odzież zakrywającą skórę oraz pełne obuwie. Zwykła bluza z tworzywa sztucznego może stopić się od iskier, dlatego wybieram ubrania trudnopalne bez luźnych mankietów. Podobne zalecenia publikuje Państwowa Inspekcja Pracy.
Dymy spawalnicze nie są tylko nieprzyjemnym zapachem. Ich skład zależy między innymi od materiału, powłoki i elektrody, dlatego w zamkniętym warsztacie potrzebujesz wyciągu możliwie blisko jeziorka spawalniczego, a nie samego uchylonego okna. CIOP zwraca uwagę, że skuteczność ochrony zależy od metody spawania i właściwości obrabianego materiału.
Nie spawaj zbiorników, beczek ani rur, które mogły zawierać paliwo, rozpuszczalniki lub inne substancje palne. Nie pracuj także na mokrym podłożu i nie kieruj dymu w stronę twarzy. Przy elementach ocynkowanych lub malowanych usuń powłokę w miejscu spoiny i zapewnij szczególnie dobrą wentylację.
Wybierz metodę dopasowaną do pracy
Początkujący często kupuje urządzenie na podstawie maksymalnego prądu, choć ważniejsze jest to, co i gdzie będzie spawane. Innego sprzętu potrzebujesz do naprawy ogrodzenia, innego do cienkiej blachy, a jeszcze innego do nierdzewki lub aluminium.
| Metoda | Najlepsze zastosowanie | Mocne strony | Ograniczenia |
|---|---|---|---|
| MMA | Stal, prace terenowe, grubsze elementy | Prosta, mobilna, odporna na wiatr | Żużel, więcej czyszczenia, trudniejszy start |
| MIG | Aluminium i metale nieżelazne | Szybkie spawanie drutem w osłonie gazu obojętnego | Wymaga butli i ochrony przed przeciągiem |
| MAG | Stal konstrukcyjna i blachy | Wysoka wydajność, łatwe wykonywanie długich spoin | Wrażliwość na zabrudzenia i podmuchy |
| TIG | Nierdzewka, aluminium, cienkie elementy | Najlepsza kontrola i estetyka spoiny | Wolniejsza praca, większe wymagania techniczne |
| Lutowanie | Elektronika, miedź, cienkie blachy, połączenia serwisowe | Małe odkształcenia i niższa temperatura elementów | Niższa odporność połączenia na wysoką temperaturę i obciążenia |
W metodzie MMA elektroda otulona jednocześnie przewodzi prąd i dostarcza materiału dodatkowego. To dobry wybór do nauki na kawałkach stali, szczególnie gdy pracujesz na zewnątrz. W oznaczeniach procesów spawalniczych MMA odpowiada zwykle numerowi 111, MAG numerowi 135, a TIG numerowi 141 zgodnie z nomenklaturą opisaną w ISO 4063:2023.
MIG i MAG są do siebie podobne, ale różnią się gazem osłonowym. Przy MAG stosuje się gaz aktywny, najczęściej mieszankę argonu z dwutlenkiem węgla do stali, natomiast MIG wykorzystuje gaz obojętny, na przykład argon. W warsztacie domowym do zwykłych profili stalowych najczęściej najbardziej praktyczny jest półautomat MAG z drutem 0,8 mm.
Przygotuj materiał i ustaw parametry
Najwięcej problemów z pierwszymi spoinami nie wynika z braku talentu, tylko z brudnego materiału i złego dopasowania elementów. Zeszlifuj rdzę, zgorzelinę, farbę i tłuszcz co najmniej kilka centymetrów od miejsca łączenia. Krawędzie powinny być suche, odtłuszczone i stabilnie unieruchomione.
Przed wykonaniem pełnej spoiny zrób kilka krótkich punktów sczepnych. Ograniczają przesuwanie się elementów i pomagają kontrolować odkształcenia. Przy cienkiej blasze zostawiaj krótkie przerwy między odcinkami, zamiast prowadzić jeden długi ścieg.
| Grubość stali | MMA, elektroda rutylowa | MAG, drut 0,8 mm | Praktyczna uwaga |
|---|---|---|---|
| 1,5-2 mm | 2,0 mm, około 45-70 A | około 60-100 A | Krótki łuk i krótkie odcinki |
| 3-5 mm | 2,5-3,2 mm, około 80-130 A | około 100-180 A | Możliwa spoina pachwinowa lub kilka przejść |
| 6 mm i więcej | 3,2-4,0 mm, około 110-180 A | około 160-240 A | Potrzebne dobre ukosowanie albo wielowarstwowość |
W MMA cieńsza elektroda zwykle wymaga mniejszego prądu. Jeśli elektroda przykleja się do materiału, prąd może być za mały albo łuk prowadzisz zbyt wolno. Jeśli przepalasz blachę i tworzysz duże odpryski, zmniejsz prąd, skróć czas zatrzymania i sprawdź, czy element nie jest zbyt cienki dla wybranej elektrody.
Poprowadź pierwszą spoinę krok po kroku
Do nauki wybierz dwa kawałki zwykłej stali o grubości około 3-5 mm. Najpierw ćwicz prowadzenie prostej ścieżki na płaskiej powierzchni, bez próby wykonania od razu idealnego narożnika. W praktyce najwięcej daje powtarzalność ruchu, a nie samo zwiększanie prądu.- Ustaw elementy i wykonaj punkty sczepne.
- Zajarz łuk przez krótkie potarcie elektrody albo lekkie stuknięcie, zależnie od techniki.
- Utrzymuj krótki łuk, mniej więcej na długość zbliżoną do średnicy elektrody.
- Przesuwaj elektrodę równym tempem, obserwując jeziorko ciekłego metalu, a nie samą iskrę.
- Po ostygnięciu usuń żużel młotkiem i szczotką drucianą, zanim ocenisz spoinę.
Przy spawaniu MAG trzymaj końcówkę drutu w odległości około 8-12 mm od materiału, chyba że instrukcja konkretnego uchwytu zaleca inaczej. Uchwyt prowadź stabilnie, z niewielkim kątem względem powierzchni. Na początku lepiej wykonać wąską, równą spoinę niż szerokie wachlowanie, które często tylko przegrzewa materiał.
TIG wymaga większej kontroli obu rąk, ale daje bardzo czysty efekt. Palnik trzymaj pod kątem około 10-15 stopni, nie dotykaj wolframem jeziorka i dodawaj drut w krótkich, regularnych porcjach. Przy nierdzewce szczególnie ważne są czystość, właściwy gaz osłonowy i ochrona rozgrzanego ściegu przed utlenieniem.
Rozpoznaj błędy po wyglądzie spoiny
| Objaw | Prawdopodobna przyczyna | Co poprawić |
|---|---|---|
| Duże odpryski | Za duży prąd, za długi łuk lub zła biegunowość | Sprawdź instrukcję elektrody i skróć łuk |
| Porowata spoina | Wilgoć, brud, przeciąg albo zbyt mały przepływ gazu | Oczyść materiał i popraw osłonę |
| Przepalenie blachy | Za dużo ciepła i zbyt wolne prowadzenie | Zmniejsz prąd i spawaj krótszymi odcinkami |
| Brak wtopienia | Za mały prąd, za szybki ruch lub zbyt szeroka szczelina | Zwiększ energię łuku i popraw dopasowanie elementów |
| Podcięcie przy krawędzi | Za duży prąd albo zatrzymywanie łuku przy brzegu | Zmniejsz prąd i utrzymuj równą prędkość |
| Elektroda przykleja się | Za mały prąd, wilgotna elektroda lub zły start | Dobierz większy prąd i użyj właściwie przechowywanego materiału |
Dobra spoina powinna mieć równą szerokość, płynne przejście w materiał i brak pęknięć, kraterów oraz widocznych porów. Sama estetyka nie gwarantuje jednak wytrzymałości. Elementy nośne, konstrukcje samochodowe, zbiorniki ciśnieniowe i instalacje gazowe powinny być wykonywane lub naprawiane przez osobę z odpowiednimi kwalifikacjami.
Nie szlifuj automatycznie każdej spoiny do zera. Jeśli połączenie ma przenosić obciążenia, nadmierne zeszlifowanie może osłabić przekrój. Szlifowanie ma sens wtedy, gdy usuwasz odpryski, wyrównujesz powierzchnię albo przygotowujesz element do dalszej obróbki, a nie po to, by ukryć błędne wtopienie.
Kiedy lepiej spawać, a kiedy lutować
Spawanie polega na stopieniu brzegów łączonych materiałów, często z dodatkiem drutu lub elektrody. Powstaje mocne połączenie, ale jednocześnie materiał zostaje mocno nagrzany, co może powodować odkształcenia, przebarwienia i zmiany struktury w strefie wpływu ciepła.
Podczas lutowania łączone elementy pozostają zasadniczo w stanie stałym, a topi się spoiwo. Lutowanie miękkie wykorzystuje spoiwa topiące się zwykle poniżej 450°C, natomiast lutowanie twarde odbywa się w wyższej temperaturze. To dobry wybór do przewodów, elektroniki, rur miedzianych i cienkich elementów, gdy nie chcesz przetapiać materiału bazowego.
Moja praktyczna zasada jest prosta. Jeżeli połączenie ma przenosić duże obciążenia mechaniczne i elementy są wykonane ze spawalnych metali, wybieram spawanie. Jeżeli ważne są małe odkształcenia, szczelność drobnego połączenia albo ochrona delikatnego komponentu przed wysoką temperaturą, częściej lepsze będzie lutowanie.
Lut nie zastąpi spoiny w ramie, uchwycie silnika czy elemencie konstrukcyjnym. Z drugiej strony spawanie cienkiej blachy lub przewodu może przynieść więcej szkody niż pożytku, bo łatwo przepalić materiał i przegrzać sąsiednie części.
Pierwsza próba powinna być mała i kontrolowana
- Ćwicz na odpadach tego samego materiału i podobnej grubości.
- Wykonuj krótkie odcinki, oczyszczaj je i oglądaj przed dalszą pracą.
- Zmieniaj tylko jeden parametr naraz, na przykład prąd albo prędkość prowadzenia.
- Przy ważnej naprawie wykonaj próbkę i spróbuj ją zgiąć lub zerwać, zamiast oceniać wyłącznie wygląd.
Największy postęp daje spokojne obserwowanie jeziorka spawalniczego i zapisywanie ustawień, przy których spoina wyszła najlepiej. Po kilku takich próbach łatwiej ocenisz, czy problem leży w sprzęcie, materiale, technice czy przygotowaniu stanowiska.
