Gdy spoina TIG wychodzi nierówna, problem nie zawsze leży w ustawieniach spawarki. Często decyduje o tym sam uchwyt: sposób prowadzenia gazu, stan tulejki, dobór dyszy albo chłodzenie przewidziane dla konkretnego obciążenia. Poniżej rozkładam budowę uchwytu TIG na części i pokazuję, jak dobrać, złożyć oraz eksploatować palnik, aby łuk był stabilny, a osprzęt nie zużywał się przedwcześnie.
Najważniejsze informacje o uchwycie TIG w kilku zdaniach
- Głowica skupia elektrodę wolframową, tulejkę zaciskową, korpus tulejki, dyszę ceramiczną i często soczewkę gazową.
- Uchwyty SR 9, 17 i 26 są zwykle chłodzone gazem, natomiast modele SR 18 i podobne najczęściej wykorzystują chłodzenie cieczą.
- Średnica elektrody musi odpowiadać tulejce, korpusowi i zaciskowi. Niedopasowanie pogarsza stabilność łuku.
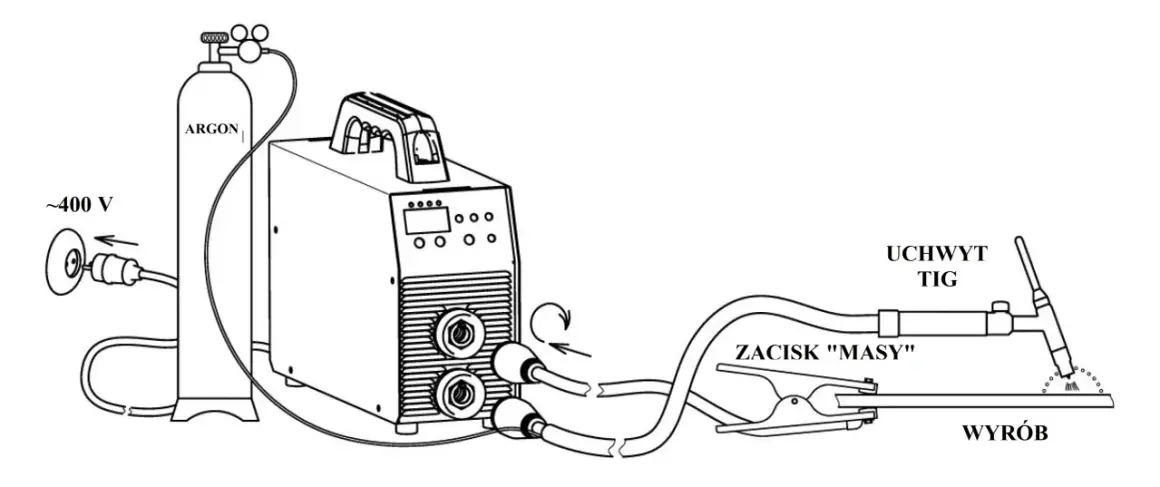
- Argon płynie osobnym kanałem, a przewód prądowy prowadzi prąd spawania. W modelach chłodzonych cieczą dochodzą dwa przewody płynu.
- Dysza i soczewka gazowa wpływają na ochronę jeziorka, ale nie naprawią nieszczelnego przewodu ani zabrudzonej elektrody.
Budowa uchwytu TIG od rękojeści do elektrody
Uchwyt TIG jest połączeniem kilku układów działających jednocześnie. Doprowadza prąd spawania, podaje gaz osłonowy, utrzymuje elektrodę wolframową i pozwala operatorowi uruchomić łuk przyciskiem lub sterowaniem zdalnym.
Na zewnątrz widzimy głównie rękojeść oraz przewód, ale najważniejsze elementy znajdują się z przodu palnika. To tam powstaje osłona argonowa i tam zaciskana jest elektroda. Z mojego doświadczenia wynika, że początkujący najczęściej skupiają się na samej dyszy, a ignorują tulejkę i jej korpus. Tymczasem właśnie te małe części często decydują o pewnym mocowaniu elektrody.
Rękojeść i korpus palnika
Rękojeść izoluje dłoń od gorącego korpusu i ułatwia prowadzenie palnika. W wielu modelach znajduje się na niej przycisk sterujący, który uruchamia gaz i prąd albo współpracuje ze sterowaniem prądem w spawarce.
Przednia część, nazywana głowicą lub korpusem palnika, jest wykonana z materiału odpornego na wysoką temperaturę. W zależności od modelu może być sztywna albo elastyczna. Elastyczna głowica ułatwia dojście do narożników i krótkich spoin, ale nie powinna być wyginana na siłę, ponieważ można uszkodzić przewód gazowy lub połączenie prądowe.
Przewód wielofunkcyjny
W typowym przewodzie TIG znajduje się kilka niezależnych kanałów. Najważniejszy jest przewód prądowy oraz przewód doprowadzający gaz. W wersji z chłodzeniem cieczą dochodzą przewody doprowadzający i odprowadzający płyn chłodzący.
Przewód może mieć długość 4, 6 albo 8 metrów, ale większa długość nie zawsze oznacza wygodniejszą pracę. Długi przewód zwiększa masę i może utrudniać prowadzenie palnika, szczególnie przy cienkiej blasze. Do tego dochodzi przewód sterowania przyciskiem oraz końcowe złącze dopasowane do konkretnej spawarki.
Tylny korek i elementy izolacyjne
Tylny korek zamyka uchwyt i pozwala docisnąć elektrodę od strony tulejki. Występuje w wersji krótkiej, standardowej lub wydłużonej. Krótki korek sprawdza się przy ograniczonym dostępie, natomiast dłuższy zapewnia wygodniejsze podparcie dłoni.
Pomiędzy elementami metalowymi znajdują się izolatory. Ich zadaniem jest oddzielenie części przewodzących od korpusu i dyszy. Pęknięty izolator może powodować przebicie, nagrzewanie uchwytu albo niebezpieczne pojawienie się napięcia w miejscu, w którym operator się go nie spodziewa.
Co znajduje się przy elektrodzie wolframowej
Przednią część palnika można rozłożyć bez użycia skomplikowanych narzędzi. Najczęściej wystarczy odkręcić dyszę i tylny korek, wysunąć elektrodę oraz wyjąć tulejkę. Każdy element ma określoną funkcję, dlatego przypadkowe mieszanie części z różnych standardów potrafi szybko pogorszyć jakość spawania.
| Element | Funkcja | Typowy objaw zużycia lub błędu |
|---|---|---|
| Elektroda wolframowa | Tworzy łuk i nie topi się podczas prawidłowego spawania TIG | Niestabilny łuk, zanieczyszczenie spoiny, trudny zapłon |
| Tulejka zaciskowa | Chwyta elektrodę po dokręceniu tylnego korka | Elektroda przesuwa się albo nie jest ustawiona osiowo |
| Korpus tulejki | Przekazuje docisk na tulejkę i utrzymuje ją w głowicy | Luźne mocowanie, przegrzewanie, trudności z demontażem |
| Dysza ceramiczna | Kieruje strumień gazu na obszar spawania | Porowatość, zabrudzenia, pęknięcia i nierówna osłona |
| Soczewka gazowa | Wyrównuje przepływ argonu i poprawia ochronę jeziorka | Większa wrażliwość na przeciąg oraz niestabilny przepływ |
| Izolator głowicy | Oddziela przewodzące części od dyszy i korpusu | Przebicia, nadmierne grzanie, ślady nadtopienia |
Tulejka zaciskowa nie jest uniwersalna dla każdej elektrody. Jeśli używasz elektrody o średnicy 1,6 mm, tulejka powinna mieć dokładnie taki wymiar. Zbyt duża tulejka nie zaciśnie elektrody prawidłowo, a zbyt mała może zostać uszkodzona podczas dokręcania.
Elektroda powinna wystawać z dyszy na długość zależną od zastosowania. Przy standardowej dyszy często przyjmuje się około 3 do 5 mm, natomiast przy soczewce gazowej można użyć większego wysunięcia, jeśli pozwala na to geometria złącza i zalecenia producenta. Zbyt długi odcinek wolframu łatwiej się przegrzewa i traci stabilność.
Dysza standardowa i soczewka gazowa
Standardowa dysza ceramiczna prowadzi gaz dość skoncentrowanym strumieniem. Jest tania i wystarcza do większości typowych prac warsztatowych. Trzeba jednak pilnować jej krawędzi, ponieważ nawet niewielkie pęknięcie zaburza przepływ argonu.
Soczewka gazowa ma metalową siatkę lub układ dyfuzyjny, który uspokaja przepływ gazu. Dzięki temu można uzyskać lepszą osłonę przy dłuższym wysunięciu elektrody, na przykład podczas spawania narożników, rur albo elementów o ograniczonym dostępie. Nie traktuję jej jako dodatku obowiązkowego do każdej pracy. Przy zwykłej stali konstrukcyjnej większą różnicę często robi szczelność instalacji i czystość materiału.
Chłodzenie gazem czy cieczą
Rodzaj chłodzenia wpływa na rozmiar palnika, jego masę i dopuszczalne obciążenie. Uchwyty chłodzone gazem odprowadzają ciepło przez przepływ argonu i konstrukcję przewodu. Są proste, mobilne oraz wygodne do prac przydomowych, ale przy długim spawaniu na wysokim prądzie szybciej osiągają temperaturę graniczną.
Modele chłodzone cieczą mają dodatkowy obieg płynu. Pompa przesyła chłodziwo przez przewody w uchwycie, odbiera ciepło z głowicy i oddaje je w chłodnicy. Takie rozwiązanie pozwala zbudować bardziej kompaktowy palnik do większych obciążeń, lecz wymaga chłodnicy, kontroli poziomu płynu i ochrony przewodów przed załamaniem.
| Rodzaj palnika | Typowe zastosowanie | Mocne strony | Ograniczenia |
|---|---|---|---|
| SR 9 | Cienkie blachy, drobne elementy, krótkie spoiny | Mały rozmiar i dobra manewrowość | Ograniczona odporność na długie obciążenie |
| SR 17 | Uniwersalne prace warsztatowe | Popularny standard i łatwy dostęp do części | Wymaga przerw przy wysokim prądzie |
| SR 26 | Większe prądy przy chłodzeniu gazem | Mocniejsza konstrukcja | Większa masa i sztywniejszy przewód |
| SR 18 | Długie spawanie i większe obciążenia | Skuteczne chłodzenie cieczą | Potrzebuje chłodnicy oraz właściwego płynu |
Oznaczenia 9, 17, 18 i 26 są bardzo popularne, ale nie powinny być traktowane jak dokładna norma obciążenia. Dopuszczalny prąd zależy od cyklu pracy, rodzaju prądu, średnicy elektrody i producenta. Ten sam typ palnika może mieć inne parametry przy DC, a inne przy AC, dlatego przed zakupem trzeba sprawdzić kartę konkretnego modelu.
Nie należy podłączać palnika chłodzonego cieczą bez uruchomionego obiegu chłodziwa. Z kolei palnik gazowy nie staje się wodnym tylko dlatego, że ma podobnie wyglądające złącza. Pomieszanie przewodów może skończyć się wyciekiem, uszkodzeniem spawarki albo przegrzaniem głowicy.
Jak dobrać części i prawidłowo złożyć palnik
Dobór zaczynam od sprawdzenia oznaczenia uchwytu, a nie od samej średnicy elektrody. Rodzina SR 17, SR 18 i SR 26 może korzystać z podobnych części eksploatacyjnych, ale korpus, chłodzenie i złącza nie zawsze są wymienne między producentami.
- Sprawdź typ uchwytu oraz sposób chłodzenia. Informacja znajduje się zwykle na rękojeści, przewodzie albo w instrukcji spawarki.
- Dobierz średnicę elektrody do planowanego prądu i materiału. W warsztacie najczęściej używa się średnic 1,6, 2,4 i 3,2 mm.
- Wybierz tulejkę i korpus o tym samym wymiarze. Nie mieszaj elementów tylko dlatego, że można je mechanicznie wkręcić.
- Załóż izolator, korpus tulejki, tulejkę oraz dyszę w kolejności przewidzianej dla danego standardu.
- Wsuń elektrodę od tyłu, ustaw jej wysunięcie i dokręć korek ręcznie. Nadmierna siła może zgnieść tulejkę.
- Sprawdź przepływ argonu oraz działanie przycisku przed rozpoczęciem spawania.
Najczęściej stosuje się przepływ argonu w granicach 6 do 12 l/min, ale wartość trzeba dopasować do średnicy dyszy, rodzaju soczewki, pozycji spawania i warunków w hali. Zbyt mały przepływ nie ochroni jeziorka, a zbyt duży może powodować turbulencje i zasysać powietrze do strefy łuku.
Przy składaniu zwracam uwagę na czystość gwintów i powierzchni styku. Drobiny metalu, pył szlifierski oraz olej mogą zanieczyścić elektrodę. Jeśli po dokręceniu elektroda nadal się obraca, nie próbuję ratować sytuacji mocniejszym ściskiem. Zwykle oznacza to niewłaściwą tulejkę, zużyty korpus albo zabrudzenie między elementami.
Typowe problemy wynikające z budowy uchwytu
Niestabilny łuk
Przyczyną może być źle zaciśnięta elektroda, zanieczyszczony wolfram, luźne połączenie prądowe albo uszkodzony przewód. Najpierw sprawdzam elektrodę i tulejkę, dopiero później szukam problemu w ustawieniach spawarki. To prosta kolejność, która często oszczędza sporo czasu.
Porowatość spoiny
Gaz może uciekać przez nieszczelny przewód, uszkodzoną dyszę, zabrudzoną soczewkę lub źle dokręcone złącze. Porowatość pojawia się również przy przeciągu. Samo zwiększenie przepływu argonu zwykle nie pomaga, a czasem wręcz pogarsza sytuację przez powstawanie zawirowań.
Przegrzewanie rękojeści
Jeżeli rękojeść szybko robi się gorąca, palnik może pracować powyżej swojego cyklu pracy. W uchwycie gazowym trzeba wtedy zmniejszyć obciążenie lub robić dłuższe przerwy. W modelu wodnym sprawdza się poziom płynu, drożność przewodów i działanie chłodnicy.
Przeczytaj również: Najczęstsze błędy przy spawaniu elektrodą i sposoby ich naprawy
Elektroda topi się lub odkształca
Wolfram może zostać uszkodzony przez dotknięcie jeziorka, zbyt duży prąd albo niewłaściwą biegunowość. W spawaniu AC końcówka elektrody zachowuje się inaczej niż przy DC, dlatego jej przygotowanie trzeba dopasować do trybu pracy. Po przypadkowym zanurzeniu wolframu w jeziorku najlepiej go zeszlifować lub wymienić, zamiast kontynuować spawanie z zanieczyszczoną końcówką.
Regularnie oglądam również izolatory i ceramikę. Pęknięta dysza nie jest drobną wadą estetyczną, ponieważ może zaburzać osłonę gazową i prowadzić do wad niewidocznych dopiero po zakończeniu spoiny.
Jak dbać o uchwyt TIG, żeby służył dłużej
Po pracy warto oczyścić dyszę z odprysków i sprawdzić, czy elektroda nie ma śladów stopienia. Ceramiczne elementy najlepiej wymieniać, gdy są pęknięte, mocno okopcone albo mają uszkodzoną krawędź. Nie polecam agresywnego uderzania dyszą o stół, bo mikropęknięcia często ujawniają się dopiero przy kolejnym nagrzaniu.
Przewód należy prowadzić szerokim łukiem, bez ostrych załamań i przygniatania kołem warsztatowym. Szczególnie delikatne są miejsca przy rękojeści oraz przy złączach. Kontrola przed rozpoczęciem pracy zajmuje kilka minut, a może wykryć przetartą izolację, nieszczelność gazu albo wyciek chłodziwa.
Do czyszczenia elektrody używam osobnej tarczy przeznaczonej do wolframu. Szlifowanie przypadkowym ścierniwem może nanieść na końcówkę cząstki stali lub innych metali. Rys szlifierski powinien biec wzdłuż elektrody, ponieważ poprzeczne rowki sprzyjają niestabilnemu łukowi.
Co naprawdę decyduje o dobrym wyborze palnika
Najlepszy uchwyt nie musi być największy ani najdroższy. Do cienkich elementów wygodniejszy będzie lekki palnik chłodzony gazem, a przy wielominutowym spawaniu grubszego materiału sens ma wersja chłodzona cieczą. Liczy się dopasowanie do prądu, cyklu pracy, ergonomii i dostępności części.
Przy zakupie sprawdzam przede wszystkim kompatybilność złącza, długość przewodu, rodzaj sterowania oraz koszt podstawowych części. Dysze, tulejki, korpusy i elektrody zużywają się szybciej niż sama rękojeść, dlatego popularny standard często okazuje się praktyczniejszy niż nietypowy palnik o atrakcyjnej cenie.
Dobrze złożony uchwyt TIG nie zastąpi właściwego przygotowania materiału, poprawnego przepływu argonu i osłony osobowej, ale tworzy warunki, w których te ustawienia mogą zadziałać. Jeśli elektroda jest osiowa, gaz płynie spokojnie, a chłodzenie odpowiada obciążeniu, większość problemów z łukiem znika jeszcze przed regulacją parametrów spawarki.