
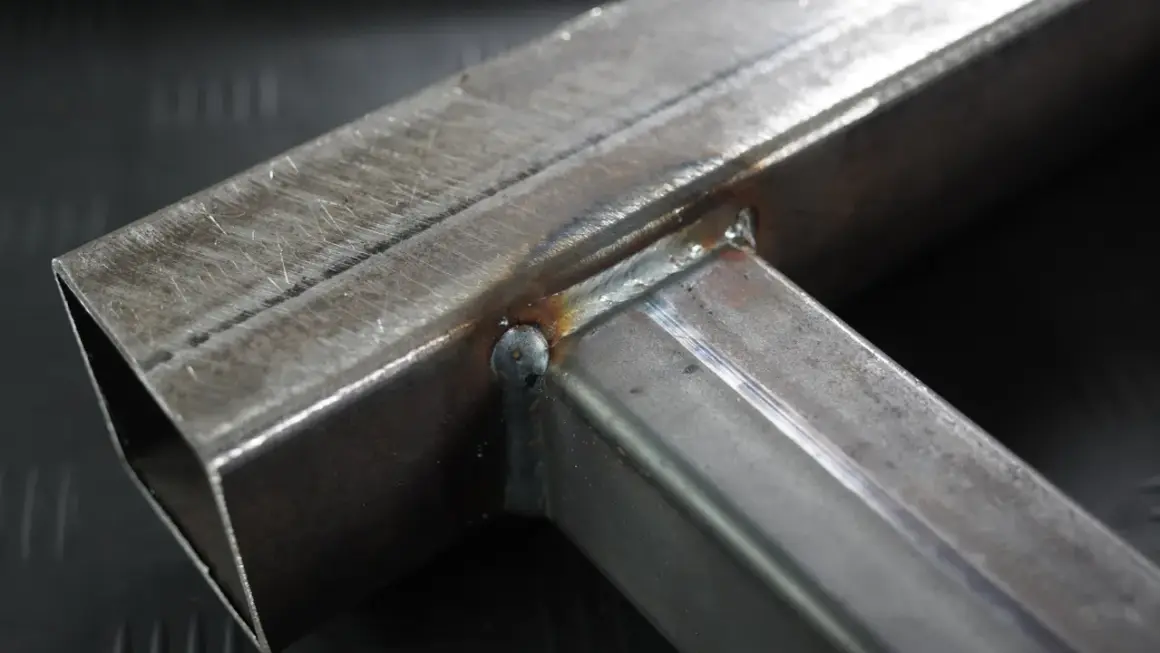
Dobór gazu, drutu i ustawień decyduje o tym, czy spoina będzie mocna i równa, czy pełna odprysków oraz porów. W tym poradniku pokazuję, jak działa spawanie MAG, jak przygotować stanowisko, ustawić półautomat, prowadzić uchwyt i rozpoznać błędy, które najczęściej pojawiają się w warsztacie.
Najważniejsze decyzje wpływają na jakość spoiny
- MAG wykorzystuje elektrodę topliwą w osłonie aktywnego gazu, najczęściej CO₂ albo mieszanki argonu z CO₂.
- Do zwykłej stali warsztatowej najczęściej sprawdza się drut 0,8 mm oraz gaz typu Ar/CO₂.
- Punkt wyjścia dla przepływu gazu to zwykle 10-15 l/min, ale przeciąg i długość przewodu mogą wymagać korekty.
- Najpierw dobiera się średnicę drutu i prąd do grubości materiału, a dopiero potem koryguje napięcie oraz prędkość podawania.
- Próba na odpadzie przed właściwym spawaniem jest szybsza i bezpieczniejsza niż poprawianie wadliwej spoiny.
Na czym polega spawanie metodą MAG
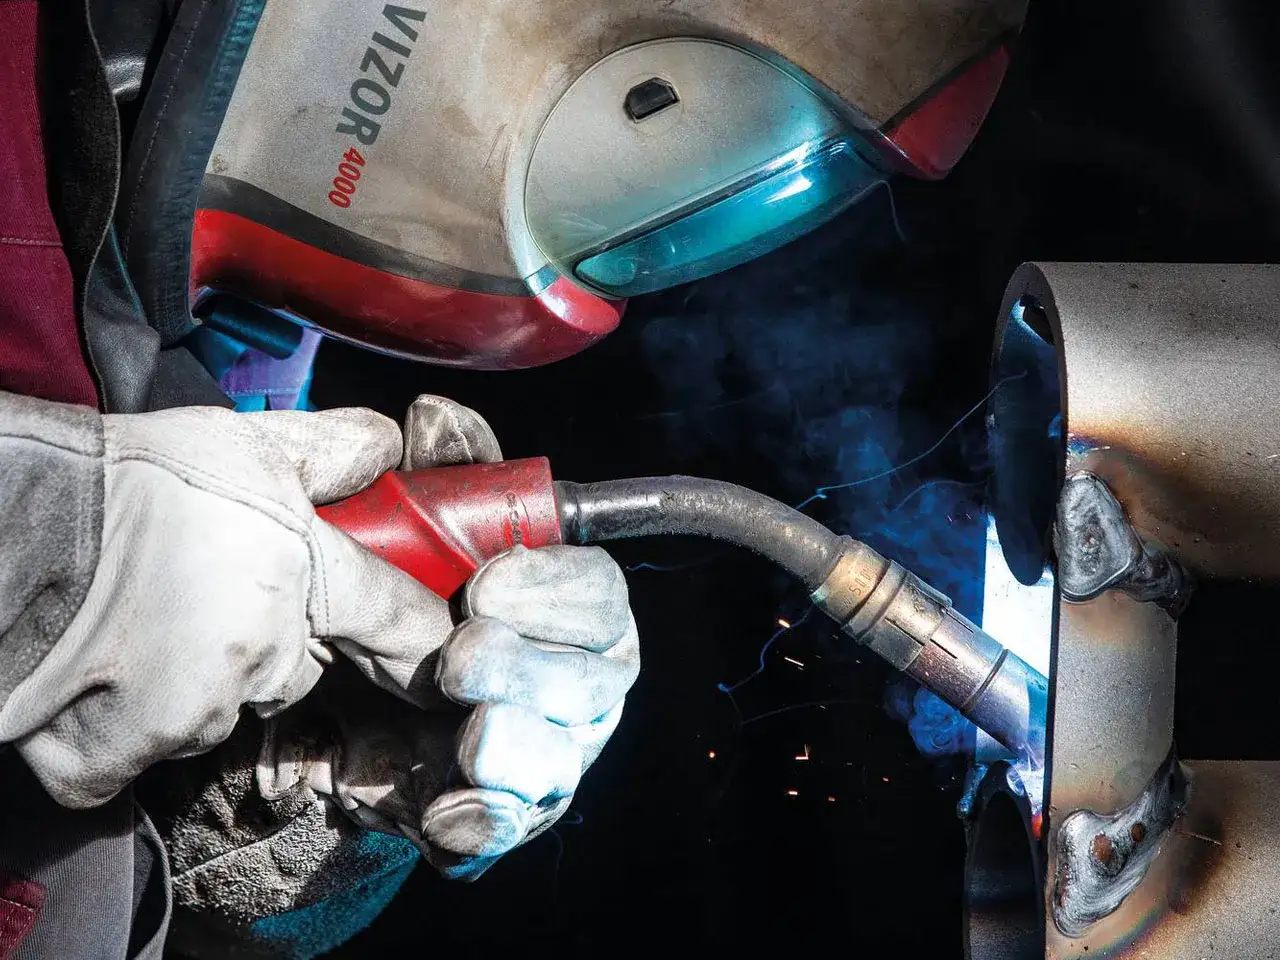
MAG to metoda łukowa, w której drut elektrodowy jest podawany do jeziorka spawalniczego w sposób ciągły. Między końcem drutu a materiałem powstaje łuk, który topi zarówno drut, jak i krawędzie łączonych elementów. Osłonę zapewnia gaz aktywny, najczęściej dwutlenek węgla lub mieszanka argonu z CO₂.
W praktyce operator reguluje przede wszystkim prędkość podawania drutu i napięcie. Pierwszy parametr wpływa na natężenie prądu oraz ilość dostarczanego metalu, a drugi na długość i stabilność łuku. Te ustawienia muszą ze sobą współpracować, dlatego samo zwiększenie amperażu bez korekty pozostałych parametrów rzadko daje dobry efekt.
Spotykane określenia MIG i MAG nie oznaczają dokładnie tego samego. MIG wykorzystuje gaz obojętny, zwykle argon, i często służy do aluminium lub stali nierdzewnej. MAG korzysta z gazu aktywnego i jest typowym wyborem do stali niestopowych oraz niskostopowych.
Co dzieje się w uchwycie spawalniczym
Drut przechodzi przez prowadnik i końcówkę prądową, gdzie zostaje zasilony. Po naciśnięciu przycisku jednocześnie uruchamiają się podajnik oraz przepływ gazu, a łuk stapia drut w miejscu prowadzenia uchwytu. Dysza musi utrzymywać stabilną osłonę, ponieważ dostęp tlenu i azotu do gorącego jeziorka może powodować pory, utlenienie i osłabienie spoiny.
Najczęściej stosuje się biegunowość dodatnią na uchwycie, czyli przewód z drutem podłącza się do plusa. Wyjątkiem są niektóre druty samoosłonowe, dla których producent zaleca biegunowość ujemną. W tym przypadku zawsze sprawdzam oznaczenie na szpuli, bo pomyłka potrafi całkowicie zmienić charakter łuku.
Jaki drut i gaz wybrać do pracy w warsztacie
Do typowych napraw stalowych najpraktyczniejszy jest pełny drut miedziowany o średnicy 0,8 mm. Dobrze radzi sobie z blachą, profilami i elementami o grubości od około 1 do kilku milimetrów. Drut 1,0 mm przydaje się przy większych przekrojach, ale wymaga zwykle mocniejszego źródła prądu i większego podawania.
| Zastosowanie | Typowy drut | Gaz osłonowy | Praktyczna uwaga |
|---|---|---|---|
| Stal czarna i profile | 0,8 lub 1,0 mm | CO₂ albo Ar/CO₂ | Mieszanka daje zwykle spokojniejszy łuk i mniej odprysków. |
| Cienka blacha | 0,6 lub 0,8 mm | Ar/CO₂ | Mniejszy drut ułatwia ograniczenie energii i ryzyka przepalenia. |
| Stal nierdzewna | Drut nierdzewny 0,8 lub 1,0 mm | Mieszanka zalecana przez producenta drutu | Zwykły drut stalowy nie zapewni właściwego składu spoiny. |
| Aluminium | Najczęściej 1,0 lub 1,2 mm | Argon | Potrzebny jest odpowiedni prowadnik, rolki i często uchwyt typu spool gun. |
Do stali można użyć czystego CO₂, ponieważ jest tani i zapewnia dobry przetop. Jego wadą są większe odpryski oraz twardszy, mniej spokojny łuk. Mieszanka zawierająca argon kosztuje więcej, ale zwykle ułatwia uzyskanie estetycznej spoiny, szczególnie osobie początkującej.
Drut samoosłonowy jest wygodny tam, gdzie nie można użyć butli albo praca odbywa się na zewnątrz. Nie oznacza to jednak, że spawanie bez gazu zawsze jest prostsze. Powstaje żużel, łuk bywa bardziej agresywny, a odwrócona biegunowość i niewłaściwe prowadzenie mogą szybko zniszczyć efekt.Przepływ gazu i przygotowanie butli
Jako ustawienie początkowe przyjmuję zwykle 10-15 l/min. Przy pracy w osłoniętym pomieszczeniu może wystarczyć dolna granica, natomiast przeciąg, większa dysza lub dłuższy przewód wymagają czasem niewielkiego zwiększenia przepływu. Zbyt duży przepływ nie poprawia ochrony, lecz może powodować turbulencje i zasysać powietrze do strefy łuku.
Przed rozpoczęciem sprawdzam reduktor, przewód oraz połączenia. Nawet mała nieszczelność przy butli potrafi wywołać porowatą spoinę, mimo że napięcie i posuw drutu są ustawione prawidłowo. Butlę trzeba ustawić stabilnie, a zawór otwierać powoli.
Jak ustawić półautomat MAG krok po kroku
Nie zaczynam od przypadkowego kręcenia pokrętłami. Najpierw określam materiał, jego grubość, pozycję spawania i rodzaj złącza. Dopiero wtedy dobieram drut, gaz oraz ustawienia, a ich ostateczną korektę robię na kawałku tego samego materiału.
- Oczyść materiał. Usuń rdzę, farbę, olej i wilgoć przynajmniej kilka centymetrów od miejsca spawania.
- Dopasuj elementy. Zostaw właściwą szczelinę i unieruchom części ściskami albo punktami spawalniczymi.
- Załóż właściwy drut. Sprawdź średnicę rolek, rowek prowadzący i nacisk rolek podających.
- Ustaw biegunowość. Dla pełnego drutu stalowego najczęściej stosuje się uchwyt na plusie, ale decydują oznaczenia materiału dodatkowego.
- Ustaw gaz. Zacznij od przepływu 10-15 l/min i sprawdź, czy dysza oraz przewód nie są zabrudzone.
- Dobierz prąd i napięcie. Skorzystaj z tabeli urządzenia, a potem wykonaj krótką próbę.
- Sprawdź dźwięk łuku. Stabilne, równomierne syczenie jest lepszym sygnałem niż sama pozycja pokrętła.
Dla zwykłej stali i drutu 0,8 mm można przyjąć orientacyjne zakresy przedstawione poniżej. To nie są ustawienia uniwersalne, ponieważ wpływają na nie między innymi rodzaj gazu, długość łuku, pozycja oraz sztywność źródła prądu.
| Grubość materiału | Prąd orientacyjny | Napięcie orientacyjne | Wskazówka |
|---|---|---|---|
| około 1 mm | 50-90 A | 15-17 V | Spawaj krótkimi odcinkami i pilnuj, aby nie zatrzymać uchwytu. |
| około 2 mm | 80-130 A | 17-19 V | W razie przepalania zmniejsz energię lub zwiększ prędkość prowadzenia. |
| 3-5 mm | 120-200 A | 19-23 V | Przy większej grubości może być potrzebne ukosowanie i kilka przejść. |
Gdy drut zaczyna wbijać się w materiał i stukać, zwykle podawanie jest zbyt duże względem napięcia albo końcówka drutu jest zbyt długa. Z kolei łuk zbyt długi, szeroki i niestabilny może oznaczać nadmierne napięcie. Wprowadzam jedną zmianę naraz, bo wtedy łatwo ocenić jej skutek.
Przeczytaj również: Spawanie elektrodą otuloną od podstaw. Dobór prądu i technika
Prowadzenie uchwytu
Dla większości złączy uchwyt prowadzę pod kątem około 10-20 stopni względem kierunku spawania. Przy cienkiej blasze stosuję krótkie, równe odcinki, a przy grubszych elementach można wykorzystać lekki ruch boczny. Zbyt szerokie wachlowanie często tylko zwiększa strefę przegrzania.Wysunięcie drutu powinno być stabilne i niezbyt duże. Jako punkt wyjścia przyjmuję około 10-12 mm dla drutu pełnego. Jeśli uchwyt jest prowadzony zbyt daleko od materiału, gaz gorzej osłania jeziorko, a łuk traci kontrolę.
Najczęstsze wady spoin i ich rzeczywiste przyczyny
Wadliwa spoina rzadko jest skutkiem jednego błędu. Najczęściej nakładają się na siebie zabrudzenia, zły przepływ gazu i niewłaściwe ustawienia. Zamiast od razu zwiększać prąd, sprawdzam najpierw podstawy, bo właśnie tam zwykle znajduje się problem.
| Objaw | Prawdopodobna przyczyna | Co sprawdzić |
|---|---|---|
| Pory w spoinie | Brak gazu, przeciąg, wilgoć lub zabrudzenie | Przepływ, szczelność przewodu, czystość materiału i dyszy. |
| Dużo odprysków | Złe napięcie, niewłaściwa biegunowość lub łuk zbyt długi | Ustawienia urządzenia, końcówkę prądową i rodzaj gazu. |
| Przepalenie blachy | Za duża energia albo zbyt wolne prowadzenie | Zmniejszenie prądu, krótsze ściegi i szybszy ruch. |
| Zimna spoina | Za mały prąd, zbyt szybki ruch lub słabe przygotowanie krawędzi | Przetop, prędkość prowadzenia i szczelinę między elementami. |
| Drut przykleja się do materiału | Za małe napięcie, za duży posuw lub problem z podawaniem | Rolki, prowadnik, końcówkę prądową i relację napięcia do posuwu. |
Jeśli spoina jest wypukła i słabo wtopiona, często operator prowadzi uchwyt za szybko albo ustawił za małą energię. Gdy jest bardzo szeroka i płaska, przyczyną może być zbyt wolny ruch lub za wysokie napięcie. Sam wygląd lica nie wystarcza do oceny jakości, ale pozwala szybko wskazać kierunek dalszej regulacji.
Przy porowatości nie ignoruję też dyszy. Przyklejone odpryski zwężają wylot gazu i zaburzają osłonę, dlatego czyszczę ją regularnie oraz stosuję preparat antyodpryskowy z umiarem. Nadmiar środka może zanieczyścić materiał i pogorszyć jakość spoiny.
MAG, TIG, MMA i lutospawanie w praktycznym porównaniu
Metoda MAG nie jest najlepsza do każdego zadania. Jej największą przewagą jest szybkość i łatwe dodawanie materiału, ale pod względem precyzji i wyglądu spoiny ustępuje TIG-owi. W warsztacie traktuję ją jako uniwersalne rozwiązanie do stali, konstrukcji, napraw oraz seryjnego łączenia elementów.
| Metoda | Najlepsze zastosowanie | Główna zaleta | Ograniczenie |
|---|---|---|---|
| MAG | Stal czarna, profile, konstrukcje | Szybkość i ciągłe podawanie drutu | Wrażliwość na przeciąg i zabrudzenia. |
| MIG | Aluminium i część metali nieżelaznych | Stabilny łuk w gazie obojętnym | Większe wymagania dotyczące podawania miękkiego drutu. |
| TIG | Cienkie elementy, nierdzewka, estetyczne spoiny | Najlepsza kontrola jeziorka | Mała prędkość i większa trudność nauki. |
| MMA | Praca w terenie i grube elementy | Odporność na wiatr i prosty sprzęt | Elektrody trzeba wymieniać, a spoina wymaga usuwania żużla. |
| Lutospawanie | Cienkie blachy, szczególnie ocynkowane | Mniejsze odkształcenia i niższa temperatura | Nie zastępuje klasycznego spawania w każdym obciążonym złączu. |
Lutospawanie warto rozważyć przy cienkich blachach ocynkowanych, gdy zależy nam na ograniczeniu uszkodzenia powłoki i odkształceń. Do elementów konstrukcyjnych, które przenoszą duże obciążenia, dobieram jednak metodę, materiał dodatkowy i procedurę zgodnie z wymaganiami danego złącza, a nie wyłącznie na podstawie łatwości wykonania.
Bezpieczeństwo i przygotowanie stanowiska robią różnicę
Przyłbica, rękawice spawalnicze, odzież trudnopalna i zakryte obuwie to absolutne minimum. Łuk emituje promieniowanie UV, odpryski mogą zapalić materiały, a dym spawalniczy nie powinien być wdychany. Przy pracy z ocynkiem szczególnie ważne są skuteczna wentylacja i odciąg, ponieważ podgrzewanie powłoki cynkowej tworzy szkodliwe opary.Usuwam z otoczenia rozpuszczalniki, papier, trociny i pojemniki z łatwopalnymi cieczami. Po zakończeniu pracy sprawdzam miejsce także po kilku minutach, ponieważ rozgrzane odpryski potrafią tlić się poza polem widzenia. To prosty nawyk, który w praktyce ma większe znaczenie niż kolejna funkcja na panelu spawarki.
Nie spawam zamkniętych zbiorników, beczek ani elementów, w których mogły pozostać paliwa lub środki chemiczne. Przed rozpoczęciem pracy kontroluję przewody, uchwyt, zacisk masowy i stan izolacji. Luźny zacisk masy nie tylko pogarsza łuk, lecz także może powodować grzanie przypadkowych połączeń.
Jak podejść do pierwszej spoiny, żeby nie tracić czasu
Najlepszy start to kilka krótkich prób na materiale o tej samej grubości co element właściwy. Ustawiam parametry według tabeli producenta, wykonuję spoinę o długości kilku centymetrów, a potem oceniam dźwięk łuku, szerokość lica i przetop. Dopiero po takiej korekcie przechodzę do docelowego złącza.
Jeżeli miałbym wskazać jedną rzecz, która najbardziej odróżnia dobrą pracę od chaotycznego spawania, byłaby to powtarzalność ruchu. Czysty materiał i właściwy gaz są konieczne, ale nawet poprawne ustawienia nie pomogą, gdy uchwyt raz prowadzimy szybko, a raz zatrzymujemy w jednym miejscu.
Do zwykłych prac warsztatowych rozsądny zestaw obejmuje półautomat o realnym prądzie około 180-250 A, drut 0,8 mm, butlę z mieszanką argonu i CO₂ oraz zapasowe końcówki prądowe. Moc maksymalna podana na obudowie nie mówi wszystkiego, dlatego sprawdzam także cykl pracy, jakość podajnika i dostępność części eksploatacyjnych.
Gdy po kilku próbach nadal pojawiają się pory lub niestabilny łuk, nie zwiększam bez końca przepływu gazu. W pierwszej kolejności kontroluję szczelność układu, drożność dyszy, masę, rolki podające i prowadnik drutu. Taka kolejność zwykle prowadzi do przyczyny szybciej niż przypadkowe zmienianie wszystkich nastaw jednocześnie.
