Gdy chcesz naprawić bramę, zbudować stojak albo połączyć stalowe profile, migomat często okazuje się najwygodniejszym sprzętem w warsztacie. To półautomat spawalniczy, który sam podaje drut elektrodowy, a operator prowadzi uchwyt i kontroluje jeziorko spawalnicze. Wyjaśniam, jak działa, czym różnią się tryby MIG i MAG, jaki gaz oraz drut wybrać, a także kiedy takie urządzenie ma sens, a kiedy lepiej sięgnąć po inną metodę.
Najważniejsze informacje o migomacie w jednym miejscu
- Migomat to półautomat spawalniczy z ciągłym podawaniem drutu.
- MIG wykorzystuje gaz obojętny, najczęściej argon, a MAG gaz aktywny, zwykle CO₂ lub mieszankę argonowo-CO₂.
- Do stali konstrukcyjnej najczęściej stosuje się drut 0,8 mm i mieszankę gazową.
- Urządzenie jest szybkie i przyjazne dla początkujących, ale wymaga poprawnego doboru prądu, napięcia, prędkości drutu i gazu.
- Standardowy migomat nie jest tym samym co spawarka TIG ani klasyczna spawarka elektrodowa MMA.
Co to jest migomat i jak działa
Migomat to potoczna nazwa spawarki pracującej najczęściej metodą MIG lub MAG. Podczas spawania z uchwytu wysuwa się ciągły drut, który pełni jednocześnie funkcję elektrody i materiału dodatkowego. Łuk elektryczny topi drut oraz fragmenty łączonych elementów, tworząc spoinę.
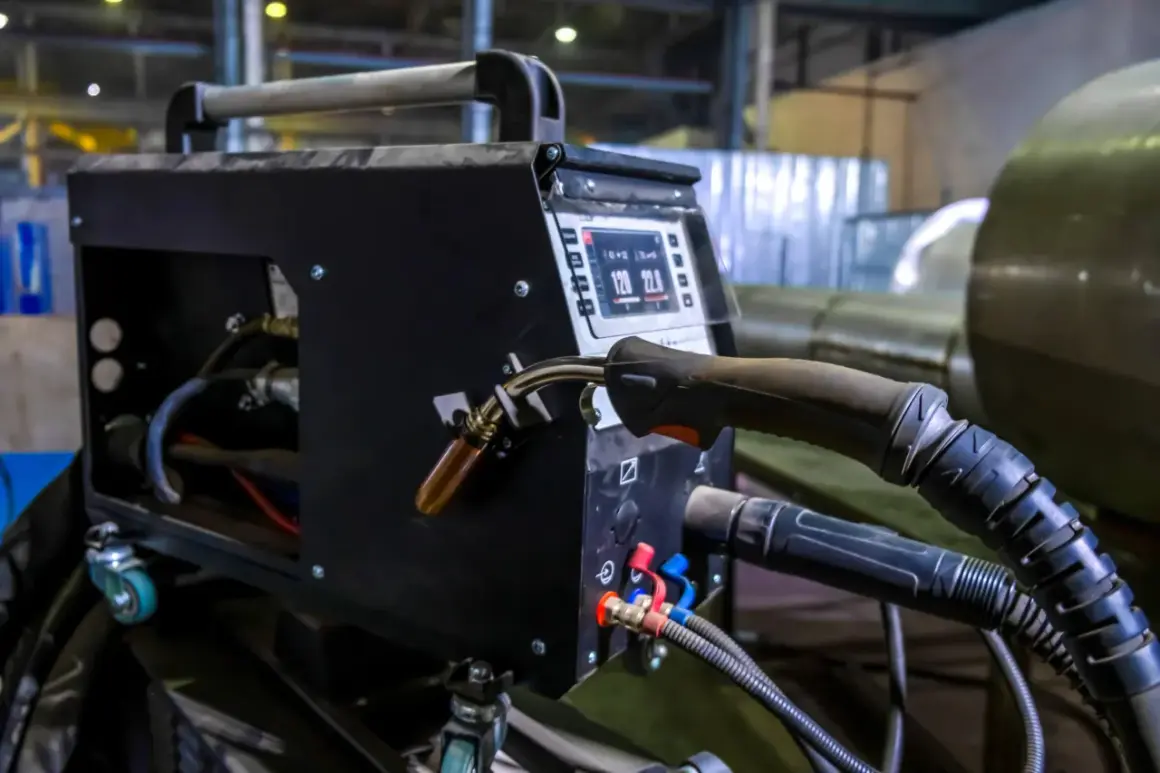
W tym samym momencie przez dyszę wypływa gaz osłonowy. Jego zadaniem jest odcięcie płynnego metalu od powietrza, ponieważ tlen i azot mogą powodować porowatość, utlenianie oraz osłabienie spoiny. W praktyce oznacza to, że migomat łączy w jednym procesie źródło prądu, podajnik drutu, uchwyt spawalniczy i instalację gazową.
Największa różnica względem spawania elektrodą otuloną polega na ciągłym podawaniu materiału. Nie trzeba co chwilę zatrzymywać pracy, wymieniać elektrody i usuwać żużla. Z mojego doświadczenia wynika, że właśnie ta cecha sprawia, iż początkujący szybciej uzyskują równą spoinę migomatem niż elektrodą MMA.
Co znajduje się w środku urządzenia
- Podajnik drutu z rolkami przesuwa drut ze szpuli do uchwytu.
- Źródło prądu ustala napięcie i natężenie potrzebne do zajarzenia łuku.
- Uchwyt spawalniczy doprowadza prąd, drut i gaz do miejsca spawania.
- Przewód masowy zamyka obwód elektryczny przez spawany element.
- Reduktor i butla dostarczają gaz osłonowy z odpowiednim przepływem.
MIG i MAG nie oznaczają dokładnie tego samego
Określenie „migomat” obejmuje kilka podobnych konfiguracji, ale technicznie MIG i MAG różnią się rodzajem gazu. MIG oznacza spawanie w osłonie gazu obojętnego, najczęściej argonu. Stosuje się go przede wszystkim do aluminium, stali nierdzewnej i niektórych stopów metali.
MAGwykorzystuje gaz aktywny, taki jak dwutlenek węgla albo mieszanka argonu z CO₂. Ten wariant dominuje przy spawaniu zwykłej stali konstrukcyjnej, profili, blach i elementów maszyn. W warsztacie domowym to właśnie tryb MAG będzie najczęściej używany.
| Metoda | Gaz | Typowe materiały | Praktyczna charakterystyka |
|---|---|---|---|
| MIG | Argon lub mieszanka gazów obojętnych | Aluminium, nierdzewka, stopy metali | Czysta praca, ale większa wrażliwość na ustawienia i zabrudzenia |
| MAG | CO₂ lub argon z CO₂ | Stal czarna, profile, blachy | Wysoka wydajność i dobry wybór do większości prac warsztatowych |
| Drut samoosłonowy | Bez zewnętrznej butli | Stal, prace terenowe i naprawcze | Większa mobilność, ale zwykle więcej dymu i odprysków |
Nie każdy sprzęt opisany jako MIG/MAG równie dobrze radzi sobie z aluminium. Potrzebny może być uchwyt typu spool gun, odpowiednie rolki oraz prowadnik drutu. Zwykły podajnik z długim stalowym pancerzem potrafi powodować zacinanie miękkiego drutu aluminiowego.
Jaki drut i gaz wybrać do konkretnej pracy
Dobór materiałów eksploatacyjnych ma większy wpływ na efekt niż sama nazwa urządzenia. Do typowej stali o grubości około 1-3 mm najczęściej wybieram drut lity o średnicy 0,8 mm. Przy grubszych elementach można zastosować drut 1,0 lub 1,2 mm, ale wymaga to większego prądu i stabilniejszego podajnika.
- Drut lity pracuje z gazem osłonowym i pozwala uzyskać czystą, estetyczną spoinę.
- Drut proszkowy samoosłonowy nie potrzebuje butli, ponieważ topnik w jego rdzeniu wytwarza osłonę gazową.
- Drut aluminiowy wymaga argonu oraz odpowiedniego prowadzenia, ponieważ łatwo się odkształca i blokuje w pancerzu.
- Drut CuSi3 służy do lutospawania, między innymi cienkich elementów ocynkowanych, przy mniejszym nagrzewaniu materiału.
Do stali czarnej uniwersalnym rozwiązaniem jest mieszanka argonu z CO₂. Sam CO₂ bywa tańszy i zapewnia dobre wtopienie, ale zwykle daje więcej odprysków i twardszy łuk. Mieszanka jest droższa, za to łatwiej uzyskać spokojną pracę i estetyczną spoinę.
Przepływ gazu najczęściej ustawia się w granicach 8-15 l/min, zależnie od dyszy, pozycji spawania i warunków w warsztacie. Zbyt mały przepływ nie osłoni jeziorka, a zbyt duży może powodować zawirowania i zasysać powietrze do strefy spawania.
Jak ustawić migomat przed rozpoczęciem spawania
W nowoczesnych urządzeniach synergicznych część ustawień dobiera elektronika, ale nadal trzeba podać materiał, średnicę drutu i gaz. Tryb synergiczny jest wygodny na początek, choć nie zawsze zastąpi ręczną korektę. Przy nietypowej grubości blachy albo spawaniu w trudnej pozycji samodzielna regulacja daje większą kontrolę.
Najważniejsze parametry
- Napięcie wpływa na długość łuku i szerokość spoiny.
- Prędkość podawania drutu decyduje między innymi o ilości dostarczanego materiału.
- Prąd spawania rośnie wraz z prędkością drutu i wpływa na głębokość wtopienia.
- Indukcyjność kształtuje dynamikę łuku oraz ilość odprysków.
- Przepływ gazu powinien być dopasowany do dyszy i miejsca pracy.
Przed właściwym spawaniem robię krótką próbę na kawałku tego samego materiału. Jeśli drut stuka o jeziorko i gaśnie, ustawienia są zwykle zbyt niskie albo podawanie jest zbyt szybkie. Gdy łuk jest nerwowy, pojawia się dużo odprysków, a drut topi się przy samej końcówce, trzeba skorygować napięcie, prędkość drutu lub przepływ gazu.
Blachy trzeba oczyścić z rdzy, farby, oleju i wilgoci. Zabrudzona powierzchnia często odpowiada za pory i niestabilny łuk bardziej niż rzekomo słaba spawarka. Przy cienkich elementach lepiej wykonać kilka krótszych odcinków niż przegrzać materiał jednym długim ściegiem.
Do czego migomat sprawdza się najlepiej
To bardzo uniwersalne narzędzie do prac warsztatowych, szczególnie gdy liczy się tempo. Dobrze radzi sobie z naprawą ogrodzeń, zawiasów, stojaków, bram, konstrukcji stalowych, elementów przyczep i części maszyn. Przy właściwych ustawieniach można nim spawać zarówno cienką blachę, jak i grubsze profile.
Największą przewagę widać przy dłuższych spoinach. Ciągły drut pozwala pracować szybko, a brak żużla ogranicza czyszczenie po każdym przejściu. Właśnie dlatego migomaty są częstym wyborem w warsztatach samochodowych i ślusarskich.
Przeczytaj również: Napawanie - jak dobrać metodę do rodzaju zużycia
Migomat a lutospawanie
Nie należy utożsamiać zwykłego spawania MIG/MAG z lutowaniem. W lutospawaniu materiał podstawowy jest podgrzewany, ale nie musi zostać całkowicie stopiony. Drut CuSi3 tworzy spoinę przy niższej temperaturze, dlatego technika bywa używana do cienkich blach oraz elementów ocynkowanych.
Do lutospawania potrzebny jest odpowiedni drut, gaz i program urządzenia. Nie każdy tani migomat ma właściwą charakterystykę łuku, więc przed zakupem trzeba sprawdzić instrukcję oraz zakres obsługiwanych materiałów.
Najczęstsze błędy początkujących spawaczy
Początkujący często koncentrują się na mocy urządzenia, a pomijają przygotowanie materiału. Tymczasem migomat o prądzie maksymalnym 200 A nie naprawi błędów wynikających z niewłaściwego gazu, brudnej blachy czy źle dobranej rolki podającej.
- Za mały przepływ gazu powoduje pory i szarą, zanieczyszczoną spoinę.
- Zbyt duży przepływ gazu może destabilizować osłonę zamiast ją poprawiać.
- Za długi wysięg drutu utrudnia kontrolę łuku. Zwykle warto utrzymywać około 10-15 mm, zależnie od materiału i dyszy.
- Brak oczyszczenia powierzchni zwiększa liczbę odprysków i pogarsza wtopienie.
- Zbyt szybkie prowadzenie uchwytu daje wąską, słabo związaną spoinę.
- Spawanie bez punktowania może wypaczyć cienką konstrukcję.
Trzeba też pamiętać o bezpieczeństwie. Przyłbica samościemniająca, rękawice, odzież trudnopalna i dobra wentylacja to absolutna podstawa. Przy spawaniu elementów ocynkowanych powstają szkodliwe dymy, dlatego nie wolno pracować bez skutecznego odciągu ani traktować zwykłej maseczki jako ochrony przed gazami spawalniczymi.
Czy warto kupić migomat do domowego warsztatu
Jeśli planujesz regularnie spawać stal, migomat jest zwykle najbardziej praktycznym pierwszym wyborem. Szukając urządzenia, zwróciłbym uwagę na zasilanie 230 V, realny cykl pracy, płynną regulację, dostępność części oraz standardowy uchwyt Euro. Sama deklarowana wartość 200 A nie mówi jeszcze, jak długo sprzęt może pracować pod obciążeniem.
Dla hobbysty ważniejsza od maksymalnego prądu bywa stabilność łuku przy niskich ustawieniach. To ona decyduje, czy da się wygodnie spawać cienkie blachy bez wypalania dziur. Przy częstej pracy dobrze mieć także możliwość użycia drutu samoosłonowego oraz funkcję zmiany biegunowości.
Migomat ma jednak ograniczenia. Wymaga butli i reduktora, jest mniej wygodny na silnym wietrze, a uchwyt z przewodem ogranicza swobodę ruchu. Do bardzo precyzyjnych, estetycznych spoin na nierdzewce lepszy może być TIG, natomiast do prostych napraw w terenie wygodniejsza okaże się spawarka MMA.
Dobry początek z migomatem zaczyna się od próby
Najkrócej mówiąc, migomat to półautomat, który podaje drut w osłonie gazu i pozwala szybko łączyć metal. Do zwykłej stali najczęściej wybiera się tryb MAG, drut 0,8 mm oraz mieszankę argonowo-CO₂. MIG z argonem przydaje się głównie przy aluminium i nierdzewce.
Przed każdą pracą warto wykonać kilka prób na odpadzie, oczyścić materiał i sprawdzić gaz. Dobrze ustawiony, czysty łuk jest ważniejszy niż sama moc urządzenia, a kilkanaście minut poświęconych na regulację potrafi oszczędzić późniejszego szlifowania, poprawek i osłabionych połączeń.