
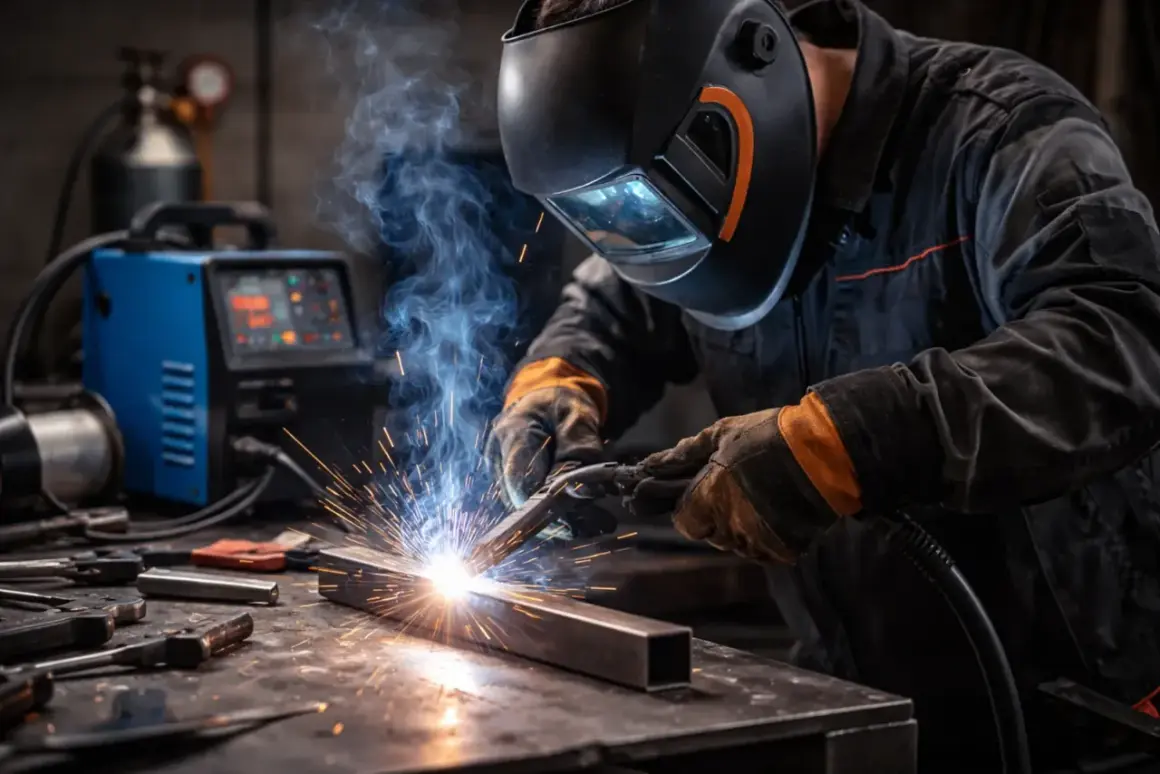
Gdy spoina wychodzi porowata, drut klei się do materiału albo cienka blacha przepala się po kilku sekundach, problem zwykle nie leży w samym migomacie, lecz w źle dobranych ustawieniach. W tym poradniku pokazuję, jak działa spawanie migomatem, czym różnią się tryby MIG i MAG, jak dobrać drut oraz gaz, a także jak prowadzić uchwyt, by uzyskać równą i trwałą spoinę. Uwzględniam też typowe błędy, zasady bezpieczeństwa oraz sytuacje, w których lepsze może być lutowanie lub inna metoda.
Najważniejsze zasady dobrego spawania półautomatem
- MIG wykorzystuje gaz obojętny, a MAG gaz aktywny, najczęściej CO2 lub mieszankę argonu z CO2.
- Do zwykłej stali w warsztacie dobrym punktem wyjścia jest drut 0,8 mm i mieszanka Ar/CO2.
- Przepływ gazu zwykle ustawia się na 8-12 l/min, ale zbyt duży przepływ może powodować zawirowania i pory.
- Największą różnicę robią czysty materiał, prawidłowa masa i stabilny wysięg drutu.
- Do aluminium potrzebne są inne elementy toru podawania, najczęściej prowadnik PTFE i rolki typu U.
Jak działa metoda MIG/MAG i co naprawdę robi gaz
Migomat to potoczna nazwa półautomatu, w którym drut elektrodowy jest podawany bez przerwy przez uchwyt spawalniczy. Po naciśnięciu przycisku pojawia się łuk elektryczny między końcem drutu a materiałem. Drut topi się i staje się jednocześnie elektrodą oraz spoiwem wypełniającym połączenie.
Gaz osłonowy wypływa z dyszy wokół drutu i odcina jeziorko spawalnicze od tlenu oraz azotu z powietrza. Bez tej ochrony spoina może mieć pory, żużel i osłabioną strukturę. Wyjątkiem jest drut samoosłonowy z rdzeniem topnikowym, który podczas topienia wytwarza własną osłonę.
MIG a MAG
Nazwa MIG oznacza spawanie w osłonie gazu obojętnego, przede wszystkim argonu. Stosuje się ją głównie przy aluminium i niektórych stalach nierdzewnych. MAG wykorzystuje gaz aktywny, taki jak CO2 albo mieszanka argonu z dwutlenkiem węgla, dlatego ten wariant jest najczęstszy przy stali konstrukcyjnej i czarnej.
W praktyce warsztatowej określenie „migomat” obejmuje oba tryby. Dla użytkownika ważniejsze od samej nazwy jest dopasowanie trzech elementów: materiału, drutu i gazu. Jeśli jeden z nich nie pasuje do pozostałych, regulacja napięcia niewiele pomoże.
Drut, gaz i biegunowość trzeba dobrać jako zestaw
Najłatwiej zacząć od zwykłej stali niskowęglowej. Do większości prac naprawczych używam drutu litego o średnicy 0,8 mm, ponieważ pozwala spawać zarówno cieńsze blachy, jak i profile o umiarkowanej grubości. Drut 1,0 mm ma sens przy większym prądzie i grubszym materiale, ale wymaga mocniejszego podajnika oraz większej wydajności źródła.
| Materiał | Typowy drut | Gaz osłonowy | Praktyczna uwaga |
|---|---|---|---|
| Stal zwykła | Drut lity 0,8 lub 1,0 mm | Ar/CO2 75/25, 82/18 albo CO2 | Mieszanka daje spokojniejszy łuk i mniej odprysków niż czysty CO2 |
| Stal nierdzewna | Drut nierdzewny dobrany do gatunku stali | Mieszanka argonowa z małym dodatkiem CO2 lub gaz zalecany przez producenta | Nie stosuj zwykłego drutu do stali czarnej |
| Aluminium | Drut AlMg lub AlSi, zwykle 1,0 lub 1,2 mm | Argon 100% | Potrzebny jest płynny tor podawania i bardzo czysty materiał |
| Praca na zewnątrz | Drut samoosłonowy | Bez butli z gazem | Większa odporność na wiatr, ale więcej dymu i żużla |
Przy drucie litym najczęściej stosuje się biegunowość dodatnią na uchwycie, ale ostatecznie decyduje instrukcja konkretnego drutu. Drut samoosłonowy często wymaga odwrotnego podłączenia, czyli uchwytu na minusie. Pomyłka może objawiać się niestabilnym łukiem, dużą ilością odprysków i słabym przetopem.
Przepływ gazu w osłoniętym, spokojnym pomieszczeniu zwykle zaczynam od 8-12 l/min. Przy większej dyszy albo przeciągu można potrzebować więcej, lecz ustawienie 18-20 l/min nie jest automatycznie lepsze. Zbyt silny strumień tworzy zawirowania, zasysa powietrze i zamiast chronić spoinę, sprzyja powstawaniu porów.
Ustawienia migomatu bez zgadywania
Najważniejsze regulacje to napięcie łuku i prędkość podawania drutu. W prostszych urządzeniach ustawiasz je osobno, a w modelach synergicznych wybierasz materiał, średnicę drutu i grubość, po czym elektronika dobiera punkt startowy. To wygodne, ale nie zwalnia z wykonania próby na kawałku odpadu.
| Grubość stali | Drut | Napięcie orientacyjne | Prąd orientacyjny | Praktyka |
|---|---|---|---|---|
| 0,8-1,2 mm | 0,8 mm | 16-17,5 V | 50-90 A | Krótkie ściegi i przerwy ograniczają przepalenia |
| 1,5-2 mm | 0,8 mm | 17,5-19 V | 80-130 A | Można prowadzić ciągłą spoinę, jeśli materiał dobrze odprowadza ciepło |
| 3-4 mm | 0,8 lub 1,0 mm | 19-21,5 V | 120-190 A | Przy grubym materiale pomaga ukosowanie krawędzi |
Podane wartości są tylko punktem startowym dla zwarciowego łuku i mieszanki argonowej. Różne urządzenia inaczej kalibrują napięcie, a na wynik wpływają również wysięg drutu, pozycja i rodzaj złącza. Jeżeli łuk brzmi jak spokojne, równomierne skwierczenie, jesteś blisko właściwego ustawienia. Głośne strzały zwykle oznaczają zbyt małą prędkość drutu, zanieczyszczenia albo problem z gazem.
Przygotowanie materiału
Przed zajarzeniem łuku usuń rdzę, farbę, olej i zgorzelinę co najmniej kilka milimetrów od miejsca łączenia. Oczyść także zacisk masowy i sprawdź, czy styka się z gołym metalem. To nudna część pracy, ale właśnie ona często decyduje o jakości bardziej niż droższa spawarka.
Elementy trzeba unieruchomić i punktowo sczepić przed wykonaniem pełnej spoiny. Przy dłuższych profilach stosuję kilka punktów w odstępach, a potem spawam krótkimi odcinkami naprzemiennie. Takie podejście ogranicza ściąganie konstrukcji przez skurcz cieplny.
Jak prowadzić uchwyt, żeby spoina była równa
Końcówkę uchwytu trzymaj zwykle pod kątem około 10-20 stopni względem kierunku prowadzenia. W metodzie z pchaniem łuku lepiej obserwujesz jeziorko i zwykle uzyskujesz szerszą, płytszą spoinę. Ciągnięcie uchwytu może dać głębszy przetop, ale łatwiej wtedy zasłonić sobie widok i przeciągnąć materiał.
Wysięg drutu powinien być stabilny, najczęściej około 10-15 mm przy drucie litym. Za długi wysięg zwiększa opór i podgrzewa drut przed wejściem w łuk. Za krótki utrudnia obserwację jeziorka i może prowadzić do zanieczyszczania końcówki prądowej.
Przeczytaj również: Spawarka laserowa w warsztacie - koszty, zalety i bezpieczeństwo
Najczęstsze objawy i ich przyczyny
| Objaw | Najbardziej prawdopodobna przyczyna | Co sprawdzić |
|---|---|---|
| Pory w spoinie | Brak gazu, przeciąg, wilgotny materiał lub zbyt duży przepływ | Reduktor, przewód gazowy, dyszę, czystość stali i osłonę stanowiska |
| Dużo odprysków | Złe napięcie, niewłaściwa biegunowość lub niestabilny podajnik | Końcówkę prądową, rolki, docisk i ustawienia dla danego drutu |
| Brak przetopu | Za mały prąd, zbyt szybkie prowadzenie lub zabrudzone krawędzie | Prędkość ruchu, przygotowanie złącza i długość łuku |
| Przepalenie blachy | Za duża energia cieplna lub zbyt wolne prowadzenie | Niższe ustawienia, krótsze ściegi i większe przerwy |
| Drut cofa się w uchwycie | Zablokowany lub zbyt mocno hamowany tor podawania | Szpulę, prowadnik, rolki, wkład i końcówkę prądową |
Nie próbuj korygować wszystkiego naraz. Zmieniaj jeden parametr i wykonuj krótką próbę, bo wtedy wiesz, co rzeczywiście poprawiło sytuację. Z mojego doświadczenia wynika, że początkujący zbyt często zwiększają napięcie, choć prawdziwym problemem jest brudna blacha albo źle ustawiony docisk rolek.
Aluminium, nierdzewka i praca bez gazu wymagają innych nawyków
Aluminium przewodzi ciepło, szybko tworzy warstwę tlenków i wykorzystuje miękki drut, który łatwo się odkształca. Dlatego przy tym materiale przydają się rolki w kształcie U, prowadnik PTFE oraz możliwie krótki i prosty przewód uchwytu. Przy większych wymaganiach wygodniejszy jest podajnik typu spool gun albo układ push-pull.
Powierzchnię aluminium trzeba oczyścić mechanicznie i odtłuścić bezpośrednio przed spawaniem. Argon powinien mieć stabilny przepływ, a uchwyt prowadzi się płynnie, bez szarpania. Jeżeli drut zaczyna się klinować, dalsze podkręcanie napięcia nie rozwiąże problemu, ponieważ przyczyna leży w torze podawania.
Stal nierdzewnawymaga drutu zgodnego z gatunkiem materiału i gazu o małej zawartości składników aktywnych. Zwykły drut stalowy może wprawdzie stworzyć wizualnie poprawną spoinę, ale nie zapewni oczekiwanej odporności korozyjnej. Po pracy trzeba usunąć przebarwienia i zanieczyszczenia, zwłaszcza gdy element będzie pracował w wilgotnym środowisku.
Drut samoosłonowy jest użyteczny na zewnątrz, przy naprawach ogrodzeń i konstrukcji, gdy butla z gazem byłaby kłopotliwa. Trzeba jednak zaakceptować większą ilość dymu, odprysków i żużla. To nie jest po prostu zwykły drut bez butli, lecz inny proces z własnymi ustawieniami i często odmienną biegunowością.
Kiedy lepsze będzie lutowanie niż spawanie
Spawanie stapia krawędzie łączonych elementów i zwykle daje mocne, sztywne połączenie. Ceną jest większa ilość ciepła, możliwość odkształcenia oraz ryzyko przepalenia cienkiej blachy. Przy grubych profilach i konstrukcjach stalowych ta metoda pozostaje bardzo praktyczna, ale przy delikatnych elementach nie zawsze jest najlepszym wyborem.
W motoryzacji i przy cienkich blachach ocynkowanych stosuje się czasem lutospawanie drutem CuSi. Łuk topi spoiwo miedziano-krzemowe, a nie krawędzie stali w takim stopniu jak klasyczne spawanie. Dzięki niższej temperaturze można ograniczyć odkształcenia i uszkodzenie powłoki cynkowej, jednak takie połączenie ma inne właściwości i nie powinno być automatycznie traktowane jako zamiennik spoiny konstrukcyjnej.
Do bardzo cienkich, estetycznych połączeń dobrze sprawdza się TIG, choć pracuje wolniej i wymaga większej wprawy. MMA jest bardziej odporne na wiatr i zabrudzenia, dlatego wygrywa przy ciężkich pracach terenowych. W warsztacie domowym półautomat zwykle daje najlepszy kompromis między szybkością, łatwością nauki i możliwością pracy z cienką stalą.
Bezpieczeństwo zaczyna się przed pierwszym łukiem
Załóż przyłbicę spawalniczą z odpowiednim filtrem, rękawice skórzane, odzież trudnopalną i zakryte obuwie. Łuk emituje promieniowanie UV, a odpryski mogą zapalić materiał znajdujący się nawet kilka metrów dalej. Usuń z otoczenia rozpuszczalniki, trociny, kartony i inne łatwopalne przedmioty.
Zapewnij wentylację odciągającą dym znad strefy oddychania, ale nie kieruj silnego nawiewu bezpośrednio na jeziorko, bo zdmuchnie gaz osłonowy. Przy elementach ocynkowanych, malowanych lub pokrytych nieznaną powłoką najpierw usuń ją w miejscu pracy i oceń ryzyko oparów. Nie spawaj zamkniętych zbiorników, jeśli nie masz pewności, że zostały bezpiecznie opróżnione i przygotowane.
Butlę ustaw pionowo i zabezpiecz przed przewróceniem. Połączenia gazowe sprawdź pod kątem nieszczelności, a przewody prądowe i uchwyt obejrzyj przed rozpoczęciem pracy. Nawet krótka naprawa nie jest dobrym powodem, by rezygnować z kontroli stanowiska.
Mały test przed właściwą spoiną oszczędza dużo pracy
Przed spawaniem właściwego elementu przygotuj kawałek podobnego materiału o tej samej grubości. Ustaw gaz, wykonaj kilka ściegów, sprawdź dźwięk łuku i obejrzyj lico spoiny. Jeżeli połączenie ma przenosić obciążenia, sam wygląd nie wystarczy, ponieważ ładna spoina może mieć brak przetopu albo pory wewnątrz.
Najrozsądniejszy zestaw startowy do zwykłych prac warsztatowych to półautomat o realnym prądzie około 160-200 A, drut 0,8 mm, mieszanka Ar/CO2, reduktor z przepływomierzem i przyłbica samościemniająca. Taki komplet pozwala uczyć się na stali, naprawiać profile i pracować z blachą bez kupowania sprzętu przemysłowego.
Najwięcej poprawy daje nie zmiana urządzenia, lecz powtarzalność przygotowania. Czyste miejsce styku masy, właściwy gaz, spokojne prowadzenie uchwytu i próba na odpadowym kawałku sprawiają, że nawet niedrogi migomat potrafi wykonać solidną spoinę. Gdy te podstawy są opanowane, dopiero wtedy ma sens inwestowanie w programy synergiczne, puls lub osprzęt do aluminium.
