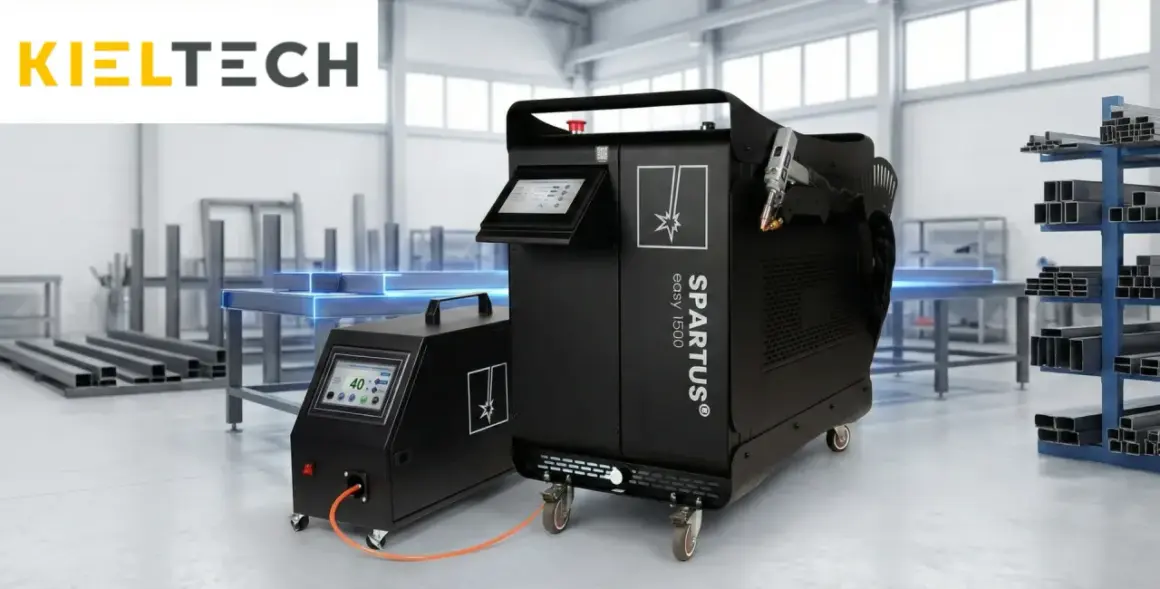
Gdy liczy się estetyczna spoina, małe odkształcenie blachy i szybka praca, klasyczny MIG/MAG nie zawsze daje najlepszy efekt. Spawarka laserowa wykorzystuje skoncentrowaną wiązkę światła do miejscowego stopienia metalu, dlatego pozwala łączyć elementy precyzyjnie i z niewielką strefą nagrzania. Poniżej wyjaśniam, jak działa ta technologia, gdzie ma sens, ile kosztuje, czym różni się od TIG oraz jakie wymagania bezpieczeństwa trzeba spełnić.
Laser daje precyzję, ale wymaga dobrego przygotowania stanowiska
- Największa zaleta to wąska spoina i małe odkształcenia cieplne.
- Typowe materiały to stal czarna, nierdzewna, aluminium, mosiądz i wybrane stopy miedzi.
- Ręczne urządzenia mają zwykle moc 1000-3000 W i kosztują około 40 000-120 000 zł lub więcej.
- Dokładne spasowanie elementów jest ważniejsze niż w wielu tradycyjnych metodach.
- Bezpieczeństwo wymaga wydzielonego stanowiska, odpowiedniej osłony i ochrony dobranej do lasera klasy 4.
Jak działa spawarka laserowa
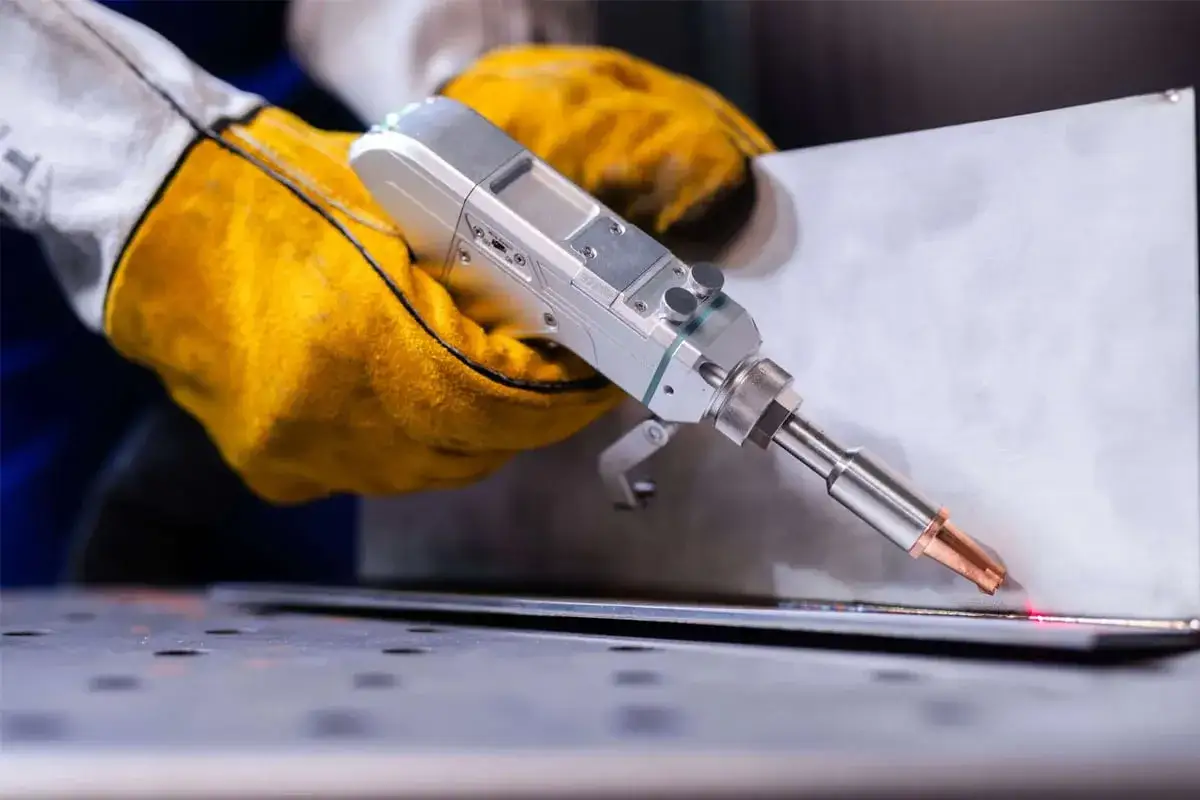
Wiązka lasera jest ogniskowana na bardzo małej powierzchni styku dwóch elementów. Energia topi materiał bazowy, a po przesunięciu głowicy powstaje ciągła spoina. W zależności od złącza można pracować bez drutu dodatkowego albo podawać drut, który uzupełnia szczelinę i zwiększa objętość spoiny.
W ręcznych urządzeniach najczęściej stosuje się laser światłowodowy, czyli źródło, w którym wiązka jest prowadzona przewodem światłowodowym do głowicy. Operator prowadzi ręczny pistolet po linii łączenia, a sterownik pozwala regulować między innymi moc, częstotliwość oscylacji, szerokość spoiny i prędkość podawania drutu.
Duże znaczenie ma gaz osłonowy, zwykle argon lub hel. Chroni ciekły metal przed reakcją z powietrzem, ogranicza utlenianie i poprawia wygląd spoiny. Sam laser nie naprawi zabrudzonej powierzchni, złego kąta prowadzenia ani zbyt dużej szczeliny między blachami.
Spawanie a lutowanie laserowe
Spawanie polega na stopieniu materiału podstawowego. Przy lutowaniu laserowym topi się głównie spoiwo, natomiast łączone elementy pozostają w dużej mierze nierozpuszczone. Lutowanie sprawdza się tam, gdzie ważne jest ograniczenie temperatury, na przykład przy cienkich elementach, delikatnych powłokach albo połączeniach, w których nie chcemy głęboko ingerować w materiał.
W praktyce te procesy bywają mylone, bo oba mogą korzystać z podobnej głowicy i drutu. Różnica jest jednak zasadnicza. Spawanie daje połączenie bardziej zintegrowane z materiałem bazowym, a lutowanie może być korzystniejsze, gdy priorytetem jest wygląd, małe nagrzanie lub możliwość późniejszego rozdzielenia elementów.
Gdzie ta technologia sprawdza się najlepiej
Najwięcej korzyści przynosi przy produkcji i naprawach elementów, które muszą wyglądać dobrze po połączeniu. Stosuje się ją przy obudowach ze stali nierdzewnej, balustradach, ramach, zbiornikach, częściach maszyn, elementach motoryzacyjnych i konstrukcjach aluminiowych.
Laser dobrze radzi sobie również z materiałami, które łatwo odkształcić. Mała strefa wpływu ciepła oznacza mniejsze ryzyko wyginania blachy, przebarwień i czasochłonnego prostowania. Z mojego punktu widzenia właśnie ograniczenie obróbki po spawaniu jest często ważniejsze niż sama szybkość pracy.
Materiały i typowe grubości
| Materiał | Typowe zastosowanie | Na co uważać |
|---|---|---|
| Stal czarna | Ramy, konstrukcje, elementy maszyn | Rdza, olej i zgorzelina pogarszają jakość spoiny |
| Stal nierdzewna | Obudowy, balustrady, wyposażenie warsztatów | Przegrzanie może powodować przebarwienia |
| Aluminium | Profile, części lekkich konstrukcji, motoryzacja | Wysokie wymagania dotyczące czystości i dopasowania |
| Miedź i mosiądz | Elementy przewodzące i dekoracyjne | Duże odbicie wiązki oraz szybkie odprowadzanie ciepła |
Podawane przez producentów zakresy zależą od mocy, rodzaju złącza, materiału i liczby przejść. Dla orientacji urządzenie o mocy 1500 W może być dobrym wyborem do wielu prac na stali i stali nierdzewnej o grubości kilku milimetrów, ale nie należy traktować tej wartości jako gwarantowanej grubości przetopu.
Przy aluminium, miedzi i łączeniu elementów o różnej grubości parametry trzeba ustawić na próbce. Ten etap często decyduje o powodzeniu bardziej niż zakup modelu o dodatkowych kilowatach.
Laser kontra MIG/MAG i TIG
Nie traktuję spawania laserowego jako uniwersalnego następcy wszystkich metod łukowych. To raczej narzędzie do określonych zadań, w których liczą się szybkość, wygląd i kontrola ciepła. MIG/MAG nadal wygrywa przy ciężkich konstrukcjach, dużych szczelinach i pracach wykonywanych w trudnych warunkach.
| Kryterium | Laser | TIG | MIG/MAG |
|---|---|---|---|
| Wygląd spoiny | Bardzo dobry przy prawidłowych ustawieniach | Bardzo dobry | Zależny od wprawy operatora |
| Odkształcenia | Niskie | Niskie lub średnie | Zwykle większe |
| Prędkość pracy | Wysoka | Niska | Średnia |
| Tolerancja szczeliny | Niewielka | Średnia | Największa z tych metod |
| Koszt zakupu | Wysoki | Niski lub średni | Niski lub średni |
| Wymagania BHP | Bardzo wysokie | Wysokie | Wysokie |
Laser wygrywa, gdy elementy są dobrze przygotowane i seria jest na tyle duża, by wykorzystać jego tempo. Przy pojedynczej naprawie bramy albo grubym profilu zakup drogiego urządzenia może nie mieć ekonomicznego sensu. W takich zadaniach sprawdzony MIG/MAG pozostaje prostszy i bardziej wybacza niedokładności.
TIG nadal ma przewagę przy bardzo cienkich elementach, wymagających ręcznego dozowania ciepła oraz pracach, w których operator musi dokładnie kontrolować jeziorko spawalnicze. Z kolei laser potrafi znacząco ograniczyć szlifowanie i prostowanie, więc przy produkcji powtarzalnych detali różnica w kosztach pracy może szybko zrekompensować wyższą cenę zakupu.
Jak wybrać urządzenie do warsztatu
Przy zakupie nie zaczynam od samej mocy. Najpierw określam materiał, zakres grubości, liczbę godzin pracy i rodzaj zasilania. Dopiero potem porównuję źródło lasera, głowicę, chłodzenie oraz dostępność serwisu.
Moc i chłodzenie
- 1000 W wystarcza do lżejszych prac na cienkich elementach i krótszych cykli.
- 1500 W jest rozsądnym kompromisem dla małego zakładu wykonującego różne prace stalowe.
- 2000-3000 W daje większy zapas przy grubszych materiałach, ale zwiększa koszt zakupu i wymagania instalacji.
Modele chłodzone powietrzem są prostsze i wygodne przy krótkiej pracy. Przy długich cyklach lepsze jest chłodzenie cieczą, ponieważ stabilniej odprowadza ciepło ze źródła i głowicy. Trzeba jednak doliczyć konserwację układu, kontrolę poziomu płynu oraz ryzyko przestoju w razie awarii chłodnicy.
Co powinno znaleźć się w zestawie
Sprawdzam, czy urządzenie ma stabilne źródło, przewód światłowodowy o odpowiedniej długości, głowicę z wymiennymi dyszami, podajnik drutu i zabezpieczenia kontaktu z materiałem. Przydatne są również gotowe programy dla stali, aluminium i stali nierdzewnej, choć traktuję je jako punkt wyjścia, a nie ustawienie gwarantujące dobry rezultat.
Ręczne systemy o mocy 1000-3000 W kosztują na polskim rynku orientacyjnie około 40 000-120 000 zł. Cena zależy od źródła, chłodzenia, głowicy, osłon, szkolenia i instalacji. Tani zestaw bez lokalnego serwisu może po kilku miesiącach okazać się droższy niż urządzenie z krótszą gwarancją, ale sprawnym wsparciem technicznym.
Przeczytaj również: Rodzaje spoin - jak dobrać je do złącza i obciążenia
Prosty sposób oceny przed zakupem
- Przygotuj własne próbki materiału w kilku grubościach.
- Poproś sprzedawcę o wykonanie spoin bez szlifowania.
- Sprawdź wygląd lica, przetop, stabilność podawania drutu i ilość odprysków.
- Zapytaj o szkolenie, części eksploatacyjne, serwis oraz czas reakcji na awarię.
- Policz koszt stanowiska ochronnego, wentylacji i instalacji elektrycznej.
Największy błąd zakupowy polega na porównywaniu wyłącznie mocy w watach. Dwa urządzenia o tej samej mocy mogą różnić się kulturą pracy, jakością wiązki, zakresem regulacji i dostępnością części, a te różnice operator odczuje już podczas pierwszej dłuższej zmiany.
Bezpieczeństwo pracy wymaga osobnego stanowiska
Ręczne źródła laserowe stosowane do spawania są zwykle urządzeniami klasy 4. Wiązka podczerwona może uszkodzić wzrok i skórę, a odbicia od metalu pozostają niebezpieczne nawet wtedy, gdy miejsce spawania znajduje się kilka metrów dalej.
Okulary ochronne muszą mieć filtr dobrany do długości fali i parametrów konkretnego lasera. Zwykła przyłbica do MIG/MAG nie jest wystarczającym zabezpieczeniem. Potrzebne są także osłony lub kurtyny laserowe, oznakowanie strefy, kontrola dostępu, odzież ochronna, rękawice i skuteczna wentylacja odciągowa.
Stanowisko powinno być przygotowane tak, aby wiązka ani odbicie nie mogły trafić w osoby postronne, okna, lustra czy polerowane elementy wyposażenia. W firmie trzeba dodatkowo opracować instrukcję pracy, przeszkolić operatorów i sprawdzić wymagania wynikające z oceny ryzyka zawodowego oraz dokumentacji producenta.
Nie pomijam też dymów spawalniczych. Laser ogranicza ilość odprysków, ale nie eliminuje emisji podczas topienia metalu, farby, oleju ani powłok galwanicznych. Czysty materiał i odciąg miejscowy są równie ważne dla zdrowia, jak ochrona oczu.
Co najczęściej psuje efekt spawania
Pierwszym problemem jest zbyt duża szczelina. Skoncentrowana wiązka nie zastąpi materiału, którego po prostu brakuje między elementami. Przy niedokładnym spasowaniu pojawiają się przepalenia, nierówna spoina albo brak pełnego połączenia.
Drugim błędem jest pomijanie czyszczenia. Tłuszcz, farba, rdza i wilgoć zmieniają zachowanie jeziorka spawalniczego, zwiększają ilość gazów i pogarszają wygląd lica. Ja przed próbą zawsze zaczynam od odtłuszczenia oraz mechanicznego usunięcia nalotu, zamiast próbować ratować zanieczyszczony materiał większą mocą.
- Nie ustawiaj maksymalnej mocy tylko dlatego, że urządzenie ją oferuje.
- Nie prowadź głowicy zbyt szybko, jeśli spoina nie ma odpowiedniego przetopu.
- Nie zwiększaj szerokości oscylacji bez sprawdzenia, czy krawędzie nadal są właściwie stapiane.
- Nie dobieraj drutu wyłącznie po średnicy. Liczy się także zgodność materiałowa.
- Nie oceniaj połączenia tylko po wyglądzie. Przy ważnych elementach potrzebna jest kontrola przetopu i wytrzymałości.
Dobry efekt zaczyna się od próby na odpadowym kawałku tego samego materiału. Kilka minut poświęconych na ustawienie ogniska, mocy, prędkości i gazu potrafi oszczędzić wiele godzin szlifowania źle wykonanej spoiny.
Kiedy inwestycja w laser naprawdę się opłaca
Zakup ma sens przede wszystkim wtedy, gdy regularnie wykonujesz dużo podobnych połączeń, zależy Ci na ograniczeniu obróbki po spawaniu albo pracujesz z cienkimi i estetycznymi elementami. W takim środowisku liczy się nie tylko czas samego spawania, ale również mniejsza liczba poprawek, prostowania i szlifowania.
Jeżeli urządzenie ma służyć do kilku napraw w miesiącu, rozsądniejszym rozwiązaniem może być zlecenie usługi. Koszt inwestycji obejmuje przecież nie tylko maszynę, lecz także bezpieczne stanowisko, szkolenie, gaz, drut, serwis i energię elektryczną.
Moja praktyczna ocena jest prosta. Laser jest świetnym narzędziem do szybkich, czystych i powtarzalnych połączeń, ale nie zastąpi przygotowania materiału ani doświadczenia operatora. Przed zakupem najlepiej policzyć realną liczbę godzin pracy i wykonać próbę na własnych detalach, bo właśnie tam widać, czy technologia rozwiązuje konkretny problem, czy tylko atrakcyjnie wygląda w katalogu.