Przy łączeniu cienkiej blachy, aluminium albo stali nierdzewnej łatwo przegrzać materiał, stracić kontrolę nad jeziorkiem i zostać z dużą ilością odprysków. Spawanie pulsem pozwala sterować energią łuku przez naprzemienne podawanie prądu wysokiego i bazowego, dlatego w tym artykule pokazuję, jak działa ten tryb, kiedy rzeczywiście pomaga oraz jak podejść do ustawień MIG/MAG i TIG.
Puls daje najlepsze efekty wtedy, gdy liczy się kontrola ciepła
- Prąd szczytowy topi drut lub materiał, a prąd bazowy podtrzymuje łuk przy mniejszym nagrzewaniu.
- Tryb pulsacyjny szczególnie dobrze sprawdza się przy aluminium, stali nierdzewnej, cienkich elementach i spawaniu w pozycji wymuszonej.
- W MIG/MAG puls ogranicza odpryski i pomaga uzyskać kontrolowany transfer kropli, ale wymaga właściwego programu, gazu i drutu.
- W TIG najważniejsze są częstotliwość, prąd bazowy, prąd główny i czas trwania impulsu.
- Funkcja pulsu nie zastąpi czystego materiału, prawidłowego przygotowania złącza ani dobrej techniki prowadzenia uchwytu.
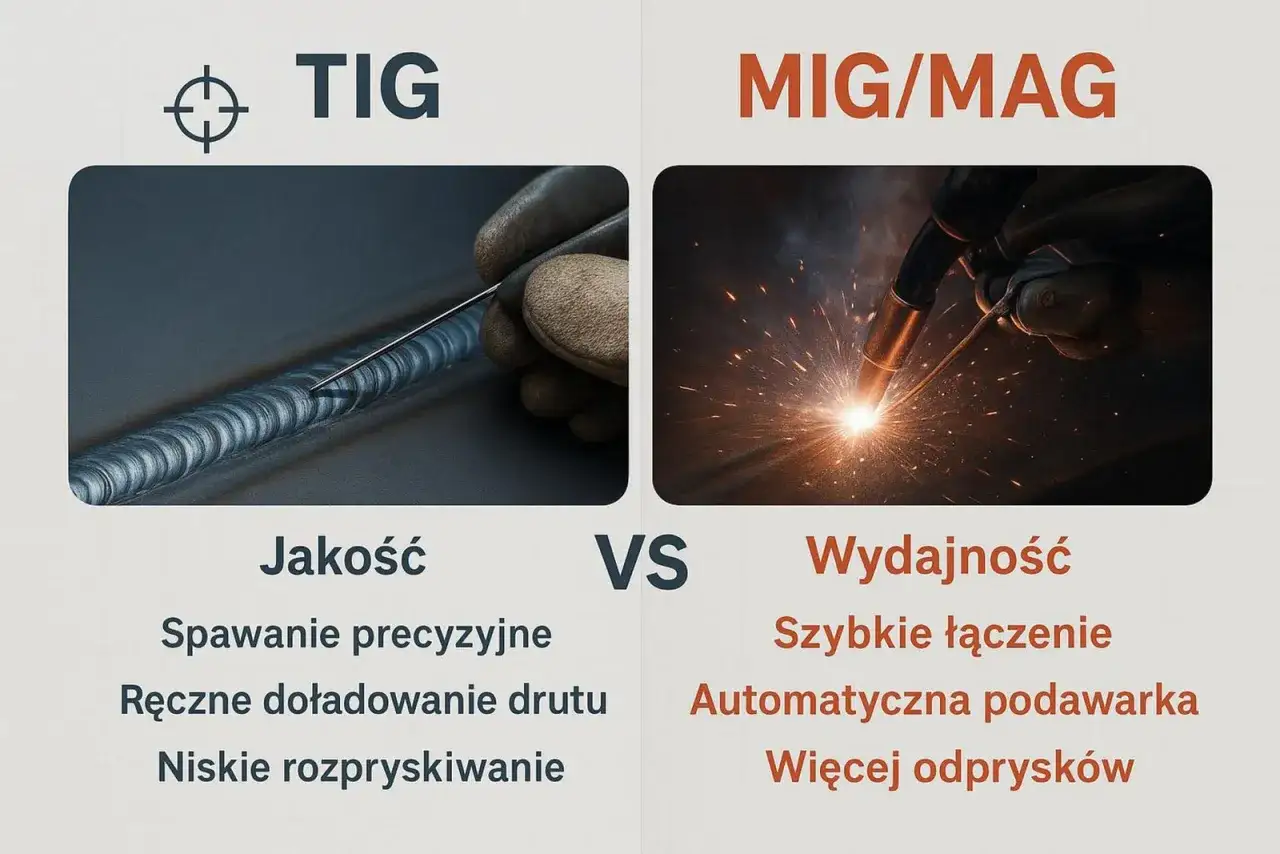
Na czym polega prąd pulsacyjny
W klasycznym spawaniu prąd może płynąć w sposób względnie stały. W trybie pulsacyjnym urządzenie przełącza się między prądem szczytowym a prądem bazowym. Pierwszy dostarcza energii potrzebnej do stopienia drutu i uzyskania przetopu, drugi podtrzymuje łuk przy mniejszym obciążeniu cieplnym.
W MIG/MAG odpowiednio dobrany impuls może powodować odrywanie pojedynczych kropli stopionego metalu od końca drutu. Dzięki temu transfer jest bardziej uporządkowany niż przy klasycznym łuku zwarciowym lub globularnym. Z mojego doświadczenia wynika, że największą różnicę widać nie na grubym kawałku stali, lecz na materiale, który szybko się odkształca albo wymaga estetycznej spoiny.
MIG/MAG z pulsem
W tym wariancie drut elektrodowy jest jednocześnie materiałem dodatkowym. Puls pozwala połączyć wydajność MIG/MAG z lepszą kontrolą jeziorka. W praktyce otrzymuję mniej odprysków, równiejsze lico i niższe obciążenie cieplne niż przy klasycznym łuku natryskowym.
TIG z pulsem
W TIG puls nie steruje transferem drutu w taki sposób jak w MIG/MAG. Zmienia przede wszystkim poziom prądu doprowadzanego do jeziorka. Prąd główny zapewnia topienie i przetop, a prąd bazowy pozwala chwilowo ograniczyć nagrzewanie bez całkowitego wygaszania łuku.
| Parametr | Znaczenie w procesie | Co zauważę podczas spawania |
|---|---|---|
| Prąd szczytowy lub główny | Najwyższy poziom energii w cyklu | Większy przetop i szybsze topienie materiału |
| Prąd bazowy | Niższy poziom podtrzymujący łuk | Mniejsze nagrzewanie i spokojniejsze jeziorko |
| Częstotliwość | Liczba cykli pulsu na sekundę | Wolne pulsowanie pomaga rytmizować pracę, szybkie stabilizuje łuk |
| Wypełnienie impulsu | Procent czasu spędzanego na prądzie głównym | Wyższa wartość zwiększa średnią ilość ciepła |
Kiedy puls daje realną przewagę
Największy sens ma wtedy, gdy zwykły łuk daje zbyt dużo ciepła albo trudno nim kontrolować kształt spoiny. Dotyczy to przede wszystkim aluminium, stali nierdzewnej, cienkich blach i połączeń wykonywanych poza pozycją podolną. Nie oznacza to jednak, że każdy element trzeba spawać pulsem. Przy prostej konstrukcji ze stali czarnej klasyczny MIG/MAG często będzie szybszy i tańszy.
Aluminium i stal nierdzewna
Aluminium szybko przewodzi ciepło, a jego warstwa tlenków utrudnia stabilne prowadzenie procesu. Puls pomaga ograniczyć przegrzewanie i lepiej kontrolować jeziorko, szczególnie przy cienkich ściankach. Przy stali nierdzewnej mniejszy dopływ ciepła może ograniczyć odkształcenia i przebarwienia, choć nadal potrzebne są czysty materiał oraz właściwa osłona gazowa.
Cienkie elementy i pozycje wymuszone
Przy cienkiej blasze problemem bywa nie brak mocy, lecz jej nadmiar. Praca w cyklu pozwala chwilowo ograniczyć energię i zmniejszyć ryzyko przepalenia. W pozycji pionowej lub pułapowej spokojniejsze jeziorko ułatwia utrzymanie materiału na miejscu, ale nie zwalnia z konieczności dobrania odpowiedniej prędkości prowadzenia.
| Zastosowanie | Dlaczego puls pomaga | Ograniczenie |
|---|---|---|
| Aluminium | Lepsza kontrola jeziorka i mniejsze ryzyko przegrzania | Potrzebny jest właściwy drut, gaz i program synergiczny |
| Stal nierdzewna | Niższy dopływ ciepła i mniej odprysków | Nie usuwa potrzeby ochrony strony grani i czyszczenia materiału |
| Cienka stal | Łatwiejsze ograniczenie energii w złączu | Przy bardzo cienkiej blasze łuk zwarciowy może być prostszy |
| Spawanie poza pozycją podolną | Stabilniejsze jeziorko i mniejsza tendencja do spływania | Wymaga dobrej kontroli kąta i długości wolnego wylotu |
Ja traktuję puls jako narzędzie do rozwiązania konkretnego problemu, a nie jako automatyczny sposób na lepszą spoinę. Jeśli materiał jest brudny, drut podaje się nierówno albo gaz ucieka bokiem, włączenie pulsu zwykle tylko utrudnia diagnozę.
Jak ustawić spawarkę i wykonać pierwszą próbę
Najbezpieczniej zacząć od programu synergicznego dopasowanego do materiału, średnicy drutu i gazu. Synergia oznacza, że urządzenie dobiera powiązane parametry na podstawie jednego ustawienia głównego, ale traktuję ją wyłącznie jako punkt wyjścia do próby, a nie gotową receptę dla każdego złącza.
- Oczyść materiał z rdzy, farby, oleju i wilgoci.
- Dobierz drut, biegunowość oraz gaz zgodnie z materiałem i instrukcją urządzenia.
- Wybierz program Pulse lub TIG Pulse, a następnie ustaw grubość materiału albo prąd bazowy.
- Wykonaj próbę na odpadzie z tego samego materiału.
- Koryguj tylko jeden parametr naraz i obserwuj kształt jeziorka, dźwięk łuku oraz lico spoiny.
Orientacyjne punkty startowe dla MIG/MAG
Poniższe wartości traktuję jako zakresy do prób, nie jako uniwersalną instrukcję. Konkretna spawarka może inaczej sterować napięciem, długością łuku i prędkością podawania drutu.
| Materiał | Typowy punkt wyjścia | Przykładowe zastosowanie |
|---|---|---|
| Stal konstrukcyjna | Drut 1,0 mm, Ar z 8-18% CO₂ | Elementy o grubości około 3-5 mm |
| Stal nierdzewna | Drut 1,0 mm, argon z około 2% CO₂ | Cienkie profile, blachy i elementy wykończeniowe |
| Aluminium | Drut 1,0-1,2 mm, czysty argon | Połączenia o grubości około 2-4 mm |
Przy MIG/MAG zwracam uwagę na długość wolnego wylotu drutu, czyli odległość między końcówką prądową a jeziorkiem. Zbyt duży wylot rozstraja proces, a zbyt mały zwiększa ryzyko przyklejania drutu. Warto zacząć od około 10-15 mm, a potem dostosować tę wartość do programu, średnicy drutu i pozycji spawania.
Przeczytaj również: Jaki gaz do lutospawania MIG? Argon, przepływ i ustawienia
Podstawy ustawiania pulsu TIG
W TIG najczęściej reguluję częstotliwość, prąd bazowy, czas trwania prądu głównego oraz jego udział w cyklu. Przy cienkiej stali lub nierdzewnej rozsądnym początkiem może być 1-3 Hz, prąd bazowy na poziomie 30-50% i wypełnienie 30-50%. Są to wartości orientacyjne, dlatego ostatecznie decyduje grubość materiału, średnica elektrody i sposób prowadzenia palnika.
Wolna częstotliwość pomaga zsynchronizować dodawanie drutu z pracą jeziorka. Zakres kilkudziesięciu lub kilkuset herców daje bardziej stabilny, skupiony łuk, ale efekt nie zawsze będzie widoczny gołym okiem. Nie zwiększam częstotliwości tylko dlatego, że urządzenie oferuje bardzo szeroki zakres, ponieważ zbyt szybkie pulsowanie może utrudnić ocenę jeziorka początkującemu.
Pojedynczy puls i podwójny puls służą do różnych celów
Pojedynczy puls przełącza prąd między jednym poziomem wysokim i jednym bazowym. W MIG/MAG jego głównym zadaniem jest kontrola transferu kropli oraz dopływu ciepła. W TIG pozwala rytmizować topienie i ograniczać nagrzewanie elementu.
Podwójny puls, nazywany także Double Pulse, nakłada na podstawowe pulsowanie drugą, wolniejszą zmianę poziomu mocy. Dzięki temu można uzyskać charakterystyczne regularne łuski na licu i okresowo schładzać jeziorko. Nie jest to jednak tryb automatycznie lepszy, bo przy złej technice może tylko uwidocznić nierówne prowadzenie.
| Tryb | Najważniejszy efekt | Kiedy go wybrać |
|---|---|---|
| Puls pojedynczy MIG/MAG | Kontrolowany transfer kropli i mniejszy dopływ ciepła | Aluminium, nierdzewka, pozycje wymuszone, estetyczne spoiny |
| Podwójny puls MIG/MAG | Zmienne poziomy mocy i regularna faktura lica | Aluminium oraz elementy, w których liczy się wygląd spoiny |
| Puls TIG | Okresowa zmiana prądu i kontrola wielkości jeziorka | Cienkie materiały, precyzyjne detale i spawanie poza pozycją podolną |
Podwójny puls często kojarzy się z „łuską” przypominającą spoinę TIG, ale sam wygląd nie potwierdza jakości połączenia. Liczy się przetop, brak porów, właściwe wtopienie w brzegi i zgodność z wymaganiami dla danego elementu. Estetyka jest dodatkiem, nie zamiennikiem poprawnego procesu.
Co najczęściej psuje efekt pracy
Najczęstszy błąd polega na założeniu, że puls automatycznie wybacza niedokładności. Nie wybacza. Jeżeli powierzchnia jest zabrudzona, gaz osłonowy ma niewłaściwy skład albo uchwyt jest prowadzony zbyt daleko od materiału, pojawią się pory, niestabilny łuk i nierówna spoina.
- Zbyt duży wydatek gazu może powodować turbulencje i zasysanie powietrza do strefy osłony.
- Za szybkie prowadzenie uchwytu ogranicza przetop i zostawia wąską, chłodną spoinę.
- Za wolna praca zwiększa dopływ ciepła i może prowadzić do przepalenia lub odkształcenia.
- Zła średnica drutu utrudnia stabilne działanie programu synergicznego.
- Brudna końcówka prądowa i zużyta prowadnica powodują nierówne podawanie drutu.
- Zmiana kilku ustawień naraz sprawia, że trudno ustalić przyczynę poprawy albo pogorszenia spoiny.
Nie ignoruję też ograniczeń sprzętu. Funkcja Pulse wymaga odpowiedniej mocy źródła, sprawnego podajnika i programu przeznaczonego dla konkretnej kombinacji materiału, drutu oraz gazu. Tani migomat z prostym trybem pulsacyjnym może dać użyteczne rezultaty, ale nie zastąpi źródła z dobrze dopracowaną charakterystyką przy wymagającej produkcji.
Podczas pracy stosuję przyłbicę o właściwym stopniu zaciemnienia, rękawice, odzież odporną na iskry i skuteczną wentylację. Przy aluminium, stali nierdzewnej oraz materiałach z powłokami szczególnie ważne jest usunięcie zanieczyszczeń i zapewnienie odciągu, ponieważ sam puls nie zmniejsza zagrożeń wynikających z dymów spawalniczych.
Jak ocenić, czy puls naprawdę był potrzebny
Po wykonaniu próby nie patrzę wyłącznie na połysk ani regularny kształt lica. Sprawdzam, czy spoina ma równą szerokość, czy brzegi są dobrze zwilżone, czy nie ma porów oraz czy element nie odkształcił się bardziej, niż zakładałem. Dobry rezultat to połączenie jakości, stabilności procesu i rozsądnego czasu pracy.
Jeżeli zwykły MIG/MAG daje dobry przetop bez przegrzewania, puls może nie przynieść istotnej korzyści. Jeżeli jednak spawam aluminium, cienką nierdzewkę albo złącze w trudnej pozycji, funkcja pulsacyjna potrafi wyraźnie poprawić kontrolę i ograniczyć obróbkę po spawaniu.
Najlepszy sposób nauki jest prosty. Przygotowuję kilka próbek, zapisuję materiał, drut, gaz i ustawienia, a potem porównuję spoiny po ostygnięciu. Po kilku takich testach łatwiej rozpoznać, czy problem wynika z parametrów, techniki prowadzenia, czy po prostu z niewłaściwego przygotowania elementu.