
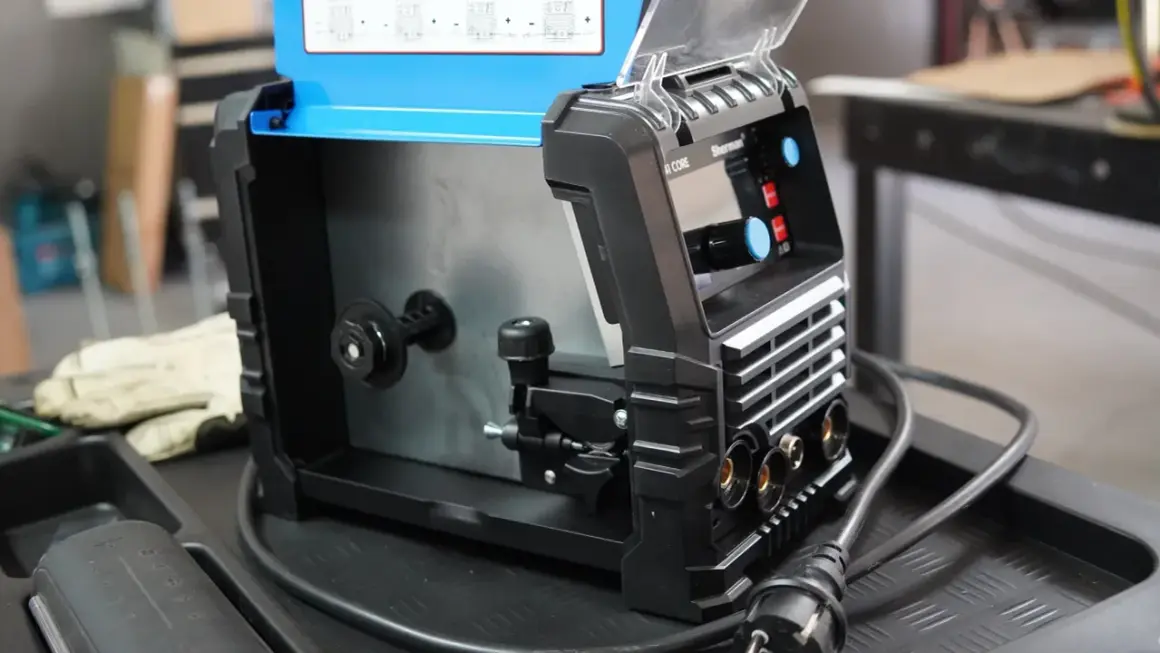
Najwięcej problemów przy spawaniu drutem samoosłonowym zaczyna się od złej biegunowości, zbyt krótkiego wysunięcia drutu albo ustawienia parametrów „na oko”. Poniżej pokazuję praktyczne ustawienia napięcia, prędkości podawania i natężenia dla różnych grubości stali, a także sposób korygowania spoiny, gdy pojawiają się odpryski, porowatość lub przepalenia.
Najważniejsze ustawienia decydują o stabilnym łuku i czystej spoinie
- Polaryzacja DCEN, czyli najczęściej uchwyt podłączony do minusa, a przewód masowy do plusa.
- Dla popularnego drutu 0,8-0,9 mm zacznij zwykle od zakresu 15-20 V i 3,5-6,5 m/min podawania.
- Utrzymuj wysunięcie drutu na poziomie około 12-20 mm, zależnie od średnicy i zaleceń producenta.
- Prowadź uchwyt z lekkim ciągnięciem, a nie pchaniem, zwykle pod kątem 10-20 stopni.
- Każdą zmianę drutu, materiału lub pozycji sprawdzaj na próbnej spoinie.
Od czego zacząć, żeby drut nie strzelał
Drut samoosłonowy, nazywany też rdzeniowym, ma wewnątrz topnik, który podczas spalania wytwarza osłonę gazową i żużel. Dzięki temu nie potrzebuje butli z gazem, ale nie oznacza to, że można ustawić dowolną polaryzację. Najczęściej stosowane druty E71T-11 i E71T-GS pracują na DCEN.
W praktyce oznacza to podłączenie uchwytu spawalniczego do zacisku ujemnego, a przewodu masowego do dodatniego. Zawsze sprawdzam jednak oznaczenie na szpuli lub karcie technicznej, ponieważ nie każdy drut samoosłonowy ma identyczne wymagania. Pomylenie biegunów daje niestabilny łuk, dużo odprysków i słabe wtopienie.
Przygotowanie migomatu
Do drutu rdzeniowego przydaje się ząbkowana rolka podająca, która pewniej chwyta miękką rurkę z topnikiem. Rolka i końcówka prądowa powinny mieć rozmiar dopasowany do średnicy drutu, na przykład 0,9 mm dla drutu 0,9 mm. Zbyt mocno dokręcona rolka może spłaszczyć drut, a zbyt luźna będzie powodowała jego ślizganie.
Przy spawaniu samoosłonowym nie podłączam gazu osłonowego. Butla, reduktor i przepływ gazu nie poprawią jakości spoiny, jeśli drut jest przeznaczony wyłącznie do pracy bez gazu. Trzeba też pamiętać, że drut samoosłonowy nie jest tym samym co drut proszkowy do spawania w osłonie mieszanki argonowo-dwutlenkowej.
Ustawienia startowe według grubości materiału
Poniższa tabela jest dobrym punktem wyjścia dla stali niskowęglowej, pozycji podolnej i popularnego drutu 0,8-0,9 mm. Podane natężenie ma charakter orientacyjny, ponieważ w migomatach prąd wynika głównie z prędkości podawania, a skala pokrętła może różnić się między urządzeniami.
| Grubość stali | Średnica drutu | Napięcie | Podawanie drutu | Prąd orientacyjny | Uwagi |
|---|---|---|---|---|---|
| 1-1,5 mm | 0,8 mm | 15-16,5 V | 3-4,5 m/min | 60-90 A | Krótki ścieg, szybkie prowadzenie |
| 2-3 mm | 0,8-0,9 mm | 16,5-18,5 V | 4-5,8 m/min | 80-120 A | Najczęstszy zakres warsztatowy |
| 3-5 mm | 0,9 mm | 18-20 V | 5-6,8 m/min | 110-150 A | Możliwa spoina wielowarstwowa |
| 6-8 mm | 0,9-1,2 mm | 19,5-22 V | 6-8 m/min | 140-190 A | Przydatne ukosowanie i kilka przejść |
Nie traktuję tych liczb jako sztywnej recepty. Karta techniczna konkretnego drutu ma pierwszeństwo, szczególnie gdy używasz produktu o oznaczeniu innym niż E71T-11 lub E71T-GS. Różnice między producentami potrafią zmienić optymalne napięcie nawet o 1-2 V.
Jak dobrać pierwszy punkt ustawień
Na próbce z tego samego materiału zaczynam od dolnej lub środkowej wartości z tabeli. Wykonuję ścieg o długości 5-8 cm i obserwuję, czy łuk jest równy, a drut nie wbija się w jeziorko. Potem zmieniam tylko jeden parametr, najczęściej napięcie o 0,5-1 V albo prędkość podawania o 0,3-0,5 m/min.
Jeżeli urządzenie ma tylko pokrętła opisane poziomami od 1 do 10, nie próbuję przeliczać ich na wolty. W takim przypadku ustawiam wartość według tabeli producenta migomatu i stroję łuk na materiale testowym. To szybsze i pewniejsze niż kopiowanie ustawień z innego modelu.
Technika prowadzenia ma większe znaczenie, niż się wydaje
Przy drucie samoosłonowym nie wystarczy prawidłowa liczba na wyświetlaczu. Końcówkę uchwytu prowadzę z lekkim kątem wstecz, czyli ciągnę spoinę. Zwykle wystarcza 10-20 stopni od pionu. Pchanie uchwytu może odsłonić jeziorko i zwiększyć ryzyko porowatości.
Wysunięcie drutu
Odległość mierzę od końcówki prądowej do powierzchni materiału, a nie od dyszy. Dla cienkiego drutu 0,8 mm zaczynam od około 12-16 mm, a dla drutu 0,9-1,2 mm zwykle sprawdza się 15-20 mm. Zbyt krótkie wysunięcie zwiększa odpryski, natomiast zbyt długie osłabia stabilność łuku i utrudnia kontrolę jeziorka.
W przeciwieństwie do klasycznego MIG/MAG drut samoosłonowy często lubi nieco dłuższy stick-out. Nie należy jednak przesadzać. Jeżeli łuk zaczyna „pływać”, a spoina robi się porowata, wracam do około 15 mm i sprawdzam czystość materiału oraz wpływ przeciągu.
Ruch ręki i tempo
Na zwykłej stali najczęściej stosuję prosty, wąski ścieg bez szerokiego wachlowania. Dla materiału 2-3 mm przesuwam uchwyt na tyle szybko, aby nie przegrzewać krawędzi, ale nie tak szybko, by zostawić wysoką i wąską spoinę. Wolne, krótkie ruchy są lepsze niż długie zatrzymywanie się w jednym miejscu.
Po każdym przejściu usuwam żużel młotkiem i szczotką drucianą. Ten krok bywa pomijany przez początkujących, a resztki żużla między warstwami mogą później wyglądać jak brak wtopienia albo wtrącenia w spoinie.
Jak korygować parametry po wyglądzie spoiny
Najłatwiej stroić urządzenie, obserwując zachowanie łuku i przekrój spoiny. Sam dźwięk jest pomocny, ale nie zastąpi kontroli lica, krawędzi i miejsca wtopienia. Poniższe objawy traktuję jako pierwsze wskazówki, a nie absolutne reguły.
| Objaw | Prawdopodobna przyczyna | Pierwsza korekta |
|---|---|---|
| Drut wbija się w materiał i mocno pryska | Za małe napięcie lub za szybkie podawanie | Zwiększ napięcie o 0,5-1 V albo zmniejsz podawanie |
| Łuk jest bardzo długi, płaski i agresywny | Za wysokie napięcie | Zmniejsz napięcie o 0,5-1 V |
| Spoina jest wypukła i słabo łączy krawędzie | Za mało ciepła, zbyt szybkie prowadzenie lub zbyt długi stick-out | Zwolnij, skróć wysunięcie albo lekko zwiększ napięcie |
| Blacha się przepala | Za duża energia cieplna lub zbyt wolne prowadzenie | Zmniejsz parametry, użyj krótszych ściegów i drutu 0,8 mm |
| W spoinie są pory i małe otwory | Wilgoć, brud, przeciąg lub zła odległość końcówki | Oczyść materiał, osłoń miejsce i ustaw stick-out około 15 mm |
| Żużel zostaje między warstwami | Brak czyszczenia lub zbyt szybkie prowadzenie | Usuń żużel po każdym przejściu i popraw wtopienie |
Jeśli zmiana napięcia niewiele daje, sprawdzam rolkę, końcówkę prądową i docisk przewodu. Często problem przypisywany złym ustawieniom wynika po prostu z nierównego podawania drutu. Zanim zacznę kręcić wszystkimi pokrętłami, upewniam się, że drut wychodzi płynnie i bez szarpania.
Cienka blacha, grubszy profil i praca na zewnątrz
Cienka blacha
Do blachy o grubości około 1-1,5 mm wybieram drut 0,8 mm, najniższy stabilny zakres napięcia i krótkie odcinki spoiny. Zamiast prowadzić jeden długi ścieg, wykonuję punktowe odcinki po 1-2 cm, robiąc przerwy na odprowadzenie ciepła. To ogranicza ryzyko przepalenia.
Przy bardzo cienkich elementach drut samoosłonowy ma ograniczenie. Zostawia więcej żużla i odprysków niż klasyczny MIG/MAG w osłonie gazu, dlatego do estetycznej karoserii lub cienkiej blachy dekoracyjnej nie zawsze będzie najlepszym wyborem.
Grubszy profil i konstrukcja
Przy materiale od 5-6 mm nie próbuję uzyskać pełnego połączenia jednym przejściem małym migomatem. Lepiej przygotować krawędzie, wykonać ścieg graniowy, oczyścić go i położyć kolejne warstwy. Większa liczba przejść daje lepszą kontrolę niż ustawienie maksymalnej mocy i szybkie zalanie rowka.
W przypadku elementów odpowiedzialnych za bezpieczeństwo, takich jak uchwyty, mocowania czy części konstrukcji nośnej, sam wygląd spoiny nie wystarcza. Trzeba dobrać właściwy gatunek drutu, przygotowanie złącza i technologię do obciążenia. Domowe ustawienia są przydatne przy naprawach i pracach warsztatowych, ale nie zastępują kwalifikowanej procedury spawania.
Przeczytaj również: Spawanie elektrodą w pionie bez spływania jeziorka
Spawanie na zewnątrz
Brak butli ułatwia pracę w terenie, ale nie czyni łuku całkowicie odpornym na wiatr. Silny podmuch może rozproszyć osłonę powstającą z topnika i wywołać porowatość. Ustawiam więc osłonę z blachy lub parawanu, a przed rozpoczęciem usuwam rdzę, farbę i wilgoć.
Nie spawam elementów ocynkowanych bez odpowiedniego usunięcia powłoki i skutecznej wentylacji. Dymy zawierające związki cynku są szkodliwe, dlatego potrzebne są środki ochrony dróg oddechowych odpowiednie do pracy spawalniczej, przyłbica, rękawice i odzież niepalna. Trzeba też usunąć materiały łatwopalne z miejsca pracy i kontrolować otoczenie po zakończeniu spawania.
Najprostszy sposób na powtarzalny ścieg
Przed właściwą pracą zapisuję na kawałku blachy trzy rzeczy: średnicę drutu, biegunowość oraz ustawione napięcie i podawanie. Przy podobnym materiale mogę później wrócić do sprawdzonego punktu zamiast zaczynać od zera.
Najważniejsza zasada jest prosta: najpierw prawidłowy drut i polaryzacja, potem parametry, a na końcu technika prowadzenia. Jeżeli te trzy elementy są zgodne, większość problemów da się usunąć niewielką korektą napięcia, prędkości podawania albo wysunięcia drutu.
