
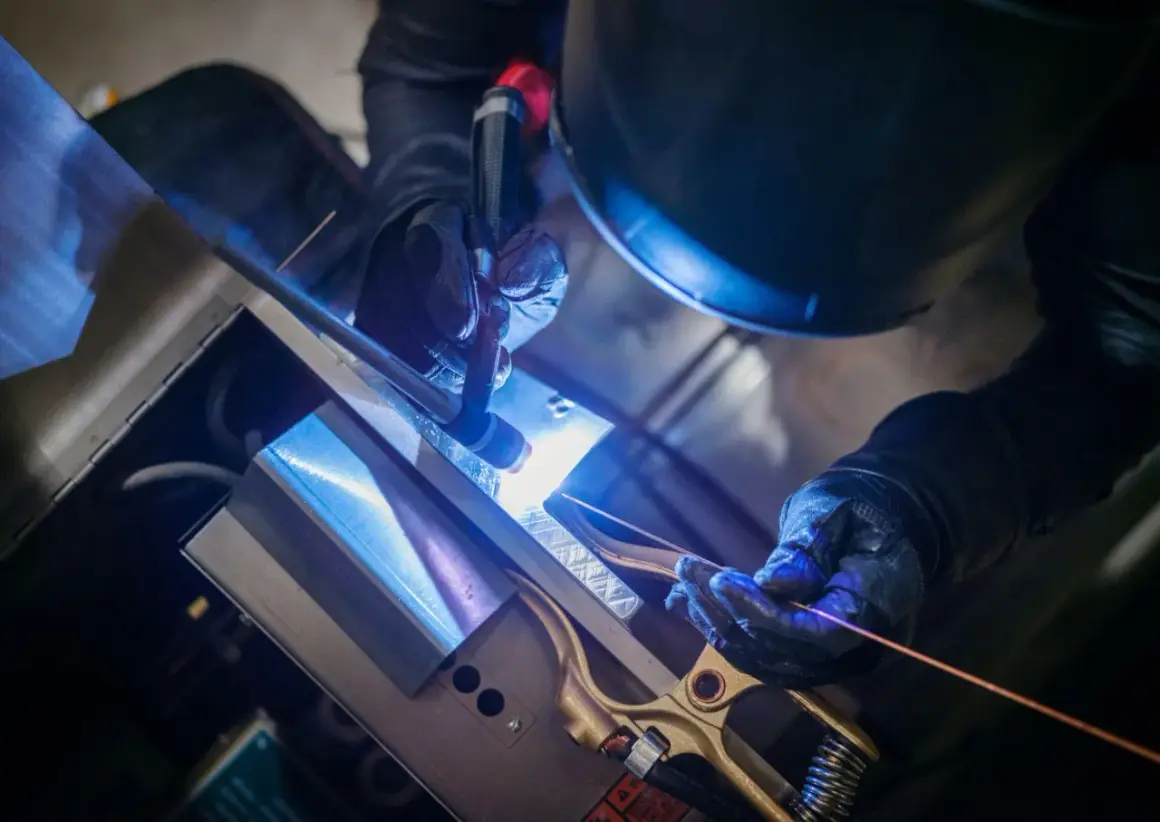
Chcesz zacząć spawać TIG-iem, ale nie wiesz, jak dobrać prąd, elektrodę i gaz? W tym poradniku wyjaśniam podstawy spawania TIG, pokazuję wyposażenie potrzebne na start, ustawienia dla najpopularniejszych materiałów oraz sposób prowadzenia palnika. Dodaję też praktyczne wskazówki dotyczące przygotowania powierzchni, bezpieczeństwa i błędów, które najczęściej psują spoinę.
Najważniejsze zasady dobrego spawania TIG
- Argon 100% chroni jeziorko spawalnicze przed zanieczyszczeniem.
- DC służy głównie do stali i stali nierdzewnej, a AC do aluminium.
- Elektroda wolframowa powinna być czysta, prawidłowo zaostrzona i dobrana do natężenia prądu.
- Największą różnicę robią odtłuszczenie materiału, krótki łuk i stabilna osłona gazowa.
- Dla początkującego lepszy jest niższy prąd i spokojne prowadzenie palnika niż próba szybkiego wykonania długiej spoiny.
Na czym polega spawanie TIG i kiedy ma sens
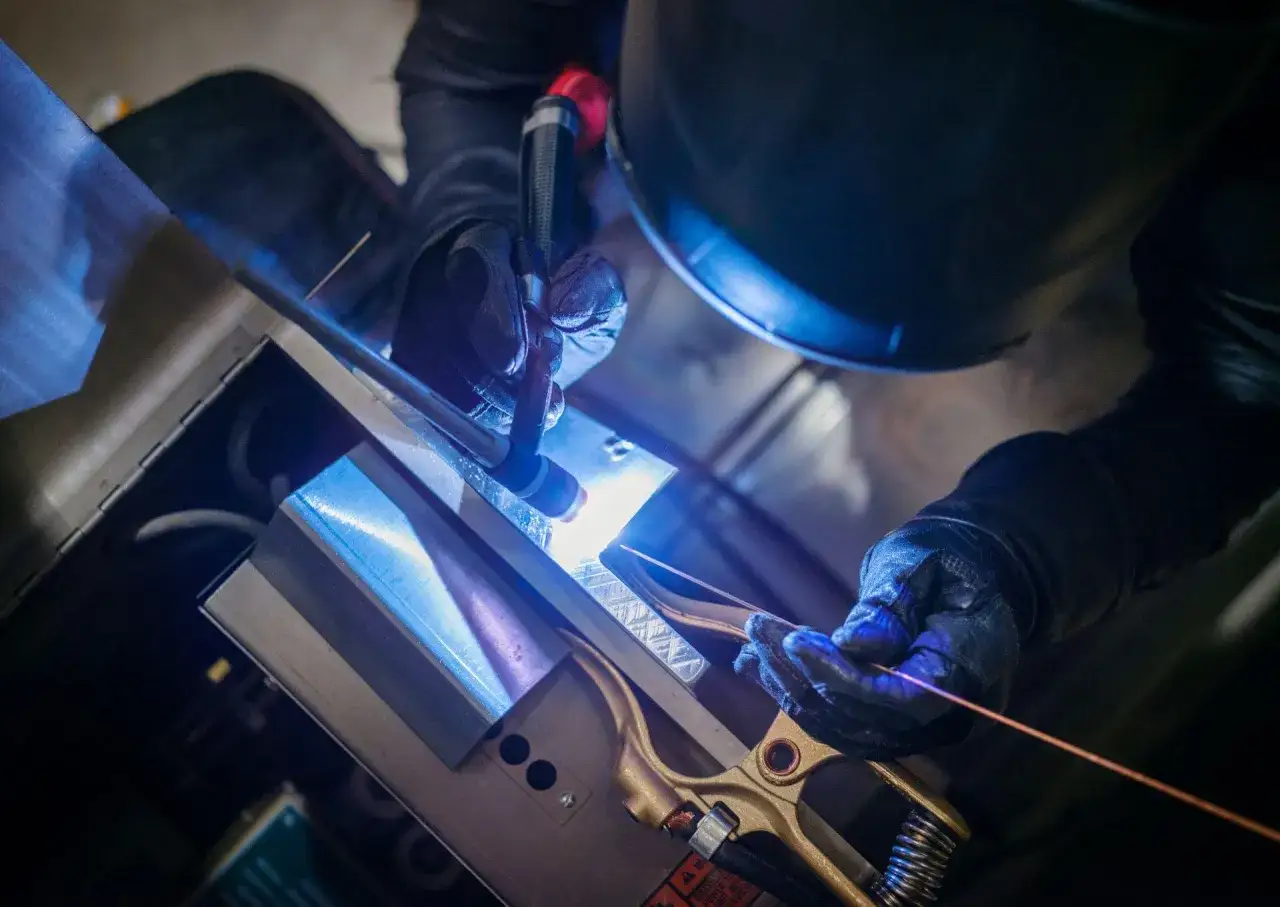
Metoda TIG, określana również jako GTAW, wykorzystuje nietopliwą elektrodę wolframową. Łuk elektryczny topi materiał bazowy, a spawacz może dodatkowo podawać cienki drut, który tworzy spoinę. Obszar łuku i jeziorko ciekłego metalu osłania gaz obojętny, najczęściej czysty argon.
W praktyce TIG daje bardzo dobrą kontrolę nad ilością ciepła. To dlatego sprawdza się przy cienkich blachach, stali nierdzewnej, aluminium, rurach i elementach wymagających estetycznej spoiny. Nie jest jednak metodą szybką. Przy długich odcinkach i grubych konstrukcjach MIG/MAG zwykle będzie wydajniejszy.
Ja traktuję TIG jako metodę do zadań, w których liczy się precyzja, czystość i możliwość świadomego sterowania jeziorkiem. Jeśli materiał jest brudny, wiatr rozwiewa argon albo ręka nie utrzymuje stałej odległości, sama dobra spawarka nie uratuje efektu.
DC czy AC
Do stali konstrukcyjnej, nierdzewnej i większości stopów niklu stosuje się zazwyczaj prąd stały DC z elektrodą podłączoną do bieguna ujemnego. Taki układ ogranicza nagrzewanie elektrody i pozwala uzyskać stabilny łuk.
Aluminium oraz jego stopy spawa się najczęściej prądem przemiennym AC. Zmienna polaryzacja pomaga usuwać warstwę tlenków z powierzchni aluminium, która topi się w znacznie wyższej temperaturze niż sam materiał. Do okazjonalnego spawania aluminium potrzebujesz więc urządzenia TIG AC/DC, a nie wyłącznie prostego TIG DC.
Wyposażenie potrzebne na początek
Do rozpoczęcia nauki nie potrzebujesz rozbudowanego stanowiska przemysłowego, ale kilka elementów jest niezbędnych. Najważniejsza będzie spawarka TIG z zajarzeniem bezdotykowym HF, ponieważ ogranicza ryzyko dotknięcia elektrody do materiału podczas zapalania łuku.
- spawarka TIG DC albo TIG AC/DC, zależnie od planowanych materiałów,
- palnik TIG z odpowiednią dyszą ceramiczną i tulejką zaciskową,
- butla z czystym argonem, reduktor oraz przepływomierz,
- elektrody wolframowe o średnicy 1,6 lub 2,4 mm,
- druty dodatkowe dobrane do spawanego materiału,
- przyłbica samościemniająca, rękawice spawalnicze i odzież trudnopalna,
- szczotka ze stali nierdzewnej, odtłuszczacz i narzędzia do przygotowania krawędzi.
Na start najpraktyczniejsza jest elektroda 1,6 mm do cienkich elementów i prądów mniej więcej do 100 A. Elektroda 2,4 mm daje większy zapas przy grubszych materiałach, ale przy zbyt małym prądzie łuk może być mniej stabilny. Zawsze sprawdzam zakres podany przez producenta elektrody, bo kolor oznaczenia nie jest wystarczającą informacją.
Przygotowanie materiału decyduje o jakości spoiny
Powierzchnia musi być czysta, sucha i odtłuszczona. Farbę, rdzę, zgorzelinę oraz olej trzeba usunąć co najmniej kilka centymetrów od miejsca spawania. Przy aluminium używam osobnej szczotki ze stali nierdzewnej, ponieważ zwykła szczotka może wprowadzić zanieczyszczenia.
Elementy trzeba także dobrze dopasować i unieruchomić. Szczelina między blachami, nierówne brzegi albo słabe sczepy wymuszają większy prąd i utrudniają kontrolę nad jeziorkiem. Przy cienkiej blasze często więcej czasu poświęcam na ustawienie części niż na samo spawanie, ale właśnie to ogranicza późniejsze poprawki.
Jak dobrać gaz, elektrodę i podstawowe parametry
Najczęściej stosowanym gazem jest czysty argon. Dla typowego palnika i pracy w pomieszczeniu rozsądnym punktem wyjścia jest przepływ około 6-10 l/min. Zbyt mały przepływ nie ochroni spoiny, natomiast zbyt duży może powodować zawirowania i zasysać powietrze do strefy łuku.
Jeżeli pracujesz na zewnątrz, nawet niewielki przeciąg może zniszczyć osłonę gazową. W takiej sytuacji pomaga ekran ochronny, krótszy palnik lub większa dysza, ale nie należy bez końca zwiększać przepływu. Najpierw trzeba usunąć źródło podmuchu.
| Materiał | Tryb pracy | Przykładowy prąd początkowy | Praktyczna wskazówka |
|---|---|---|---|
| Stal 1 mm | DC | 35-50 A | Krótki łuk i szybkie prowadzenie palnika |
| Stal 2 mm | DC | 70-90 A | Można zastosować drut 1,6 mm |
| Stal 3 mm | DC | 100-130 A | Pomaga przygotowanie krawędzi lub ukosowanie |
| Stal nierdzewna 1 mm | DC | 30-45 A | Trzeba ograniczać przegrzewanie i przebarwienia |
| Aluminium 2 mm | AC | 80-110 A | Materiał musi być dokładnie oczyszczony z tlenków |
Podane wartości są tylko punktem startowym. Rzeczywisty parametr zależy od rodzaju złącza, pozycji spawania, szczeliny, średnicy elektrody i prędkości prowadzenia. Jeśli jeziorko nie chce się utworzyć, zwiększaj prąd małymi krokami, zamiast od razu ustawiać maksymalną wartość.
Elektroda wolframowa i jej ostrzenie
Elektrodę do spawania prądem stałym ostrzy się wzdłużnie, tak aby ślady szlifowania biegły od końca elektrody w kierunku uchwytu. Taki sposób przygotowania ułatwia stabilne prowadzenie łuku. Przy typowych pracach warsztatowych dobrze sprawdza się zaostrzenie w formie smukłego stożka, bez przesadnie długiego i kruchego czubka.
Końcówka nie może dotykać jeziorka ani drutu dodatkowego. Jeśli dojdzie do kontaktu, łuk zacznie pracować niestabilnie, a spoina może zostać zanieczyszczona wolframem. Wtedy przerywam pracę, odcinam zabrudzony fragment i ostrzę elektrodę ponownie.
Drut dodatkowy nie zawsze jest konieczny
Przy dobrze spasowanych, cienkich elementach można wykonać spoinę autogeniczną, czyli bez dodawania drutu. To wygodne przy prostych połączeniach cienkich blach, ale wymaga bardzo dobrej kontroli nad energią cieplną.
Drut dobiera się do materiału bazowego, a jego średnica powinna być dopasowana do wielkości jeziorka. Dla cienkich elementów często wystarcza drut 1,0-1,6 mm. Końcówkę drutu trzymam w osłonie argonu i podaję ją rytmicznie na przednią krawędź jeziorka, a nie bezpośrednio w elektrodę.
Spawanie TIG krok po kroku
Najpierw ustawiam elementy, wykonuję kilka punktów sczepnych i sprawdzam, czy szczelina nie zmieniła się pod wpływem temperatury. Potem dobieram elektrodę, montuję dyszę i ustawiam przepływ gazu. Przyłbica, rękawice i wentylacja są obowiązkowe, ponieważ łuk TIG emituje intensywne promieniowanie UV, a spawany materiał może wydzielać szkodliwe opary.
- Oczyść i odtłuść materiał oraz usuń ostre zadziory.
- Ustaw odpowiednią biegunowość i tryb DC albo AC.
- Ustaw przepływ argonu, zwykle na początek 6-10 l/min.
- Oprzyj dłoń tak, aby palnik poruszał się stabilnie.
- Utrzymuj elektrodę około 1-3 mm nad materiałem.
- Zajarz łuk i utwórz niewielkie, równe jeziorko.
- Dodawaj drut krótkimi ruchami na przednią część jeziorka.
- Po zakończeniu spawania odsuń palnik dopiero po chwili, gdy zadziała wypływ gazu po spawaniu.
Palnik prowadzę zwykle pod kątem około 10-15 stopni względem powierzchni. Elektroda powinna być skierowana w kierunku ruchu, a łuk możliwie krótki. Długi łuk zwiększa szerokość grzania i pogarsza ochronę gazową, dlatego początkujący często uzyskują lepszą spoinę po skróceniu odległości niż po zmianie prądu.
Przy cienkiej stali warto ćwiczyć najpierw samo prowadzenie palnika bez drutu. Ustawiam mały kawałek blachy, tworzę jeziorko i przesuwam je równym tempem. Dopiero gdy szerokość ścieżki jest powtarzalna, dokładam spoiwo. To prosty trening, który szybko pokazuje, czy problemem jest prąd, prędkość, czy niestabilna ręka.
Najczęstsze problemy i sposób ich rozpoznania
Czarna lub szara spoina najczęściej oznacza problem z osłoną gazową albo zabrudzenie materiału. Przyczyną może być zbyt mały przepływ, nieszczelność przewodu, przeciąg, zbyt duża odległość elektrody od materiału lub zbyt szybkie odsunięcie palnika po wygaszeniu łuku.
Jeżeli elektroda szybko się topi albo jej czubek tworzy dużą kulkę, sprawdź biegunowość i ustawienia. W trybie DC dla stali najczęściej potrzebujesz elektrody na minusie. Z kolei przy aluminium w AC niewłaściwe ustawienie balansu może pogorszyć czyszczenie tlenków albo nadmiernie obciążyć elektrodę.
| Objaw | Prawdopodobna przyczyna | Co sprawdzić |
|---|---|---|
| Porowata spoina | Brak osłony lub wilgoć | Przepływ argonu, szczelność przewodu i czystość materiału |
| Szeroka, płytka spoina | Za długi łuk albo zbyt wolne prowadzenie | Odległość elektrody i prędkość ruchu |
| Przepalenie cienkiej blachy | Za duży prąd lub zatrzymanie w jednym miejscu | Natężenie, puls i tempo prowadzenia |
| Niestabilny łuk | Zabrudzona elektroda | Ostrzenie oraz brak kontaktu elektrody z jeziorkiem |
| Przebarwienia nierdzewki | Przegrzanie lub słaba osłona tylnej strony | Prąd, prędkość i ewentualne podawanie gazu formującego |
Przy stali nierdzewnej sama ładna powierzchnia spoiny nie świadczy jeszcze o dobrej pracy. Nadmierne przebarwienia mogą oznaczać przegrzanie i utratę odporności korozyjnej w strefie wpływu ciepła. Pomaga niższy prąd, szybsze prowadzenie, spawanie pulsacyjne oraz ograniczenie długości pojedynczych odcinków.
Przeczytaj również: Jak ostrzyć elektrodę TIG do aluminium, żeby łuk był stabilny?
Bezpieczeństwo, o którym łatwo zapomnieć
Argon nie jest toksyczny, ale w małym, słabo wentylowanym pomieszczeniu może wypierać tlen. Butlę trzeba ustawić stabilnie, chronić zawór i używać reduktora przeznaczonego do właściwego gazu. Nie spawam elementów ocynkowanych, malowanych ani zabrudzonych olejem bez wcześniejszego usunięcia powłoki i zapewnienia skutecznej wentylacji.
Przyłbica powinna mieć zakres zaciemnienia odpowiedni do używanego prądu, a rękawice muszą pozwalać na precyzyjne ruchy palców. Najwięcej wypadków wynika nie z samej metody TIG, lecz z lekceważenia promieniowania, gorących elementów i oparów. W warsztacie potrzebne są również osłony chroniące osoby postronne przed łukiem.
Jak ćwiczyć, żeby szybko zobaczyć postęp
Najlepsze ćwiczenie to seria krótkich ściegów na czystej blasze o grubości około 1-2 mm. Najpierw pracuję bez drutu, potem z drutem, a na końcu wykonuję proste złącze czołowe i pachwinowe. Każdy odcinek powinien mieć podobną szerokość, bez kraterów, podtopień i widocznych porów.
Nie zaczynałbym od aluminium ani od cienkich rur. Aluminium wymaga poprawnego trybu AC, czyszczenia tlenków i szybkiej reakcji na wzrost temperatury. Na początek łatwiej opanować stal niskowęglową o grubości około 2 mm w trybie DC, ponieważ jeziorko jest bardziej przewidywalne.
Po każdym ćwiczeniu oglądam spoinę z góry i z boku, a jeśli to możliwe, wykonuję próbę zgięcia odpadu. Sama regularna „łuska” nie gwarantuje przetopu. Dobra spoina powinna być równomiernie związana z materiałem, bez pęknięć, porów i nagłych zmian szerokości.
Największy postęp daje zapisywanie ustawień. Notuję materiał, grubość, elektrodę, prąd, przepływ argonu i rodzaj drutu. Po kilku próbach powstaje własna baza parametrów, znacznie bardziej użyteczna niż przypadkowe kopiowanie jednej tabeli z internetu.
Od czego zacząć, żeby nie walczyć ze sprzętem
Na pierwsze próby wybrałbym spawarkę TIG DC z zajarzeniem HF, elektrodę 1,6 mm, argon, stalową blachę o grubości około 2 mm i drut dopasowany do materiału. Taki zestaw pozwala nauczyć się kontroli łuku bez dokładania trudności związanych z aluminium i prądem przemiennym.
Spawanie TIG wymaga cierpliwości, ale nie jest tajemną sztuką. Czysty materiał, krótki łuk, właściwy gaz i spokojna ręka dają większą poprawę niż ciągłe zmienianie parametrów. Kiedy te cztery elementy są opanowane, dopiero wtedy warto eksperymentować z pulsem, balansem AC i bardziej wymagającymi złączami.
