Cięcie grubej blachy bez piły, tarczy ściernej i długiego nagrzewania materiału jest możliwe dzięki skoncentrowanemu łukowi plazmowemu. Wyjaśniam, jak przebiega ten proces, z czego składa się urządzenie, jak prawidłowo rozpocząć pracę oraz co decyduje o jakości krawędzi i bezpieczeństwie w warsztacie.
Najważniejsze informacje o cięciu plazmowym
- Plazma to zjonizowany gaz przewodzący prąd, który topi metal.
- Sprężone powietrze lub inny gaz usuwa stopiony materiał ze szczeliny.
- O jakości cięcia decydują przede wszystkim natężenie prądu, prędkość prowadzenia i stan dyszy.
- Przecinarka tnie metale przewodzące prąd, między innymi stal czarną, nierdzewną i aluminium.
- Do pracy potrzebne są ochrona oczu, rękawice, wentylacja i sprawna instalacja pneumatyczna.
Jak działa przecinarka plazmowa od zajarzenia do cięcia
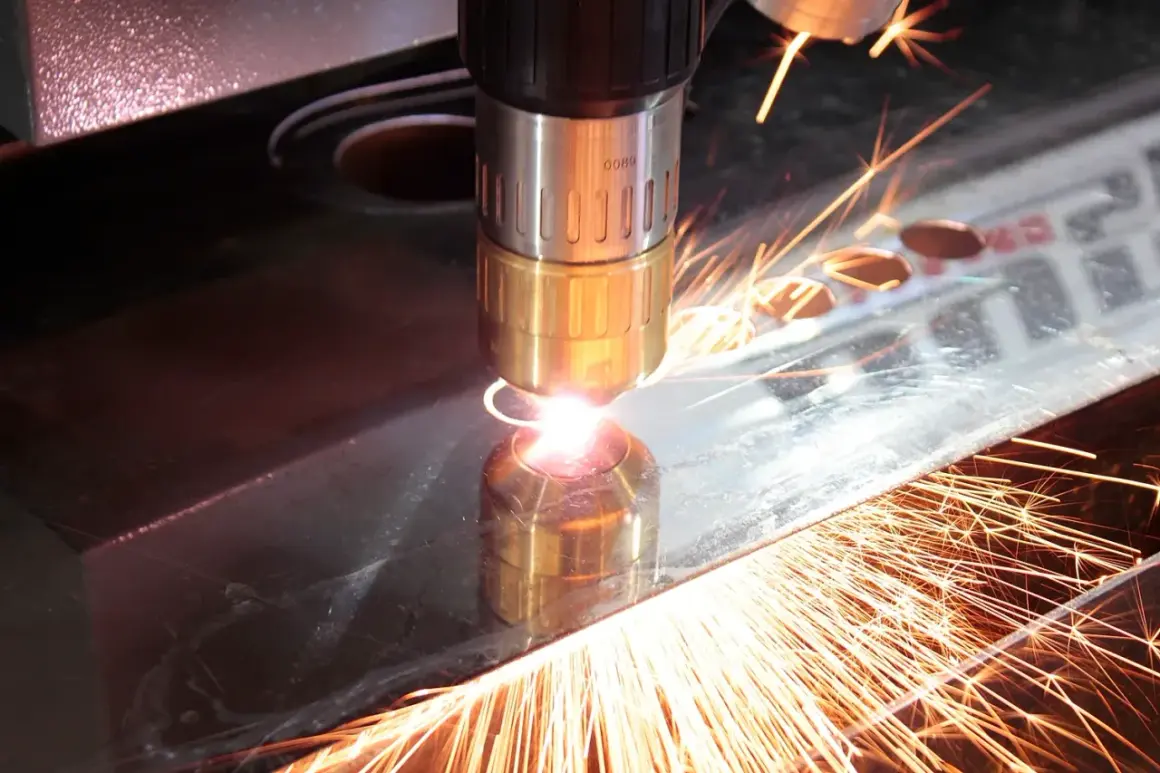
Najprościej mówiąc, urządzenie przepuszcza gaz przez palnik, a następnie wykorzystuje łuk elektryczny do jego jonizacji. Powstaje wtedy strumień plazmy o bardzo wysokiej temperaturze, który topi metal w wąskiej strefie. Gaz wypływający pod ciśnieniem wydmuchuje ciekły materiał i tworzy szczelinę cięcia.
Plazma jest często nazywana czwartym stanem skupienia materii. W tym przypadku nie chodzi jednak o efektowną nazwę, lecz o praktyczną właściwość. Zjonizowany gaz przewodzi prąd, dlatego może utrzymywać łuk pomiędzy elektrodą w palniku a obrabianym elementem.
Od łuku pilotującego do łuku głównego
Po naciśnięciu przycisku palnika urządzenie uruchamia przepływ gazu i układ zapłonowy. W wielu modelach najpierw powstaje łuk pilotujący, który nie wymaga bezpośredniego kontaktu dyszy z metalem. Gdy plazma zetknie się z przewodzącym materiałem, prąd przechodzi na obrabiany element, a urządzenie zwiększa energię łuku.
W prostszych konstrukcjach łuk może być zajarzany przez dotknięcie palnikiem powierzchni. Modele z zapłonem bezdotykowym są wygodniejsze, ponieważ ograniczają zużycie dyszy i ułatwiają pracę przy kratkach, skorodowanych elementach oraz cięciu z dala od krawędzi.
Co dzieje się w dyszy
Elektroda dostarcza energię do łuku, a dysza zawęża i kieruje strumień plazmy. W wielu palnikach gaz wprawiany jest dodatkowo w ruch wirowy. Dzięki temu łuk zostaje skupiony w małym otworze, co poprawia stabilność cięcia i ogranicza szerokość szczeliny.
Podczas pracy metal nie jest przecinany mechanicznie. Najpierw zostaje stopiony, a potem usunięty z miejsca obróbki przez szybki strumień gazu. To właśnie odróżnia tę technikę od szlifierki kątowej, piły taśmowej czy nożyc do blachy.
| Element procesu | Rola |
|---|---|
| Źródło prądu | Wytwarza i stabilizuje łuk o odpowiednim natężeniu. |
| Gaz roboczy | Tworzy plazmę, chłodzi palnik i usuwa stopiony metal. |
| Elektroda | Przekazuje energię do łuku i zużywa się podczas pracy. |
| Dysza | Skupia strumień plazmy i wpływa na kształt cięcia. |
| Zacisk masowy | Zamyka obwód elektryczny przez cięty materiał. |
Z czego składa się zestaw do cięcia plazmą
Sama przecinarka jest tylko źródłem energii. Do poprawnego działania potrzebuje palnika, przewodu powrotnego i odpowiednio przygotowanego gazu. W warunkach warsztatowych najczęściej stosuje się sprężone powietrze, ponieważ jest tanie i wystarcza do cięcia wielu gatunków stali oraz aluminium.
Powietrze musi być suche i możliwie czyste. Olej, woda oraz cząstki stałe mogą uszkadzać palnik, pogarszać jakość łuku i znacznie skracać żywotność części eksploatacyjnych. Dlatego przy intensywnej pracy przydaje się filtr z odwadniaczem, a nie tylko przypadkowy kompresor podłączony przewodem.
Najważniejsze części palnika
- Elektroda odpowiada za przekazywanie prądu do łuku.
- Dysza nadaje strumieniowi odpowiedni kształt i skupienie.
- Wirnik gazu stabilizuje przepływ wewnątrz palnika.
- Pierścień ochronny pomaga utrzymać właściwe położenie elementów.
- Osłona lub ślizg chroni palnik i ułatwia zachowanie prawidłowej odległości od blachy.
Zużycie tych części jest normalne. Jeżeli otwór dyszy staje się owalny, elektroda ma głębokie wgłębienie albo łuk zaczyna przerywać, dalsze regulowanie prądu zwykle niewiele pomoże. Wymiana kompletu eksploatacyjnego często daje większą poprawę niż zwiększanie ciśnienia powietrza.
Jak przygotować przecinarkę i wykonać cięcie
Przed uruchomieniem sprawdzam trzy rzeczy: stan palnika, jakość powietrza oraz połączenie masy. Zacisk powinien być zamocowany na czystym metalu, możliwie blisko miejsca cięcia. Rdza, farba i gruba warstwa zgorzeliny mogą pogorszyć kontakt elektryczny.
- Dobierz dyszę i elektrodę do zakresu prądu oraz grubości materiału.
- Ustaw ciśnienie gazu zgodnie z instrukcją konkretnego modelu.
- Oczyść miejsce mocowania zacisku z farby, rdzy i oleju.
- Ustaw natężenie prądu odpowiednie do grubości blachy.
- Rozpocznij cięcie od krawędzi, jeśli konstrukcja elementu na to pozwala.
- Przesuwaj palnik równomiernie, utrzymując go możliwie prostopadle do materiału.
- Po zakończeniu zwolnij spust dopiero po ustaniu przepływu gazu chłodzącego.
Przy przebijaniu blachy palnik warto lekko odchylić, aby odpryski nie wracały bezpośrednio na dyszę. Po przebiciu można ustawić go prostopadle. Przy cięciu z krawędzi trzeba doprowadzić łuk do dolnej powierzchni materiału, a dopiero potem rozpocząć płynny ruch wzdłuż wyznaczonej linii.
Nie należy prowadzić palnika zbyt szybko. Jeżeli łuk nie przechodzi przez całą blachę, na spodzie pojawiają się duże nawisy i żużel. Zbyt wolny ruch również jest błędem, ponieważ zwiększa ilość odprysków, rozszerza szczelinę i niepotrzebnie obciąża dyszę.
Co decyduje o szybkości i jakości cięcia
Największy wpływ ma zależność między prądem a grubością materiału. Większe natężenie pozwala ciąć grubszą blachę, ale nie oznacza automatycznie lepszej krawędzi. Do cienkiego arkusza zbyt wysoki prąd może powodować większą szczelinę i szybsze zużycie części.
Popularne przecinarki warsztatowe mają zwykle zakres około 30-60 A. Modele o prądzie 40-50 A dobrze radzą sobie z typowymi blachami konstrukcyjnymi, natomiast rzeczywista grubość cięcia zależy także od jakości źródła, rodzaju metalu, napięcia zasilającego, ciśnienia powietrza i prędkości prowadzenia.
| Objaw po cięciu | Prawdopodobna przyczyna | Co sprawdzić |
|---|---|---|
| Dużo żużlu na spodzie | Za mała prędkość albo zbyt niski prąd | Prędkość prowadzenia, ustawienia z tabeli cięcia |
| Łuk nie przebija materiału | Za szybki ruch, zbyt mały prąd lub słaby przepływ gazu | Natężenie, ciśnienie i drożność przewodu |
| Skośna krawędź | Palnik nie jest prostopadły albo dysza jest zużyta | Położenie palnika i stan otworu dyszy |
| Przerywanie łuku | Wilgoć w powietrzu, słaba masa lub zużyta elektroda | Filtr, zacisk, elektroda i przewody |
| Szybkie zużycie dyszy | Zbyt duży prąd, kontakt z materiałem lub zanieczyszczony gaz | Parametry, technikę prowadzenia i filtrację |
Przeczytaj również: Spawanie elektrodą otuloną od podstaw. Dobór prądu i technika
Jakie metale można ciąć
Metoda działa na materiałach przewodzących prąd. Bez większych problemów przecina się stal niskowęglową, stal nierdzewną, aluminium, mosiądz i miedź. W przypadku metali o wysokiej przewodności cieplnej, zwłaszcza aluminium i miedzi, ustawienia oraz prędkość mogą wymagać korekty.
Przecinarka plazmowa nie zastąpi palnika gazowego przy każdym zadaniu. Nie służy do cięcia drewna, tworzyw ani ceramiki, a przy bardzo grubych elementach może przegrać z cięciem tlenowym lub maszyną przemysłową. Jej największą przewagą jest szybkie cięcie przewodzących metali przy stosunkowo małej strefie wpływu ciepła.
Bezpieczeństwo, konserwacja i błędy początkujących
Łuk plazmowy jest bardzo jasny, gorący i emituje promieniowanie podobne do tego występującego podczas spawania. Potrzebne są przyłbica lub okulary o zaciemnieniu dobranym do urządzenia, rękawice spawalnicze, odzież trudnopalna i zakryte obuwie. Przy głośnym cięciu warto używać również ochronników słuchu.
Cięcie powłok malarskich, ocynkowanych i zanieczyszczonych może uwalniać szkodliwe dymy. Zapewnij skuteczną wentylację, usuń powłokę w miejscu pracy i nie ustawiaj twarzy bezpośrednio nad strumieniem dymu. Nie wolno ciąć zamkniętych zbiorników, nawet jeśli wydają się puste, ponieważ resztki paliwa lub gazu mogą doprowadzić do wybuchu.
- Nie chwytaj świeżo przeciętego elementu gołą ręką.
- Nie prowadź przewodów po ostrych krawędziach ani w pobliżu gorącego odpadu.
- Nie zwiększaj ciśnienia ponad wartość przewidzianą przez producenta.
- Nie używaj palnika z uszkodzoną osłoną, spustem lub przewodem.
- Nie przyklejaj zacisku masowego do części, która ma odpaść po cięciu.
Po pracy warto oczyścić palnik z odprysków i sprawdzić elektrodę oraz dyszę. Wymianę należy wykonywać po odłączeniu urządzenia od zasilania. Regularne usuwanie wilgoci z instalacji pneumatycznej i kontrola filtra mają duży wpływ na powtarzalność cięcia oraz trwałość materiałów eksploatacyjnych.
Po czym poznać dobrze ustawiony proces
Prawidłowe cięcie zostawia wąską szczelinę, niewielką ilość żużlu i krawędź, którą można przygotować do dalszego spawania bez długiego szlifowania. Strumień plazmy powinien przechodzić przez cały materiał, a łuk powinien być stabilny przez cały czas prowadzenia palnika.
Jeżeli dopiero zaczynasz, nie ustawiaj od razu maksymalnego prądu. Najlepiej wykonać kilka prób na odpadzie, zmieniając tylko jeden parametr naraz: prędkość, wysokość palnika albo natężenie. Taka metoda szybko pokazuje, że o efekcie końcowym decyduje nie sama moc przecinarki, lecz zgranie prądu, gazu, odległości i tempa pracy.