Dobór między MIG a MAG wpływa na rodzaj gazu, wygląd spoiny, tempo pracy i materiały, które można bezpiecznie łączyć. Wyjaśniam, czym naprawdę różnią się te procesy, kiedy użyć argonu, kiedy mieszanki z CO2, jak ustawić półautomat oraz dlaczego popularny „migomat” najczęściej pracuje w trybie MAG.
Najważniejsze różnice sprowadzają się do gazu i zastosowania
- MIG wykorzystuje gaz obojętny, najczęściej argon, i sprawdza się między innymi przy aluminium.
- MAG korzysta z gazu aktywnego, takiego jak CO2 lub mieszanka argonu z CO2, głównie przy stalach.
- Drut topliwy jest podawany automatycznie w obu metodach, dlatego sprzęt i sposób pracy wyglądają podobnie.
- Wydatek gazu dla typowych prac warsztatowych wynosi zwykle około 10-15 l/min, ale zależy od dyszy, materiału i warunków.
- Do cienkiej ocynkowanej blachy często lepsze będzie lutospawanie niż klasyczne spawanie MAG.
Co naprawdę oznaczają skróty MIG i MAG
MIG oznacza spawanie elektrodą topliwą w osłonie gazu obojętnego, a MAG wykorzystuje gaz aktywny. W obu przypadkach łuk elektryczny powstaje między końcem automatycznie podawanego drutu a materiałem, tworząc jeziorko ciekłego metalu i spoinę.
Różnica nie polega więc na innej spawarce ani zupełnie innej technice prowadzenia uchwytu. Najważniejszy jest rodzaj gazu osłonowego, który odcina łuk i ciekły metal od powietrza. Bez tej ochrony tlen i azot powodowałyby między innymi porowatość oraz osłabienie połączenia.
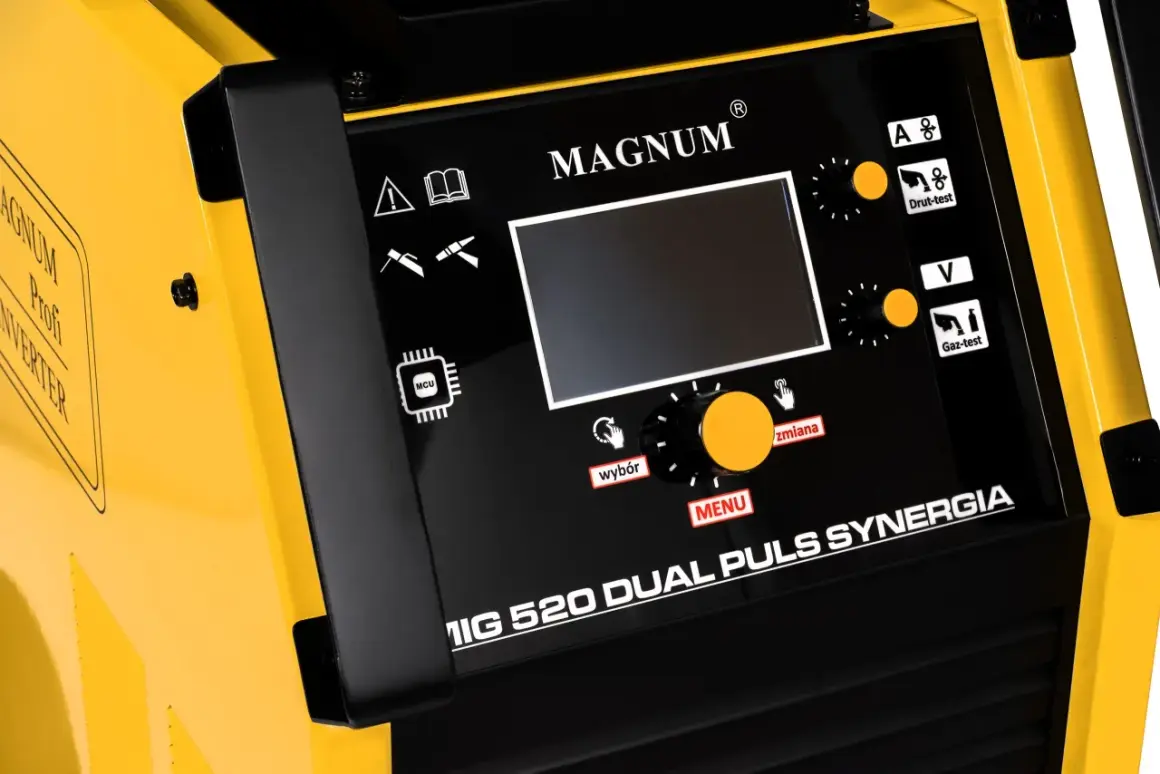
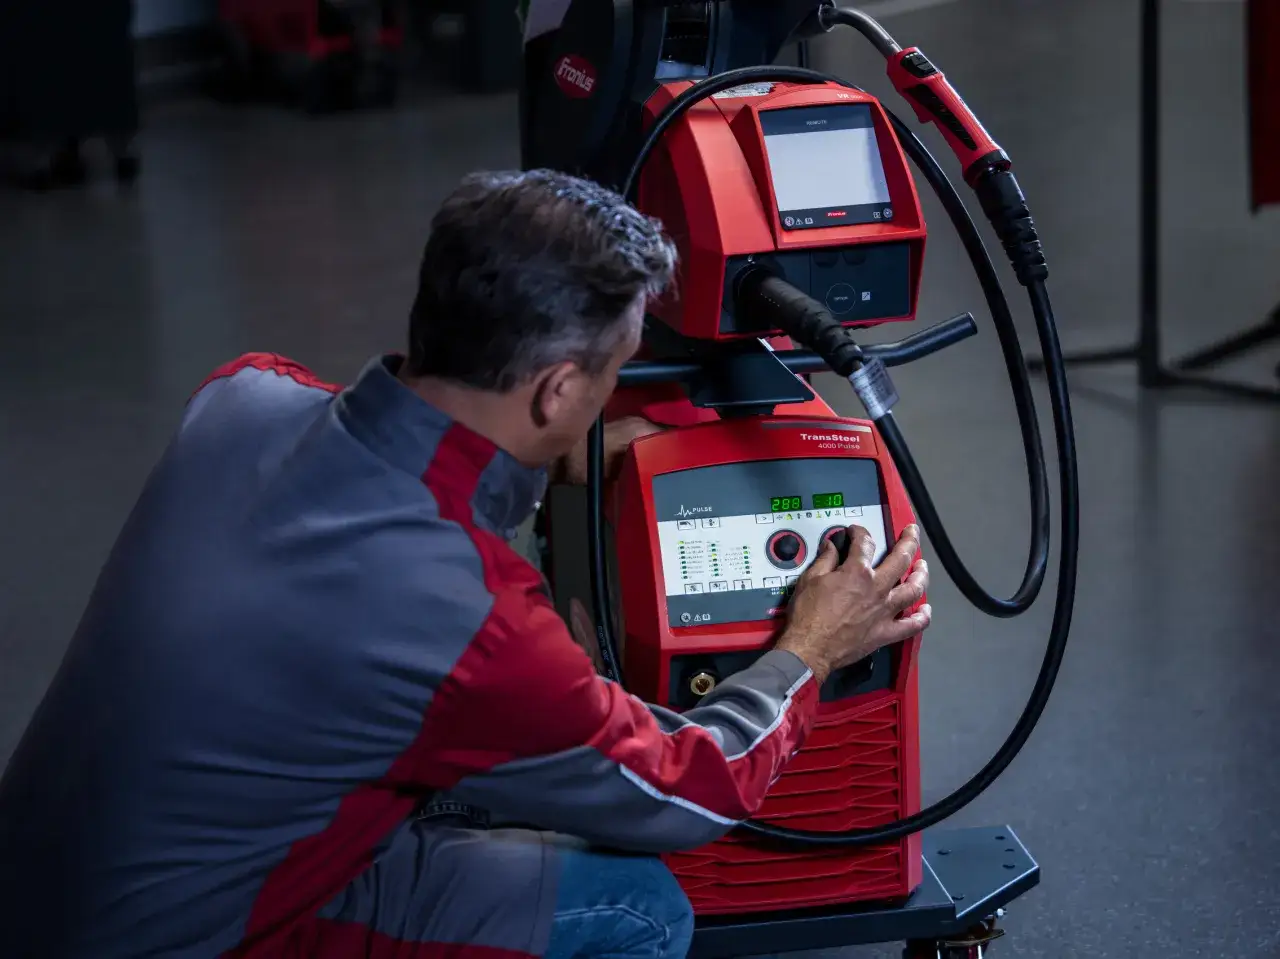
W praktyce nazwy często się mieszają. Sklep może sprzedawać urządzenie jako migomat, chociaż po podłączeniu butli z mieszanką argonu i CO2 wykonuje ono proces MAG. Sam sprzęt jest zwykle uniwersalny, a o nazwie procesu decydują gaz, drut i ustawienia.
Gaz osłonowy decyduje o tym, jak pracuje łuk
MIG z argonem lub helem
W procesie MIG stosuje się gazy obojętne chemicznie, przede wszystkim argon, rzadziej hel lub mieszanki z jego udziałem. Argon zapewnia stabilny łuk i dobrze nadaje się do aluminium, jego stopów oraz wybranych gatunków stali nierdzewnej.
Przy aluminium ważne jest nie tylko użycie argonu, ale również odpowiedni osprzęt. Miękki drut aluminiowy może zacinać się w długim pancerzu prowadnika, dlatego przy częstszej pracy przydaje się krótki uchwyt typu spool gun albo prowadnik przystosowany do aluminium.
MAG do stali konstrukcyjnej
MAG wykorzystuje czysty CO2 albo mieszanki argonu z CO2 i czasem niewielkim dodatkiem tlenu. Ten wariant dominuje w warsztatach, naprawach samochodowych, ślusarstwie i produkcji konstrukcji stalowych.
Czysty CO2 jest zwykle tańszy i zapewnia dobre wtopienie, ale łuk pracuje mniej spokojnie, a odprysków jest więcej. Mieszanka, na przykład z przewagą argonu, daje bardziej miękkie jarzenie, mniej odprysków i estetyczniejszą spoinę. Za tę wygodę płaci się jednak wyższą cenę gazu.
| Cecha | MIG | MAG |
|---|---|---|
| Gaz osłonowy | Obojętny, głównie argon | Aktywny, CO2 lub mieszanki |
| Typowe materiały | Aluminium, stopy aluminium, wybrane stale nierdzewne | Stal niestopowa i niskostopowa |
| Charakter łuku | Stabilny i czysty | Silniejszy, zależny od udziału CO2 |
| Odpryski | Zwykle niewielkie | Więcej przy czystym CO2, mniej przy mieszance |
| Typowe zastosowanie | Elementy aluminiowe i lekkie konstrukcje | Profile, blachy, ramy i naprawy stalowe |
MIG czy MAG w warsztacie i przy konkretnych materiałach
Do zwykłej stali czarnej najczęściej wybrałbym MAG z mieszanką argonu i CO2. To rozsądny kompromis między ceną, jakością spoiny i łatwością opanowania. Czysty CO2 ma sens przy prostych, grubszym elementach, gdy wygląd spoiny jest mniej ważny niż wydajność i mocne wtopienie.
Do aluminium potrzebny jest proces MIG z argonem. Nie wystarczy przestawić pokrętła na inną wartość, ponieważ trzeba jeszcze dobrać drut aluminiowy, biegunowość, rolki podające i prowadnik. Aluminium szybko odbiera ciepło, ale jednocześnie łatwo się przegrzewa, dlatego cienkie elementy wymagają krótkich ściegów i kontroli temperatury.
Stal nierdzewną można spawać w osłonie argonu z dodatkiem odpowiedniego składnika aktywnego, zależnie od gatunku materiału i zaleceń producenta drutu. Nie traktowałbym jej jednak jak zwykłej stali. Zły drut albo przypadkowa mieszanka gazowa może pogorszyć odporność korozyjną spoiny.
Przy cienkich blachach ocynkowanych ciekawą alternatywą jest lutospawanie. Drut na bazie miedzi topi się w niższej temperaturze, dzięki czemu ogranicza wypalanie cynku i zmniejsza ryzyko odkształcenia. Nie jest to jednak metoda do każdego obciążonego połączenia, więc przy elementach konstrukcyjnych trzeba trzymać się dokumentacji technologicznej.
Jak przygotować półautomat do poprawnego spawania
Najpierw oczyszczam miejsce łączenia z rdzy, farby, oleju i wilgoci. Szczególnie przy aluminium trzeba usunąć warstwę tlenków, bo jest trudnotopliwa i potrafi utrudnić zajarzenie łuku. Brudna powierzchnia często daje objawy przypisywane złemu gazowi, chociaż problem leży po stronie przygotowania materiału.
Średnicę drutu dobiera się do grubości elementu i wymaganej wydajności. W pracach warsztatowych najczęściej spotyka się drut 0,8 mm, a przy grubszych materiałach 1,0 lub 1,2 mm. Cieńszy drut ułatwia kontrolę na blasze, natomiast grubszy pozwala szybciej odkładać większą ilość metalu.
Wydatek gazu dla typowego uchwytu wynosi zwykle 10-15 l/min. Za mały przepływ nie ochroni jeziorka, a zbyt duży może powodować zawirowania i zasysać powietrze do strefy łuku. Przy pracy na zewnątrz nawet prawidłowe ustawienie nie wystarczy, bo wiatr może rozdmuchiwać osłonę.
- Dobierz gaz i drut do materiału, a nie tylko do nazwy urządzenia.
- Ustaw właściwą biegunowość zgodnie z oznaczeniem na opakowaniu drutu.
- Wyreguluj napięcie oraz prędkość podawania na kawałku odpadu.
- Sprawdź, czy masa jest zamocowana na czystej powierzchni.
- Poprowadź uchwyt stabilnie, utrzymując stałą odległość końcówki od materiału.
Dobrym punktem startowym jest trzymanie końcówki drutu około 8-12 mm od jeziorka, choć dokładna wartość zależy od trybu transferu i średnicy drutu. Za długi wolny wylot drutu pogarsza stabilność, a za krótki może przegrzewać końcówkę prądową.
Błędy, które psują spoinę mimo dobrego sprzętu
Najczęściej widzę zbyt wysokie oczekiwania wobec samego migomatu. Urządzenie może mieć odpowiednią moc, ale jeśli gaz ucieka przez nieszczelny przewód, dysza jest oblepiona odpryskami, a materiał pozostaje tłusty, spoina nadal będzie pełna wad.
Porowatość i syczenie łuku
Porowatość zwykle oznacza problem z osłoną. Przyczyną może być pusty lub źle podłączony gaz, nieszczelność, przeciąg, zabrudzona dysza albo zbyt mały przepływ. Najpierw sprawdziłbym te elementy, zanim zacząłbym agresywnie zmieniać napięcie i posuw drutu.
Dużo odprysków
Odpryski pojawiają się przy źle dobranych parametrach, zabrudzonej powierzchni, zbyt długim łuku albo nieodpowiednim gazie. Przy stali mieszanka argonu z CO2 często poprawia kulturę pracy, ale nie naprawi błędnej techniki prowadzenia uchwytu.
Przeczytaj również: Spawanie ocynku migomatem - jak zrobić to bezpiecznie?
Brak wtopienia i przepalenia
Brak wtopienia może wynikać ze zbyt niskiego napięcia, zbyt szybkiego ruchu albo nieprawidłowego kąta uchwytu. Przepalenia pojawiają się z kolei przy zbyt dużej energii cieplnej, małej grubości blachy i zatrzymywaniu uchwytu w jednym miejscu. Przy cienkim materiale lepiej pracować krótkimi odcinkami i robić przerwy na odprowadzenie ciepła.
Nie ignorowałbym też bezpieczeństwa. Spawanie wymaga przyłbicy z odpowiednim stopniem zaciemnienia, rękawic, odzieży trudnopalnej i dobrej wentylacji. Dymy ze stali ocynkowanej oraz niektórych powłok są szczególnie niepożądane, dlatego przed pracą trzeba usunąć powłoki w strefie spawania i zapewnić odciąg.
Najrozsądniejszy wybór zależy od materiału, nie od nazwy urządzenia
Do stali konstrukcyjnej, profili i większości napraw warsztatowych wybrałbym MAG z mieszanką argonu i CO2. Do aluminium potrzebny będzie MIG z argonem oraz osprzętem dopasowanym do miękkiego drutu. Jeśli pracujesz przy cienkiej ocynkowanej blasze, rozważ lutospawanie, ale tylko wtedy, gdy charakter połączenia na to pozwala.
Największą różnicę robi nie sama obudowa spawarki, lecz dobrze dobrany gaz, drut, biegunowość i przygotowanie materiału. Przed rozpoczęciem właściwej pracy zawsze wykonuję próbę na odpadzie o podobnej grubości. Kilka minut takiego testu potrafi oszczędzić dużo czasu na szlifowaniu wadliwej spoiny.
W skrócie, MIG i MAG to bardzo podobne procesy pod względem obsługi, ale nie są wymienne bez zmiany gazu i materiału dodatkowego. Gdy te elementy są dobrane poprawnie, półautomat staje się szybkim i wygodnym narzędziem, a nie urządzeniem, które wymaga ciągłego zgadywania ustawień.