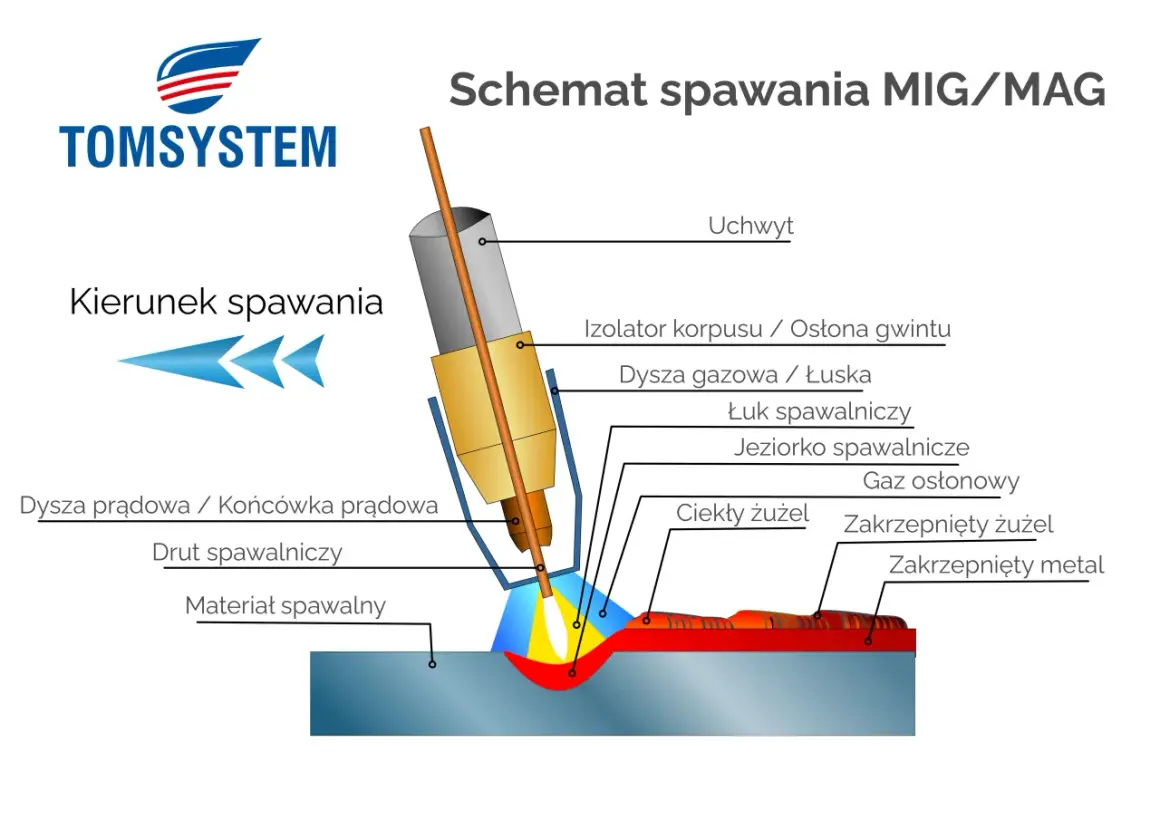
Dobór właściwego trybu MIG/MAG decyduje o ilości odprysków, głębokości wtopienia i wyglądzie spoiny. W tym artykule porządkuję najważniejsze metody spawania MIG, wyjaśniam różnice między transferem zwarciowym, natryskowym i pulsacyjnym oraz pokazuję, jak dobrać gaz, drut i parametry do konkretnego zadania.
Najważniejszy wybór zależy od grubości materiału i sposobu transferu metalu
- Transfer zwarciowy sprawdza się przy cienkich blachach i spawaniu we wszystkich pozycjach.
- Łuk natryskowy daje dużą wydajność, ale wymaga wyższego prądu, odpowiedniego gazu i zwykle pozycji podolnej.
- Spawanie pulsacyjne ogranicza odpryski i ułatwia pracę z aluminium oraz stalą nierdzewną.
- MIG wykorzystuje gaz obojętny, a MAG aktywny, najczęściej mieszankę argonu i dwutlenku węgla.
- Na jakość spoiny równie mocno wpływają prędkość prowadzenia uchwytu, wysunięcie drutu i przepływ gazu.
Na czym polegają różne metody spawania MIG
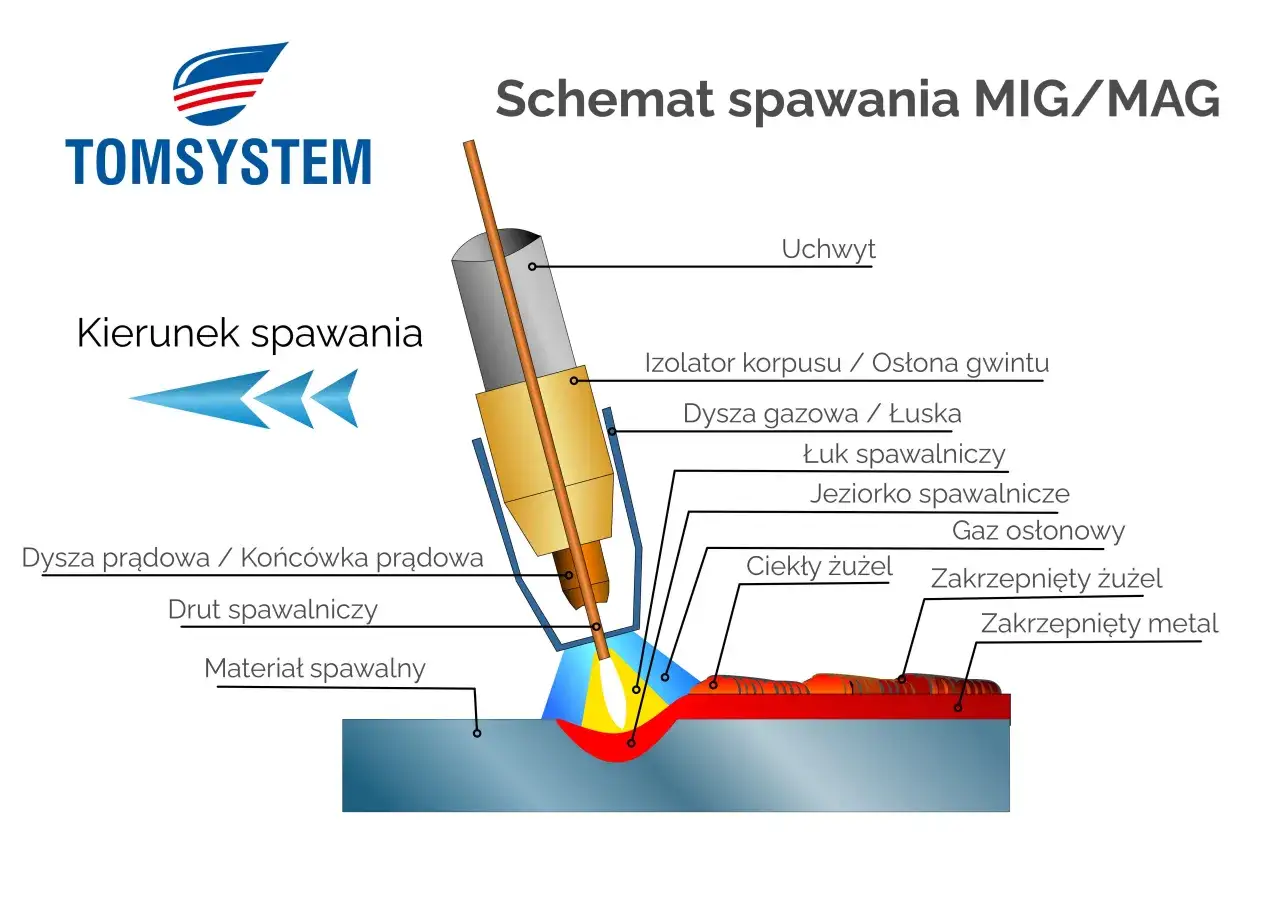
W potocznym języku określenie MIG często obejmuje całe spawanie półautomatem z podajnikiem drutu. Technicznie trzeba jednak rozróżnić MIG z gazem obojętnym, takim jak argon lub hel, oraz MAG z gazem aktywnym, najczęściej CO₂ albo mieszanką argonu z CO₂. MIG stosuje się głównie do aluminium, miedzi i innych metali nieżelaznych, natomiast MAG dominuje przy stalach konstrukcyjnych.
W obu przypadkach drut elektrodowy jest podawany automatycznie, a jego topienie tworzy spoinę. Różnica między poszczególnymi wariantami nie polega wyłącznie na nazwie programu w spawarce. Najważniejszy jest sposób przechodzenia kropli metalu z drutu do jeziorka spawalniczego, ponieważ wpływa on na stabilność łuku, wtopienie, odpryski i możliwą pozycję spawania.
Nie należy też mylić MIG z lutowaniem. W lutowaniu materiał podstawowy nie powinien zostać stopiony, a łączy się go spoiwem o niższej temperaturze topnienia. W spawaniu MIG/MAG krawędzie łączonych elementów są częściowo topione, dlatego przygotowanie złącza i kontrola energii łuku mają znacznie większe znaczenie.
Transfer zwarciowy jest najlepszy na początek i do cienkich blach
W transferze zwarciowym końcówka drutu regularnie dotyka jeziorka, po czym następuje krótkie zwarcie i oderwanie kropli. Proces powtarza się wiele razy w ciągu sekundy. Powstaje stosunkowo chłodny łuk, dlatego ten wariant dobrze nadaje się do blach o grubości około 0,8-3 mm, napraw samochodowych i spawania w pozycji pionowej lub pułapowej.
Typowy zakres napięcia dla zwarciowego spawania stali drutem 0,8 mm wynosi orientacyjnie 16-22 V. Prąd zależy od prędkości podawania drutu, grubości materiału i długości łuku, dlatego gotowe ustawienie z tabeli traktuję tylko jako punkt startowy. Ostateczna korekta powinna wynikać z wyglądu łuku i spoiny.
Co wyróżnia ten tryb
- umożliwia spawanie cienkich elementów z mniejszym ryzykiem przepalenia,
- nadaje się do większości pozycji spawania,
- pracuje przy niższej energii liniowej niż łuk natryskowy,
- wybacza więcej błędów początkującemu operatorowi,
- może powodować większą ilość odprysków przy złym napięciu lub niewłaściwym gazie.
Najczęstszy błąd polega na zbyt wolnym prowadzeniu uchwytu. Jeziorko robi się wtedy szerokie, materiał zaczyna się przegrzewać, a spoina może stać się wypukła i nierówna. Przy cienkiej blasze lepiej prowadzić palnik płynnie, bez szerokiego wachlowania, i kontrolować, czy krawędzie są rzeczywiście zwilżane przez ciekły metal.
Łuk natryskowy daje wydajność, ale wymaga odpowiednich warunków
W transferze natryskowym krople metalu są małe i przechodzą do jeziorka bez bezpośredniego zwarcia drutu z materiałem. Łuk jest stabilny, spoina ma dobre wtopienie, a ilość odprysków może być niewielka. Ceną jest jednak większy prąd i wyższa temperatura, dlatego ta technika nie nadaje się do cienkich blach.
Łuk natryskowy wykorzystuje się przede wszystkim przy grubszych elementach stalowych, zwykle w pozycji podolnej lub nabocznej. Potrzebna jest mieszanka z dużą zawartością argonu, ponieważ czysty CO₂ i mieszanki o wysokim udziale dwutlenku węgla utrudniają uzyskanie stabilnego transferu natryskowego.
W praktyce ten wariant ma sens wtedy, gdy liczy się szybkie układanie dużej ilości stopiwa. Nie polecałbym go do przypadkowej naprawy cienkiego profilu, nawet jeśli spawarka ma wystarczająco duży zakres prądowy. Nadmiar ciepła może szybko zdeformować element albo wypalić otwór.
Transfer mieszany i kulisty
Pomiędzy zwarciem a natryskiem występuje transfer mieszany, często nazywany również kulistym. Krople są większe, odrywają się mniej regularnie i zwykle powodują więcej odprysków. To zakres, którego staram się unikać, jeśli mam możliwość zmiany napięcia, prędkości drutu lub składu gazu.
Jeżeli łuk brzmi nierówno, krople spadają przypadkowo, a wokół spoiny pojawia się dużo przyklejonych odprysków, przyczyną może być właśnie praca w niekorzystnym obszarze przejściowym. Sama zmiana techniki prowadzenia uchwytu nie zawsze wystarczy. Czasem trzeba przede wszystkim skorygować napięcie, indukcyjność albo gaz osłonowy.
Spawanie pulsacyjne pozwala lepiej kontrolować ciepło
Łuk pulsacyjny łączy niski prąd podstawowy z krótkimi impulsami o wyższym natężeniu. Każdy impuls może oderwać kontrolowaną kroplę metalu, bez typowego zwarcia. Dzięki temu można uzyskać charakter transferu natryskowego przy niższej średniej energii niż w klasycznym łuku natryskowym.
To bardzo przydatne przy aluminium, stali nierdzewnej i elementach, w których liczy się ograniczenie przegrzania. Mniej odprysków i mniejsze obciążenie cieplne oznaczają często mniej czyszczenia oraz mniejsze ryzyko odkształceń. Nie jest to jednak tryb automatycznie gwarantujący idealną spoinę. Nadal trzeba prawidłowo dobrać drut, gaz, częstotliwość impulsów i prędkość prowadzenia.
Pojedynczy puls i podwójny puls
W podstawowym pulsie spawarka steruje prądem w cyklu, który pozwala kontrolować oderwanie kropli. Podwójny puls dodatkowo zmienia poziom energii w wolniejszym rytmie, dzięki czemu spoina może przypominać wyglądem spoinę układaną metodą TIG. Ten efekt jest szczególnie ceniony przy aluminium, gdy ważna jest estetyka oraz ograniczenie przegrzewania cienkich ścianek.
Podwójny puls nie zastępuje umiejętności operatora. Zbyt duża amplituda albo niewłaściwa częstotliwość może sprawić, że spoina będzie nierówna, a jeziorko trudne do prowadzenia. Traktuję tę funkcję jako narzędzie do konkretnego zadania, a nie ustawienie, które warto włączać zawsze.
Jak dobrać gaz, drut i parametry do materiału
Gaz osłonowy chroni łuk i jeziorko przed dostępem powietrza. Jego dobór wpływa także na kształt spoiny, stabilność łuku i sposób transferu. Do zwykłej stali konstrukcyjnej często wybiera się mieszanki typu argon z dodatkiem CO₂, ponieważ zwykle dają mniej odprysków niż spawanie w czystym dwutlenku węgla.
| Materiał | Najczęstszy gaz | Praktyczny wariant |
|---|---|---|
| Stal niestopowa | CO₂ lub mieszanka Ar/CO₂ | Drut lity 0,8-1,0 mm, łuk zwarciowy albo natryskowy |
| Stal nierdzewna | Mieszanka argonu z niewielkim dodatkiem gazu aktywnego | Niższa energia, kontrola odbarwień i temperatury |
| Aluminium | Argon, czasem argon z helem | Drut 1,0-1,2 mm, najlepiej tryb pulsacyjny |
| Elementy grube | Mieszanka dobrana do wymaganego transferu | Większy prąd, przygotowanie rowka i kilka ściegów |
W warsztacie najczęściej sprawdza się przepływ gazu rzędu 10-15 l/min, ale dokładna wartość zależy od dyszy, przeciągów i rodzaju palnika. Zbyt mały przepływ nie osłoni prawidłowo jeziorka, natomiast zbyt duży może powodować zawirowania i zasysanie powietrza. Spawanie przy otwartej bramie i silnym przeciągu potrafi zepsuć spoinę nawet przy poprawnych nastawach.
Wysunięcie drutu dla stali zwykle utrzymuje się w granicach 10-15 mm. Zbyt długi odcinek zwiększa oporność i rozgrzewanie drutu przed łukiem, a zbyt krótki utrudnia kontrolę jeziorka i może prowadzić do przyklejania końcówki do materiału. Przed rozpoczęciem pracy trzeba też oczyścić miejsce spawania z rdzy, farby, oleju i wilgoci.
Technika prowadzenia uchwytu często decyduje o efekcie
Przy spawaniu stali najczęściej prowadzę palnik metodą pchania, z niewielkim kątem około 10-15 stopni względem kierunku ruchu. Daje to dobrą widoczność jeziorka i zwykle szerszą, spokojniejszą spoinę. Ciągnięcie uchwytu może zwiększyć wtopienie, ale łatwiej wtedy zasłonić sobie jeziorko i pogorszyć kontrolę kształtu spoiny.
Przy cienkich materiałach najlepiej sprawdza się ruch prosty albo bardzo delikatne zakosy. Szerokie wachlowanie jest często przeceniane. Stosuję je tylko wtedy, gdy złącze lub szerokość spoiny rzeczywiście tego wymaga, ponieważ niepotrzebne ruchy zwiększają energię dostarczaną do elementu.
Przeczytaj również: Jak podłączyć przewody do spawarki inwertorowej?
Objawy błędnych ustawień
- Drut przykleja się do materiału - zwykle napięcie jest zbyt niskie, prędkość podawania niewłaściwa albo wysunięcie drutu za małe.
- Dużo odprysków - trzeba sprawdzić gaz, biegunowość, napięcie, czystość materiału i zakres transferu.
- Podcięcie przy krawędzi - przyczyną może być zbyt duża prędkość, za wysokie napięcie albo zbyt długie utrzymywanie łuku przy brzegu.
- Porowatość spoiny - często wynika z nieszczelności przewodu gazowego, przeciągu, wilgoci lub zabrudzonej powierzchni.
- Wypukła spoina bez wtopienia - palnik może być prowadzony za szybko, a energia łuku jest zbyt mała dla danego złącza.
Przed spawaniem właściwego elementu robię krótką próbę na kawałku tego samego materiału. Kilkanaście sekund testu pozwala ocenić dźwięk łuku, kształt lica i wtopienie, a przy okazji ogranicza ryzyko zniszczenia gotowego detalu.
Który wariant wybrać do konkretnego zadania
| Zadanie | Najlepszy wybór | Dlaczego |
|---|---|---|
| Naprawa karoserii lub cienkiej blachy | Transfer zwarciowy | Niska energia i możliwość krótkich odcinków spawania |
| Profile stalowe 3-8 mm | Zwarciowy lub mieszany | Dobór zależy od wymaganej wydajności i pozycji spawania |
| Grube elementy w pozycji podolnej | Łuk natryskowy | Duża ilość stopiwa i dobre wtopienie |
| Aluminium i cienkie elementy nierdzewne | Łuk pulsacyjny | Lepsza kontrola ciepła i mniejsza liczba odprysków |
| Efekt dekoracyjny na aluminium | Podwójny puls | Rytmiczny wygląd spoiny i ograniczenie przegrzewania |
Do typowych prac garażowych nie potrzebuję zawsze najdroższej spawarki z pełnym zestawem programów. Dobrze ustawiony tryb zwarciowy i odpowiednia mieszanka gazowa wystarczą do wielu napraw stalowych. Inwestycja w puls ma największy sens wtedy, gdy regularnie spawam aluminium, stal nierdzewną albo elementy cienkościenne.
Bez względu na wybraną metodę trzeba używać przyłbicy samościemniającej, rękawic, odzieży trudnopalnej i skutecznej wentylacji. Dym spawalniczy, promieniowanie łuku oraz rozgrzane odpryski są realnym zagrożeniem, dlatego bezpieczeństwo nie jest dodatkiem do ustawień, tylko warunkiem poprawnej pracy.
Dobry wybór zaczyna się od materiału, nie od nazwy programu
Najprostsza zasada jest praktyczna: do cienkiej stali wybierz stabilny łuk zwarciowy, do grubych elementów i pozycji podolnej rozważ natrysk, a do aluminium lub wymagających detali sięgnij po puls. O jakości spoiny decyduje jednak cały układ, czyli drut, gaz, biegunowość, parametry, przygotowanie powierzchni i prowadzenie uchwytu.
Nie warto kopiować ustawień bez sprawdzenia materiału. Krótka próba, obserwacja łuku i kontrola przekroju spoiny powiedzą więcej niż sama wartość prądu na wyświetlaczu. Właśnie takie podejście pozwala wykorzystać możliwości półautomatu i uniknąć sytuacji, w której efekt wygląda poprawnie tylko na powierzchni.