
Gdy jeziorko spawalnicze zaczyna spływać, a elektroda przykleja się do materiału, problemem zwykle nie jest sama spawarka, lecz technika pracy w pozycji pionowej. W tym poradniku pokazuję, jak przygotować złącze, dobrać elektrodę i parametry oraz prowadzić łuk w górę lub w dół, aby uzyskać równą i dobrze wtopioną spoinę.
Najważniejsze zasady pionowego spawania elektrodą
- Pion w górę daje lepsze wtopienie i sprawdza się przy grubszej stali.
- Pion w dół jest szybszy, ale zwykle przeznacza się go do cieńszych elementów.
- Krótki łuk ogranicza kapanie i ułatwia kontrolę jeziorka.
- Elektroda 2,0-2,5 mm jest najłatwiejsza do opanowania w pozycji pionowej.
- Prąd zmniejszony o około 10-20% względem spawania na płasko często poprawia stabilność ściegu.
Dlaczego spawanie elektrodą w pionie wymaga innej techniki
W pozycji podolnej grawitacja pomaga utrzymać ciekły metal w miejscu. Przy spawaniu pionowym działa odwrotnie, ponieważ jeziorko spawalnicze chce spłynąć w dół. Trzeba więc prowadzić elektrodę tak, aby metal zdążył częściowo zastygnąć, zanim dołożona zostanie kolejna porcja materiału.
Największą różnicę robią trzy rzeczy: długość łuku, prędkość przesuwu i sposób zatrzymywania elektrody na bokach spoiny. Zbyt długi łuk zwiększa rozprysk i przegrzewa materiał, a zbyt szybkie prowadzenie powoduje brak wtopienia. Z kolei przesadne wachlowanie często kończy się wypukłą, nieregularną spoiną.
W dokumentacji spawalniczej spotkasz oznaczenia PF dla spawania pionowego w górę oraz PG dla prowadzenia w dół. To nie są wyłącznie symbole formalne. Określają kierunek pracy i pomagają dobrać elektrodę, prąd oraz technikę odpowiednią do rodzaju złącza.
Jak przygotować materiał i stanowisko przed zajarzeniem łuku
Pion nie wybacza zabrudzeń tak łatwo jak pozycja podolna. Przed rozpoczęciem usuwam z miejsca spawania rdzę, farbę, olej i wilgoć. Przy grubszym materiale oczyszczam również krawędzie po cięciu, ponieważ zgorzelina może utrudnić zajarzenie i pogorszyć przetop.
Elementy trzeba unieruchomić za pomocą ścisków lub spoin sczepnych. Szczepiny powinny być rozmieszczone tak, aby nie pozwolić materiałowi zmienić położenia pod wpływem temperatury. Przy długim złączu lepiej wykonać kilka krótszych punktów niż jedną dużą spoinę, która może ściągnąć blachę.
Dobór przygotowania złącza
- Przy cienkiej blasze często wystarczy proste złącze bez ukosowania.
- Przy materiale o większej grubości warto rozważyć ukosowanie krawędzi, aby ułatwić uzyskanie przetopu.
- W spoinie pachwinowej należy zadbać o równy styk elementów i dostęp do obu boków złącza.
- Przy kilku warstwach każdą poprzednią warstwę trzeba oczyścić z żużla przed położeniem kolejnej.
Stanowisko powinno zapewniać stabilną pozycję ciała i swobodny ruch ręki. Jeżeli podczas spawania opierasz łokieć o przypadkowy element albo stoisz na nierównym podłożu, trudno utrzymać stały łuk. Potrzebne są również przyłbica samościemniająca, rękawice, odzież trudnopalna, obuwie ochronne i skuteczna wentylacja. Dym spawalniczy nie powinien być wdychany, nawet przy krótkiej pracy w garażu.
Pion w górę czy w dół
Najważniejszy wybór dotyczy kierunku prowadzenia elektrody. W większości prac konstrukcyjnych bezpieczniejszym rozwiązaniem jest spawanie od dołu ku górze, ponieważ pozwala uzyskać większe wtopienie i lepiej kontrolować kolejne warstwy.
| Kierunek | Kiedy stosować | Zalety | Ryzyko |
|---|---|---|---|
| W górę, PF | Grubsza stal, złącza wymagające dobrego przetopu | Lepsze wtopienie, większa kontrola jeziorka | Wolniejsze spawanie i większe wymagania techniczne |
| W dół, PG | Cienkie blachy i elementy, przy których liczy się tempo | Szybka praca, mniejszy dopływ ciepła | Płytszy przetop, podcięcia i wtrącenia żużla |
Spawanie pionowe w górę
Przy prowadzeniu w górę utrzymuję krótki łuk i niewielki kąt pochylenia elektrody, zwykle około 5-15 stopni względem kierunku ruchu. Elektroda powinna pracować spokojnie, z krótkim zatrzymaniem przy jednym i drugim brzegu spoiny. Środek wykonuję szybciej, aby nie przegrzewać jeziorka.
W złączu czołowym można stosować delikatny ruch trójkątny lub niewielki zygzak. Przy spoinie pachwinowej sprawdza się krótkie prowadzenie od jednego boku do drugiego, ale bez szerokiego wachlowania. Jeżeli jeziorko zaczyna spływać, najpierw skracam łuk i zmniejszam amplitudę ruchu, zamiast przyspieszać bez kontroli.
Spawanie pionowe w dół
Ruch w dół jest szybszy i może ograniczyć ilość ciepła dostarczanego do cienkiej blachy. Elektrodę prowadzi się zwykle z bardzo krótkim łukiem, obserwując, czy żużel nie wyprzedza jeziorka. Nie wybierałbym tej techniki do odpowiedzialnych, grubych połączeń, jeśli dokumentacja lub producent elektrody nie dopuszcza takiego kierunku.
Najczęstszy błąd polega na użyciu zbyt dużego prądu i przesuwaniu elektrody zbyt wolno. W efekcie blacha może zostać przepalona, a spoina będzie miała podcięcia na bokach. Przy pionie w dół tempo jest ważne, ale nie może zastąpić obserwacji kształtu jeziorka.
Jak prowadzić elektrodę krok po kroku
- Zajarz łuk krótkim potarciem lub dotknięciem i natychmiast ustaw właściwą długość łuku.
- Ustaw elektrodę lekko pochyloną w kierunku prowadzenia, bez odchylania jej daleko od powierzchni.
- Przesuwaj ją małymi ruchami, obserwując oba brzegi spoiny, a nie samą jasność łuku.
- Zatrzymuj się krótko na bokach, aby krawędzie zdążyły się wtopić.
- Kontroluj szerokość jeziorka. Jeśli zaczyna rosnąć i spływać, skróć łuk lub zmniejsz prąd.
- Po zakończeniu ściegu wypełnij krater, odsuń elektrodę i usuń żużel dopiero po ostygnięciu powierzchni.
Najłatwiej ćwiczyć na kawałku stali o grubości około 5-8 mm, wykonując krótkie odcinki po 30-50 mm. Długi ścieg utrudnia analizę błędów. Krótkie próby szybko pokażą, czy problemem jest za duży prąd, zbyt długi łuk, niewłaściwy kierunek czy niestabilna ręka.
Przy elektrodzie rutylowej często sprawdza się delikatny ruch zygzakowaty, ale powinien być wąski. Szerokie wachlowanie wygląda efektownie tylko na początku. W praktyce zwiększa jeziorko, rozprowadza za dużo ciepła i utrudnia utrzymanie równych boków spoiny.
Dobór elektrody, prądu i polaryzacji
Do zwykłej stali niestopowej początkujący najczęściej wybiera elektrodę rutylową, na przykład klasy E6013 lub jej odpowiednik zgodny z oznaczeniem producenta. Łatwo się zajarza i tworzy żużel, który można stosunkowo łatwo usunąć. Elektrody zasadowe mogą dawać wymagane właściwości mechaniczne, ale wymagają lepszego przygotowania, krótszego łuku i odpowiedniego przechowywania.
| Średnica elektrody | Orientacyjny prąd na płasko | Praktyczna wskazówka do pionu |
|---|---|---|
| 2,0 mm | 40-60 A | Dobra do cienkiej blachy i nauki kontroli jeziorka |
| 2,5 mm | 60-90 A | Uniwersalny wybór do wielu prac warsztatowych |
| 3,2 mm | 90-130 A | Raczej do grubszego materiału i spawania w górę |
W pozycji pionowej zaczynam zwykle od wartości niższej niż przy spawaniu na płasko, często o 10-20%. To tylko punkt wyjścia. Dokładny zakres zależy od typu otuliny, gatunku stali, kierunku spawania i zaleceń zapisanych na opakowaniu.
Polaryzacja prądu stałego również ma znaczenie. Jedne elektrody pracują prawidłowo na biegunie dodatnim, inne na ujemnym, a część dopuszcza prąd przemienny. Nie warto zgadywać biegunowości, ponieważ błędne ustawienie może powodować niestabilny łuk, nadmierny rozprysk i brak przetopu.
Przy pionie nie wybieram elektrody tylko po średnicy. Liczy się również zachowanie żużla, dopuszczalne pozycje spawania i wymagany rodzaj prądu. Zawsze sprawdzam te informacje na opakowaniu albo w karcie technicznej produktu.
Błędy, przez które spoina spływa lub nie trzyma
Za długi łuk
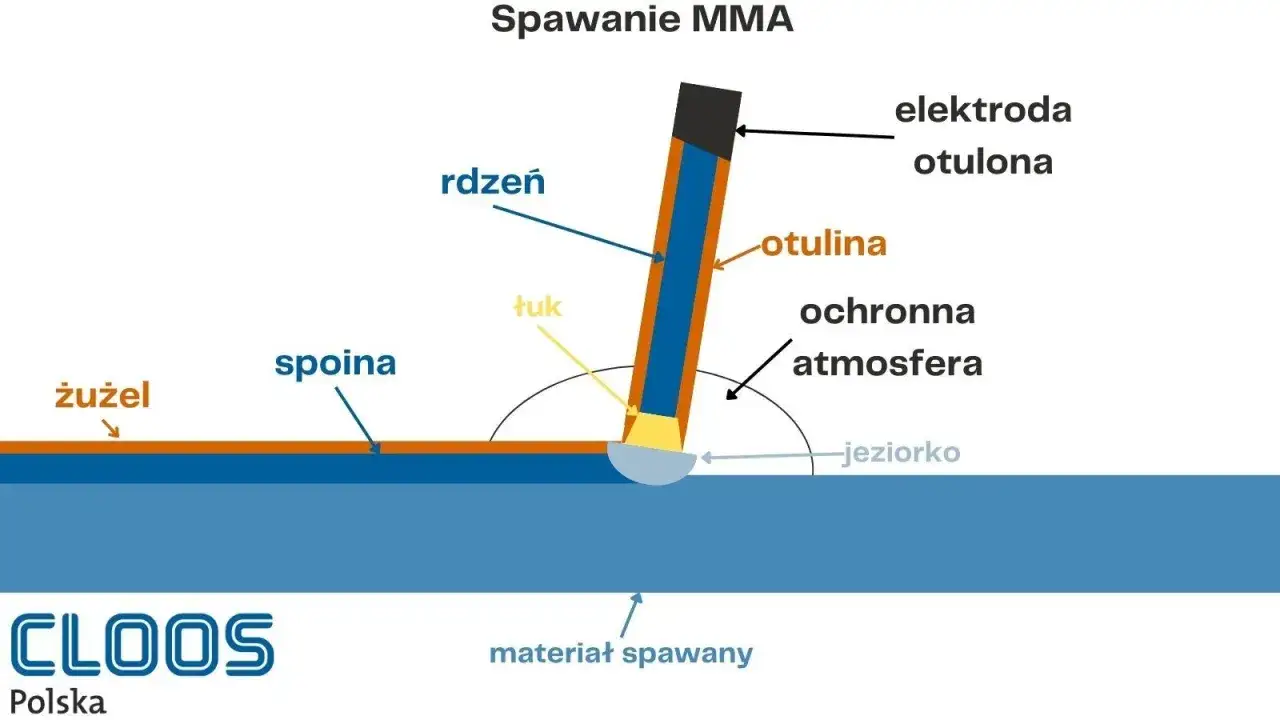
To jeden z najczęstszych problemów. Łuk staje się głośny, pojawia się dużo odprysków, a metal zamiast układać się w spoinie zaczyna spływać. Pomaga zbliżenie elektrody do materiału tak, aby długość łuku była mniej więcej zbliżona do średnicy jej rdzenia, a przy trudnym pionie nawet krótsza.
Za duży prąd
Jeżeli jeziorko jest zbyt płynne, a krawędzie materiału zaczynają się nadmiernie topić, prąd prawdopodobnie jest za wysoki. Zmniejszenie go o kilka amperów często daje lepszy efekt niż zmiana ruchu ręki. Przy cienkiej blasze trzeba uważać również na przepalenie i powiększanie otworu.
Za szybkie prowadzenie
Ścieg może wyglądać równo, ale pod jego powierzchnią zabraknie wtopienia. Dotyczy to szczególnie spawania w górę. Jeśli brzegi nie są wyraźnie zwilżane przez jeziorko, zwalniam i robię krótkie zatrzymanie po obu stronach.
Brak czyszczenia między warstwami
Żużel pozostawiony na poprzednim ściegu może zostać zamknięty w spoinie. Po każdym przejściu usuwam go młotkiem spawalniczym i szczotką drucianą, a trudniejsze miejsca sprawdzam przed rozpoczęciem kolejnej warstwy. To żmudne, ale właśnie tutaj często rozstrzyga się trwałość połączenia.
Przeczytaj również: Spawarka laserowa w warsztacie - koszty, zalety i bezpieczeństwo
Spawanie na zabrudzonej lub wilgotnej stali
Wilgoć, olej i powłoki lakiernicze pogarszają stabilność łuku oraz zwiększają ilość dymu. Przy elektrodach zasadowych problem jest jeszcze większy, ponieważ ich otulina wymaga przechowywania w suchych warunkach. Zawilgocone elektrody mogą powodować porowatość i obniżać jakość spoiny.
Jak ocenić gotową spoinę i kiedy przerwać pracę
Równa spoina powinna mieć regularną szerokość, płynne przejścia na bokach i brak widocznych kraterów. Pojedyncze drobne odpryski nie muszą oznaczać wady, ale głębokie podcięcia, pory, pęknięcia oraz miejsca bez połączenia z materiałem wymagają usunięcia i poprawy.
Nie oceniaj wyłącznie wyglądu. Jeżeli złącze ma przenosić obciążenia, sama kontrola wzrokowa może nie wystarczyć. Przy konstrukcjach odpowiedzialnych trzeba trzymać się dokumentacji technologicznej, właściwych kwalifikacji i wymagań odbiorowych, a nie opierać decyzji na tym, że spoina wygląda estetycznie.
Pracę przerywam także wtedy, gdy pogarsza się widoczność, elektroda zaczyna przyklejać się przy każdym zajarzeniu albo ręka traci stabilność. Zmęczenie zwiększa ryzyko błędu, a spawanie w wymuszonej pozycji wymaga zarówno precyzji, jak i dobrej ochrony przed promieniowaniem, odpryskami oraz dymem.
Co najbardziej przyspiesza naukę pionowego spawania
Najlepsze efekty daje powtarzalne ćwiczenie na tym samym materiale i przy podobnych ustawieniach. Zmieniaj tylko jeden parametr naraz, na przykład prąd albo kierunek prowadzenia. Dzięki temu łatwo zauważysz, co rzeczywiście poprawiło ścieg.
Na początek wybrałbym elektrodę rutylową 2,0 lub 2,5 mm, czystą stal o średniej grubości i spawanie w górę krótkimi odcinkami. Dopiero po opanowaniu krótkiego łuku warto przejść do większej elektrody, szerszych ruchów lub spawania w dół. Kontrola jeziorka jest ważniejsza niż szybkość pracy, dlatego nie próbuj nadrabiać wprawy dużym prądem.
Najprostsza zasada brzmi tak: małe jeziorko, krótki łuk, spokojne tempo i czysty materiał. Gdy te cztery warunki są spełnione, pionowe spawanie elektrodą przestaje być walką ze spływającym metalem i staje się przewidywalną techniką warsztatową.
