Gdy dwa elementy trzeba połączyć pod kątem, najczęściej stosuje się spaw pachwinowy. To rozwiązanie spotykane w ramach, kątownikach, konstrukcjach stalowych, uchwytach i złączach zakładkowych, ale jego trwałość zależy nie od samej ilości metalu, lecz od właściwego dopasowania, przetopu i geometrii. Wyjaśniam, jak rozpoznać ten typ połączenia, dobrać wymiar, wykonać go poprawnie oraz ocenić typowe błędy.
Najważniejsze zasady dobrego połączenia pod kątem
- Spoina pachwinowa łączy elementy ustawione pod kątem, najczęściej w złączu teowym, narożnym lub zakładkowym.
- O wytrzymałości decyduje przede wszystkim skuteczny przetop i wymiar gardzieli, a nie wysoki, wypukły nadlew.
- Wymiar a oznacza grubość obliczeniową spoiny, natomiast z odnosi się do długości jej nogi.
- Najczęstsze problemy to brak wtopienia, podtopienia, porowatość i nierówna geometria.
- Przed rozpoczęciem pracy trzeba oczyścić materiał, ustawić elementy i dobrać parametry do grubości oraz rodzaju stali.
Co wyróżnia spoinę pachwinową i gdzie się ją stosuje
Spoina pachwinowa powstaje w miejscu styku dwóch powierzchni ustawionych pod kątem, zwykle zbliżonym do 90 stopni. W przekroju przypomina trójkąt, a metal spoiny łączy ścianki elementów po obu stronach naroża. W języku warsztatowym często mówi się po prostu o spawaniu pachwinowym, choć technicznie spaw oznacza gotowy fragment połączenia, a nie całą metodę.
Najczęściej spotykam ją w złączach teowych, gdy jeden płaskownik lub profil dochodzi do drugiego. Równie typowe są złącza narożne, zakładkowe i krzyżowe. Takie połączenie jest wygodne, ponieważ zwykle nie wymaga skomplikowanego ukosowania krawędzi, ale przy większych obciążeniach nie można zakładać, że sama duża ilość spoiny rozwiąże problem.
- Złącze teowe stosuje się przy mocowaniu żeber, wsporników i profili.
- Złącze narożne tworzy ramy, skrzynki i obudowy.
- Złącze zakładkowe łączy blachy nachodzące na siebie.
- Złącze krzyżowe pozwala przyspawać element przecinający drugi profil lub płaskownik.
Nie należy mylić tego rozwiązania z lutowaniem. Podczas spawania topi się materiał rodzimy i spoiwo, natomiast przy lutowaniu zasadniczo topi się lut, a łączone elementy pozostają stałe. Wybór zależy od temperatury pracy, obciążenia, materiału i wymaganej wytrzymałości.
Wymiar spoiny decyduje o jej nośności
Na rysunku technicznym najczęściej pojawia się wymiar a, czyli grubość gardzieli spoiny. Jest to najkrótsza odległość od lica do miejsca, w którym spoina łączy obie powierzchnie. Wymiar z oznacza długość nogi spoiny, czyli odcinek mierzony wzdłuż jednej ze ścianek.
Dla regularnej spoiny o przekroju zbliżonym do trójkąta prostokątnego można przyjąć zależność a = z × 0,7. Przykładowo noga o długości 6 mm daje gardziel około 4,2 mm. Odwrotne przeliczenie wygląda tak: z ≈ 1,4 × a. To przydatne przy kontroli wykonania, ale nie zastępuje obliczeń projektowych.
| Parametr | Co oznacza | Dlaczego ma znaczenie |
|---|---|---|
| a | Grubość gardzieli | Decyduje o efektywnym przekroju nośnym |
| z | Długość nogi spoiny | Ułatwia ocenę geometrii na gotowym złączu |
| Długość l | Długość odcinka spawanego | Wpływa na przenoszenie sił i ilość ciepła |
| Kształt lica | Wklęsły, płaski lub wypukły profil | Ma wpływ na karby, naprężenia i estetykę |
Duża, wypukła spoina nie zawsze jest mocniejsza. Nadmierne napawanie zwiększa zużycie drutu lub elektrod, podnosi wprowadzoną energię i może zwiększyć odkształcenia. Ja przyjmuję prostą zasadę: najpierw właściwy przetop i wymiar z dokumentacji, dopiero później wygląd lica.
W przypadku elementów konstrukcyjnych wymiar powinien wynikać z projektu, obliczeń albo instrukcji technologicznej spawania. Nie warto dobierać go wyłącznie na oko, szczególnie gdy złącze przenosi obciążenia zmienne, drgania, nacisk lub ciśnienie.
Jak prawidłowo przygotować i wykonać połączenie
Dobre wykonanie zaczyna się jeszcze przed zajarzeniem łuku. Powierzchnie trzeba oczyścić z rdzy, farby, oleju, wilgoci i zgorzeliny. Przy stali węglowej wystarczy zwykle szlifowanie do czystego metalu, ale przy stali nierdzewnej należy używać narzędzi, które nie były wcześniej używane do zwykłej stali.
Przygotowanie elementów
- Sprawdź grubość i gatunek obu elementów.
- Ustaw je pod wymaganym kątem i pozostaw przewidzianą szczelinę.
- Unieruchom części ściskami albo spoinami sczepnymi.
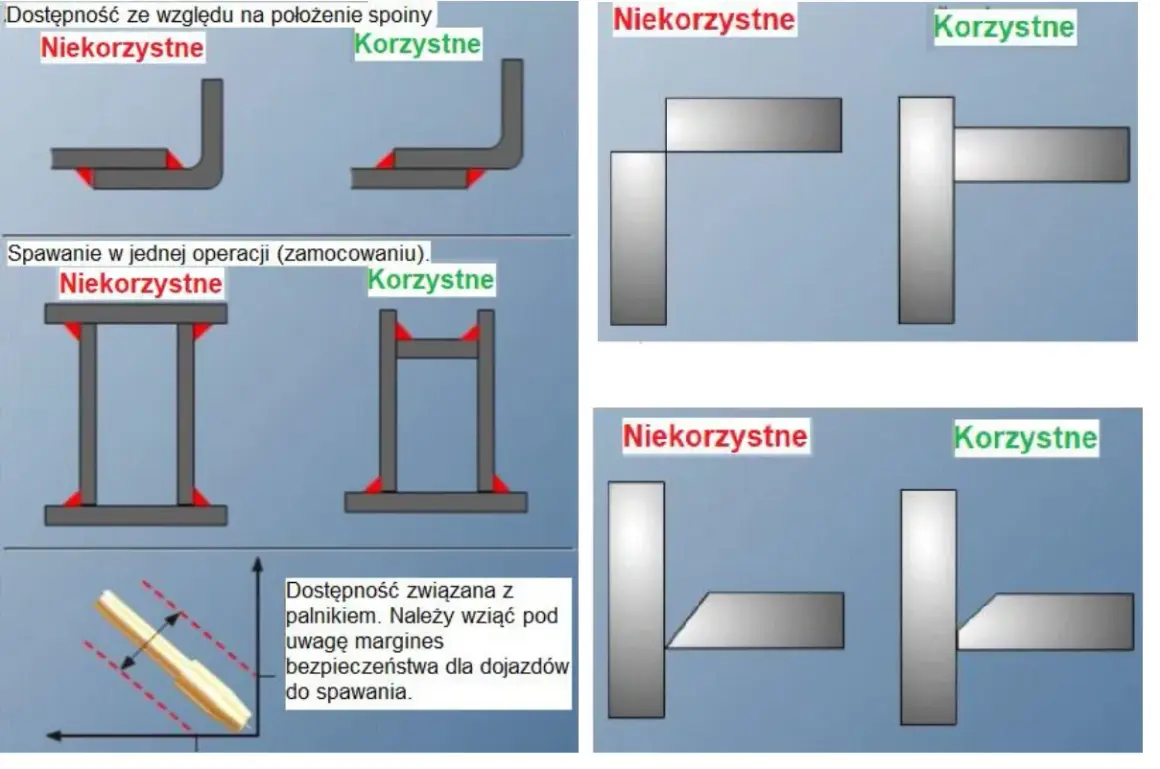
- Zweryfikuj wymiar spoiny oraz dostęp do miejsca pracy.
- Dobierz metodę, elektrodę lub drut, gaz osłonowy i parametry.
W złączu teowym palnik lub elektroda powinny prowadzić jeziorko tak, aby energia docierała do obu ścianek. Przy metodzie MIG/MAG często sprawdza się pozycja uchwytu zbliżona do kąta dwusiecznej naroża, z niewielkim odchyleniem w kierunku prowadzenia. Nie trzymam się jednak jednej wartości bezwarunkowo, ponieważ zmieniają ją grubość materiału, pozycja spawania i wielkość jeziorka.
Przeczytaj również: Symbole spawalnicze na rysunku technicznym bez zgadywania
Ruch palnika i liczba ściegów
Przy cienkich elementach często wystarcza jeden równy ścieg. Przy większym wymaganym wymiarze lepsze może być wykonanie kilku warstw zamiast jednego bardzo szerokiego przejścia. Każdą warstwę trzeba oczyścić z żużla i sprawdzić, czy poprzednia nie ma podtopień ani wtrąceń.
Początkujący często prowadzą elektrodę zbyt szybko, aby spoina nie była wypukła. Efektem bywa jednak brak wtopienia w jedną ze ścianek. Z drugiej strony zbyt wolny ruch i zbyt duży prąd mogą przepalić cienką blachę albo nadmiernie rozlać materiał. Najlepszym sprawdzianem są próbki z tego samego materiału i o podobnej grubości.
Metoda spawania i pozycja zmieniają sposób pracy
Do wykonania połączeń pachwinowych wykorzystuje się przede wszystkim MIG/MAG, TIG oraz spawanie elektrodą otuloną. Każda metoda ma inne tempo pracy i inną tolerancję na zabrudzenia. Wybór nie powinien wynikać wyłącznie z tego, jakie urządzenie stoi w warsztacie.
| Metoda | Największa zaleta | Ograniczenie | Typowe zastosowanie |
|---|---|---|---|
| MIG/MAG | Duża wydajność i łatwe wykonywanie długich odcinków | Wrażliwość na przeciąg i zabrudzenia | Stal konstrukcyjna, profile, produkcja warsztatowa |
| TIG | Wysoka kontrola jeziorka i estetyczne lico | Mniejsze tempo pracy | Cienkie elementy, stal nierdzewna, aluminium |
| Elektroda otulona | Mobilność i praca bez butli z gazem | Żużel oraz częstsze przerwy na wymianę elektrody | Montaż, naprawy, praca w terenie |
Pozycja podolna PA jest najłatwiejsza, bo grawitacja pomaga utrzymać jeziorko. W pozycji nabocznej PB trzeba już dokładniej kontrolować prędkość i ilość materiału. Pozycje pionowe i pułapowe wymagają mniejszego jeziorka, krótszego łuku oraz większej wprawy, dlatego nie zaczynałbym od nich nauki.
W przypadku stali konstrukcyjnej często korzysta się z MIG/MAG, lecz parametry należy ustawić na podstawie zaleceń producenta drutu i procedury WPS. W instrukcjach technologicznych można znaleźć wartości prądu, napięcia, prędkości podawania drutu oraz energii liniowej, ale są to dane zależne od konkretnego materiału i pozycji.
Najczęstsze błędy i kontrola gotowej spoiny
Po zakończeniu pracy najpierw oglądam całe złącze, a dopiero potem mierzę jego wymiar. Szukam przerw, kraterów końcowych, pęknięć, odprysków, nierównego lica i miejsc, w których materiał nie połączył się ze ścianką. Sam równy wygląd nie daje jeszcze pewności, że spoina ma prawidłowy przetop.
| Błąd | Możliwa przyczyna | Skutek |
|---|---|---|
| Brak wtopienia | Za mały prąd, zbyt szybkie prowadzenie lub zły kąt | Słabe połączenie mimo dużej ilości metalu |
| Podtopienie krawędzi | Za duży prąd lub zbyt długi łuk | Karby i zmniejszenie przekroju elementu |
| Porowatość | Wilgoć, olej, przeciąg albo niewłaściwa osłona gazowa | Puste przestrzenie i spadek wytrzymałości |
| Krater na końcu ściegu | Gwałtowne przerwanie łuku | Ryzyko pęknięcia w miejscu zakończenia |
| Nierówne nogi | Brak kontroli kąta i prędkości | Nierównomierne przenoszenie obciążenia |
Do prostych prac warsztatowych przydaje się spoinomierz, suwmiarka i dobre oświetlenie. Przy konstrukcjach odpowiedzialnych kontrola może obejmować badania wizualne, penetracyjne, magnetyczno-proszkowe, ultradźwiękowe albo radiograficzne. Zakres zależy od projektu i wymaganego poziomu jakości.
W dokumentacji technicznej można spotkać oznaczenia zgodne z ISO 2553, a wymagania dotyczące niezgodności spawalniczych opisuje ISO 5817 z poziomami jakości B, C i D. Poziom B stawia najwyższe wymagania. Nie oznacza to jednak, że każda amatorska konstrukcja musi spełniać poziom B, lecz przy elementach nośnych kryteria powinien określić projektant lub technolog.
Co sprawdzić przed obciążeniem złącza
- Czy materiał był czysty i suchy przed spawaniem?
- Czy elementy nie przesunęły się podczas wykonywania spoin sczepnych?
- Czy długość i wymiar spoiny odpowiadają rysunkowi lub założeniom?
- Czy nie ma pęknięć, porów, podtopień ani widocznych kraterów?
- Czy złącze nie zostało nadmiernie nagrzane i odkształcone?
- Czy konstrukcja będzie pracowała statycznie, czy pod wpływem drgań i zmiennych obciążeń?
Przy prostym stojaku, uchwycie lub ramie warsztatowej oględziny i pomiar mogą być wystarczające, jeśli projekt nie przewiduje szczególnych wymagań. Przy elementach podnoszących, balustradach, ramach pojazdów, zbiornikach i konstrukcjach nośnych nie ryzykowałbym oceny wyłącznie na podstawie wyglądu. W takich przypadkach liczą się obliczenia, właściwa procedura i kwalifikacje spawacza.
Dobrze wykonane połączenie pachwinowe nie musi być ogromne ani idealnie lśniące. Powinno mieć odpowiedni wymiar, równomiernie łączyć obie ścianki i być dopasowane do obciążenia. To właśnie przygotowanie, stabilne prowadzenie oraz kontrola przetopu robią większą różnicę niż samo zwiększanie prądu lub dokładanie kolejnych warstw.