Wybór spoiny decyduje o tym, czy połączone elementy będą tylko wyglądały solidnie, czy rzeczywiście wytrzymają obciążenia, drgania i pracę w trudnych warunkach. Wyjaśniam, czym różnią się poszczególne rodzaje spoin, gdzie stosuje się je najczęściej, jak czytać ich oznaczenia oraz kiedy lepszym rozwiązaniem od spawania będzie lutowanie.
Dobór spoiny zaczyna się od geometrii połączenia i obciążenia
- Czołowe łączą elementy ustawione w jednej płaszczyźnie i mogą zapewniać pełny przetop.
- Pachwinowe sprawdzają się przy połączeniach teowych, zakładkowych i narożnych.
- Otworowe i punktowe są przydatne głównie przy blachach oraz połączeniach zakładkowych.
- Kształt rowka, na przykład V, X, U lub K, wpływa na dostęp do materiału i koszt wykonania.
- Lutowanie nie topi łączonych elementów, dlatego służy innym zadaniom niż spawanie konstrukcyjne.
Od czego naprawdę zależy wybór spoiny
Spoina to obszar materiału powstały podczas łączenia elementów, natomiast złącze obejmuje także ich wzajemne ułożenie i przygotowanie krawędzi. To rozróżnienie jest praktyczne, bo ten sam typ złącza można wykonać na kilka sposobów, a o efekcie decydują między innymi grubość materiału, kierunek obciążenia i dostęp do miejsca spawania.
W warsztacie najczęściej patrzę najpierw na geometrię. Dwie blachy ustawione czołowo wymagają innego rozwiązania niż profil dospawany pod kątem prostym. Dopiero później dobieram metodę, taką jak MIG/MAG, TIG, MMA albo spawanie gazowe. Metoda spawania i rodzaj spoiny to nie to samo.
| Układ elementów | Najczęściej stosowana spoina | Co trzeba sprawdzić |
|---|---|---|
| Elementy w jednej płaszczyźnie | Czołowa | Przygotowanie krawędzi, szczelina, wymagany przetop |
| Elementy pod kątem, na przykład 90° | Pachwinowa | Wymiar gardzieli, długość spoiny, dostęp palnika |
| Blachy zachodzące na siebie | Pachwinowa, otworowa lub punktowa | Grubość blach, korozja szczelinowa, możliwość odkształcenia |
| Cienkie blachy łączone seriami | Punktowa lub liniowa | Rozstaw punktów, docisk elektrod, ciągłość połączenia |
W dokumentacji technicznej typ spoiny i jej wymiary odczytuje się według oznaczeń z normy PN-EN ISO 2553. Sam symbol nie mówi jednak wszystkiego. Trzeba jeszcze zwrócić uwagę na długość, stronę wykonania, wymiar gardzieli lub głębokość przygotowanego rowka.
Spoina czołowa daje najlepszą ciągłość materiału
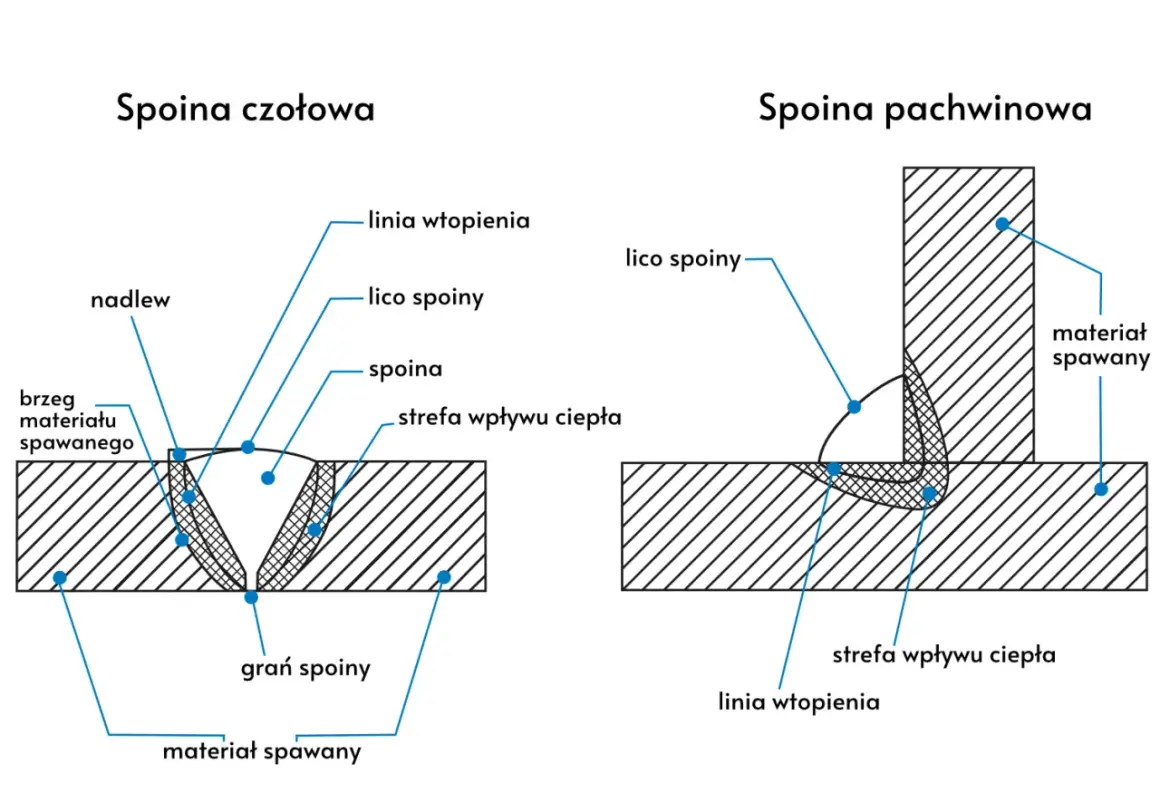
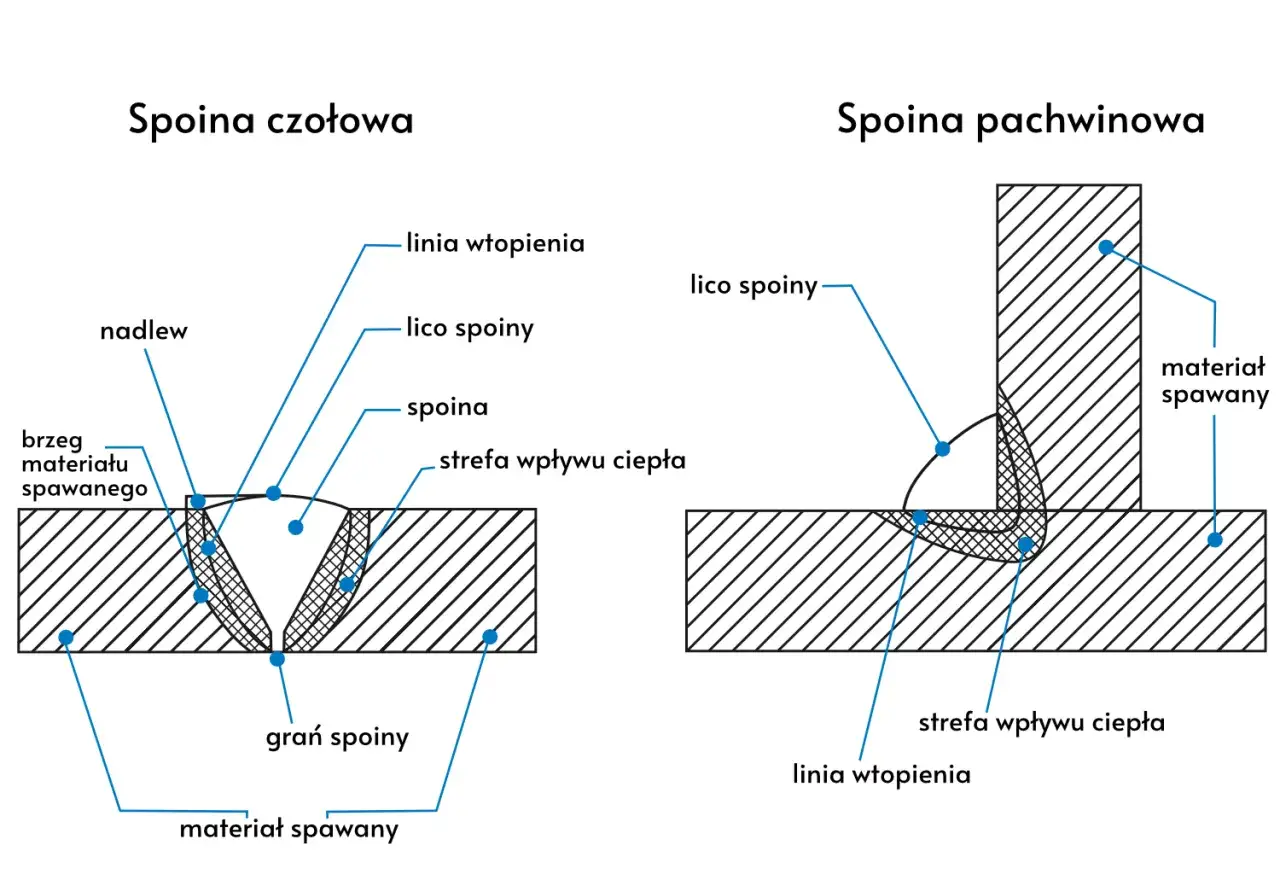
Spoina czołowa powstaje wtedy, gdy krawędzie łączonych elementów stykają się ze sobą. Stosuje się ją przy rurach, płaskownikach, blachach i profilach ustawionych w jednej linii. Jej największą zaletą jest możliwość uzyskania ciągłego przekroju połączenia, bez dużego wystawania materiału poza powierzchnię elementów.
Przy cienkich materiałach krawędzie można czasem połączyć bez specjalnego ukosowania. Grubsze elementy zwykle wymagają przygotowania rowka, aby łuk i materiał dodatkowy dotarły głębiej. Spotyka się rowki w kształcie V, X, U, pół-V oraz K. Nie są to osobne rodzaje złączy, tylko sposoby przygotowania brzegów pod spoinę czołową.
Pełny przetop nie pojawia się automatycznie
Pełny przetop oznacza, że materiał został połączony przez całą grubość w miejscu spawania. Wymaga właściwej szczeliny, energii łuku, prędkości prowadzenia i dostępu do grani. Samo wykonanie szerokiej spoiny od strony lica nie gwarantuje, że połączenie jest przetopione na wylot.
Przy elementach odpowiedzialnych często stosuje się spawanie z obu stron albo wykonuje dodatkową warstwę graniową. W praktyce właśnie brak wtopienia i brak przetopu należą do usterek, których nie da się wiarygodnie ocenić wyłącznie na podstawie wyglądu zewnętrznego.
Pachwinowa sprawdza się w większości konstrukcji warsztatowych
Spoina pachwinowa łączy elementy ustawione względem siebie pod kątem, najczęściej w połączeniu teowym, narożnym albo zakładkowym. W przekroju przypomina mniej więcej trójkąt i dlatego jest łatwa do rozpoznania na rysunku technicznym. Jej symbol ma kształt trójkąta.To rozwiązanie spotykam najczęściej przy ramach, stojakach, uchwytach, wspornikach i konstrukcjach z profili. Jest szybkie w wykonaniu, nie zawsze wymaga ukosowania krawędzi i dobrze pasuje do produkcji seryjnej. Ceną za tę wygodę jest większa koncentracja naprężeń niż w dobrze wykonanej spoinie czołowej.
Gardziel jest ważniejsza niż sama szerokość lica
Wymiar a oznacza grubość obliczeniową, czyli gardziel spoiny. Wymiar z odnosi się do długości jej przyprostokątnej. Początkujący często oceniają jakość po szerokim, wypukłym licu, ale nadmiar materiału nie zastąpi prawidłowej gardzieli i dobrego wtopienia.
Zbyt mała spoina może nie przenieść obciążenia. Zbyt duża zwiększa zużycie drutu lub elektrod, podnosi ilość wprowadzonego ciepła i sprzyja odkształceniom. Przy połączeniu dwustronnym można poprawić rozkład sił, ale trzeba też liczyć się z większą ilością pracy oraz skurczem spawalniczym.
Otworowe, punktowe i brzeżne mają bardziej konkretne zastosowania
Spoina otworowa powstaje przez wypełnienie materiałem dodatkowym otworu wykonanym w jednej z zachodzących na siebie blach. Wariant podłużny nazywa się często spoiną szczelinową. Takie połączenie pozwala przekazać siłę z jednej blachy na drugą, ale nie powinno zastępować prawidłowo zaprojektowanej spoiny pachwinowej tylko dlatego, że jest łatwe do wykonania.
Spoiny punktowe stosuje się głównie do cienkich blach, zwłaszcza przy zgrzewaniu oporowym. Każdy punkt tworzy lokalne połączenie, a odpowiedni rozstaw decyduje o sztywności całego złącza. Zbyt duże odstępy mogą powodować pracę blach między punktami i powstawanie drgań.
Przy punktach wykonywanych metodą MIG/MAG trzeba uważać na przepalenie, zwłaszcza gdy materiał ma około 1-3 mm grubości. W takich zadaniach krótkie odcinki, właściwe podparcie i kontrola temperatury są zwykle skuteczniejsze niż próba wykonania jednego długiego ściegu.
Gdzie pojawiają się spoiny brzeżne i grzbietowe
Spoina brzeżna łączy elementy przy ich krawędziach, często po wcześniejszym zagięciu lub zestawieniu cienkich blach. Jest użyteczna przy lekkich obudowach, osłonach i elementach z cienkiego materiału, ale wymaga dobrego dopasowania brzegów.
Spoina grzbietowa jest wykonywana od strony grani złącza i może uzupełniać połączenie czołowe wykonane z drugiej strony. Wykorzystuje się ją wtedy, gdy liczy się szczelność albo pewność połączenia w strefie przetopu. Jej wykonanie wymaga dostępu do odwrotnej strony elementu, co w gotowej konstrukcji nie zawsze jest możliwe.
Nie myl kształtu spoiny z jej typem
Poza podziałem według miejsca wykonania spoiny ocenia się także jej wygląd i przebieg. Lico może być płaskie, wklęsłe albo wypukłe, a spoina może być ciągła lub przerywana. Te cechy opisują sposób wykonania i geometrię, a nie zawsze zupełnie odrębną kategorię złącza.
| Cecha | Co oznacza w praktyce | Na co uważać |
|---|---|---|
| Ciągła | Ścieg biegnie bez przerw na całej wymaganej długości | Większe nagrzewanie i ryzyko odkształcenia |
| Przerywana | Ściegi są rozdzielone odcinkami bez spawania | Nie nadaje się tam, gdzie wymagana jest szczelność |
| Wklęsła | Lico jest lekko zapadnięte | Zbyt duża wklęsłość może zmniejszyć przekrój nośny |
| Wypukła | Materiał wystaje ponad powierzchnię złącza | Nadmiar nie poprawia automatycznie wytrzymałości |
| Jednostronna | Wykonana tylko od strony dostępnej dla spawacza | Trzeba ocenić stan grani i ryzyko braku przetopu |
Podobnie jest z oznaczeniami V, X, U i K. Informują one o przygotowaniu rowka, a nie o tym, czy mamy do czynienia ze spoiną czołową albo pachwinową. To drobne rozróżnienie bardzo ułatwia czytanie rysunków i zapobiega błędnemu doborowi elektrody czy parametrów.
Spawanie i lutowanie rozwiązują różne problemy
Podczas spawania topi się przynajmniej fragment łączonych elementów, a często także materiał dodatkowy. W lutowaniu elementy pozostają zasadniczo stałe, natomiast topi się lut, który wpływa w szczelinę i tworzy połączenie. Przy lutowaniu miękkim temperatura lutu jest niższa niż 450°C, a lutowanie twarde odbywa się powyżej tej granicy.Lutowanie dobrze pasuje do przewodów, elektroniki, rur miedzianych i cienkich elementów, gdy ważne są małe odkształcenia oraz estetyka. Lutowanie twarde daje mocniejsze połączenia kapilarne, ale nadal nie powinno być traktowane jako prosty zamiennik spawania w konstrukcji stalowej przenoszącej duże obciążenia.
Przy lutowaniu najważniejsze są czyste powierzchnie, właściwy topnik i równomierna szczelina. Zbyt dużo lutu nie naprawi złego dopasowania elementów. Z mojego doświadczenia wynika, że początkujący częściej przegrzewają połączenie, niż dostarczają mu za mało ciepła, przez co uszkadzają izolację, powłokę albo sam detal.
Jakość połączenia zaczyna się przed zajarzeniem łuku
Nawet dobrze dobrany typ spoiny nie pomoże, jeśli krawędzie są pokryte rdzą, farbą, olejem lub wilgocią. Przed spawaniem trzeba oczyścić strefę pracy, ustawić elementy, wykonać punktowanie i sprawdzić, czy szczelina jest zgodna z przyjętą technologią. Przygotowanie materiału często daje większą poprawę niż samo zwiększenie prądu.
Najczęstsze błędy to zbyt szybkie prowadzenie palnika, niestabilna długość łuku, brak osłony gazowej, nadmierne wychylenie elektrody i spawanie zabrudzonego materiału. Skutkiem mogą być pory, podtopienia, brak wtopienia, wtrącenia żużla, pęknięcia oraz przepalenia cienkiej blachy.Jak sprawdzić gotową spoinę
- Obejrzyj ciągłość lica i sprawdź, czy nie ma pęknięć, kraterów oraz dużych porów.
- Porównaj rzeczywisty wymiar z dokumentacją, szczególnie przy spoinach pachwinowych.
- Usuń żużel i odpryski przed oceną, bo mogą zasłaniać podtopienia.
- Przy konstrukcjach odpowiedzialnych zleć badania nieniszczące, na przykład penetracyjne, magnetyczno-proszkowe, ultradźwiękowe lub radiograficzne.
W przypadku prostego uchwytu warsztatowego kontrola wizualna i pomiar mogą wystarczyć. Przy zbiorniku, elementach podnoszących, konstrukcji stalowej albo instalacji pracującej pod ciśnieniem potrzebna jest technologia spawania, kwalifikowany wykonawca i kontrola odpowiednia do ryzyka. Tego nie da się zastąpić samym ładnym wyglądem spawu.
Dobry wybór spoiny w praktyce warsztatowej
Gdy łączę dwa płaskowniki w jednej osi, zaczynam od spoiny czołowej i sprawdzam, czy potrzebny jest pełny przetop. Przy dospawaniu profilu do podstawy wybieram zwykle spoinę pachwinową, a przy cienkiej obudowie rozważam punktowanie lub krótkie ściegi, żeby ograniczyć paczenie blachy.Najprostsza zasada brzmi tak: najpierw dopasuj spoinę do kierunku sił i geometrii złącza, potem do metody oraz materiału dodatkowego. Jeśli połączenie ma być szczelne, nie wybieraj spoiny przerywanej. Jeśli element jest bardzo cienki, ograniczaj ciepło i rozważ lutowanie albo zgrzewanie, o ile wymagania konstrukcyjne na to pozwalają.
W praktyce nie istnieje jedna uniwersalnie najlepsza spoina. Czołowa zwykle daje najpełniejsze połączenie materiału, pachwinowa wygrywa szybkością i prostotą, a punktowa ogranicza nagrzewanie cienkich blach. Najbezpieczniejsza decyzja wynika z połączenia geometrii, obciążenia, dostępności miejsca i wymaganej kontroli jakości.
Najważniejsza decyzja zapada jeszcze przed wyborem elektrody
Rodzaj spoiny warto ustalić już na etapie projektu, a nie dopiero przy ustawianiu spawarki. Złącze czołowe, pachwinowe, otworowe czy punktowe ma inne wymagania dotyczące przygotowania, kontroli i ilości wprowadzanego ciepła.
Jeśli nie masz pewności, zacznij od odpowiedzi na trzy pytania: jak są ustawione elementy, jakie siły będą działały na połączenie i czy wymagana jest szczelność. Taki prosty schemat zwykle prowadzi do właściwego rozwiązania szybciej niż porównywanie samych parametrów urządzenia.