Dobra spoina aluminiowa zaczyna się przed zajarzeniem łuku
- TIG AC daje największą kontrolę przy cienkich elementach i estetycznych spoinach.
- Do TIG i MIG stosuj czysty argon, a nie mieszankę argonu z CO₂ przeznaczoną do stali.
- Aluminium trzeba odtłuścić i oczyścić osobną szczotką ze stali nierdzewnej.
- Przy TIG zacznij od około 65-75% czasu na elektrodzie ujemnej, jeśli tak opisuje to skala urządzenia.
- Przed właściwą pracą wykonaj próbne spoiny na tym samym stopie i podobnej grubości.
Dlaczego aluminium wymaga innego podejścia niż stal
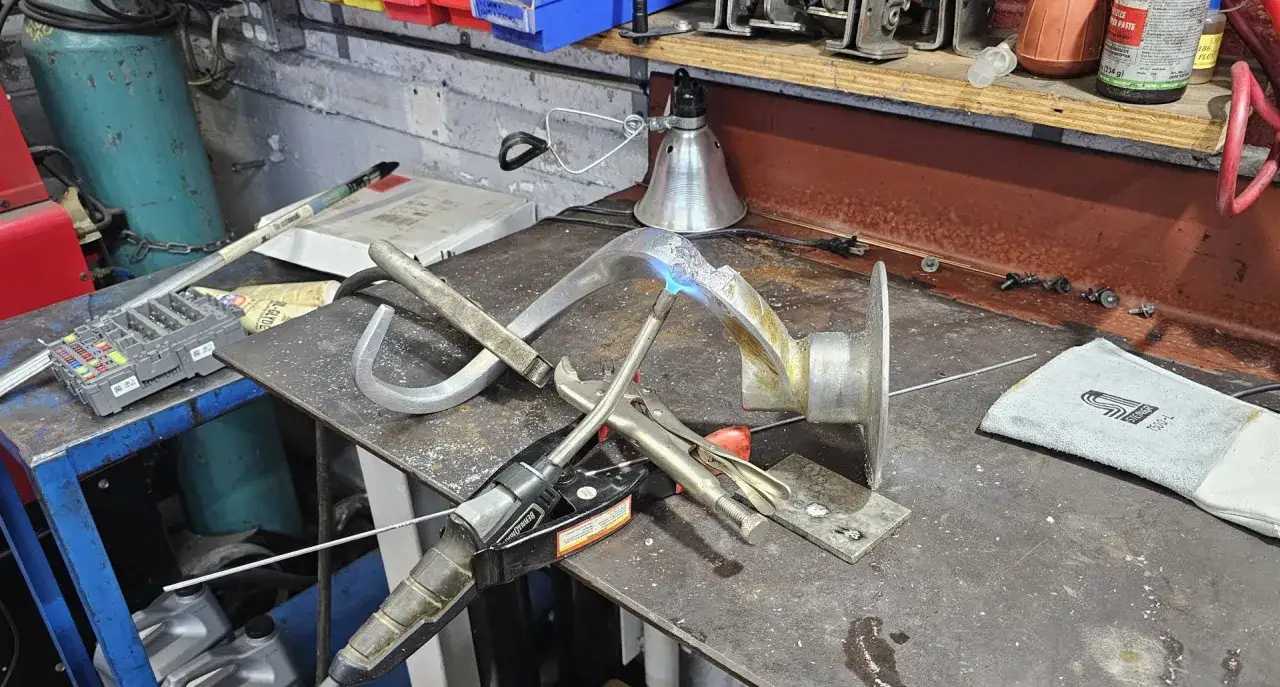
Największym problemem jest warstwa tlenku glinu. Powstaje niemal natychmiast po kontakcie metalu z powietrzem, topi się w znacznie wyższej temperaturze niż samo aluminium i utrudnia utworzenie stabilnego jeziorka. Dlatego czysty, błyszczący materiał nie oznacza jeszcze gotowej powierzchni do spawania.
Aluminium bardzo dobrze przewodzi ciepło. Na początku spoina może wyglądać, jakby nic się nie działo, a chwilę później materiał nagle się zapada i powstaje przepalenie. Z tego powodu ważniejsze od samego zwiększania prądu jest kontrolowanie temperatury, długości łuku i szybkości prowadzenia palnika.
Znaczenie ma również stop. Blacha, profil konstrukcyjny i odlew mogą wymagać innego drutu dodatkowego oraz innego przygotowania. Jeśli nie znam stopu, najpierw sprawdzam oznaczenie materiału albo wykonuję próbę na odciętym fragmencie, zamiast zakładać, że każdą część połączę tym samym prętem.
TIG, MIG czy lutowanie
| Metoda | Kiedy sprawdza się najlepiej | Najważniejsze ograniczenie |
|---|---|---|
| TIG AC | Cienkie elementy, widoczne spoiny, naprawy i precyzyjne połączenia | Pracuje wolniej i wymaga więcej wprawy |
| MIG | Grubsze elementy, dłuższe spoiny, większa wydajność | Miękki drut aluminiowy wymaga dobrego prowadzenia |
| Lutowanie twarde | Drobne naprawy, uszczelnianie i łączenie elementów bez pełnego przetopienia | Nie zastępuje spoiny konstrukcyjnej w każdym zastosowaniu |
W warunkach warsztatowych najczęściej wybrałbym TIG AC do cienkiego aluminium i MIG do większej liczby metrów spoiny. Lutowanie może być rozsądną alternatywą przy elementach nieobciążonych, ale przed naprawą części konstrukcyjnej trzeba upewnić się, że połączenie będzie miało wymaganą wytrzymałość.
Jak przygotować aluminium i stanowisko do pracy
Przygotowanie powierzchni robi większą różnicę niż efektowne korygowanie parametrów w trakcie spawania. Najpierw usuwam olej, smar i zabrudzenia środkiem odtłuszczającym, a potem mechanicznie naruszam warstwę tlenku. Do tego używam szczotki przeznaczonej wyłącznie do aluminium, ponieważ szczotka wcześniej używana do stali może wprowadzić zanieczyszczenia.
- Usuń farbę, anodowanie, zgorzelinę i inne powłoki w miejscu spoiny.
- Odtłuść krawędzie oraz pas materiału o szerokości kilku centymetrów.
- Oczyść powierzchnię szczotką nierdzewną, prowadząc ją w jednym kierunku.
- Usuń pył i ponownie przetrzyj element czystą szmatką.
- Dopasuj części bez naprężeń i wykonaj krótkie sczepy.
Przy grubszych elementach przygotowuję krawędzie przez ukosowanie, aby łuk mógł dotrzeć głębiej w złącze. Szczelina powinna być mała i równomierna, ale nie zawsze zerowa. Jej dokładny wymiar zależy od grubości, rodzaju złącza i technologii podanej przez producenta urządzenia lub materiału dodatkowego.
Przed spawaniem sprawdzam przewody, masę, reduktor i szczelność układu gazowego. Podmuch powietrza potrafi zepsuć spoinę szybciej niż źle dobrany prąd, dlatego przy pracy na zewnątrz osłaniam stanowisko przed wiatrem. Nie zwiększam bez końca przepływu argonu, bo zbyt duży przepływ może powodować zawirowania i zasysać powietrze do strefy spawania.
Drut dodatkowy i gaz
Standardem jest 100-procentowy argon. Hel lub mieszanki argonu z helem mogą poprawić wtopienie przy grubych elementach, ale wymagają innej regulacji i zwykle nie są potrzebne do typowych prac warsztatowych.
Popularny drut 4043, często oznaczany jako AlSi5, dobrze się rozpływa i bywa łatwy w użyciu. Drut 5356, znany jako AlMg5, może być właściwszy tam, gdzie liczy się większa wytrzymałość. Nie dobieram go jednak wyłącznie po nazwie, ponieważ zgodność z materiałem bazowym i wymaganiami elementu ma pierwszeństwo przed wygodą spawania.
Ustawienia TIG AC, od których warto zacząć
Do aluminium potrzebna jest spawarka TIG z prądem przemiennym AC. W jednym fragmencie cyklu łuk dostarcza ciepło do materiału, a w drugim pomaga usuwać tlenki. To właśnie dlatego zwykły TIG DC, dobrze sprawdzający się przy stali nierdzewnej, nie jest prostym zamiennikiem do aluminium.| Parametr | Punkt startowy | Co obserwować |
|---|---|---|
| Prąd | Około 60-90 A dla 1,5 mm, 80-110 A dla 2 mm, 120-160 A dla 3 mm | Wtopienie, szerokość jeziorka i ryzyko zapadania krawędzi |
| Balans AC | Około 65-75% EN lub 25-35% czyszczenia | Stan elektrody i szerokość oczyszczonej strefy |
| Częstotliwość AC | Zwykle 80-120 Hz na początek | Stabilność łuku i skupienie ciepła |
| Argon | Około 8-12 l/min | Spokojny łuk bez porowatości i bez zawirowań |
| Elektroda | 1,6 mm przy cienkim materiale, 2,4 mm przy większym prądzie | Brak nadmiernego topienia i zabrudzeń |
Podane wartości traktuję jako punkt wyjścia, a nie sztywną receptę. Producenci różnie opisują balans AC, dlatego przed regulacją sprawdzam, czy skala pokazuje czas na elektrodzie dodatniej, ujemnej, czy procent czyszczenia. Ten sam zapis 30% może oznaczać coś innego w dwóch różnych spawarkach.
Elektrodę wolframową ostrzę zgodnie z instrukcją urządzenia i nie dopuszczam do jej kontaktu z jeziorkiem. Palnik prowadzę z krótkim łukiem, a pręt dodatkowy podaję do przedniej części jeziorka, nie bezpośrednio pod elektrodę. Gdy kończę spoinę, zmniejszam prąd lub korzystam z funkcji opadania i pozostawiam palnik nad końcówką przez chwilę, aby gaz osłonił krzepnący metal.
Prosta kolejność pracy TIG
- Ustaw AC, argon i parametry bazowe dla grubości materiału.
- Rozgrzej miejsce rozpoczęcia bez dotykania go elektrodą.
- Poczekaj na małe, stabilne jeziorko i dopiero wtedy dodaj pręt.
- Prowadź palnik równomiernie, utrzymując krótki łuk i podobną szerokość spoiny.
- Kontroluj temperaturę. Przy długiej spoinie rób przerwy albo zmieniaj miejsce rozpoczęcia.
Na pierwszych próbach nie skupiam się na wyglądzie charakterystycznych „łusek”. Najpierw sprawdzam, czy spoina ma właściwe wtopienie i nie zawiera porów. Równy rytm prowadzenia jest ważniejszy niż dekoracyjny wzór, który można dopracować dopiero po opanowaniu jeziorka.
Spawanie aluminium MIG bez problemów z podawaniem drutu
MIG jest szybszy od TIG i dobrze nadaje się do dłuższych spoin, ale miękki drut aluminiowy łatwo się gniecie. Zwykły uchwyt przygotowany do stalowego drutu może powodować zacięcia, dlatego stosuję rolki z rowkiem U, prowadnik o małym oporze i możliwie krótki przewód. Przy częstej pracy wygodny jest spool gun albo podajnik push-pull, który ogranicza drogę drutu.Do większości zastosowań używa się drutu o średnicy 0,8-1,0 mm. Gazem pozostaje czysty argon, zwykle ustawiony w zakresie około 10-15 l/min. Prąd, napięcie i prędkość podawania dobieram z tabeli konkretnego migomatu, a potem koryguję je na odpadzie, ponieważ różnice między podajnikami są duże.
Technika prowadzenia palnika MIG
Przy aluminium palnik prowadzę najczęściej metodą pchania, z niewielkim kątem odchylenia. Zbyt długi wysięg drutu pogarsza stabilność łuku, a gwałtowne ruchy zwiększają ryzyko podtopień i porów. Jeśli urządzenie ma program pulsacyjny do aluminium, może ułatwić pracę na cieńszych elementach, ale nie naprawi brudnej powierzchni ani źle dobranego prowadnika.
Przed rozpoczęciem długiej spoiny robię kilka krótkich prób. Sprawdzam, czy drut wysuwa się bez szarpania, czy łuk nie gaśnie i czy spoina nie jest zbyt wypukła. Najczęstszym błędem jest dalsze spawanie mimo niestabilnego podawania, zamiast usunięcia przyczyny w uchwycie.
Co najczęściej psuje spoinę aluminiową
Pory zwykle wskazują na problem z osłoną gazową, wilgoć, tłuszcz albo zanieczyszczoną powierzchnię. Najpierw sprawdzam szczelność przewodu i reduktora, ustawienie przepływu oraz obecność przeciągu. Dopiero później zmieniam balans, prąd czy prędkość prowadzenia.
Czarna lub szara spoina może wynikać z zabrudzeń, zbyt długiego łuku, niewłaściwego przepływu argonu albo przegrzania elektrody. Przy TIG często pomaga dokładniejsze czyszczenie, krótszy łuk i sprawdzenie, czy dysza nie jest uszkodzona. Nie próbuję zakrywać zabrudzeń większą ilością drutu, bo zwykle tylko zamykam wadę w środku spoiny.
Przepalenia pojawiają się wtedy, gdy materiał został zbyt mocno nagrzany lub spoina jest prowadzona za wolno. Pomaga zmniejszenie prądu, szybsze przesuwanie palnika, krótsze odcinki spawania oraz odprowadzanie ciepła przez masywny podkład. Przy cienkiej blasze lepiej wykonać kilka kontrolowanych odcinków niż jedną długą spoinę.
Brak wtopienia nie zawsze oznacza za mały prąd. Przyczyną może być przede wszystkim nieusunięty tlenek, zbyt duża szczelina albo nieprawidłowy kąt palnika. W grubszym materiale pomaga właściwe ukosowanie i podgrzanie elementu, ale podgrzewanie nie powinno służyć do maskowania błędnego przygotowania złącza.
Przeczytaj również: Symbole spawalnicze na rysunku technicznym bez zgadywania
Bezpieczeństwo przy spawaniu i lutowaniu
Pracuję w przyłbicy z odpowiednim filtrem automatycznym, rękawicach, odzieży trudnopalnej i obuwiu roboczym. Zapewniam wyciąg miejscowy lub dobrą wentylację, szczególnie gdy element był malowany, anodowany albo wcześniej pokrywany nieznaną substancją. Nie spawam zbiorników po paliwie, oleju ani chemikaliach, nawet jeśli wyglądają na puste.
Butlę ustawiam pionowo i zabezpieczam przed przewróceniem, a przewody prowadzę tak, aby nie były narażone na iskry i wysoką temperaturę. Lutowanie aluminium również wymaga ochrony oczu i wentylacji, ponieważ topniki oraz podgrzewane zabrudzenia mogą wydzielać drażniące opary.
Jak ocenić gotową spoinę przed użyciem elementu
Najpierw oglądam spoinę przy dobrym świetle. Powinna być ciągła, bez widocznych porów, pęknięć, kraterów i miejsc, w których materiał został tylko „przyklejony” na powierzchni. Sama estetyka nie wystarcza, dlatego przy ważniejszych częściach sprawdzam również drugą stronę złącza i szukam śladów właściwego wtopienia.
Jeśli element ma przenosić obciążenie, wykonuję próbę na materiale o tej samej grubości, a w zastosowaniach odpowiedzialnych zlecam ocenę osobie z odpowiednimi kwalifikacjami. Naprawa aluminiowej ramy, uchwytu pod obciążeniem czy części pojazdu nie powinna opierać się wyłącznie na wyglądzie spoiny.
Po zakończeniu pracy nie szlifuję automatycznie każdej spoiny do zera. Usuwam tylko ostre nadlewy i miejsca, które przeszkadzają w montażu. Nadmierne szlifowanie może zmniejszyć przekrój połączenia i ukryć wadę zamiast ją usunąć.
Od pierwszej próby do powtarzalnej spoiny aluminium
Najrozsądniej zacząć od prostego odpadu o grubości 2-3 mm, przygotować go dokładnie tak jak właściwy element i zapisać użyte ustawienia. Zmieniam tylko jeden parametr naraz, na przykład prąd albo prędkość prowadzenia. Dzięki temu wiem, co rzeczywiście poprawiło efekt.
Jeśli spoina jest czysta, a jeziorko reaguje przewidywalnie, dopiero wtedy przechodzę do właściwej części. W praktyce 80 procent problemów rozwiązuje dobre czyszczenie, stabilna osłona argonowa i właściwe prowadzenie ciepła. Reszta przychodzi wraz z ćwiczeniem i świadomym doborem metody do grubości oraz rodzaju stopu.
Przy aluminium nie wygrywa ten, kto ustawi najwyższy prąd, lecz ten, kto potrafi utrzymać czyste złącze i kontrolować moment, w którym materiał zaczyna tworzyć jeziorko. To podejście sprawdza się zarówno przy TIG, MIG, jak i przy ostrożnie dobranym lutowaniu.