Dobrze dobrana temperatura spawania decyduje o wtopieniu, wyglądzie lica i trwałości połączenia, ale nie da się jej sprowadzić do jednej wartości na pokrętle. W praktyce liczą się także prąd, napięcie, prędkość prowadzenia palnika, grubość materiału oraz temperatura całego detalu. Poniżej pokazuję, jak rozumieć te zależności, jakie zakresy przyjąć dla stali, aluminium i stali nierdzewnej oraz czym różni się spawanie od lutowania.
Najważniejsze informacje o cieple podczas łączenia metali
- Nie ma jednej temperatury odpowiedniej dla każdego procesu spawalniczego.
- Łuk elektryczny może osiągać około 6000-10 000°C, ale jeziorko ciekłego metalu ma znacznie niższą temperaturę.
- Dla jakości spoiny ważniejsze od samej temperatury łuku są natężenie prądu, napięcie i prędkość spawania.
- Stal miękka topi się mniej więcej przy 1425-1540°C, aluminium przy około 660°C, a miedź przy około 1085°C.
- Przy lutowaniu dobiera się temperaturę do stopu lutu, a nie do temperatury topnienia łączonych elementów.
Nie istnieje jedna temperatura dla każdego spawu
Podczas spawania łuk elektryczny jest bardzo gorący, zwykle przyjmuje się dla niego zakres około 6000-10 000°C. Nie oznacza to jednak, że cały element nagrzewa się do takiej wartości. Tak wysoka temperatura występuje w niewielkiej strefie łuku, natomiast metal w jeziorku spawalniczym musi jedynie zostać stopiony i połączyć się z materiałem rodzimym.
Dlatego na wyświetlaczu spawarki nie znajdziemy ustawienia w stopniach Celsjusza. Operator reguluje przede wszystkim natężenie prądu, napięcie, prędkość podawania drutu i tempo prowadzenia uchwytu. Temperatura jest skutkiem tych ustawień, a nie bezpośrednim parametrem, który można ustawić tak jak temperaturę grota lutownicy.
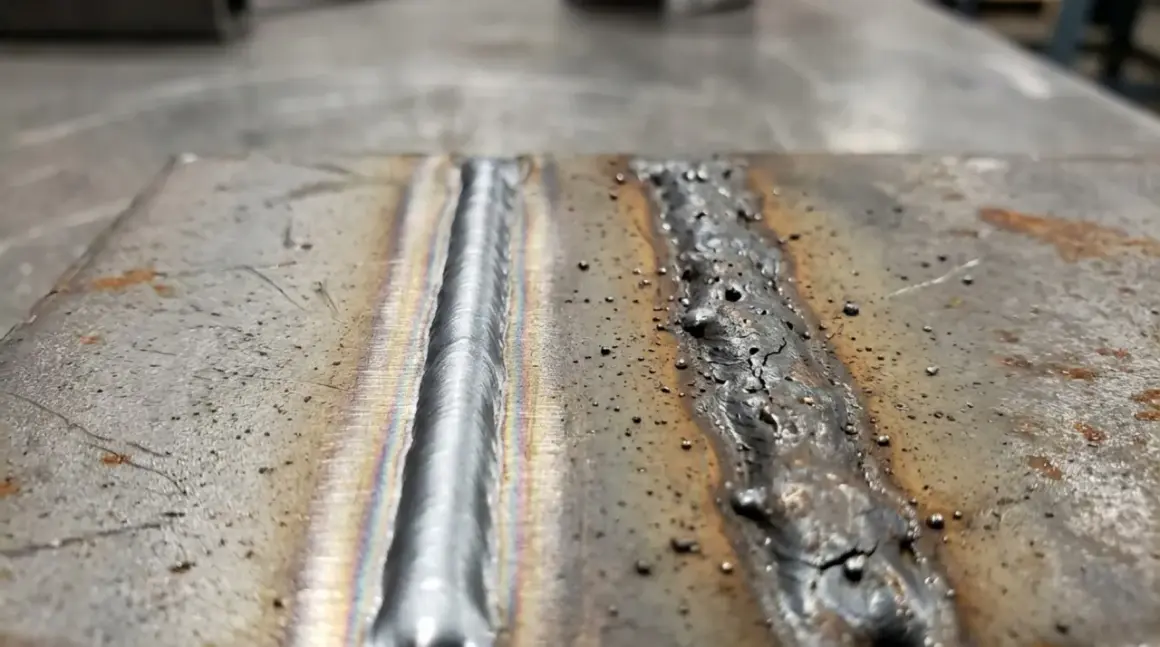
W praktyce warsztatowej patrzę przede wszystkim na zachowanie jeziorka. Powinno być płynne, ale nie może gwałtownie przelewać się przed palnikiem ani wypalać krawędzi. Szeroka, przebarwiona strefa wpływu ciepła często mówi więcej niż sam odczyt z termometru.
Temperatura topnienia to dopiero punkt wyjścia
Materiał musi osiągnąć temperaturę topnienia, lecz nie powinien być przegrzewany bez potrzeby. Dla typowych materiałów orientacyjne wartości wyglądają następująco:
| Materiał | Przybliżona temperatura topnienia | Co oznacza w praktyce |
|---|---|---|
| Stal niskowęglowa | 1425-1540°C | Wymaga stabilnego łuku i odpowiedniej energii liniowej. |
| Stal nierdzewna | około 1370-1450°C | Łatwo ją przegrzać, co zwiększa przebarwienia i odkształcenia. |
| Aluminium | około 660°C | Topi się szybko, ale warstwa tlenków utrudnia rozpoczęcie przetopu. |
| Miedź | około 1085°C | Odprowadza ciepło bardzo szybko, więc często wymaga większej mocy. |
| Mosiądz | około 900-940°C | Przegrzanie może powodować parowanie cynku i porowatość. |
Podane zakresy są orientacyjne, ponieważ konkretny stop może zachowywać się inaczej. W przypadku elementów konstrukcyjnych pierwszeństwo mają instrukcja technologiczna, karta materiałowa i WPS, czyli opis kwalifikowanej technologii spawania.
Jak dobrać ilość ciepła do metody i materiału
Ta sama moc łuku może dać zupełnie inny efekt na blasze stalowej o grubości 1 mm i na profilu o grubości 8 mm. Cienki materiał wymaga krótkiego czasu oddziaływania, natomiast gruby detal potrzebuje dostarczenia większej ilości energii albo wcześniejszego podgrzania.
| Metoda | Typowy charakter cieplny | Najczęstsze zastosowanie |
|---|---|---|
| MIG/MAG | Duża wydajność i szybkie dostarczanie ciepła | Stal konstrukcyjna, profile, blachy i produkcja seryjna |
| TIG | Precyzyjna kontrola małego jeziorka | Aluminium, nierdzewka, cienkie elementy i estetyczne spoiny |
| MMA | Skoncentrowane, lecz mniej łatwe do dozowania ciepło | Prace montażowe, naprawy i spawanie w terenie |
| Lutospawanie MIG | Mniejsze nagrzewanie materiału podstawowego | Cienkie blachy ocynkowane i elementy samochodowe |
Stal czarna
Przy zwykłej stali niskowęglowej najczęściej nie ustawia się temperatury detalu, tylko dobiera parametry do grubości i pozycji spawania. Dla cienkiej blachy 1-2 mm w MIG/MAG można orientacyjnie rozpocząć od około 70-120 A, a dla grubszych elementów prąd często rośnie do 150-250 A. To punkt startowy, nie gotowa recepta.
Jeżeli spoina leży wysoko i łatwo odrywa się przy lekkim opukaniu, ciepła jest za mało albo prędkość prowadzenia jest zbyt duża. Gdy krawędzie blachy znikają, pojawiają się duże odkształcenia lub przepalenia, trzeba ograniczyć energię przez niższy prąd, krótsze ściegi albo szybsze prowadzenie.
Stal nierdzewna
Nierdzewkę łatwo uszkodzić nadmiarem ciepła. Długie grzanie może zwiększyć przebarwienia, odkształcenia i ryzyko pogorszenia odporności korozyjnej w strefie wpływu ciepła. W TIG często lepiej sprawdza się krótki łuk, szybkie prowadzenie i ściegi przerywane niż próba uzyskania głębokiego przetopu przez powolne grzanie.
Po spawaniu przebarwienia należy usuwać odpowiednią metodą, na przykład przez czyszczenie mechaniczne lub preparat przeznaczony do stali nierdzewnej. Nie używam do tego przypadkowej szczotki stalowej, która mogłaby przenieść cząstki zwykłej stali na powierzchnię.
Aluminium
Aluminium topi się w okolicach 660°C, ale jego powierzchnia jest pokryta tlenkiem glinu o znacznie wyższej temperaturze topnienia. Właśnie dlatego materiał może wyglądać na nienaruszony, a po chwili nagle zapaść się pod łukiem. W TIG najczęściej stosuje się prąd przemienny AC, który pomaga przełamywać warstwę tlenków.Aluminium szybko odbiera ciepło na początku pracy, a po nagrzaniu całego elementu zaczyna topić się znacznie łatwiej. Ten efekt zaskakuje początkujących. Czasem pierwsze centymetry spoiny są zimne, a końcówka tego samego ściegu prowadzi już do przepalenia.
Jak ustawić proces bez zgadywania stopni Celsjusza
Najbezpieczniej zaczynam od danych producenta materiału dodatkowego i ustawień zalecanych dla danej grubości. Dopiero potem wykonuję próbny ścieg na odpadowym kawałku tego samego materiału. Próba technologiczna zajmuje kilka minut, a potrafi oszczędzić cały element i późniejsze poprawki.
- Oczyść powierzchnię z rdzy, farby, oleju i wilgoci. Zanieczyszczenia zmieniają sposób przekazywania ciepła i sprzyjają porom.
- Sprawdź szczelinę i ukosowanie. Zbyt duża szczelina wymusza dostarczenie większej ilości spoiwa i ciepła.
- Ustaw prąd oraz podawanie drutu zgodnie z tabelą spawarki lub dokumentacją drutu.
- Wykonaj krótki ścieg próbny, obserwując szerokość jeziorka, wtopienie i zachowanie krawędzi.
- Skoryguj tylko jeden parametr naraz. W przeciwnym razie trudno ustalić, co faktycznie poprawiło rezultat.
W MIG/MAG warto kontrolować także długość wolnego wylotu drutu, czyli odległość między końcówką prądową a materiałem. Zbyt duży wylot obniża stabilność łuku i zmienia ilość ciepła przekazywanego do spoiny. W TIG podobną rolę odgrywa długość łuku. Im jest większa, tym łuk staje się szerszy i mniej skoncentrowany.
Podgrzewanie wstępne i temperatura międzyściegowa
Podgrzewanie wstępne ogranicza gwałtowne chłodzenie i pomaga uniknąć pęknięć, szczególnie przy grubych elementach, stali wysokowęglowej i niektórych stalach stopowych. Dla zwykłej cienkiej stali często nie jest potrzebne, natomiast w trudniejszych przypadkach spotyka się zakresy rzędu 100-200°C. Konkretna wartość powinna wynikać z gatunku materiału i technologii.Po wykonaniu jednego ściegu trzeba czasem odczekać, aby detal nie stał się zbyt gorący. Temperatura międzyściegowa, czyli temperatura elementu przed położeniem kolejnej warstwy, jest szczególnie ważna przy nierdzewce i stalach stopowych. Do jej kontroli można użyć kredki temperaturowej, termometru kontaktowego albo pirometru, pamiętając o wpływie emisyjności powierzchni na wynik.
Pirometr na błyszczącej stali nierdzewnej potrafi pokazać wartość mocno odbiegającą od rzeczywistej. Przy pomiarach bezdotykowych trzeba ustawić właściwą emisyjność albo mierzyć wcześniej przygotowany, matowy punkt. Sam przyrząd nie zastąpi oceny spoiny i dokumentacji technologicznej.
Lutowanie wymaga innego podejścia do temperatury
W lutowaniu nie topimy zasadniczo łączonych elementów. Rozgrzewamy je do temperatury, w której stop lutowniczy staje się ciekły i zwilża powierzchnie. To podstawowa różnica, dlatego do lutowania miedzi, przewodów czy płytek elektronicznych potrzebne są dużo niższe temperatury niż przy klasycznym spawaniu.
| Rodzaj lutu | Orientacyjny zakres topnienia | Typowe zastosowanie |
|---|---|---|
| Lut Sn63/Pb37 | około 183°C | Elektronika i drobne połączenia, jeśli zastosowanie dopuszcza ołów. |
| Lut bezołowiowy SAC305 | około 217-220°C | Elektronika zgodna z wymaganiami bezołowiowymi. |
| Luty niskotemperaturowe na bazie bizmutu | około 138-180°C | Elementy wrażliwe na wysoką temperaturę. |
| Lutowanie miękkie instalacyjne | poniżej 450°C | Połączenia miedziane i drobne prace instalacyjne. |
| Lutowanie twarde srebrem | zwykle około 650-800°C | Trwalsze połączenia rur, miedzi i elementów metalowych. |
Temperatura ustawiona na grocie nie jest temperaturą spoiny. Lutownicę ręczną do cyny ołowiowej ustawia się często w okolicach 320-350°C, a do bezołowiowej mniej więcej 350-400°C, zależnie od grota, pola miedzi i odprowadzania ciepła. Zbyt niska wartość daje zimne luty, lecz zbyt wysoka może uszkodzić laminat, izolację albo element elektroniczny.
W lutowaniu twardym płomień powinien ogrzewać przede wszystkim łączone elementy, a nie bezpośrednio topić pręt. Gdy materiał podstawowy osiągnie właściwą temperaturę, lut rozpływa się w szczelinie dzięki zjawisku kapilarnemu. Topnik usuwa tlenki, ale nie naprawi brudnej powierzchni ani zbyt dużej szczeliny.
Po czym poznać, że ciepła jest za dużo albo za mało
Objawy niewłaściwego nagrzania są zwykle bardziej użyteczne niż próba odczytania temperatury z koloru metalu. Przy zbyt małej ilości ciepła pojawia się brak wtopienia, wysoka spoina, nieregularne zespolenie krawędzi i słabe związanie z materiałem. W przypadku drutu może on odkładać się na powierzchni, zamiast tworzyć wspólne jeziorko.
Nadmiar ciepła daje przepalenia, podtopienia, duże odkształcenia i szeroką strefę przebarwień. Przy aluminium często widzę charakterystyczny problem, gdy operator zwiększa prąd, aby przebić tlenki, a chwilę później przepala już rozgrzany materiał. Lepszym rozwiązaniem bywa dokładniejsze czyszczenie, krótszy ścieg i sprawniejsza technika.
- Brak wtopienia oznacza zwykle zbyt małą energię, zbyt szybkie prowadzenie albo nieprawidłowy kąt palnika.
- Przepalenie może wynikać z nadmiernego prądu, zbyt wolnej pracy lub zbyt dużej szczeliny.
- Pory często wskazują na wilgoć, brud, niewłaściwy przepływ gazu albo nieszczelność instalacji.
- Duże odpryski mogą być skutkiem niestabilnego łuku, złej biegunowości lub niepasującego programu synergicznego.
- Silne odkształcenia ogranicza się przez mocowanie, krótkie ściegi, naprzemienne spawanie i mniejszy dopływ ciepła.
Nie próbuję korygować wszystkich objawów jednocześnie. Najpierw sprawdzam czystość, masę, gaz osłonowy i biegunowość, a dopiero później zmieniam parametry. To proste podejście ogranicza sytuację, w której jedna poprawka maskuje inny problem.
Przeczytaj również: Spawanie elektrodą w pionie bez spływania jeziorka
Bezpieczeństwo pozostaje częścią ustawiania procesu
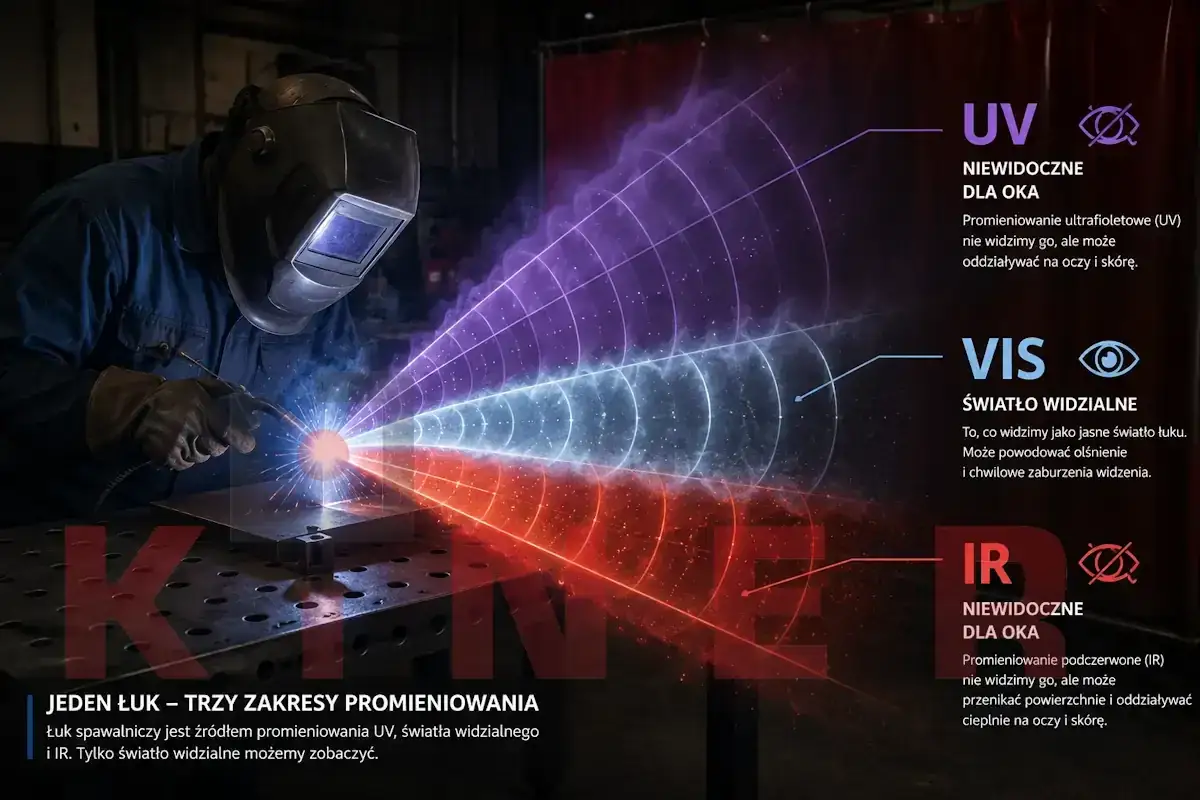
Wyższa temperatura nie oznacza automatycznie lepszej spoiny. Oznacza natomiast większe ryzyko promieniowania, oparzeń, pożaru, uszkodzenia ocynkowanej powłoki oraz wdychania szkodliwych dymów. Przy spawaniu ocynku i powłok malarskich konieczne jest usunięcie powłoki w miejscu pracy oraz zapewnienie skutecznej wentylacji.
Przyłbica, rękawice, odzież trudnopalna i osłona otoczenia nie są dodatkami do procesu, tylko jego podstawowym wyposażeniem. Szczególną ostrożność zachowuję przy zbiornikach, rurach i elementach, które mogły zawierać substancje palne. Nawet niewielki łuk może zapalić pozostałości, których nie widać na pierwszy rzut oka.
Najlepsze ustawienie poznaje się po spoinie, nie po liczbie
Jeżeli chodzi o dobór ciepła, najkrótsza zasada brzmi tak: ustawienia mają doprowadzić do pewnego wtopienia przy możliwie małej strefie przegrzania. Dla stali będzie to zwykle równowaga między prądem a prędkością prowadzenia, dla aluminium także kontrola tlenków i nagrzewania całego detalu, a dla nierdzewki ograniczenie czasu działania łuku.
W lutowaniu kieruję się temperaturą topnienia konkretnego stopu, jakością zwilżenia i odpornością łączonych elementów. W spawaniu patrzę na jeziorko, kształt lica i przekrój próbnego ściegu. Instrukcja producenta oraz próba na odpadowym materiale są pewniejszym punktem wyjścia niż uniwersalne tabele krążące po internecie.Jeśli połączenie ma przenosić duże obciążenia, pracować w wysokiej temperaturze albo odpowiadać za bezpieczeństwo, domowe doświadczenia nie wystarczą. W takim przypadku trzeba oprzeć proces na dobranym materiale dodatkowym, kwalifikowanej technologii i kontroli wykonanej spoiny.