Przy łączeniu grubszych blach samo ustawienie elementów i poprowadzenie łuku nie wystarczy. Liczy się także kształt przygotowanych krawędzi, bo to on decyduje o dostępie do grani, ilości spoiwa i ryzyku braku przetopu. W tym artykule wyjaśniam, czym jest spoina V, kiedy warto ją stosować, jak przygotować rowek oraz na jakie błędy uważać podczas spawania i lutowania.
Najważniejsze zasady wykonania połączenia z rowkiem V
- Połączenie czołowe z ukosowanymi obiema krawędziami tworzy rowek przypominający literę V.
- O jakości decydują głównie kąt rowka, odstęp w grani i próg grani.
- Dla wielu prac warsztatowych stosuje się orientacyjnie kąt 50-70°, odstęp 1-3 mm i próg 1-2 mm, ale ostateczne wartości powinien określać WPS.
- Przy grubszych elementach wariant podwójny, nazywany także złączem X, może ograniczyć ilość wprowadzanego spoiwa i odkształcenia.
- Nie należy przenosić geometrii spawania bezpośrednio na lutowanie, ponieważ lut wymaga odpowiedniej szczeliny i działania kapilarnego.
Czym jest połączenie czołowe z rowkiem w kształcie litery V
W tym rozwiązaniu dwie części łączone są czołowo, a ich brzegi zostają ukosowane tak, aby między nimi powstał rowek w kształcie litery V. Po wypełnieniu go ciekłym metalem powstaje spoina czołowa, a nie pachwinowa. To rozróżnienie ma znaczenie, ponieważ sposób przygotowania, oznaczania i kontroli obu połączeń jest inny.
W dokumentacji technicznej symbol takiego rowka opisuje się zgodnie z zasadami ISO 2553. Sam znak na rysunku nie zawsze zawiera wszystkie informacje potrzebne spawaczowi. Szczegółów można szukać w instrukcji technologicznej WPS, gdzie określa się między innymi proces, materiał dodatkowy, pozycję spawania, liczbę ściegów i ewentualne podgrzewanie.
Trzy wymiary, których nie wolno pomylić
- Kąt rowka to łączny kąt rozwarcia przygotowanego V.
- Odstęp w grani jest szczeliną między elementami przy ich wewnętrznej krawędzi.
- Próg grani, nazywany też progiem lub landem, to nieukosowany fragment materiału pozostawiony przy grani.
Z mojego punktu widzenia najwięcej problemów powoduje nie sam łuk, lecz źle przygotowana spoina V. Nawet dobry sprzęt nie naprawi szczeliny, która zmienia się z 1 do 4 mm, albo krawędzi zabrudzonej zgorzeliną. Powtarzalne przygotowanie brzegów daje zwykle większą poprawę niż przypadkowe zwiększanie prądu.
Kiedy rowek V jest dobrym wyborem
Najczęściej stosuje się go przy elementach, których grubość utrudnia wykonanie pełnego przetopu przez proste zetknięcie krawędzi. Ukosowanie zwiększa dostęp elektrody, drutu lub palnika do wnętrza złącza. Dzięki temu można wykonać prawidłowy ścieg graniowy, a później ściegi wypełniające i lico.
| Wariant przygotowania | Kiedy ma sens | Najważniejsza korzyść | Ograniczenie |
|---|---|---|---|
| Pojedyncze V | Gdy dostęp do spawania jest głównie z jednej strony | Proste przygotowanie i dobra kontrola grani | Więcej spoiwa i większe ryzyko odkształcenia przy grubym materiale |
| Podwójne V, czyli X | Przy grubszych elementach i dostępie z obu stron | Mniejszy przekrój rowka niż przy bardzo szerokim pojedynczym V | Konieczność odwrócenia elementu i wykonania obróbki od drugiej strony |
| Pojedynczy ukos | Gdy tylko jedna krawędź może być przygotowana lub potrzebna jest asymetria | Mniej obróbki jednej z części | Nierówny rozkład ciepła i większa wrażliwość na ustawienie palnika |
| Rowek U lub J | Przy bardzo grubych materiałach, gdy trzeba ograniczyć objętość spoiny | Mniejsza ilość metalu dodatkowego | Trudniejsze, zwykle maszynowe przygotowanie krawędzi |
Pojedyncze V nie jest automatycznie najlepsze. Gdy element jest gruby, a dostęp do obu stron dobry, wariant X może zużyć mniej materiału dodatkowego i wprowadzić mniej ciepła. Z kolei przy cienkiej blasze ukosowanie często tylko komplikuje pracę, bo zwiększa ryzyko przepalenia. Geometrię dobiera się do grubości, dostępu i obciążenia, a nie według jednej sztywnej reguły.
Jak przygotować krawędzie przed spawaniem
Przygotowanie zaczynam od sprawdzenia grubości, gatunku materiału i możliwości spawania z jednej albo z obu stron. Krawędzie można ukosować szlifierką, frezarką, strugarką lub przez cięcie termiczne, ale po cięciu gazowym czy plazmowym trzeba usunąć zgorzelinę i warstwę utlenionego metalu. Powierzchnia przy rowku powinna być metalicznie czysta, bez farby, oleju, wilgoci i luźnej rdzy.
Jako punkt wyjścia dla stali konstrukcyjnej o średniej grubości można spotkać kąt całkowity około 60°, odstęp w grani rzędu 1-3 mm oraz próg grani około 1-2 mm. To wyłącznie wartości orientacyjne. Rodzaj elektrody, metoda MIG/MAG lub TIG, pozycja spawania, podkładka i wymagana penetracja mogą uzasadniać zupełnie inne ustawienia.
Praktyczna kontrola przed zajarzeniem łuku
- Sprawdź, czy obie krawędzie mają podobny kąt i nie tworzą schodka.
- Zmierz szczelinę w kilku miejscach, nie tylko na końcach elementu.
- Ustaw próg grani zgodnie z dokumentacją albo próbnym złączem technologicznym.
- Unieruchom części punktami spawalniczymi, zachowując zaplanowane odstępy.
- Usuń odpryski, olej i wilgoć z rowka oraz pasa materiału o szerokości kilku centymetrów.
Najczęstszy błąd polega na pozostawieniu ostrej, bardzo cienkiej krawędzi. Taki brzeg łatwo się przepala i może zniknąć jeszcze przed prawidłowym uformowaniem ściegu graniowego. Zbyt duży próg działa odwrotnie, bo utrudnia przetop. Dlatego kontroluję nie tylko kąt, ale też rzeczywistą grubość pozostałego progu.
Jak prowadzić spawanie rowka V
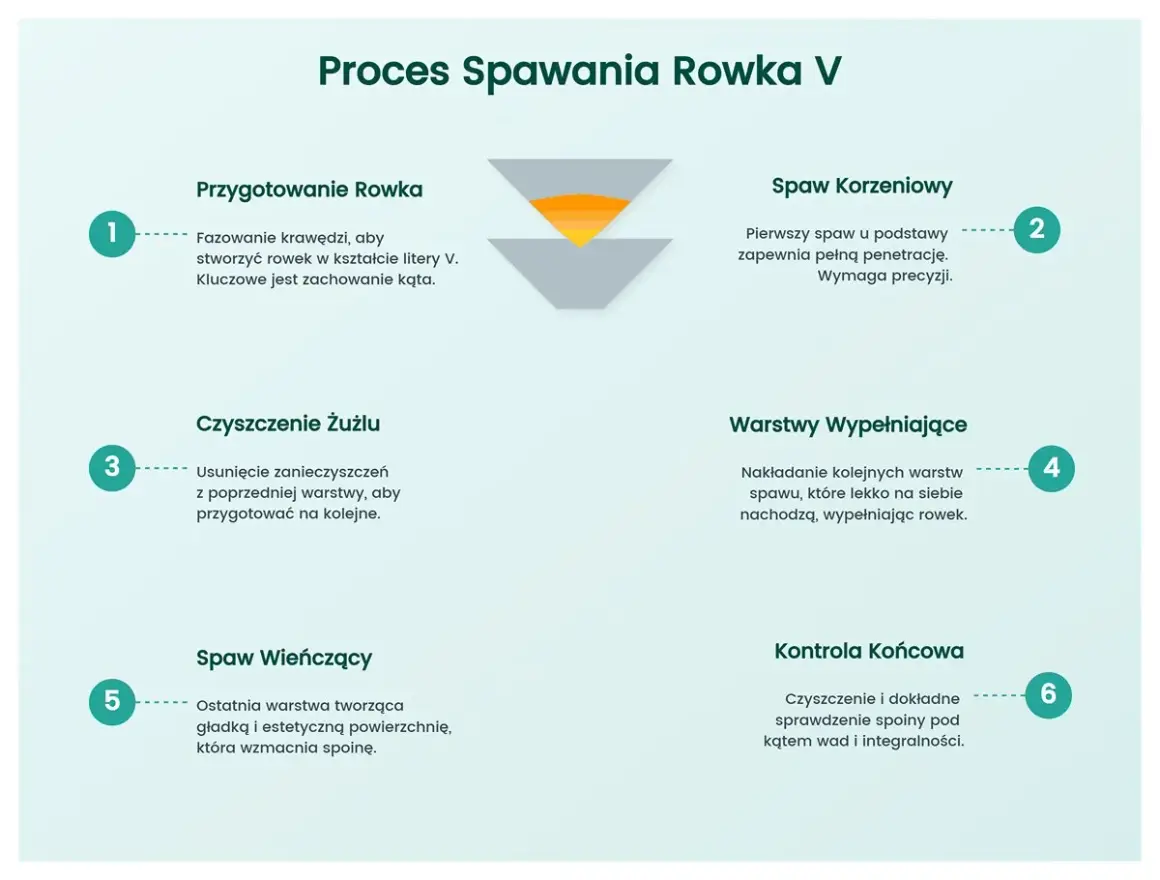
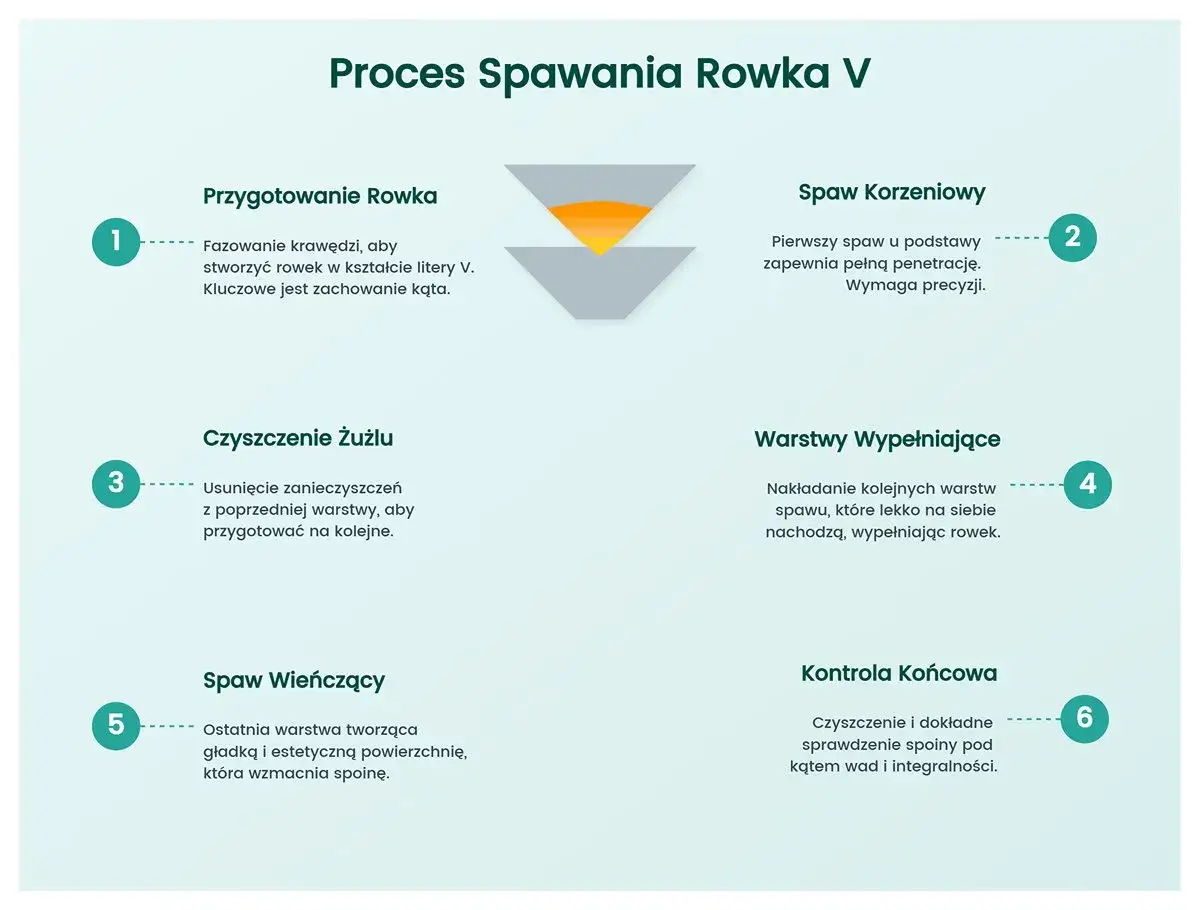
Przy większym przekroju nie próbuję wypełniać całego rowka jednym szerokim ściegiem. Bezpieczniejsza jest sekwencja obejmująca ścieg graniowy, ściegi wypełniające i ścieg licowy. Każda warstwa powinna zostać oczyszczona z żużla lub tlenków, a przy metodzie MIG/MAG także ze słabych, niestabilnych fragmentów lica.
Ścieg graniowy
To etap, który decyduje o ciągłości połączenia. Zbyt mały prąd lub zbyt szybkie prowadzenie palnika daje brak przetopu, natomiast zbyt duża szczelina i nadmierna energia mogą spowodować przepalenie. W otwartym rowku pomaga stabilne mocowanie, równomierny odstęp oraz krótkie odcinki prowadzone z kontrolą jeziorka.
Przeczytaj również: Co to jest lutowanie i jak wykonać je prawidłowo?
Warstwy wypełniające i lico
Ściegi wypełniające powinny dobrze wiązać się ze ściankami rowka. Jeśli jeziorko jest prowadzone wyłącznie środkiem, na bokach mogą pozostać braki wtopienia. Przy szerszym V lepiej wykonać kilka kontrolowanych przejść niż jedno duże wachlowanie, które nadmiernie nagrzewa materiał i utrudnia utrzymanie równej geometrii.
Nie kopiuję ustawień z innego materiału tylko dlatego, że jego grubość jest podobna. Inaczej zachowuje się stal niestopowa, stal nierdzewna i aluminium, a jeszcze większe różnice daje pozycja pionowa lub sufitowa. Parametry trzeba dobrać do konkretnego procesu, średnicy drutu lub elektrody oraz zaleceń technologicznych.
Spawanie a lutowanie w przygotowanym rowku
W spawaniu materiał rodzimy w miejscu złącza zostaje stopiony, natomiast podczas lutowania zasadniczo topi się lut lub spoiwo lutownicze, a nie łączone elementy. Dlatego otwarty rowek V, który dobrze sprawdza się jako przestrzeń do wielowarstwowego spawania, nie zawsze jest dobrym złączem lutowanym.
Lutowanie wymaga odpowiedniego dopasowania części i szczeliny pozwalającej na przepływ lutu siłami kapilarnymi. Zbyt szeroki rowek może zatrzymywać ciekłe spoiwo w jednym miejscu, zamiast rozprowadzić je wzdłuż całego połączenia. Przy naprawach cienkich elementów zwykle lepiej sprawdza się zakładka lub wąska szczelina niż głęboki, szeroki klin.
Jeżeli jednak konstrukcja wymusza przygotowanie typu V, trzeba dobrać lut, topnik, temperaturę i sposób podgrzewania do konkretnego materiału. Nie wolno stosować automatycznie parametrów ze spawania, ponieważ większa energia cieplna może zdeformować cienkie części albo uszkodzić powłoki ochronne.
Jak rozpoznać błędy i sprawdzić gotową spoinę
Po oczyszczeniu oglądam przede wszystkim lico, przejścia przy ściankach i początek oraz koniec ściegu. Niepokoją mnie podtopienia, pory, pęknięcia, krater końcowy, nadmierna wypukłość oraz wyraźna różnica szerokości między kolejnymi odcinkami. Ładny wygląd nie potwierdza pełnego przetopu, dlatego przy odpowiedzialnych złączach potrzebne są dodatkowe metody kontroli.
| Objaw | Możliwa przyczyna | Co sprawdzić |
|---|---|---|
| Brak przetopu w grani | Za mała energia, zbyt mały odstęp lub za duży próg | Szczelinę, próg, prędkość prowadzenia i ścieg graniowy |
| Przepalenie | Za duża szczelina, za wysoki prąd albo zbyt wolne prowadzenie | Podparcie grani, długość łuku i dopasowanie elementów |
| Brak wtopienia w ścianki | Palnik prowadzony środkiem lub zbyt mały kąt dostępu | Kąt prowadzenia, szerokość ściegu i czystość boków rowka |
| Pory | Wilgoć, zabrudzenie, niewłaściwa osłona gazowa lub przeciąg | Stan materiału, przepływ gazu i szczelność przewodów |
| Pęknięcie | Niekorzystny materiał, skurcz, wodór lub zła kolejność ściegów | Gatunek stali, podgrzewanie, materiał dodatkowy i technologię |
W prostych pracach warsztatowych można zacząć od kontroli wizualnej i pomiaru spoiny. Przy elementach przenoszących duże obciążenia, ciśnienie albo odpowiedzialność za bezpieczeństwo potrzebne mogą być badania penetracyjne, magnetyczno-proszkowe, ultradźwiękowe lub radiograficzne. Dobór metody zależy od materiału, grubości i wymagań projektu, więc nie zastępuję nim decyzji osoby odpowiedzialnej za technologię.
Od prawidłowego rowka do pewnego połączenia
Najważniejsza lekcja jest prosta: rowek w kształcie V ma ułatwić uzyskanie wymaganego przetopu, a nie tylko wyglądać efektownie na rysunku. Zanim włączę spawarkę, sprawdzam kąt, szczelinę, próg grani, czystość i dostęp do obu stron. Dopiero potem dobieram proces oraz kolejność ściegów.
Jeśli połączenie ma znaczenie konstrukcyjne, traktuję wartości z przykładowych tabel jako punkt orientacyjny, a nie gotową receptę. Najpewniejszy rezultat daje zgodność z dokumentacją, kwalifikowaną procedurą WPS i kontrolą wykonaną odpowiednio do ryzyka. Taka kolejność pracy zwykle oszczędza więcej czasu i materiału niż poprawianie spoiny po jej ostygnięciu.